
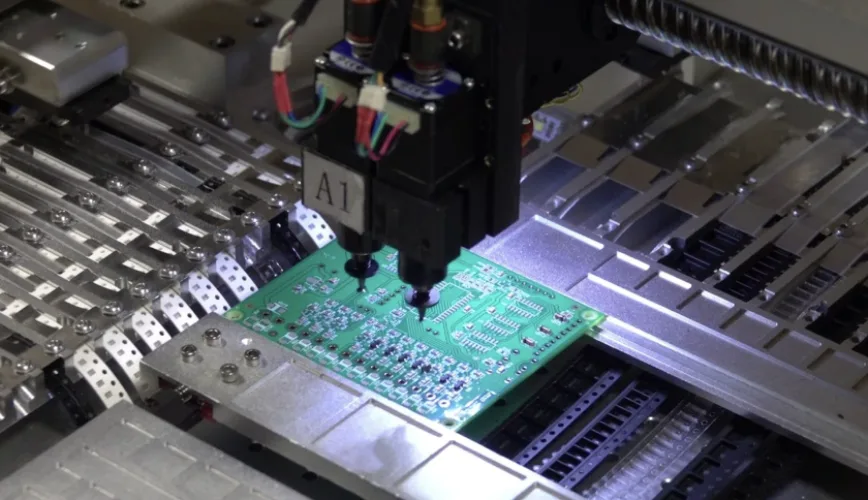
فناوری نصب سطحی یا SMT، روشی در مونتاژ برد است که قطعات را مستقیماً روی پدهای سطح برد مدار چاپی (PCB) لحیم میکند. در این روش هیچ پایهای از سوراخهای برد عبور نمیکند. ابتدا خمیر قلع روی پدها چاپ میشود، سپس دستگاههای قطعهگذار (Pick-and-Place) قطعات را روی برد مینشانند و در نهایت، کوره رفلو خمیر قلع را ذوب کرده و اتصالات الکتریکی و مکانیکی را شکل میدهد. بیشتر بردهای الکترونیکی مدرن عمدتاً با SMT مونتاژ میشوند؛ چرا که امکان بهکارگیری قطعات مینیاتوری، چگالی بالای مدار، چیدمان قطعات در هر دو سمت برد و مونتاژ سریع و تمامخودکار را فراهم میسازد.
قطعات مورد استفاده در این روش، SMD (قطعات نصب سطحی) نامیده میشوند. SMT نام فرآیند مونتاژ است و SMD به خود قطعه فیزیکی اطلاق میشود. در ادامه، مرز میان این دو مفهوم، نحوه کارکرد خط مونتاژ SMT، مقایسه SMT با فناوری نصب در سوراخ (THT) و قواعد طراحی برد که مستقیماً بر بازده نهایی خط تولید اثر میگذارند مشخص شده است.
نکات کلیدی
- SMT مخفف فناوری نصب سطحی است؛ فرایندی شامل چاپ خمیر قلع، مونتاژ قطعات و لحیمکاری بازپخت (Reflow) روی سطح PCB.
- SMD به قطعه نصب سطحی اطلاق میشود؛ مانند مقاومت، خازن، IC یا سایر قطعاتی که برای این فرایند تولید میشوند.
- یک خط استاندارد SMT مراحل چاپ خمیر قلع، بازرسی خمیر قلع (SPI)، قطعهگذاری، لحیمکاری بازپخت و بازرسی خودکار نوری (AOI) را اجرا میکند و برای اتصالات پنهان از بازرسی X-ray بهره میگیرد.
- SMT گزینه پیشفرض برای اغلب قطعات است. فناوری پایهدار (Through-hole) همچنان برای شرایط تنش مکانیکی شدید، جریانهای بالا و برخی کانکتورها و قطعات حجیم انتخاب بهتری به شمار میرود؛ بسیاری از بردها از ترکیب هر دو روش استفاده میکنند.
- بازده مونتاژ عمدتاً در مرحله Layout تعیین میشود: الگوهای لند (Land patterns)، دهانههای خمیر قلع روی استنسیل، فواصل قطعات، جهتگیری، نشانههای فیدوشیال (Fiducials) و تعادل حرارتی.
تفاوت SMT و SMD در چیست؟
عبارتهای «SMD SMT» یا «SMT SMD» گاهی بهجای یکدیگر به کار میروند، اما این دو اصطلاح با وجود ارتباط نزدیک، معادل یکدیگر نیستند.
| اصطلاح | عبارت کامل | مفهوم | نمونه کاربرد |
|---|---|---|---|
| SMT | Surface mount technology | فرایند و تجهیزات مونتاژ | «این برد روی خط SMT ما مونتاژ میشود.» |
| SMD | Surface mount device | قطعه طراحیشده برای نصب سطحی | «قطعه U3 یک قطعه SMD با پکیج QFN است.» |
| SMA | Surface mount assembly | برد مونتاژشده با فرایند SMT | در برخی مستندات قدیمیتر به کار رفته است |
| THT | Through-hole technology | اتصال پایهها از طریق درج درون سوراخهای متالیزه | «کانکتور J1 از نوع THT است.» |
قطعات SMD بهجای پایههای سیمی بلند، دارای پایههای کوتاه، ترمینیشنهای انتهایی یا گویهای قلع هستند. پکیجهای متداول SMD شامل مقاومتها و خازنهای چیپ (۰۲۰۱، ۰۴۰۲، ۰۶۰۳، ۰۸۰۵ و سایر کدهای ابعادی)، ترانزیستورهای SOT، مدارهای مجتمع SOIC و QFP با پایههای بالمرغی (gull-wing)، پکیجهای QFN و DFN با پدهای کف قطعه، و BGA با آرایهای از گویهای قلع میشوند.
خط مونتاژ SMT چگونه کار میکند؟
یک خط تولید SMT مجموعهای از ماشینآلات صنعتی متوالی است که با کانوایر به یکدیگر متصل شدهاند. یک فرآیند معمول SMT شامل مراحل زیر است:
۱. چاپ خمیر قلع (Solder paste printing). یک استنسیل از جنس استنلس استیل با روزنههایی منطبق بر پدها روی برد قرار میگیرد و تیغه اسکیجی (squeegee) خمیر قلع را از میان این روزنهها روی پدها مینشاند. حجم خمیر بر اساس ضخامت استنسیل و ابعاد روزنه تعیین میشود. برای الزامات مربوط به ابعاد روزنهها، راهنمای طراحی استنسیل SMT را ببینید. ۲. بازرسی خمیر قلع (SPI). یک سیستم بازرسی سهبعدی (۳D)، ارتفاع، مساحت و حجم خمیر را روی تکتک پدها اندازه میگیرد. اغلب عیوب لحیمکاری از مرحله چاپ شروع میشوند، بنابراین این بخش کمهزینهترین نقطه برای شناسایی و رفع آنها است. به بخش بازرسی خمیر قلع (SPI) مراجعه کنید. ۳. مونتاژ و چیدمان قطعات (Component placement). دستگاههای Pick-and-place قطعات را از روی ریلها (reels)، سینیها (trays) یا تیوبها برمیدارند، موقعیت آنها را با دوربین تطبیق میدهند و دقیقاً روی خمیر قلع مرطوب قرار میدهند. برنامه چیدمان بر اساس فایل مختصات (centroid file) و لیست قطعات (BOM) تعریف میشود. ۴. لحیمکاری بازجاری (Reflow soldering). برد از داخل کوره ریفلو با چند زون حرارتی عبور میکند: پیشگرمایش (preheat)، تثبیت دما (soak)، ریفلو در دمایی بالاتر از نقطه ذوب خمیر، و خنکسازی. خمیر قلع در این مرحله ذوب شده و اتصالات صلب الکتریکی و مکانیکی تشکیل میدهد. نحوه تنظیم این بازهها در مفاهیم پایه پروفایل ریفلو آمده است. ۵. بازرسی خودکار نوری (AOI). دوربینها خطاهایی مثل نبود قطعه، جابهجایی، چرخش با پلاریته اشتباه، اتصال کوتاه (bridge) و لحیم ناکافی را تشخیص میدهند. راهنمای مبانی AOI قابلیتها و خطاهای خارج از دید AOI را مشخص میکند. ۶. بازرسی با اشعه ایکس (X-ray). پکیجهای BGA، QFN و سایر قطعات با پایههای زیرین اتصالات پنهان دارند؛ بنابراین برای تشخیص حفرههای گازی (voids)، اتصالات کوتاه و عدم اتصال پایه زیر پکیج از X-ray استفاده میشود. ۷. مونتاژ لایه دوم و قطعات پایهدار (THT). در بردهای دو رو، همین مراحل برای طرف دیگر تکرار میشود. در ادامه، قطعات پایهدار (through-hole) با روشهای لحیمکاری انتخابی (selective soldering)، لحیمکاری موجی (wave soldering) یا مونتاژ دستی مونتاژ میشوند. ۸. تست و بازرسی نهایی. تستهایی نظیر پروب پروازی (flying probe)، تست درونمداری (ICT) یا تست عملکردی اجرا شده و برد پس از بازرسی چشمی نهایی بستهبندی میشود.
در بردهای SMT دو رو، مونتاژ معمولاً از سمتی که قطعات سبکتری دارد آغاز میشود؛ سپس برد برگردانده شده و سمت دارای قطعات سنگینتر یا حساستر به حرارت وارد خط میشود. قطعات سمت اول هنگام عبور مجدد از کوره باید توسط کشش سطحی قلع سر جای خود ثابت بمانند؛ به همین دلیل قطعات حجیم و سنگین در لایه اول (Top side) چیده میشوند.
مقایسه SMT و Through-hole: کدام را انتخاب کنیم؟
فناوری نصب سطحی (SMT) از نظر تراکم قطعات، هزینه به ازای هر قطعهگذاری و قابلیت اتوماسیون دست بالاتر را دارد. در مقابل، فناوری قطعات پایهدار (THT) همچنان در مواردی که استحکام مکانیکی یا ظرفیت جریانکشی اولویت است برتری دارد. اکثر بردهای واقعی بر پایه فناوری ترکیبی (Mixed Technology) طراحی میشوند: اجرای تقریباً تمام بخشها با SMT، و استفاده از THT برای تعداد محدودی کانکتور یا قطعات بخش توان.
| فاکتور | SMT | پایهدار (THT) | فناوری ترکیبی (Mixed Technology) |
|---|---|---|---|
| انواع قطعات | پسیوها، ICها، قطعات BGA و QFN، اکثر قطعات امروزی | کانکتورهای بزرگ، ترانسفورماتورها، خازنهای الکترولیتی حجیم، رلهها و برخی ادوات قدرت | SMT برای اکثر قطعات، THT برای تعداد معدودی قطعه |
| تنش مکانیکی | اتصالات بار کمتری تحمل میکنند؛ بدون مهار مکانیکی ممکن است تحت لرزش یا چرخههای مکرر اتصال/قطع دچار ترکخوردگی شوند | پایههای درون برد در برابر تنشهای کششی و برشی مقاومت میکنند | استفاده از THT یا پکیجهای SMT تقویتشده برای کانکتورهای تحت بار مکانیکی |
| جریان و حرارت | محدود به ابعاد پد و سطح مس برد؛ thermal viaها به دفع حرارت کمک میکنند | پایهها و دیواره مساندود سوراخها جریان بیشتری عبور میدهند | قرار دادن قطعات جریانبالا روی پکیجهای THT در صورت نیاز |
| تراکم برد | بالا؛ قابلیت مونتاژ در هر دو سمت برد، بدون ایجاد سوراخ در لایههای میانی | پایینتر؛ سوراخها مسیرهای سیمکشی را در تمام لایهها مسدود میکنند | متوسط |
| تیراژ و هزینه | کمترین هزینه به ازای هر اتصال در تیراژ بالا؛ قطعهگذاری سریع و خودکار | نیازمند مراحل دستی یا لحیمکاری انتخابی (selective) بیشتر؛ سرعت پایینتر | اضافه شدن یک مرحله مجزا برای مونتاژ THT هزینه را افزایش میدهد |
| بازرسی فنی | SPI، AOI و بازرسی X-ray برای اتصالات پنهان | بازرسی چشمی، AOI و بررسی میزان پر شدن سوراخ (barrel fill) | ترکیب هر دو شیوه بازرسی |
| تعمیر و بازکاری (Rework) | نیازمند هیتگان یا ایستگاههای تخصصی تعمیر BGA | سادهتر، با استفاده از هویه معمولی یا قلعکش | در نظر گرفتن تجهیزات بازکاری مجزا برای هر نوع قطعه |
یک قاعده سرانگشتی ساده: طراحی تمام قطعات را بر پایه SMT شروع کنید، و تنها زمانی قطعهای را به THT تغییر دهید که الزام فنی مشخصی وجود داشته باشد؛ مانند نیاز به استحکام مکانیکی کانکتور، ظرفیت عبور جریان، دفع حرارت، یا موجود بودن قطعه صرفاً در پکیج THT. در راهنمای اصول لحیمکاری قطعات پایهدار (through-hole)، نحوه هماهنگی فرآیند مونتاژ THT پس از لحیمکاری reflow شرح داده شده است.
بسیاری از مراجع، مقایسه SMT و THT را به صورت صفر و یکی مطرح میکنند. جدول بالا این انتخاب را بر اساس نوع قطعه تفکیک کرده است تا بتوانید بدون نیاز به بازطراحی و دوبارهکاری، هر دو فناوری را روی یک برد اجرا کنید.
قواعد طراحی SMT برای افزایش بازده مونتاژ، نه صرفاً سهولت چیدمان
بخش عمده نقایص مونتاژ SMT ریشه در لایوت دارند. رعایت این قواعد بیشترین اثر را بر بازده تولید برد SMT میگذارد:
- الگوهای لند (land pattern) آزمودهشده را به کار ببرید. فوتپرینتها را دقیقاً بر اساس الگوهای پیشنهادی سازنده قطعه یا دستورالعملهای IPC-7351 طراحی کنید و آنها را با پارتنامبر دقیق مندرج در BOM تطبیق دهید.
- تقارن پدها را در قطعات پسیو کوچک حفظ کنید. نامتقارن بودن ابعاد پدها یا عدم تعادل اتصال مس در دو سمت قطعات ۰۴۰۲ یا ۰۲۰۱، توزیع حرارت را برهم زده و پدیده tombstoning ایجاد میکند.
- اتصالات حرارتی را کنترل کنید. پدهای متصل به سطوح بزرگ مس به اتصالات thermal relief یا پیشگرمایش بیشتری نیاز دارند تا همگام با سایر نقاط برد به دمای reflow برسند.
- فاصله مجاز بین قطعات را رعایت کنید. فضای لازم برای مانور نازلهای جایگذاری، زاویه دید دوربینهای AOI و فرایند rework را پیشبینی کنید. قطعات بلند را از قطعات fine-pitch نیازمند بازرسی فاصله دهید.
- تکلیف via-in-pad را مشخص کنید. باز ماندن ویا داخل پد، لحیم مذاب را به درون سوراخ کشیده و اتصال را خالی میکند. یا ویاها را بیرون پد قرار دهید یا از تکنولوژی پر و پوششدادهشده (filled and capped via-in-pad) استفاده کنید.
- نشانگرهای fiducial را لحاظ کنید. فیدوشیالهای کلی را روی حاشیه برد یا پنل و فیدوشیالهای محلی را در نزدیکی قطعات fine-pitch قرار دهید و اطراف آنها بازشوی ماسک واضح بگذارید.
- پلاریته و پایه ۱ را مشخص کنید. چاپ راهنما (silkscreen) شفاف، خطای جایگذاری را کاهش داده و بازرسی را سرعت میبخشد. در راهنمای قطبیت قطعات SMT علامتگذاریهای رایج تشریح شدهاند.
- پنل را مهندسی کنید. حاشیهها (rails)، سوراخهای فیکسچر (tooling holes) و شیارهای شکست (breakaway tabs) باید متناسب با ریل کانوایر خط و روش جداسازی پنل (depaneling) باشند.
- توزیع مس را متوازن کرده و مانع تابیدگی برد شوید. بردهای نازک یا نامتوازن در کوره reflow خمیده شده و اتصالات BGA را قطع (open) میگذارند.
چکلیست طراحی برای مونتاژ این موارد را در قالب یک فهرست بازبینی جامع گردآوری کرده است.
عیوب SMT و روشهای شناسایی آنها
حتی در صورت طراحی اصولی، فرایند مونتاژ SMT همواره با طیفی از عیوب بالقوه روبهرو است. شناخت دقیق ظرفیت هر روش بازرسی در شکار این عیوب، امکان تدوین یک استراتژی تست هدفمند را فراهم میکند.
| عیب | علت متداول | بهترین روش شناسایی |
|---|---|---|
| خمیر قلع ناکافی یا بیش از حد | طراحی استنسیل، روزنههای فرسوده یا مسدود | SPI |
| اتصال کوتاه قلع (Solder bridge) | خمیر قلع بیش از حد، خطای چاپ، فاصله اندک پدها (pitch کم) | پیش از reflow با SPI، پس از reflow با AOI |
| بلند شدن قطعه (Tombstoning) | عدم تقارن حرارتی پدها یا حجم نابرابر خمیر روی قطعات پسیو کوچک | AOI |
| قطعه جابهجاشده یا مونتاژنشده | خطای جایگذاری، مشکل نازل در برداشتن قطعه، جابهجایی برد حین انتقال | AOI |
| جهت معکوس یا قطعه اشتباه | خطای ستاپ دستگاه یا فیدر (feeder) | بازرسی قطعه اول (First-article inspection)، AOI |
| حفرهها (Voids)، اتصالات پنهان، قطعی پایههای BGA | پروفایل دمایی، خمیر قلع، تاببرداشتگی برد (warpage)، طراحی پد | X-ray |
| خطاهای الکتریکی | پارت نامبر یا مقدار اشتباه، قطعه سوخته، پایه قطع | Flying probe، ICT، تست عملکردی (Functional test) |
استاندارد IPC-A-610 مرجع اصلی پذیرش بردهای مونتاژشده محسوب میشود و کارفرما بر اساس نوع کاربری، الزامات کلاس ۱، ۲ یا ۳ را برای پروژه تعیین میکند. در بررسی معیارهای پذیرش IPC-A-610 جزئیات تغییر حدود پذیرش در هر کلاس آورده شده است.
در این جدول هر نقص با کارآمدترین روش کشف آن تطبیق داده شده است تا بتوان برنامه بازرسی خط تولید را مستقیماً بر مبنای ریسکهای واقعی فرایند تنظیم کرد.
چکلیست استعلام قیمت (RFQ) مونتاژ SMT
برای برآورد دقیق قیمت مونتاژ SMT، سازنده باید دقیقاً بداند چه قطعاتی روی برد قرار میگیرد و فرایند ساخت به چه ترتیبی پیش میرود. چکلیستی شامل موارد زیر ارسال کنید:
- دادههای Gerber یا ODB++، شامل لایه خمیر قلع (paste layer) جهت طراحی استنسیل
- فایل BOM شامل پارتنامبر دقیق سازنده (MPN)، نام اختصاری موقعیت قطعات (designators)، تعداد و پارتهای جایگزین تاییدشده
- فایل Centroid یا pick-and-place حاوی مختصات X و Y، زاویه چرخش (rotation) و لایه نصب (side) برای هر قطعه
- نقشه مونتاژ (Assembly drawing) با مشخص بودن قطبیت، قطعات خاص و قطعات عدممونتاژ (DNP)
- تعیین فرایند lead-free یا سربی، به همراه خمیر قلع درخواستی در صورت وجود الزامی خاص از سوی مشتری
- کلاس استاندارد پذیرش (IPC-A-610 کلاس ۲ یا ۳) و الزامات بازرسی (بازرسی X-ray برای پکیجهای BGA، و همچنین AOI و SPI)
- قطعات Through-hole و روش لحیمکاری مدنظر (wave، selective، pin-in-paste یا لحیمکاری دستی)
- الزامات تست: تست پروب متحرک (flying probe)، تست ICT، تست عملکردی (functional) و پروگرامینگ قطعات
- تیراژ در هر نوبت مونتاژ، حجم تولید سالانه، و نحوه تأمین قطعات (turnkey، امانی/consigned، یا ترکیبی)
- فرمت بستهبندی قطعات (reel، tube، tray) و الزامات مربوط به نگهداری قطعات حساس به رطوبت (بستهبندی dry-pack و سطح MSL)
- ضخامت استنسیل و مشخصات aperture (شامل step-up، پوشش nano-coating، و فریمدار یا بدون فریم)
- حدود مجاز rework (تعداد چرخههای touch-up مجاز و پروتکل برخورد با قطعات ردشده در بازرسی X-ray)
- الزامات پوشش محافظتی (conformal coating)، رزینریزی (potting) یا تزریق چسب underfill
- الزامات الصاق بارکد یا سریالگذاری جهت ردیابی محصول (traceability)
جزئیات اطلاعات لازم برای فایل جانمایی در اصول فایل centroid تشریح شده است.
چرا مونتاژ بردهای SMT خود را به APTPCB بسپارید؟
خدمات مونتاژ SMT در APTPCB روی هفت خط پرسرعت با دامنه قطعات از چیپهای ۰۱۰۰۵ تا قطعات ۱۰۰ × ۹۰ میلیمتر، دقت جایگذاری ۲۵± میکرومتر، کوره reflow نیتروژنی ۱۰ زونه و بازرسی ۱۰۰٪ سهبعدی SPI و AOI، به همراه تست سهبعدی X-ray مبتنی بر ریسک انجام میشود. قطعات Through-hole در همان سفارش با لحیمکاری انتخابی دو نازله تحت نیتروژن (سازگار با هر دو آلیاژ lead-free و SnPb) یا از طریق لحیمکاری موجی مونتاژ میشوند. معیارهای پذیرش نهایی منطبق بر استانداردهای IPC-A-610 و J-STD-001 در کلاس تعیینشده در مستندات فنی شماست.
بررسی مهندسی پیش از شروع تولید، فوتپرینتها، لایههای شابلون خمیر قلع، طراحی پنل و دسترسیهای تست را ارزیابی میکند تا هرگونه اصلاحات بهجای توقف خط، مستقیماً در فایلها اعمال شود.
استانداردها و مراجع مرتبط:
- IPC-7351: الزامات land pattern برای طراحی قطعات نصب سطحی
- J-STD-001: الزامات مونتاژ قطعات الکتریکی و الکترونیکی لحیمکاریشده
- IPC-A-610: معیارهای پذیرش مجموعههای الکترونیکی
- J-STD-020 و J-STD-033: طبقهبندی حساسیت به رطوبت و الزامات جابجایی قطعات SMD
پرسشهای متداول
اصطلاح SMT مخفف چیست؟
عبارت SMT مخفف Surface Mount Technology (فناوری نصب سطحی) است. در این روش مونتاژ مدارهای الکترونیکی، پایههای قطعات به جای عبور از سوراخهای برد، مستقیماً روی پدهای سطح PCB لحیمکاری میشوند.
تفاوت بین SMT و SMD چیست؟
واژه SMT فرایند و روش مونتاژ سطحی است، در حالی که SMD (مخفف Surface Mount Device) به قطعهای اشاره دارد که برای این فرایند طراحی شده است؛ مانند مقاومتهای چیپی، قطعات QFN یا BGA. در واقع قطعات SMD با استفاده از فرایند SMT روی برد مونتاژ میشوند.
مراحل فرایند SMT چیست؟
مراحل اصلی شامل چاپ خمیر قلع، بازرسی خمیر قلع (SPI)، قطعهگذاری، لحیمکاری بازپخت (Reflow) و بازرسی نوری خودکار (AOI) است. بردهایی با اتصالات پنهان تحت بازرسی X-ray نیز قرار میگیرند و در بردهای دارای فناوری ترکیبی، پیش از تست، مرحله لحیمکاری قطعات THT نیز اضافه میشود.
آیا SMT نسبت به Through-Hole برتری دارد؟
فناوری SMT از نظر تراکم قطعات، اتوماسیون فرایند تولید و کاهش هزینهها در تیراژ بالا برتر بوده و انتخاب پیشفرض برای اکثر قطعات است. روش Through-Hole برای قطعاتی که تحت تنش مکانیکی هستند، جریانهای بالا عبور میدهند یا فقط در پکیجهای پایهدار تولید میشوند انتخاب بهتری است. بسیاری از بردها از هر دو روش به صورت ترکیبی استفاده میکنند.
خط SMT چیست؟
خط SMT مجموعهای از ماشینآلات متوالی برای مونتاژ بردهای نصب سطحی است: استنسیل پرینتر خمیر قلع، سیستم SPI، یک یا چند دستگاه Pick-and-Place، کوره Reflow و دستگاه AOI، که اغلب ایستگاههای X-ray و تست را نیز در ادامه شامل میشود.
چه فایلهایی برای مونتاژ SMT مورد نیاز است؟
واحد مونتاژ به دیتای Gerber یا ODB++ شامل لایه خمیر قلع (Paste Mask)، لیست قطعات (BOM) همراه با شماره فنی دقیق سازنده (MPN)، فایل مختصات قطعات (Centroid) و نقشه مونتاژ نیاز دارد. در صورت نیاز به انجام تست و پروگرام قطعات توسط مونتاژکار، دستورالعملهای مربوطه را نیز ضمیمه کنید.
اولویت پیشفرض با SMT؛ هر استثنایی باید توجیه فنی داشته باشد
فناوری نصب سطحی (SMT) روش پیشفرض برای مونتاژ PCB است. تمام قطعات را بهصورت SMT انتخاب کنید، مگر اینکه دلیل فنی مشخصی از نظر مکانیکی، الزامات الکتریکی یا محدودیت در تامین، استفاده از قطعات through-hole را اجتنابناپذیر کند. در layout برد، قوانین land pattern و لایه paste را دقیق رعایت کنید و پکیج اطلاعاتی کاملی به خط مونتاژ تحویل دهید. رعایت این مجموعه عوامل، بالاترین بازده مرحله اول (first-pass yield) را در تولید بردهای جدید رقم میزند.