
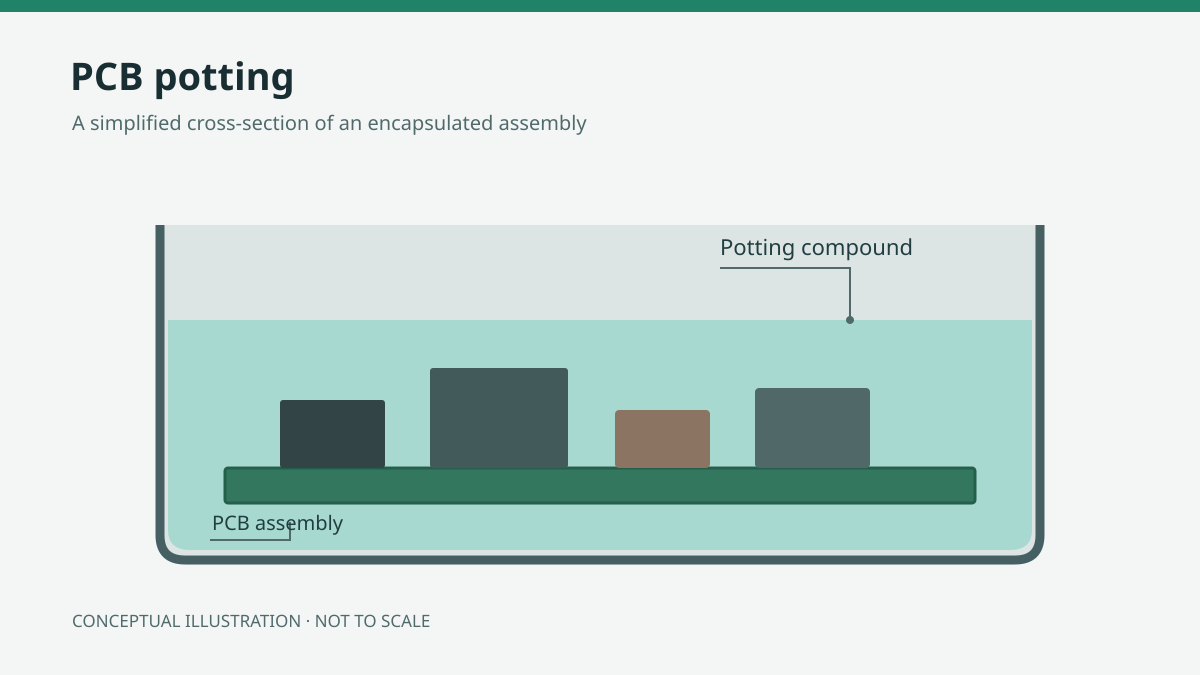
پاتینگ PCB فرایند پر کردن بخشی یا تمام فضای محفظه پیرامون یک مجموعه الکترونیکی با ترکیبی است که پخت میشود و در جای خود باقی میماند. این ترکیب میتواند به محافظت از مجموعه در برابر عوامل محیطی و تنشهای مکانیکی کمک کند، اما در عین حال نحوه مدیریت حرارت، عایقبندی الکتریکی، تنش و تعمیر محصول را تغییر میدهد.
انتخاب میان اپوکسی، پلییورتان و سیلیکون با بررسی برد، محفظه، محیط کاری و برنامه پذیرش آغاز میشود. ترکیب پاتینگ و فرایند پر کردن باید با یکدیگر سازگار باشند.
پاتینگ بخشی از طراحی حفاظت است
در یک مجموعه پاتشده، ترکیب ممکن است دور تا دور برد، فقط پیرامون یک ناحیه آسیبپذیر یا داخل محفظهای قرار گیرد که خود نیز حفاظت مکانیکی ایجاد میکند. پاتینگ با روشهای زیر یکسان نیست:
- پوشش همشکل (Conformal coating) لایه نازکی است که روی سطوح برد اعمال میشود. این پوشش میتواند از نواحی در معرض محیط محافظت کند و معمولاً در مقایسه با محفظه پرشده، حجم کمتری اضافه میکند. پوششدهی اطراف لبه قطعات، شکافها و کانکتورها همچنان به توجه نیاز دارد. مقاله انواع پوشش همشکل و فرایند اعمال آن را ببینید.
- تثبیت موضعی (Staking) شامل اعمال ماده بهصورت موضعی برای محکم کردن قطعات یا سایر اجزا است. این روش نیاز به مهار مکانیکی را برطرف میکند و لزوماً به معنای پر کردن مجموعه نیست.
- محفظه بدون پاتینگ میتواند مانعی فیزیکی ایجاد کند و دسترسی به برد را حفظ کند. اثربخشی آن به طراحی محفظه، نقاط اتصال و شرایط محیطی موردنظر بستگی دارد.
این روشها را میتوان با هم ترکیب کرد، اما هر یک سطوح تماس و پرسشهای بیشتری درباره سازگاری ایجاد میکند. برای مثال، چسبندگی یک ترکیب به برد پوششدار ممکن است با چسبندگی آن به سطح بدون پوشش متفاوت باشد. محفظه، پوشش یا ترکیب پاتینگ بهتنهایی درجه حفاظت محیطی محصول نهایی را تعیین نمیکند.
اگر استفاده از پوشش را در کنار پاتینگ یا بهجای آن بررسی میکنید، خدمات پوشش همشکل APTPCB را ببینید. درباره میزان پوشش موردنیاز و سازگاری مواد با مجموعه گفتوگو کنید.
ترکیب را برای مجموعه انتخاب کنید، نه صرفاً بر اساس خانواده ماده
اپوکسی، پلییورتان و سیلیکون از خانوادههای رایج مواد پاتینگ هستند. ویژگیهای کلی آنها نقطه شروع مفیدی است، اما پرکنندهها، فرمولاسیون و شیمی پخت میتوانند خواص مهم در طراحی را تغییر دهند.
| خانواده ماده | ملاحظات انتخاب |
|---|---|
| اپوکسی | اغلب در مواردی انتخاب میشود که ماده پختشده سخت و چسبندگی قوی مفید باشند. سختی همچنین میتواند با تغییر دما، تنش را به قطعات یا اتصالات منتقل کند. ویژگیهای حرارتی، الکتریکی و قابلیت تعمیر فرمولاسیون موردنظر را بررسی کنید. |
| پلییورتان | در فرمولاسیونهایی با درجات متفاوت سختی و انعطافپذیری عرضه میشود. چسبندگی، مقاومت در برابر عوامل محیطی و حساسیت به شرایط فرایند را برای محصول مشخص ارزیابی کنید؛ فرض نکنید همه پلییورتانها رفتار یکسانی دارند. |
| سیلیکون | در فرمولاسیونهایی عرضه میشود که میتوانند جابهجایی را متفاوت از ترکیبات سخت تحمل کنند. چسبندگی، سازگاری پخت، خواص حرارتی و مناسب بودن ماده برای مجموعه و فرایند تولید را بررسی کنید. |
هزینه نیز اهمیت دارد، اما قیمت خرید ترکیب تنها یکی از عوامل است. اختلاط، زمان کار با ماده، پخت، ماسکگذاری، بازرسی، بازده تولید و تعمیر احتمالی میتوانند بر انتخاب کلی اثر بگذارند. مادهای که در برگه داده جذاب به نظر میرسد، ممکن است با محفظه موجود یا برنامه سرویس محصول سازگار نباشد.
بهعنوان نمونهای مربوط به یک محصول مشخص، MG Chemicals محصول 832HD را یک اپوکسی دوجزئی سخت معرفی میکند و اطلاعات اختلاط و خواص آن را ارائه میدهد. سازنده همچنین اعلام میکند که این محصول گرید ویژه هدایت حرارتی یا مقاوم در برابر شعله نیست. این تمایز مهم است: صرف توصیف یک ماده بهعنوان اپوکسی، هیچیک از این دو ویژگی را اثبات نمیکند و فرمولاسیون دیگر اپوکسی ممکن است ویژگیهای متفاوتی داشته باشد.
الزامات را به شواهد قابل ارزیابی تبدیل کنید
برای هر گزینه، برگه داده فنی (TDS)، برگه داده ایمنی (SDS) و دستورالعمل فرایند بهروز تأمینکننده را درخواست کنید. از آنها برای بررسی الزامات و برنامهریزی ارزیابیهای مجموعه در ادامه استفاده کنید.
| الزام | اطلاعات تأمینکننده برای بررسی | دغدغه طراحی | شواهد موردنیاز برای مجموعه واقعی |
|---|---|---|---|
| مواجهه با عوامل محیطی | کاربرد موردنظر و اطلاعات موجود درباره مقاومت ترکیب انتخابی | ترکیب، محفظه و سطوح تماس ممکن است هر یک به رطوبت، مواد شیمیایی یا دما واکنش متفاوتی نشان دهند | برنامه مواجهه مختص محصول و بازرسی و بررسیهای عملکردی پس از مواجهه |
| دفع حرارت | خواص حرارتی، از جمله اینکه آیا گرید موردنظر برای انتقال حرارت در نظر گرفته شده است یا خیر | حرارت باید از قطعه، از طریق سطوح تماس واقعی مواد و محفظه، به یک حرارتگیر مناسب منتقل شود | تحلیل حرارتی یا اندازهگیری در شرایط کاری و محیطی نماینده |
| عایقبندی الکتریکی | خواص عایقی مرتبط و شرایط آزمون | فاصلهها، آلودگی، حفرهها و شرایط بهرهبرداری میتوانند بر سیستم عایقی نهایی اثر بگذارند | آزمونهای الکتریکی انتخابشده متناسب با مجموعه و شرایط کاری آن |
| سازگاری مکانیکی | اطلاعات سختی پس از پخت، چسبندگی و انبساط حرارتی، در صورت موجود بودن | تفاوت انبساط و تنشهای ناشی از پخت میتوانند به قطعات، اتصالات لحیم یا محفظه بار وارد کنند | بازرسی و آزمون مکانیکی یا مواجهه با دما، متناسب با محصول |
| تولید و تعمیر | مبنای نسبت اختلاط، دستورالعمل کار با ماده و پخت، ویسکوزیته و هرگونه راهنمای جداسازی | ترکیب باید بدون ورود به نواحی ممنوعه به نواحی موردنظر برسد؛ جداسازی ممکن است به مجموعه آسیب بزند | اجرای آزمایشی فرایند، بازرسی پرشدگی و ارزیابی روش تعمیر موردنظر |
دادههای تأمینکننده به محدود کردن گزینهها کمک میکنند، اما جایگزین شواهد حاصل از برد و محفظه واقعی نیستند. شرایط آزمونی که مبنای یک خاصیت گزارششده بوده است، ممکن است نماینده هندسه، مواد یا شرایط مواجهه محصول نباشد.
محفظه و مسیر حرارتی را با هم طراحی کنید
پاتینگ میتواند هوای اطراف مجموعه را با ترکیب پاتینگ جایگزین کند. برای ارزیابی خنککاری، مسیر حرارت را از منبع تا محیط اطراف دنبال کنید. بسته به طراحی، این مسیر ممکن است شامل بستهبندی قطعه، ترکیب پاتینگ، دیواره محفظه و ماده واسط باشد. صرف پر کردن فضا، مسیر حرارتی مؤثر را تضمین نمیکند.
ترکیبی با هدایت حرارتی گزارششده بالاتر نیز ممکن است در یک مجموعه عملکرد ضعیفی داشته باشد؛ برای مثال، اگر مسیر حرارتی طولانی باشد، تماس در یک سطح مشترک ضعیف باشد یا حرارت نتواند از محفظه خارج شود. برعکس، ترکیبی که عمدتاً برای حفاظت محیطی انتخاب شده است ممکن است گلوگاه حرارتی ایجاد کند. بهجای انتخاب بر اساس یک خاصیت ماده، کل مسیر را در شرایط کاری نماینده ارزیابی کنید.
اگر میان قطعات تولیدکننده حرارت و محفظه یا حرارتگیر به ماده واسط جداگانه نیاز است، مقاله انتخاب ماده واسط حرارتی را ببینید. بررسی کنید که هر ماده واسط، پوشش و ترکیب پاتینگ با یکدیگر و با فرایند موردنظر سازگار باشند.
همچنین برای اجزایی که ترکیب نباید مانع عملکردشان شود، فضا در نظر بگیرید. کنتاکتهای کانکتور، سطوح جفتشونده، کلیدها، نقاط تنظیم، منافذ تهویه و نقاط آزمون ممکن است به نواحی ممنوعه نیاز داشته باشند. این مرزها را در نقشه مشخص کنید و جریان ماده را هنگام پر کردن و پخت در نظر بگیرید؛ مرز مشخصشده تنها زمانی مفید است که فیکسچر و فرایند بتوانند آن را حفظ کنند.
مثال فرضی: حرارت، دسترسی به کانکتور و تعمیر
فرض کنید طراحی در حال ارزیابی یک کنترلر کوچک محصور است که قطعهای تولیدکننده حرارت نزدیک دیواره محفظه دارد، کانکتور آن باید در دسترس بماند و لازم است برد در زمان سرویس قابل تعویض باشد.
یک ترکیب سخت ممکن است ساختار پرشده مناسبی ایجاد کند، اما تنش واردشده از سوی آن به قطعه و دشواری خارج کردن برد باید ارزیابی شود. گزینهای انعطافپذیرتر ممکن است برخی نگرانیهای مکانیکی را کاهش دهد، اما عملکرد حرارتی و چسبندگی آن در این هندسه همچنان به شواهد نیاز دارد. هیچیک از این خانوادههای ماده بهتنهایی مسئله مرز اطراف کانکتور را حل نمیکند.
پیش از نهایی کردن انتخاب ترکیب، نقشه محفظه، حدود پرشدگی و روش تعمیر را تأیید کنید. سپس میتوان از یک نمونه ساختهشده نماینده برای بررسی پرشدگی اطراف قطعه داغ، حفظ ناحیه ممنوعه کانکتور، دمای کاری و امکانپذیری تعویض برنامهریزیشده برد استفاده کرد. اگر تعویض مستلزم خارج کردن مجموعهای چسبیده یا آسیبدیده باشد، تیم طراحی ممکن است مجبور به تغییر الزام سرویس، محفظه یا روش حفاظت شود.
این یک راهنمای تصمیمگیری فرضی است، نه گزارش یک ساخت یا نتیجه آزمون.
پیش از پر کردن، فرایند را برنامهریزی کنید
فرایند دقیق به ترکیب و مجموعه انتخابشده بستگی دارد. دستورالعملهای TDS و SDS تأمینکننده، همراه با کنترلهای فرایندی تأییدشده، مبنای آمادهسازی ماده، اختلاط، کار با آن و پخت هستند. یک توالی عملی معمولاً شامل تصمیمهای زیر است:
ابتدا مجموعه را بازرسی و آزمایش کنید. بررسی کنید که برد و محفظه الزامات ساخت مربوط را برآورده میکنند و آزمونهای عملکردی توافقشده پیش از پاتینگ را انجام دهید. نتایج را ثبت کنید تا در صورت بروز خرابی بعدی، بتوان آن را با وضعیت پیش از کپسولهسازی مقایسه کرد. پس از محدود شدن دسترسی، عیبیابی و تعمیر ممکن است بسیار دشوارتر شود.
تمیزکاری و خشککردن را فقط با روشی اعتبارسنجیشده انجام دهید. باقیماندهها، رطوبت و سایر آلودگیها میتوانند بر چسبندگی، پخت یا رفتار الکتریکی اثر بگذارند. روش تمیزکاری و خشککردنی سازگار با برد، قطعات، محفظه و ترکیب تعیین کنید. فرض نکنید یک مرحله تمیزکاری عمومی برای هر مجموعهای مناسب است.
برای آشنایی بیشتر با باقیماندهها و گزینههای تمیزکاری، مقاله تمیزکاری پس از لحیمکاری را ببینید.
ماسکگذاری، فیکسچرها و محفظه را آماده کنید. از کانکتورها و سایر نواحی ممنوعه محافظت کنید، مجموعه را در موقعیت موردنظر ثابت نگه دارید و مرزهای پرشدگی و مسیر دسترسی ماده را تأیید کنید. نحوه نگهداری مجموعه در زمان پخت و امکان پر کردن و بازرسی فضاهای محصور را در نظر بگیرید.
ماده را طبق دستور آماده و مخلوط کنید. دستورالعمل تأمینکننده را برای محصول و نسخه مشخص دنبال کنید. تأیید کنید که نسبت اختلاط وزنی است یا حجمی؛ این دو قابل جایگزینی با یکدیگر نیستند، مگر اینکه تأمینکننده صریحاً چنین اعلام کند. از روش اختلاط و کار با ماده طبق دستور استفاده کنید و زمان استفاده مجاز ماده را کنترل کنید.
پر کردن را بهصورت کنترلشده انجام دهید. روش پر کردن باید با هندسه و ماده متناسب باشد. هوای محبوس، شکافهای باریک و موانع میتوانند باعث ایجاد حفره یا نواحی پرنشده شوند. هواگیری ممکن است برای برخی مواد و مجموعهها مناسب باشد، اما باید با ترکیب، محفظه و فرایند سازگار باشد و نباید آن را مرحلهای همگانی تلقی کرد.
پخت را در شرایط مشخصشده انجام دهید. شرایط موردنظر تأمینکننده و فرایند تأییدشده را کنترل کنید. مقدار ماده، هندسه و محفظه میتوانند بر حرارت تولیدشده در زمان پخت اثر بگذارند؛ هنگام طراحی فرایند، گرمازایی پخت و حساسیت قطعات را در نظر بگیرید. دما یا مدتزمانی عمومی را جایگزین دستورالعملهای مختص محصول نکنید.
پس از پخت، بازرسی و آزمایش کنید. در صورت کاربرد، مرزهای قابل مشاهده پرشدگی، نواحی ممنوعه، چسبندگی یا وضعیت سطح را بررسی کنید و بررسیهای عملکردی توافقشده را تکرار کنید. بازرسی ظاهری بهتنهایی نمیتواند اثبات کند که همه نواحی داخلی پر شدهاند یا محصول الزامات بهرهبرداری موردنظر را برآورده میکند.
ارزیابی صلاحیت را در حد موردنیاز تکمیل کنید. ارزیابیهای تکمیلی حرارتی، الکتریکی، مکانیکی و محیطی را متناسب با محصول و کاربرد آن انتخاب کنید. اجرای فرایند ترکیب مطابق دستورالعمل سازنده مهم است، اما بهتنهایی صلاحیت محصول نهایی را تأیید نمیکند.
عیوب و پیامدهای احتمالی آنها را بشناسید
برنامه فرایند باید مشخص کند چه مواردی قابل مشاهدهاند، چه چیزی پذیرفتنی است و در صورت نامشخص بودن نتیجه چه اقدامی انجام میشود.
حفرهها و پرشدگی ناقص بسته به محل و طراحی، ممکن است بر عایقبندی، انتقال حرارت یا حفاظت محیطی اثر بگذارند. این موارد میتوانند ناشی از هندسه، هوای محبوس یا فرایند پر کردن باشند. سطحی که کامل به نظر میرسد لزوماً شکاف داخلی را آشکار نمیکند. از پیش تعیین کنید برای نواحی بحرانی چه شواهدی لازم است.
پخت ناقص یا غیریکنواخت میتواند با مواردی مانند نسبتهای نادرست، اختلاط ناکافی، شرایط نامناسب یا سازگاری مواد مرتبط باشد. پخت معیوب ممکن است رفتار مکانیکی و الکتریکی را تغییر دهد. نتیجه را بهجای اتکا صرف به سفت بودن سطح در لمس، با دستورالعملهای ترکیب انتخابشده و معیارهای پذیرش تأییدشده مقایسه کنید.
تنش مکانیکی و گرمازایی پخت باید در کنار هم بررسی شوند. ترکیب سخت پس از پخت، تفاوت انبساط حرارتی و گرمای تولیدشده هنگام پخت میتوانند به قطعات، اتصالات لحیم یا محفظه بار وارد کنند. ریسک مرتبط به هندسه و مواد مشخص وابسته است؛ پیش از نهایی کردن طراحی پرشدگی، قطعات و اتصالات حساس را ارزیابی کنید.
چسبندگی ضعیف یا آلودگی میتواند سطح مشترک ناخواستهای میان ترکیب و برد، پوشش یا محفظه ایجاد کند. اینکه چسبندگی لازم است یا نه و به کدام سطوح باید برقرار شود، باید بر اساس طراحی تعیین شود. اگر چسبندگی برای حفاظت یا عملکرد مکانیکی اهمیت دارد، نحوه ارزیابی آن را روی مواد نماینده تعریف کنید.
مسدود شدن نواحی ممنوعه و از دست رفتن دسترسی میتواند بردی سالم را به محصولی غیرقابل استفاده تبدیل کند؛ برای مثال، اگر ترکیب به کانکتور برسد یا مانع انجام تنظیم شود. ماسکگذاری و فیکسچرها باید بهعنوان بخشی از فرایند پر کردن ارزیابی شوند. نقاط آزمونی که پوشانده خواهند شد باید پیش از پاتینگ استفاده شوند یا با یک راهبرد توافقشده برای آزمون پس از پاتینگ جایگزین شوند.
آسیب ناشی از تعمیر یک ریسک طراحی است، نه صرفاً مشکلی در سرویس. برداشتن ترکیب پختشده میتواند به محفظه، قطعات یا برد آسیب برساند و نمیتوان جداسازی کامل را مفروض دانست. اگر تعمیر لازم است، روش موردنظر را روی یک مجموعه نماینده نشان دهید یا محصول را طوری بازطراحی کنید که جزء قابل تعویض بدون دستکاری ناحیه پاتشده خارج شود.
اعتبارسنجی را با ادعا متناسب کنید
آزمونهای مختلف به پرسشهای متفاوتی پاسخ میدهند. برای مثال، مقاومت عایقی سطحی به رفتار عایق در یک سطح و تحت شرایط مشخص مربوط است؛ در حالی که آزمون تحمل دیالکتریک تنش الکتریکی متفاوتی را بررسی میکند. هیچکدام بهطور خودکار درجه حفاظت محفظه در برابر نفوذ را تعیین نمیکنند. درجه IP نیز به نوبه خود، عملکرد حرارتی، قابلیت اطمینان بلندمدت یا تمام جنبههای دیگر ارزیابی صلاحیت سیستم را اثبات نمیکند.
اعتبارسنجی را بر اساس آنچه محصول نهایی باید انجام دهد تعریف کنید:
- الکتریکی: آزمونها را متناسب با نیازهای عایقی در کارکرد، فاصلههای هوایی مرتبط و شرایط مورد انتظار در استفاده انتخاب کنید.
- حرارتی: دماها و جریان حرارت را با توان، شرایط نصب و شرایط محیطی نماینده بررسی کنید.
- محیطی و مکانیکی: مواجههها و بارهای ناشی از جابهجایی را که به محفظه و مجموعه مربوطاند ارزیابی کنید.
- عملکردی: نتایج پیش از پاتینگ و پس از پخت را مقایسه کنید، سپس بررسیهای مناسب را پس از مواجهههای موردنیاز تکرار کنید.
- پذیرش و سوابق: معیارهای قبولی و رد، پیکربندی نمونه، شناسایی مواد و نحوه تأیید انحرافها یا تغییرات را تعریف کنید.
برای تدوین برنامه آزمون از استانداردهای کاربردپذیر و الزامات مشتری استفاده کنید و مدارک، روشها و شرایط موردنیاز پروژه را بررسی کنید. برگه داده ماده یا موفقیت یک مرحله تولید نباید بهعنوان مدرک تأیید صلاحیت سیستم تکمیلشده ارائه شود.
چه اطلاعاتی برای تصمیمگیری درباره پاتینگ تحویل دهید
پیش از درخواست پیشنهاد برای ترکیب یا تأیید ساخت، بسته اطلاعاتی زیر را آماده کنید:
- نقشهها و تعریف پرشدگی: نسخههای برد و محفظه، نواحی مجاز برای پر کردن، مرزهای هدف، جهت قرارگیری مجموعه و سطوح تماس.
- نواحی ممنوعه و دسترسی: نواحی جفتشدن کانکتورها، کلیدها، منافذ تهویه، نقاط تنظیم، نقاط آزمون و هرگونه الزام ماسکگذاری.
- محیط: شرایط دمایی موردنظر و مواجهههای مورد انتظار با رطوبت، مواد شیمیایی، عوامل مکانیکی یا سایر عوامل.
- توان و مسیر حرارتی: توان کاری یا منابع گرما، مسیر موردنظر به محفظه یا حرارتگیر و شرایط نصب مرتبط.
- محدودیتهای الکتریکی و مواد: نیازهای عایقی، ملاحظات فاصله هوایی، پرداخت سطح برد، پوششها، مواد محفظه و محدودیتهای شناختهشده سازگاری.
- تعمیر و سرویس: اینکه آیا برد، محفظه یا واحد دیگری باید قابل تعویض باشد و چه میزان آسیب یا جداسازی قابل قبول است.
- آزمونها و پذیرش: بررسیهای پیش از پاتینگ، بررسیهای پس از پخت، ارزیابی صلاحیت موردنیاز، حدود بازرسی و معیارهای تعیین تکلیف.
- ترکیب و کنترل تغییرات: مشخصات محصولات پیشنهادی، نسخههای TDS و SDS، الزامات فرایند و افرادی که باید تغییرات ماده، محفظه یا فرایند را تأیید کنند.
آمادهاید درباره یک مجموعه گفتوگو کنید؟ با APTPCB تماس بگیرید یا درخواست قیمت کنید و نقشههای برد و محفظه، مرزهای پرشدگی، نواحی ممنوعه و الزامات اعتبارسنجی را به اشتراک بگذارید. دامنه هرگونه پاتینگ و آزمون را برای پروژه خود تأیید کنید. مقاله نکات ضروری نقشه مونتاژ میتواند به شما در آمادهسازی نقشهها کمک کند.