
در دنیای پرسرعت تولید تجهیزات الکترونیکی، تفاوت بین یک تولید سودآور و یک فراخوان پرهزینه اغلب به یک فرایند واحد بستگی دارد: طبقهبندی عیوب SMT. خطوط تولید فناوری نصب سطحی (SMT) هزاران قطعه را در هر ساعت پردازش میکنند. بدون یک سیستم قدرتمند برای دستهبندی، تشخیص و اصلاح خطاها، نرخ بازده تولید بهشدت کاهش مییابد.
در APTPCB (کارخانه PCB شرکت APTPCB)، ما درک میکنیم که شناسایی یک عیب تنها نیمی از مسیر است. ارزش واقعی در طبقهبندی صحیح آن برای تعیین علت ریشهای و جلوگیری از تکرار آن قرار دارد. این راهنما بهعنوان یک مرجع جامع برای مهندسان و مدیران تأمین تهیه شده است. در آن همه موارد، از استانداردهای IPC و شاخصهای کلیدی گرفته تا انتخاب فناوری بازرسی مناسب برای نیازهای خاص شما، بررسی شده است.
پرسشهای متداول اولیه (FAQ)
طبقهبندی عیوب SMT چیست؟ این یک چارچوب استاندارد بر اساس IPC-A-610 برای دستهبندی خطاهای مونتاژ و کاهش نرخ خرابی در تولید است.
نکات کلیدی
- اهمیت سلسلهمراتب: همه عیوب یکسان نیستند؛ عیوب معمولاً بر اساس ریسک عملکردی و قابلیت اطمینان به سه دسته بحرانی، عمده و جزئی تقسیم میشوند.
- استانداردسازی: استاندارد IPC-A-610 معیار جهانی برای تعریف معیارهای اتصال لحیم و سطوح پذیرش است.
- تشخیص در برابر پیشگیری: طبقهبندی مؤثر شما را از صرفاً پیدا کردن بردهای معیوب به سمت تنظیم فرایند برای جلوگیری از ایجاد عیب هدایت میکند.
- نقش AOI: بازرسی نوری خودکار ستون اصلی طبقهبندی مدرن است، اما برای جلوگیری از هشدارهای کاذب به برنامهریزی دقیق نیاز دارد.
- تصمیمگیری مبتنی بر داده: معیارهایی مانند DPMO (تعداد عیب در هر میلیون فرصت) و بازده عبور اول برای اعتبارسنجی استراتژی طبقهبندی شما ضروری هستند.
- اعتبارسنجی: بررسیهای متقابل منظم بین دادههای ماشین و تأیید انسانی، از عبور عیوب شناسایینشده جلوگیری میکند.
منظور واقعی از طبقهبندی عیوب SMT چیست (دامنه و مرزها)
برای مدیریت مؤثر کیفیت، ابتدا باید محدوده طبقهبندی عیوب SMT را تعریف کنیم. این موضوع فقط یک فهرست از قطعات خراب نیست. بلکه یک رویکرد ساختاریافته برای دستهبندی ناهنجاریها بر اساس تأثیر آنها بر عملکرد محصول نهایی، قابلیت اطمینان و انطباق با استانداردها است.
سه سطح طبقهبندی
بیشتر استانداردهای صنعتی، از جمله استانداردهای مورد استفاده در APTPCB، از یک سیستم سهسطحی برگرفته از دستورالعملهای IPC پیروی میکنند:
- عیوب بحرانی:
- تعریف: ناهنجاریهایی که احتمال ایجاد شرایط خطرناک یا خرابی فاجعهبار دستگاه را دارند.
- اقدام: توقف فوری خط. قرنطینه کل بچ تولیدی.
- نمونهها: اتصال کوتاه در مسیرهای تغذیه، نبود قطعات ایمنی یا آلودگی شدید که روی عایقبندی تأثیر میگذارد.
- عیوب عمده:
- تعریف: ناهنجاریهایی که احتمال خرابی دارند یا قابلیت استفاده محصول برای هدف تعیینشده را بهطور قابل توجهی کاهش میدهند.
- اقدام: نیازمند تعمیر و اصلاح است. اگر تعداد وقوع از حد مشخص عبور کند، تحلیل علت ریشهای آغاز میشود.
- نمونهها: مدار باز، قطعات نصبنشده، پدیده تومباستونینگ یا نقض معیارهای اتصال لحیم (مانند خیسشدن ناکافی).
- عیوب جزئی:
- تعریف: ناهنجاریهایی که شکل، نصب یا عملکرد محصول را تحت تأثیر قرار نمیدهند، اما استانداردهای ظاهری را نقض میکنند.
- اقدام: بررسی روند تغییرات. تعمیر ممکن است بسته به نیازهای ظاهری مشتری (کلاس 2 در برابر کلاس 3) اختیاری باشد.
- نمونهها: تغییر رنگ جزئی، باقیمانده کم فلاکس یا جابهجایی قطعه که فاصله ایزولاسیون الکتریکی را نقض نمیکند.
نقش استانداردهای IPC
اساس طبقهبندی عیوب SMT استاندارد IPC-A-610 ("پذیرش مجموعههای الکترونیکی") است. این استاندارد معیارهای بصری قابل قبول بودن را مشخص میکند. محصولات را به سه کلاس تقسیم میکند:
- کلاس 1: محصولات الکترونیکی عمومی (تجهیزات مصرفی).
- کلاس 2: محصولات الکترونیکی با سرویس اختصاصی (لپتاپها، تجهیزات ارتباطی).
- کلاس 3: محصولات با عملکرد بالا / محیطهای سخت (هوافضا، پزشکی، خودرو).
یک عیب در کلاس 3 ممکن است در کلاس 1 قابل قبول باشد. بنابراین طبقهبندی همیشه نسبت به کاربرد هدف تعیین میشود.
معیارهای مهم طبقهبندی عیوب SMT (چگونگی ارزیابی کیفیت)
پس از تعریف اینکه چه چیزی یک عیب محسوب میشود، باید اندازهگیری کنید که این عیوب با چه تعداد و چه تناوبی رخ میدهند. تکیه بر «احساس تجربی» در تولید خطرناک است. برای بهبود مستمر به دادههای دقیق نیاز دارید.
جدول زیر معیارهای ضروری برای پایش کیفیت SMT را نشان میدهد.
| معیار | دلیل اهمیت | محدوده معمول / عوامل مؤثر | روش اندازهگیری |
|---|---|---|---|
| First Pass Yield | درصد بردهایی را نشان میدهد که بدون هیچ تعمیر یا اصلاحی تمام بازرسیها را پشت سر میگذارند. FPY بالا نشاندهنده پایداری فرایند است. | 95% تا 99%+ (کاملاً وابسته به پیچیدگی برد). | (واحدهای سالم / کل واحدهای واردشده به فرایند) × 100 |
| **DPMO ** | استاندارد مقایسه کیفیت بین طراحیهای مختلف برد است. نرخ عیب را بر اساس پیچیدگی نرمالسازی میکند. | کمتر از 50 برای سطح جهانی؛ کمتر از 500 برای میانگین. | (کل عیوب / (کل واحدها × فرصتهای عیب در هر واحد)) × 1,000,000 |
| False Call Rate | اندازه میگیرد که سیستم بازرسی (AOI) چند بار یک قطعه سالم را بهاشتباه معیوب اعلام میکند. FCR بالا باعث خستگی اپراتور میشود. | هدف کمتر از 5000 PPM. FCR بالا باعث نادیده گرفتن عیوب واقعی میشود. | (ردهای اشتباه / کل فرصتها) × 1,000,000 |
| Escape Rate | خطرناکترین معیار: عیوبی که از بازرسی عبور کرده و به مشتری میرسند. | هدف: صفر. حتی یک مورد میتواند به اعتبار شرکت آسیب بزند. | (عیوب کشفشده توسط مشتری / کل عیوب) × 100 |
| Slip Rate | عیوبی که در مرحله بعدی (مانند ICT) پیدا میشوند و باید در SMT شناسایی میشدند. | متغیر است. نشاندهنده ضعف در استراتژی طبقهبندی عیوب SMT است. | (عیوب پیدا شده در ICT / کل عیوب SMT) |
درک این معیارها به شما امکان میدهد سیستم کیفیت خود را بهصورت مؤثر ممیزی کنید. اگر FPY پایین اما Escape Rate صفر باشد، سیستم بازرسی شما کار میکند، اما فرایند تولید دچار انحراف شده است.
نحوه انتخاب طبقهبندی عیوب SMT: راهنمای انتخاب بر اساس سناریو (موازنهها)
انتخاب روش مناسب برای طبقهبندی عیوب SMT نیازمند ایجاد تعادل بین سرعت، هزینه و عمق تحلیل است. هر بردی به X-Ray سهبعدی نیاز ندارد، اما اتکا فقط به بازرسی دستی برای بردهای با چگالی بالا، زمینهساز شکست خواهد بود.
در ادامه نحوه انتخاب ترکیب مناسب روشهای بازرسی بر اساس شرایط تولید آورده شده است.
سناریو 1: تولید اولیه و نمونهسازی NPI
- شرایط: تیراژ کم (1 تا 10 برد)، زمان تحویل سریع، طراحی آزمایشنشده.
- پیشنهاد: بازرسی چشمی دستی + بازرسی قطعه اول.
- موازنه: هزینه نیروی انسانی بالا برای هر واحد، اما بدون زمان آمادهسازی ماشینها.
- دلیل: برنامهریزی AOI برای 5 برد بیشتر از بررسی دستی آنها زمان میبرد. سیستمهای FAI پیش از ادامه تولید، BOM و قطبیت قطعات را بررسی میکنند.
سناریو 2: تجهیزات الکترونیکی مصرفی با تیراژ بالا
- شرایط: هزاران واحد، حساسیت هزینه، قطعات استاندارد (0402، QFP).
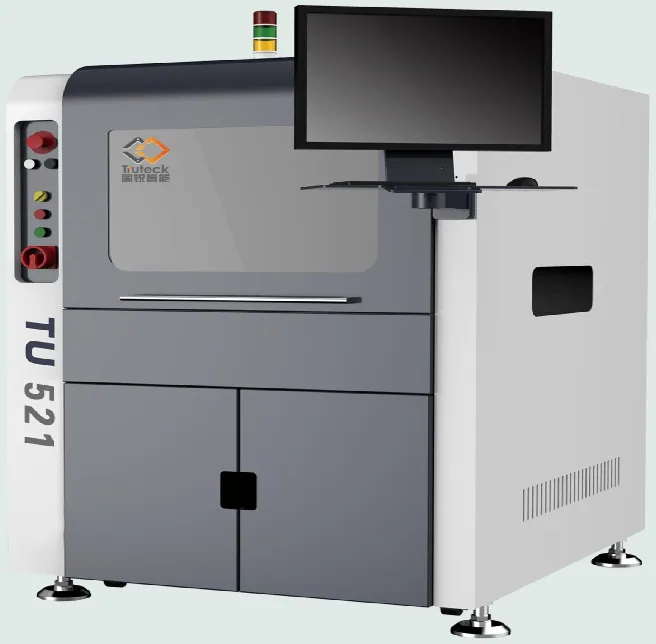
- پیشنهاد: AOI خطی دوبعدی یا سهبعدی.
- موازنه: هزینه اولیه بالای تجهیزات، اما هزینه بسیار پایین برای هر واحد.
- دلیل: مبانی AOI نشان میدهد دوربینها سریعتر از انسانها میتوانند بازرسی کنند. AOI سهبعدی برای اندازهگیری حجم لحیم و همصفحه بودن پایهها ترجیح داده میشود.
- اطلاعات بیشتر: خدمات بازرسی AOI.
سناریو 3: BGA و اتصالهای مخفی
- شرایط: بردهایی با آرایه شبکه توپی (BGA)، QFN یا CSP که اتصالهای لحیم آنها زیر پکیج قرار دارند.
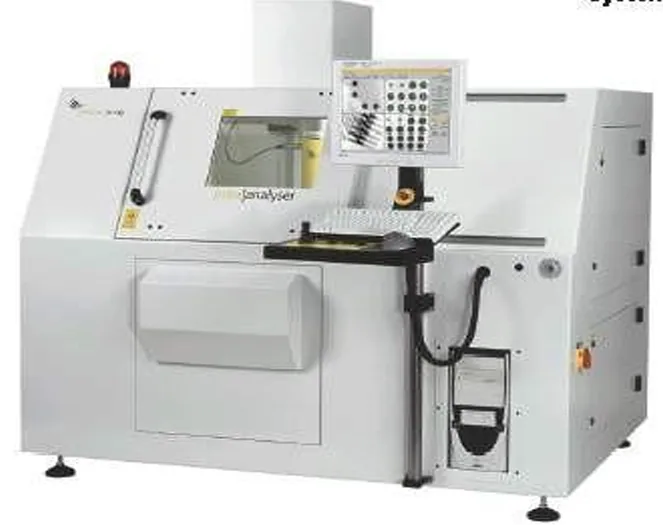
- پیشنهاد: بازرسی خودکار X-Ray (AXI).
- موازنه: زمان سیکل کندتر و تجهیزات گرانتر.
- دلیل: سیستمهای نوری (AOI) نمیتوانند از میان پلاستیک یا سیلیکون عبور کنند. X-Ray تنها روش غیرمخرب برای طبقهبندی حفرهها و پلهای لحیم زیر تراشهها است.
سناریو 4: گام ریز و کوچکسازی
- شرایط: قطعات 0201 یا 01005 و کانکتورهای با گام ریز.
- پیشنهاد: بازرسی خمیر لحیم (SPI) + AOI سهبعدی.
- موازنه: یک مرحله قبل از نصب قطعه (SPI) اضافه میشود.
- دلیل: 70% از عیوب SMT در مرحله چاپ ایجاد میشوند. SPI حجم ناکافی خمیر را پیش از نصب قطعه شناسایی میکند و هزینههای تعمیر را کاهش میدهد.
سناریو 5: قابلیت اطمینان بالا (خودرو / هوافضا)
- شرایط: نیازمندیهای IPC کلاس 3 و تحمل صفر برای خرابی.
- پیشنهاد: SPI + AOI سهبعدی + AXI + ICT (آزمون داخل مدار).
- موازنه: بیشترین هزینه و کمترین سرعت تولید.
- دلیل: افزونگی ضروری است. عیبی که توسط AOI دیده نشده باید توسط آزمون الکتریکی شناسایی شود.
سناریو 6: ترکیب فناوری قدیمی یا قطعات Through-Hole
- شرایط: بردهای SMT که نیازمند نصب دستی کانکتورهای بزرگ یا خازنها نیز هستند.
- پیشنهاد: AOI برای SMT + بررسی دستی برای THT.
- موازنه: رویکرد متعادل.
- دلیل: ماشینهای AOI معمولاً با ارتفاع و شکل متغیر قطعات Through-Hole لحیمکاریشده دستی مشکل دارند.
نقاط کنترل اجرای طبقهبندی عیوب SMT (از طراحی تا تولید)
اجرای یک استراتژی قدرتمند برای طبقهبندی عیوب SMT مدتها پیش از روشن شدن ماشین Pick-and-Place آغاز میشود. این فرایند از مرحله طراحی شروع میشود.
در ادامه یک چکلیست برای اطمینان از آماده بودن محصول جهت طبقهبندی دقیق عیوب ارائه شده است.
1. بررسی طراحی برای تولید
- پیشنهاد: اطمینان حاصل کنید که فوتپرینت قطعات با استانداردهای IPC مطابقت دارد.
- ریسک: اگر پدها بیش از حد کوچک باشند، AOI حتی در صورت استحکام مکانیکی اتصال، هشدار «لحیم ناکافی» میدهد.
- پذیرش: عبور از بررسی DFM بدون خطاهای بحرانی.
- منبع: راهنمای DFM.
2. جایگذاری Fiducial Marker
- پیشنهاد: حداقل سه فیدوشیال سراسری روی ریلهای پنل و فیدوشیال محلی نزدیک قطعات با گام ریز قرار دهید.
- ریسک: بدون فیدوشیال، ماشین AOI نمیتواند سیستم مختصات خود را تنظیم کند و هشدارهای کاذب موقعیت بسیار زیاد میشوند.
- پذیرش: فیدوشیالهای با کنتراست مناسب در دادههای Gerber موجود باشند.
3. استانداردسازی کتابخانه قطعات
- پیشنهاد: از اندازههای استاندارد پکیج استفاده کنید. از ترکیب کدهای متریک و اینچی در BOM جلوگیری کنید.
- ریسک: دادههای ناهماهنگ کتابخانه باعث میشود ماشین به دنبال مقاومتی با اندازه دو برابر قطعه واقعی بگردد.
- پذیرش: پاکسازی BOM تکمیل شده باشد.
4. تأیید طراحی شابلون
- پیشنهاد: طراحی دهانهها را برای آزادسازی خمیر بهینه کنید.
- ریسک: آزادسازی ضعیف باعث ایجاد پل لحیم میشود. اگر سیستم طبقهبندی عیوب تنظیم نشده باشد، ممکن است پلها را بهاشتباه «ناهماهنگی» تشخیص دهد.
- پذیرش: داده حجم SPI در محدوده 80%-120% مقدار هدف باشد.
5. تنظیم پروفایل ریفلو
- پیشنهاد: از پروفایلر حرارتی استفاده کنید تا اطمینان حاصل شود همه اتصالها به دمای لیکوئیدوس میرسند.
- ریسک: اتصالهای لحیم سرد معمولاً برای AOI دوبعدی بسیار دشوار قابل تشخیص هستند.
- پذیرش: پروفایل مطابق مشخصات سازنده خمیر لحیم باشد.
6. تنظیم آستانههای بازرسی
- پیشنهاد: یک «برد طلایی» (برد سالم شناختهشده) اجرا کنید تا AOI آموزش داده شود.
- ریسک: تلورانسهای بسیار سخت باعث افزایش هشدارهای کاذب و تلورانسهای بسیار باز باعث عبور عیوب میشوند.
- پذیرش: نرخ هشدار کاذب کمتر از 5000 PPM در اجرای آزمایشی باشد.
7. آموزش اپراتور
- پیشنهاد: اپراتورها را درباره معیارهای اتصال لحیم و روش بررسی هشدارهای AOI آموزش دهید.
- ریسک: اپراتورها ممکن است بهطور عادتوار گزینه «تأیید» را برای هشدارهای کاذب انتخاب کنند و در نهایت یک عیب واقعی را بپذیرند.
- پذیرش: اپراتورها دارای گواهی IPC-A-610 باشند.
8. حلقه بازخورد داده
- پیشنهاد: دادههای AOI را به ماشین چاپ و دستگاه نصب قطعه بازگردانید.
- ریسک: اصلاح عیوب بدون اصلاح منبع ایجاد آنها باعث تکرار مشکل میشود.
- پذیرش: قابلیت فرایند (Cpk) در طول زمان بهبود یابد.
اشتباهات رایج در طبقهبندی عیوب SMT (و روش صحیح)
حتی با تجهیزات پیشرفته، تولیدکنندگان اغلب در طبقهبندی عیوب SMT با مشکل مواجه میشوند. در ادامه رایجترین خطاها و روش جلوگیری APTPCB از آنها آمده است.
1. نادیده گرفتن خستگی ناشی از «هشدار کاذب»
- اشتباه: مهندسان حساسیت AOI را روی بیشترین مقدار تنظیم میکنند تا همه چیز شناسایی شود. ماشین 50 خطا در هر برد اعلام میکند که 49 مورد آن کاذب است.
- پیامد: اپراتور دیگر بررسی دقیق انجام نمیدهد و فهرست خطاها را بهصورت عمده تأیید میکند و یک عیب واقعی را از دست میدهد.
- اصلاح: نورپردازی و الگوریتمها را تنظیم کنید تا هشدارهای کاذب به سطح قابل مدیریت کاهش یابند.
2. اتکا فقط به آزمون الکتریکی (ICT)
- اشتباه: فرض اینکه اگر برد آزمون الکتریکی را قبول شود، کامل و بدون مشکل است.
- پیامد: یک اتصال تقریباً باز (که بهسختی تماس دارد) ممکن است آزمون الکتریکی را قبول کند اما پس از لرزش در محیط واقعی خراب شود.
- اصلاح: بازرسی بصری برای بررسی یکپارچگی ساختاری، نه فقط اتصال الکتریکی، ضروری است.
3. نامگذاری غیر یکسان عیوب
- اشتباه: یک اپراتور آن را «لحیم ناکافی» مینامد و دیگری «مدار باز».
- پیامد: تحلیل داده غیرممکن میشود. اگر دادهها نامنظم باشند، ریشهیابی مشکل امکانپذیر نیست.
- اصلاح: فرهنگ لغات عیوب را بر اساس اصطلاحات IPC استاندارد کنید.
4. حذف SPI (بازرسی خمیر لحیم)
- اشتباه: در نظر گرفتن SPI بهعنوان هزینه غیرضروری.
- پیامد: عیوب در انتهای خط (پس از ریفلو) پیدا میشوند و نیازمند تعمیر پرهزینه با هویه هستند.
- اصلاح: مشکلات خمیر را بلافاصله پس از چاپ شناسایی کنید. پاک کردن خمیر از روی برد ارزانتر از جدا کردن قطعات لحیمشده است.
5. نادیده گرفتن اثر سایهاندازی
- اشتباه: قرار دادن قطعات بلند (مانند خازنهای الکترولیتی) دقیقاً کنار مقاومتهای کوچک.
- پیامد: قطعه بلند دید دوربین AOI را مسدود میکند یا سایه ایجاد میکند و بازرسی را غیرممکن میسازد.
- اصلاح: چیدمان قطعات را در مرحله DFM اصلاح کنید.
6. نبود کالیبراسیون
- اشتباه: عدم کالیبراسیون منظم تجهیزات بازرسی.
- پیامد: انحراف اندازهگیری باعث طبقهبندی نادرست جابهجایی یا انحراف قطعات میشود.
- اصلاح: تعمیرات دورهای و کالیبراسیون با استفاده از تجهیزات مرجع تأییدشده انجام شود.
پرسشهای متداول طبقهبندی عیوب SMT (هزینه، زمان تحویل، فایلهای طراحی برای تولید، استکاپ، اندازهگیری میزان تشخیص دستگاه بازرسی (AOI)، بازرسی X-Ray)
س: تفاوت بین بازرسی AOI و X-Ray چیست؟ پ: AOI از دوربین و نور برای بررسی ویژگیهای قابل مشاهده مانند جایگذاری قطعات و فیلتهای لحیم قابل مشاهده استفاده میکند. X-Ray به داخل برد نفوذ میکند تا ویژگیهای مخفی مانند توپهای BGA یا حفرههای داخل اتصال لحیم را بررسی کند.
س: چگونه DPMO برای یک PCB محاسبه میشود؟ پ: DPMO = (تعداد کل عیوب / (تعداد کل واحدها × کل فرصتهای عیب در هر واحد)) × 1,000,000. «فرصت» هر امکان ایجاد عیب مانند جایگذاری قطعه یا اتصال لحیم است.
س: Champagne Void چیست؟ پ: نوع خاصی از حفره در BGA است که در محل تماس بین توپ لحیم و پد پکیج ایجاد میشود. این عیب معمولاً بحرانی است و اغلب به مشکلات آبکاری مربوط میشود.
س: آیا طبقهبندی عیوب میتواند کاملاً خودکار شود؟ پ: اگرچه ماشینها (AOI/SPI) بخش اصلی تشخیص را انجام میدهند، طبقهبندی نهایی اغلب به بررسی انسانی برای حذف هشدارهای کاذب نیاز دارد. AOI مبتنی بر هوش مصنوعی نیاز به دخالت انسانی را کاهش میدهد، اما نظارت انسانی همچنان برای محصولات کلاس 3 حیاتی است.
س: تفاوت عیوب بین IPC کلاس 2 و کلاس 3 چیست؟ پ: کلاس 2 برخی نقصها را مجاز میداند (برای مثال 50% پرشدگی عمودی در سوراخ Through-Hole). کلاس 3 سختگیرانهتر است (برای مثال 75% پرشدگی عمودی) زیرا محصول باید در محیطهای سخت بدون وقفه کار کند.
س: چرا تشخیص Head-in-Pillow دشوار است؟ پ: Head-in-Pillow (HiP) زمانی رخ میدهد که توپ BGA روی خمیر قرار دارد اما بهطور کامل ترکیب نمیشود. این عیب اغلب آزمونهای الکتریکی DC را پشت سر میگذارد اما در فرکانس بالا یا تحت تنش حرارتی شکست میخورد. معمولاً برای تشخیص آن به X-Ray نیاز است.
س: آیا APTPCB گزارشهای بازرسی ارائه میدهد؟ پ: بله. ما میتوانیم گزارشهای AOI، X-Ray و FAI را در صورت درخواست ارائه کنیم تا اطمینان حاصل شود فرایند طبقهبندی عیوب SMT اجرا شده است.
واژهنامه طبقهبندی عیوب SMT (اصطلاحات کلیدی)
| اصطلاح | تعریف |
|---|---|
| AOI | بازرسی نوری خودکار. از دوربینها برای اسکن PCBها جهت یافتن خرابیهای بحرانی و عیوب کیفی استفاده میکند. |
| Bridging | عیبی که در آن لحیم دو یا چند پد مجاور را که باید از نظر الکتریکی جدا باشند به هم متصل میکند (اتصال کوتاه). |
| Coplanarity | شرایطی که همه پایههای یک قطعه روی یک صفحه هندسی یکسان قرار داشته باشند. نبود همصفحهای باعث ایجاد اتصال باز میشود. |
| DPMO | تعداد عیوب در هر میلیون فرصت. معیار استاندارد کیفیت فرایند. |
| Fiducial | نشانگر مسی روی PCB که ماشینهای مونتاژ برای مرجع تنظیم موقعیت استفاده میکنند. |
| Head-in-Pillow | عیب BGA که در آن توپ لحیم روی خمیر پد قرار میگیرد اما کاملاً ترکیب نمیشود. |
| IPC-A-610 | استاندارد صنعتی پذیرش مجموعههای الکترونیکی. |
| Manhattan Effect | همان Tombstoning. قطعه در اثر نیروهای نامتعادل خیسشدن هنگام ریفلو از یک طرف بلند میشود. |
| Skew | عیبی که در آن قطعه چرخیده یا از پد هدف جابهجا شده اما هنوز اتصال الکتریکی برقرار است. |
| Solder Beading | گلولههای بزرگ لحیم که کنار قطعات چیپ ایجاد میشوند و معمولاً به دلیل خمیر اضافی رخ میدهند. |
| SPI | بازرسی خمیر لحیم. حجم، ارتفاع و سطح رسوب خمیر لحیم را اندازهگیری میکند. |
| Tombstoning | همان اثر منهتن. |
| Voiding | فضاهای خالی یا حبابهای هوا داخل اتصال لحیم. تا درصد مشخصی (معمولاً 25%) قابل قبول است. |
| Wetting | توانایی لحیم مذاب برای پخش شدن و ایجاد اتصال با سطح فلزی پد و پایه قطعه. |
نتیجهگیری (مراحل بعدی)
تسلط بر طبقهبندی عیوب SMT فقط به خرید گرانترین ماشین بازرسی مربوط نیست. این موضوع درباره یکپارچهسازی طراحی، کنترل فرایند و اعتبارسنجی در قالب یک سیستم هماهنگ است. با شناخت سلسلهمراتب عیوب، پایش معیارهایی مانند DPMO و انتخاب ابزارهای بازرسی مناسب برای هر سناریو، میتوانید ریسک را بهشدت کاهش داده و بازده تولید را افزایش دهید.
در APTPCB، ما از یک استراتژی بازرسی چندمرحلهای شامل SPI، AOI سهبعدی و X-Ray استفاده میکنیم تا هر برد مطابق کلاس IPC موردنظر شما تولید شود.
آماده هستید طراحی خود را وارد مرحله تولید کنید؟ هنگام ارسال اطلاعات برای بررسی DFM یا دریافت قیمت، لطفاً موارد زیر را ارائه دهید:
- فایلهای Gerber: شامل لایههای خمیر، ماسک و سیلک.
- BOM (لیست قطعات): همراه با شماره قطعه سازنده.
- نقشههای مونتاژ: شامل قطبیت و دستورالعملهای ویژه.
- نیازمندیهای آزمون: مشخص کنید آیا به ICT، FCT یا پوشش خاص X-Ray نیاز دارید.
- کلاس IPC: مشخص کنید آیا استاندارد بازرسی کلاس 2 یا کلاس 3 مورد نیاز است.
شفاف بودن این جزئیات از روز اول به ما اجازه میدهد پروتکلهای طبقهبندی عیوب SMT را مطابق نیاز دقیق شما تنظیم کنیم و محصولی قابل اعتماد تحویل دهیم.
برای تنظیم آستانههای تشخیص خطا، راهنمای مبانی AOI را بررسی کنید.