
پد طلاییرنگ PCB لزوماً یک تماسِ قابلاتصال بادوام نیست. انگشتهای طلایی، تماسهای رسانایی در امتداد لبه برد هستند که با سوکت لبه کارت جفت میشوند. پوشش، طول مفید تماس، ضخامت برد و هندسه ورود باید با سوکت انتخابشده سازگار باشند. برای اتصالهای مکرر، از پوشش تماسی استفاده کنید که سازنده کانکتور مشخص کرده است؛ طلای سختشده با رسوبدهی الکتریکی روی نیکل یک الزام رایج است، درحالیکه پوشش طلای غوطهوریِ قابل لحیمکاری جایگزین خودکار آن نیست.
ممکن است برد آزمون پیوستگی الکتریکی را بگذراند اما همچنان بهدرستی در سوکت خود درگیر نشود. برعکس، کارتی که داخل کانکتور میلغزد ممکن است پوشش تماسی نامناسبی برای عمر سرویس موردنظر داشته باشد. الزامات الکتریکی، مکانیکی و سایش را با هم نهایی کنید.
برای بسته عمومی نقشهها، به اصول نقشه ساخت مراجعه کنید. برای اتصالهای ترمینالی لحیمشده، مبانی لحیمکاری سوراخدار را ببینید. پذیرش اتصال لحیمی و سایش تماس لغزشی به شواهد متفاوتی نیاز دارند.
عکس: Franck V. / Unsplash. با هوش مصنوعی ویرایش شده تا نشانهای تجاری سازندگان تراشه حذف شوند؛ ممکن است برخی قطعات و جزئیات سطح بازسازی شده باشند. فقط پسزمینهای توضیحی است و پوشش، ابعاد واقعی، عمر مفید یا نتیجه ساخت را اثبات نمیکند.
پیش از انتخاب پوشش طلا چه چیزهایی باید مشخص شوند؟
با کانکتور جفتشونده دقیق و نقشه کاربردی جاری آن شروع کنید. ضخامت کارت پذیرفتهشده، الگوی تماس، عمق ورود، کلیدگذاری، الزامات پیشورود و توصیههای پوشش را مشخص کنید. ثبت کنید کارت چند بار نصب میشود، آیا تعویض در محل انتظار میرود و تماس باید چه محیطی را تحمل کند. این ورودیها کاربرد را تعریف میکنند، اما بهتنهایی یک پشته آبکاری را تأیید نمیکنند.
اتصالهای معمول در زمان سرویس را از جابهجایی حین ساخت جدا کنید. ممکن است ماژولی که فقط یک بار در محصول نصب میشود، هنگام برنامهریزی و آزمون به چند فیکسچر وصل شود. هنگام گفتوگو درباره دوام با تأمینکننده کانکتور، این عملیات برنامهریزیشده را بشمارید. عبارت کلی مانند «دسترسی برای تعمیر» را به تعداد دلخواهی از چرخههای تضمینشده تبدیل نکنید.
سند Connector Plating FAQs شرکت Samtec برای استفاده مکرر از کارت لبهای، طلای سختشده روی پدهای جفتشونده PCB را توصیه میکند. این موضوع نشان میدهد مقاومت سایشی باید یک الزام مشخص باشد. به این معنا نیست که یک ضخامت یا سختی طلا برای همه خانوادههای کانکتور درست است.
اگر نقشه سوکت، نقشه سیستم و یادداشت خرید با هم اختلاف دارند، بپرسید کدام مشخصات حاکم است. سازنده نباید مجبور باشد بین نقشه تماسی که طلای سخت میخواهد و فرم سفارشی که ENIG را برای کل برد انتخاب میکند، یکی را برگزیند.
طلای سخت، ENIG و طلای فلش توصیفهای خرید متفاوتی هستند
طلای سختِ رسوبدادهشده به روش آبکاری الکتریکی برای ایجاد سطح تماسی مقاوم در برابر سایش در نظر گرفته شده است. ENIG به معنای نیکل شیمیایی و طلای غوطهوری است و کاربرد گستردهای روی پدهای لحیم دارد. هر دو ممکن است طلایی به نظر برسند، اما فرایندهای رسوبدهی و عملکرد موردنظرشان متفاوت است. بهجای پذیرفتن رنگ بهعنوان مدرک همارزی، سامانه پوشش واقعی و ویژگیهای لازم را مشخص کنید.
«Flash gold» بهعنوان دستور سفارش بهویژه ناقص است. بپرسید منظور تأمینکننده از فرایند رسوبدهی، ترکیب و ضخامت چیست و آیا آن وضعیت الزامات کانکتور را برآورده میکند. این واژه بهتنهایی سطح سایشی تأییدشدهای را تعریف نمیکند. به همین ترتیب، طلاییبودن تماسهای سوکت کانکتور ثابت نمیکند هر پوشش طلاییرنگ PCB سطح جفتشونده سازگاری است.
ممکن است برد به طلای سخت انتخابی روی نوار تماس و پوشش دیگری روی پدهای لحیم قطعات نیاز داشته باشد. مرزها را روی نقشه ساخت علامت بزنید. ناحیه تماس موردنیاز را از مس لحیمپذیر مجاور، پدهای آزمون و نواحی تزئینی جدا نگه دارید؛ در غیر این صورت ممکن است پیشفاکتور مساحت پوششی متفاوت از نیاز طراحی را قیمتگذاری کند.
| ناحیه نقشه | الزامی که باید تعیین شود | مدرک پاسخگو به آن |
|---|---|---|
| نوار تماس لغزشی | سامانه پوشش، الزامات نیکل و طلا، تعریف ضخامت مربوط و وضعیت سطح مجاز | اندازهگیریهای آبکاری توافقشده و بازرسی ناحیه تماس |
| پدهای لحیم قطعات | پوشش مناسب فرایند مونتاژ مشخصشده | پوشش شناساییشده و مدرک لحیمپذیری مربوط |
| لبه ورود و پیشورود | پروفیل نهایی، ضخامت و ارتباط با نوار تماس | بازرسی ابعادی طبق نقشه مکانیکی منتشرشده |
یک عبارت مانند «PCB با آبکاری طلا» هر سه ناحیه را مبهم میگذارد. گواهیای که نام پوشش را ذکر میکند لزوماً محل اندازهگیری ضخامت آن را مشخص نمیکند. پیش از اینکه گزارش را مدرک انتشار بدانید، محل اندازهگیری، نمونهبرداری و معیار پذیرش را توافق کنید.
یادداشت نقشهای که پوشش و مدرک را به هم پیوند میدهد
نمونه زیر صرفاً برای سازماندهی است و مشخصات عمومی آبکاری نیست:
ناحیه تماس لغزشی را در هر دو روی برد C1 نامگذاری کنید. روی C1 بهصورت انتخابی طلای سختِ رسوبدادهشده با آبکاری الکتریکی روی نیکل اعمال کنید؛ مطابق الزامات ترکیب، سختی، تعریف ضخامت و وضعیت سطح در مشخصات منتشرشده رابط کانکتور. شناسه و بازنگری آن سند را در نقشه ساخت ثبت کنید. محلهای اندازهگیری نیکل و طلا در C1 و گزارش لازم را مشخص کنید. پوشش قابللحیمِ تعیینشده بهصورت جداگانه را روی پدهای قطعات خارج از C1 اعمال کنید. برای لبه ورود و پخ از مقطع مکانیکی E1 استفاده کنید.
پیش از انتشار نقشه، مشخصات پیوندخورده را با حدود واقعی و روش پذیرش تکمیل کنید. نگاشت فیلدهای زیر مانع از آن میشود که «طلای سخت» بهتنهایی کل الزام تلقی شود:
| فیلد در مشخصات تماس | معنای مقدار منتشرشده |
|---|---|
| سامانه پوشش | فرایند رسوبدهی، لایه زیرین و ماده/ترکیب تماسی مجاز |
| ضخامت نیکل و طلا | واحدها، حداقل موضعی، میانگین یا تعریف توافقشده دیگر و محلهای اندازهگیری |
| سختی و وضعیت سطح | الزام مورد استناد سامانه جفتشونده، همراه سند و بازنگری مربوط |
| ناحیه تماس C1 | مرزها و استثناها در هر دو روی برد، ارجاعشده به مبنای کارت نهایی |
| سابقه پذیرش | روش، شناسه نمونه، نمونهبرداری و نتیجه قابلگزارش |
این فیلدها را با مقادیر عمومی اینترنت پر نکنید. اگر سند حداقل را مشخص میکند، نتیجه میانگین همان الزام را پاسخ نمیدهد. این ساختار به خریدار اجازه میدهد درباره فیلد مفقود سؤال دقیقی بپرسد، بهجای آنکه گواهی عمومی پوشش را بپذیرد.
ضخامت برد و پخ چگونه بر درگیری تماس اثر میگذارند؟
ضخامت کارت در ناحیه رابط باید با دامنه پذیرفتهشده سوکت مطابقت داشته باشد. فقط به ضخامت اسمی برد در پیشفاکتور تکیه نکنید. کل بازه مجاز را بررسی و مشخص کنید ضخامت کارت نهایی چگونه تعریف و اندازهگیری میشود. نمیتوان فرض کرد کانکتوری که برای یک ضخامت کارت در نظر گرفته شده برای ضخامت دیگری نیز مناسب است، فقط چون شکاف آن بهاندازه کافی عریض به نظر میرسد.
پخ را در نمای مقطع تعریف کنید. زاویه بدون سطح مرجع مبهم است: زاویهای که از روی برد اندازهگیری میشود با زاویهای که از صفحه لبه اندازهگیری شده متفاوت است. مشخص کنید هر دو سطح پخ میخورند یا نه و ضخامت باقیمانده نوک یا بُعد دیگری را که پیشورود را کامل تعریف میکند درج کنید.
پخ باید ناحیه درگیری تماسی موردنظر را نیز باقی بگذارد. ابتدا و انتهای انگشتها، توقف ورود و محل تماس سوکت را در یک دستگاه مختصات مشترک بررسی کنید. برای آسانتر کردن ساخت پخ، بدون تأیید مالک طراحی طول تماس را کم نکنید.
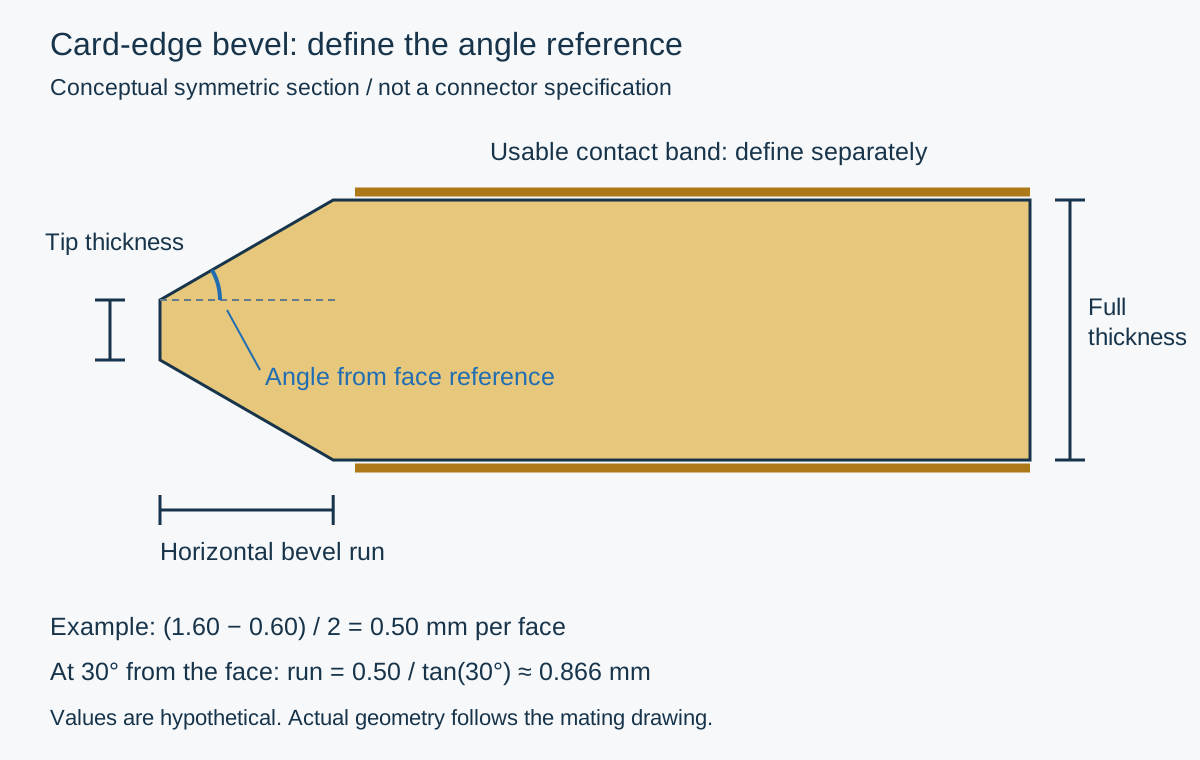
فقط مقطع مفهومی. نقشه زاویه را نسبت به سطح برد تعریف میکند و پیشورود را از ناحیه تماس جدا میسازد. این هندسه پیشنهادی کانکتور نیست. برچسبهای انگلیسی SVG همچنین چنین معنا دارند: “Full thickness” یعنی ضخامت کامل، “Tip thickness” یعنی ضخامت باقیمانده نوک، “Horizontal bevel run” یعنی امتداد افقی پخ، و“Angle from face reference” یعنی زاویه نسبت به سطح برد. مثال نشان میدهد از هر سطح (1.60 − 0.60) / 2 = 0.50 mm برداشته میشود؛ در زاویه 30° نسبت به سطح، امتداد برابر 0.50 / tan(30°) ≈ 0.866 mm است. این مقادیر فرضیاند؛ هندسه واقعی از نقشه کانکتور جفتشونده پیروی میکند.
نمونه هندسی: زاویه بهتنهایی لبه را تعریف نمیکند
فقط برای محاسبه، ضخامت برد 1.60 mm، پخ متقارن در دو سطح و ضخامت باقیمانده نوک 0.60 mm را فرض کنید. از هر سطح در راستای ضخامت (1.60 − 0.60) / 2 = 0.50 mm برداشته میشود. اگر زاویه پخ نسبت به سطح برد 30° باشد، امتداد افقی متناظر 0.50 / tan(30°) ≈ 0.866 mm است.
تغییر ضخامت نوک این امتداد را عوض میکند، حتی اگر زاویه همچنان 30° بماند. تغییر قرارداد اندازهگیری زاویه نیز محاسبه را تغییر میدهد. این مقادیر فرضی نه توصیه کانکتور هستند، نه تلرانس فرایند و نه الزام صنعتی. نمونه نشان میدهد چرا نقشه باید بیش از «پخ 30°» را تعریف کند. تغییرات ساخت و درگیری مجاز سوکت نیز به بررسی مستقل نیاز دارند.
کدام جزئیات چیدمان به بررسی جداگانه نیاز دارند؟
ماسک و راهنما را با ناحیه واقعی تماس لغزشی تطبیق دهید. جوهر، ماسک لحیم، آلودگی یا ویژگی ناخواسته در آن ناحیه میتواند با تماس موردنظر تداخل کند. استثناها را بر اساس نقشه جفتشونده و فرایند ساخت انتخابی تعریف کنید، نه با اعمال فاصله عمومی و بیتوضیح.
ویاها و مسیرهای نزدیک را نسبت به پروفیل نهایی بررسی کنید و پوش مادهبرداری پخ را نیز در نظر بگیرید. فاصله مس که از مرز مستطیلی برد اندازهگیری شده ممکن است هندسه پس از پخزنی را توصیف نکند. هر دو روی کارت و مس داخلی مربوط را در جایی که عملیات ساخت به لبه لمینیت نزدیک میشود بررسی کنید.
کلیدگذاری و جهت را در مدل مونتاژ بررسی کنید. گام درست تماسها جهت درست ورود را ثابت نمیکند. اگر طول تماسها عمداً متفاوت است، ترتیب موردنظر را حفظ و با الزامات سیستم تطبیق دهید. تماسهای پلکانی بهتنهایی ایمنی hot-plug را ثابت نمیکنند؛ این موضوع به رفتار کانکتور، ترتیب توالی توان و کل مدار وابسته است.
برای رابطهای پرسرعت، لانچ و گذار تماس را در مدل کانال ارزیابی کنید. طلای سخت و پخ درست انطباق پروتکل را ثابت نمیکنند. برای تماسهای جریانبالا، از شرایط نامی کانکتور و طراحی الکتریکی و حرارتی برد استفاده کنید، نه تخمین ظرفیت فقط بر پایه عرض قابلمشاهده انگشت.
دسترسی ساخت و بازرسی چگونه باید بررسی شوند؟
از سازنده بخواهید دسترسی برای آبکاری انتخابی، اتصالهای موقت فرایندی و پروفیلزنی نهایی را بررسی کند. مسیر ساخت ممکن است به ویژگیهایی بیرون از مرز تحویلی نیاز داشته باشد. درباره نحوه حذف آنها و وضعیت قابلقبول لبه نهایی توافق کنید. برای سادهکردن عملیات آبکاری، بیسروصدا مس دائمی بین تماسها اضافه نکنید.
جابجایی پنل و دسترسی ابزار پخ را همراه با برنامه پنلبندی برای مونتاژ بررسی کنید. پنل متراکم ممکن است برای ساخت اقتصادی باشد اما عملیات بعدی روی لبه را دشوار کند. تأیید کنید کدام فرایند مرز نهایی را ایجاد میکند و لبه بحرانی چه زمانی در دسترس خواهد بود.
بازرسی باید هندسه، پوشش و اتصال الکتریکی را از هم جدا کند. بازرسی دیداری میتواند آلودگی یا آسیب آشکار لبه را پیدا کند، اما ضخامت طلا را اندازه نمیگیرد. آزمون پیوستگی میتواند قطعی یا اتصال کوتاه را بیابد، اما عمر سایشی را نشان نمیدهد. گزارش ابعادی میتواند پروفیل بازرسیشده را تأیید کند، اما نشان نمیدهد سامانه تماس سوکت برای محیط موردنظر صلاحیت دارد.
اگر از کارت آزمایشی استفاده میشود، بازنگری برد و پوشش آن را مشخص کنید و از کانکتور جفتشونده واقعی استفاده کنید. مشاهدههایی مانند نشستن، همراستایی و آسیب را ثبت کنید. یک بار ورود موفق را مدرک دوام مادامالعمر تفسیر نکنید. آزمونهای صلاحیت و معیارهای پذیرش باید در برنامه اعتبارسنجی توافقشده محصول باشند.
چه مواردی در درخواست قیمت انگشتهای طلایی بیاید؟
شماره قطعه کانکتور و نقشه حاکم، بازنگری برد، دادههای ساخت، الزامات ضخامت نهایی کارت و یک مقطع مکانیکی علامتگذاریشده را ارسال کنید. نوار تماس در هر دو سطح، پوشش سایر پدهای لحیم، الزامات توالی تماس یا کلیدگذاری و نواحی بحرانی بدون ماسک/راهنما را تعریف کنید.
برای موارد حلنشده جداگانه پاسخ بخواهید: امکان اجرای پوشش انتخابی، بازرسی موجود، دسترسی پخ، حذف ویژگیهای فرایندی و مدارک درجشده در پیشفاکتور. قیمت پایینتر ممکن است صرفاً گزارش، عملیات ویژه یا فعالیت صلاحیتسنجی را شامل نشود. پیش از مقایسه جمع کل، همان ناحیه پوشش و همان دامنه تحویلی را مقایسه کنید.
از صفحه درخواست قیمت استفاده کنید یا با نقشه علامتگذاریشده و الزامات کانکتور با تیم تماس بگیرید. امکان ساخت و مدارک موجود برای ساخت واقعی را تأیید کنید. مالک طراحی محصول تغییرات هندسه تماس را تصویب میکند و همچنان مسئول انتخاب کانکتور و تأیید صلاحیت سیستم است.
پرسشهای پیش از انتشار
آیا میتوان برای کارت نمونه اولیه از ENIG استفاده کرد؟
فقط اگر کانکتور انتخابی و آزمون موردنظر اجازه دهند. انحراف و نحوه استفاده مورد انتظار را مشخص کنید. جفتشدن موفق نمونه اولیه با ENIG، الزام متفاوت سایش در تولید را تأیید نمیکند.
آیا طلای ضخیمتر چرخههای جفتشدن بیشتری را تضمین میکند؟
خیر. کل سامانه تماس، وضعیت سطح، نیروهای جفتشدن، محیط و شرایط صلاحیتسنجی اهمیت دارند. ضخامت یک ویژگی کنترلشده است، نه رتبه مستقل عمر مفید.
آیا انگشتهای طلایی همان پوشش لبه هستند؟
خیر. انگشتهای طلایی تماسهای سطحی برای سوکت جفتشونده فراهم میکنند. پوشش لبه به فلزکاری روی لبه برد اشاره دارد و ممکن است کاربرد الکتریکی یا مکانیکی دیگری داشته باشد. رابط واقعی را نامگذاری و ترسیم کنید.
مبنای منابع فنی
Connector Plating FAQs شرکت Samtec و نقشه محصول مربوط به کانکتور لبه کارت، مرجع سمت کانکتور را فراهم میکنند. الزامات ساخت و بازرسی باید اسناد و بازنگریهای توافقشده پروژه را مشخص کنند. محاسبه بالا از هندسه فرضیِ اعلامشده استفاده میکند، نه از قابلیت ساخت قیمتگذاریشده.