
آزمون لحیمپذیری بررسی میکند که آیا لحیم در شرایط مشخص، سطحی تعریفشده را تر میکند یا نه. این سطح ممکن است پد PCB، آبکاری داخل سوراخ یا ترمینال قطعه باشد. نتیجه مفید، نمونه و شرایط آزمون و معیارهای پذیرش توافقشده را مشخص میکند، نه اینکه فقط برچسب «قبول» داشته باشد.
برای تیمهای تدارکات و مهندسی، تصمیم نخست این است که چه چیزی باید ارزیابی شود. گزارش لحیمپذیری قطعه، شاهدی درباره ترمینالهای آزمودهشده همان قطعه است؛ این گزارش پدهای PCB را که قطعه به آنها لحیم میشود آزمایش نمیکند. به همین ترتیب، نتیجه آزمون غوطهوری لبه برای نمونه برد لزوماً لحیمپذیری داخل سوراخهای آبکاریشده را توصیف نمیکند.
آزمون موفق میتواند در محدوده اعلامشده خود از تصمیم انتشار پشتیبانی کند. اما بهتنهایی کیفیت همه اتصالات مونتاژشده را ثابت نمیکند و قابلیت اطمینان بلندمدت محصول را نیز تعیین نمیکند.
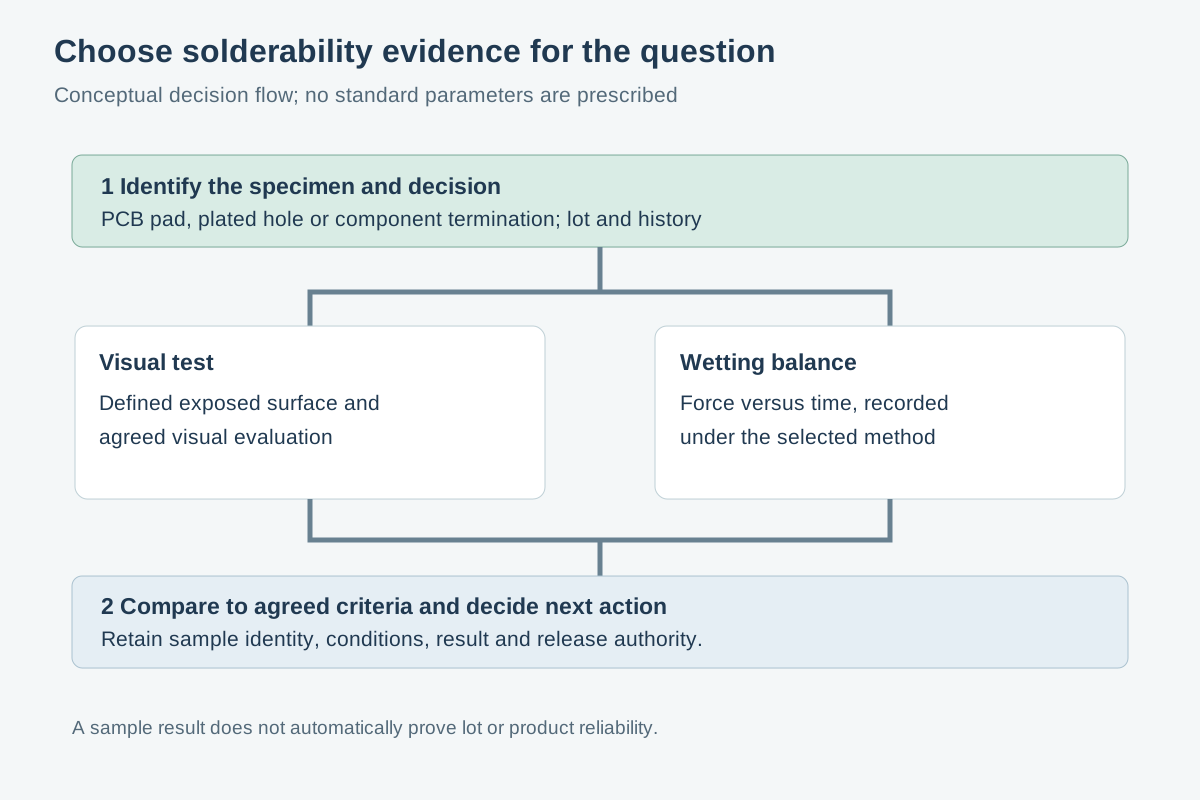
از سطح و تصمیم شروع کنید
پیش از انتخاب روش، سطح موردنظر و تصمیمی را که نتیجه باید پشتیبانی کند توصیف کنید:
- سطح برد خام: پد، پرداخت سطحیِ نمایان یا ویژگی دیگر برد، بچ ساخت و سابقه نگهداری آن را مشخص کنید.
- سوراخ آبکاریشده: سوراخ یا گروه سوراخها را مشخص کنید و بگویید پرسش درباره آبکاری داخلی آن است یا نه. آزمون لبه نمایان برد، خودبهخود شاهدی درباره دیواره سوراخ نیست.
- ترمینال قطعه: شماره قطعه، پکیج یا شکل پایه، بچ سازنده و هرگونه جابهجایی یا آمادهسازی قبلی را مشخص کنید.
- فرایند مونتاژ: برد، قطعات، مواد و فرایندی را که باید بازنمایی شوند مشخص کنید. آزمون فرایند، تعامل آنها را میسنجد، نه یک سطح منفرد را.
این تفاوت مهم است، زیرا پرداخت سطح، هندسه نمایان و سابقه قبلی میتوانند نتیجه را تغییر دهند. بدون مبنای توافقشده نباید تصور کرد نتیجه یک پکیج، ویژگی برد یا بچ درباره مورد دیگری نیز صدق میکند.
استاندارد IPC J-STD-002, Solderability Tests for Component Leads, Terminations, Lugs, Terminals and Wires به نمونههای مرتبط با قطعات میپردازد. IPC J-STD-003, Solderability Tests for Printed Boards درباره بردهای چاپی است. سند قابلاعمال، بازبینی و روش را در سفارش خرید یا توافق کیفیت مشخص کنید؛ شماره استاندارد بهتنهایی همه مسائل نمونهبرداری یا انتشار را حل نمیکند.
روش را متناسب با پرسش انتخاب کنید
| رویکرد | نتیجه چه چیزی را توصیف میکند | چه زمانی مفید است | شرایط و محدودیتها |
|---|---|---|---|
| بررسی بصری پس از غوطهوری | ظاهر سطح تعریفشده پس از آمادهسازی، فلاکسزنی و تماس با لحیم طبق روش مقرر | وقتی ویژگی مشخصی از برد یا ترمینال باید بر اساس معیارهای بصری پذیرش ارزیابی شود | روش توافقشده باید ناحیه مورد بررسی و شیوه قضاوت درباره آن را، از جمله معیارهای پوشش و عیب مرتبط، مشخص کند. ظاهر، نتیجهای برای ارزیابی است، نه نبود معیار. |
| ترازوی ترشوندگی | پاسخ نیرو برحسب زمان، هنگام تعامل نمونه تعریفشده با لحیم مذاب | وقتی پاسخ ترشوندگی اندازهگیریشده در شرایط کنترلشده لازم است | هندسه، لحیم، فلاکس، آرایش غوطهوری و زمان بر منحنی اثر میگذارند. منحنی بهخودیخود به معنای قبولی یا رد نیست؛ باید حدود پذیرش توافق شوند. |
| شبیهسازی فرایند یا آزمایش مونتاژ | نتیجه مشاهدهشده هنگام عبور بردها، قطعات و مواد منتخب از فرایندی مشخص | وقتی مسئله، رفتار مشترک سطوح انتخابشده در فرایند مونتاژ نماینده است | میتواند تعاملهایی را نشان دهد که آزمون نمونه جداگانه آشکار نمیکند، اما ممکن است علت را جدا نکند. معیارهای بازرسی و پذیرش همچنان باید تعریف شوند. |
این رویکردها به پرسشهای مرتبط اما متفاوت پاسخ میدهند. یک یا چند روش را بر اساس تصمیم انتخاب کنید، نه صرفاً چون گزارشی در دسترس است.
بررسی بصری پس از غوطهوری: معنای «قابلقبول» را مشخص کنید
در آزمون بصری، نمونه طبق روش انتخابشده در معرض لحیم قرار میگیرد و سپس بر اساس معیارهای مربوط بررسی میشود. گزارش باید بین آنچه مشاهده شد و اینکه آیا مشاهده با الزام توافقشده مطابقت داشت یا نه تفاوت بگذارد.
برای مثال، گزارش میتواند ناحیه سطحی مربوط و پوشش لحیم مشاهدهشده یا عیوب را توصیف کند و سپس نتیجه را طبق روش مشخصشده ثبت کند. معیارها به نمونه و توافق بستگی دارند؛ هیچ مقدار پوشش جهانی و مفیدی وجود ندارد که جایگزین آنها شود.
ارزیابی بصری نیز محدودیت دارد. تصویر پد یا ترمینالِ آمادهنشده ممکن است به شناسایی آلودگی، آسیب یا ظاهر پرداخت کمک کند، اما بهتنهایی ترشدن سطح را تضمین نمیکند. عکس پس از آزمون میتواند آنچه دیده شده را مستند کند، اما ارزش آن به مشخصبودن نمونه، ناحیه مشاهدهشده و معیارهای استفادهشده بستگی دارد.
ترازوی ترشوندگی: اندازهگیری بهمعنای پذیرش خودکار نیست
ترازوی ترشوندگی پاسخ نیرو را با گذشت زمان ثبت میکند، هنگامی که نمونه با لحیم مذاب تماس دارد. منحنی میتواند روند شکلگیری ترشوندگی را در شرایط آزمون توصیف کند. بسته به روش و توافق، گزارش ممکن است منحنی و مقادیر تعریفشدهای را که از آن به دست آمدهاند در بر بگیرد.
این اندازهگیریها به زمینه نیاز دارند. ترمینال کوچک و ویژگی عریض PCB هندسه یکسانی ندارند. تفاوت در فلاکس، آلیاژ، آمادهسازی نمونه، آرایش غوطهوری یا زمانبندی نیز میتواند پاسخ را عوض کند. هنگام مقایسه منحنیها، تنظیم دستگاه، اصلاحات لازم طبق روش و نقاط مرجع گزارششده اهمیت دارند.
راهنمای Measurement Good Practice Guide 66, Issue 2 از National Physical Laboratory اندازهگیری لحیمپذیری و نیروی ترشوندگی در گذر زمان را بررسی میکند. مثالها و شرایط آن برای فهم روش مفیدند، اما حدود پذیرش خودکار برای همه نمونهها نیستند. روش و حدود را پیش از آزمون، از جمله اقدام در صورت خروج نتیجه از حدود، توافق کنید.
شبیهسازی فرایند: تعامل موردنظر را بیازمایید
شبیهسازی فرایند توافقشده زمانی مفید است که شواهد جداگانه برد و قطعه نگرانی مونتاژ را رفع نکنند. برای نمونه، آزمایش میتواند بردها، قطعات، مواد لحیم و فلاکس نماینده را در فرایندی تعریفشده ترکیب کند و سپس اتصالات منتخب را با معیارهای توافقشده بررسی کند.
مواد و تنظیمات فرایند مورد استفاده، شیوه انتخاب نمونهها و تفاوتهای باقیمانده با فرایند تولید موردنظر را ثبت کنید. اگر نتیجه نامطلوب است، ممکن است پرداخت برد، ترمینال قطعه، ماده لحیم، فرایند یا تعامل آنها نیازمند بررسی باشد. علت را فقط بر اساس نتیجه آزمایش تعیین نکنید.
آزمایش مونتاژ جای تعریف آزمون برد خام یا قطعه را هم نمیگیرد، اگر یکی از آنها در قرارداد لازم باشد. بازرسی خمیر لحیم و بازرسی نوری خودکار مراحل دیگری از مونتاژ را بررسی میکنند؛ زمان اجرای SPI و AOI در PCBA را ببینید.
سوراخهای داخلی به پرسش آزمون جداگانه نیاز دارند
سوراخ آبکاریشده یک چالش خاص برای شواهد ایجاد میکند: سطح موردنظر ممکن است داخل برد باشد، نه روی پد یا لبه نمایان. مشخص کنید نگرانی درباره پد، دیواره سوراخ یا هر دو است و نمونه و روشی انتخاب کنید که همان محل را بررسی کند.
IPC TM-650 2.4.12, Revision A, 1991, Solderability, Edge Dip Method روشی قدیمی برای ارزیابی غوطهوری لبه است. دامنه خود این روش هشدار میدهد که نتیجه لزوماً نماینده لحیمپذیری آبکاری داخلی سوراخ نیست. نباید آن را روش فعلی و همگانی آزمون سوراخ دانست یا از نتیجه لبه برای سوراخ نتیجهگیری کرد.
برای نگرانی درباره فرایند نصب قطعات سوراخدار، بررسی کنید که آیا آزمایش مونتاژ نماینده برای ارزیابی اثر ترکیبی برد، ترمینال و فرایند لازم است. زمینه عملی در مبانی لحیمکاری سوراخدار توضیح داده شده است.
یک گزارش مفید باید چه اطلاعاتی منتقل کند؟
پیش از مصرفشدن نمونهها، از درخواستکننده آزمون، آزمایشگاه و مرجع انتشار بخواهید درباره موارد زیر توافق کنند. گزارش نهایی باید اطلاعات کافی برای تفسیر بعدی نتیجه را نگه دارد.
| مورد | چه چیزی ثبت یا حلوفصل شود |
|---|---|
| هویت نمونه | شماره قطعه و بازبینی PCB، ویژگی یا محل سوراخ، یا شماره قطعه و ترمینال؛ پرداخت سطحی در صورت اطلاع؛ شناسههای یکتای نمونهها. |
| بچ و انتخاب | بچ ساخت، مقدار نمایندگیشده، روش انتخاب نمونه و هر دلیل شناختهشدهای که ممکن است نمونهها نماینده بچ نباشند. |
| سابقه | اطلاعات مرتبط دریافت و نگهداری، جابهجایی، پردازش قبلی و آمادهسازی، از جمله هر تیمار لازم پیش از آزمون. |
| روش | سند و بازبینی قراردادی، دستورالعمل، جهت و آمادهسازی نمونه، بهعلاوه شرایط آزمون تعریفشده. |
| مواد و تنظیمات | آلیاژ لحیم، فلاکس، تنظیم تجهیزات، زمانبندی و سایر شرایط لازم برای روش انتخابشده. |
| پذیرش | معیارهای توافقشده پیش از آزمون، از جمله سطح یا اندازهگیری مورد قضاوت و افرادی که مجاز به تأیید تعیین تکلیفاند. |
| نتیجه | مشاهدات بصری و تعیین تکلیف یا، در صورت کاربرد، مقادیر و منحنیهای اندازهگیریشده؛ انحرافها، مشاهدات نامشخص و تاریخ گزارش. |
| اقدام بعدی | انتشار، توقف، بررسی، آزمون بیشتر یا تعیین تکلیف تأییدشده دیگر، همراه با مسئول. |
AN2036, Solderability Tests شرکت STMicroelectronics نمونهای مفید از آزمون لحیمپذیری در زمینه محصولی خاص است. شرایط و معیارهای آن را بدون تأیید کاربردپذیری در توافق مربوط به برد یا قطعهای دیگر کپی نکنید.
نمونه همان بچ نیست
گزارش، نمونههایی را توصیف میکند که واقعاً آزموده شدهاند. اینکه گزارش برای تصمیمگیری درباره بچی بزرگتر پشتیبانی فراهم کند به برنامه نمونهبرداری توافقشده، شیوه انتخاب نمونهها و نمایندگی وضعیت آنها از مادهای که باید منتشر شود بستگی دارد.
برای مثال، کوپن برد ممکن است برای آزمون راحت باشد، اما ارتباطش با پد یا سوراخ مشخص باید اثبات شود. نمونه قطعهای از بچ سازنده دیگر یا با سابقه نگهداری متفاوت ممکن است به پرسش فعلی پاسخ ندهد. ارتباط میان نمونهها، بستهبندی و موجودی نمایندگیشده را حفظ کنید؛ ردیابی PCB و کنترل بچ راهنمایی مرتبط دارد.
تماس با لحیم و آمادهسازی ممکن است نمونه را تغییر دهد یا مصرف کند. قطعات آزمودهشده را جدا نگه دارید و آنها را به موجودی عادی مونتاژ بازنگردانید، مگر آنکه تعیین تکلیف مجاز چنین اجازهای بدهد. اگر تنها مورد در دسترس یک برد تولیدی سالم است، از پیش توافق کنید که آیا آزمون ممکن است ویژگیهای لازم برای مونتاژ را آسیبدیده یا آلوده کند. در صورت امکان، نمونههای نماینده را کنار بگذارید.
تعارض فرضی: گزارش قطعه رسیده است، اما نگرانی درباره پد PCB است
مثال ساختگی: خریدار گزارشی درباره لحیمپذیری یک قطعه با برچسب «قبول» دریافت میکند. مهندس مونتاژ درباره ترشوندگی پد PCB روی بردهای در انتظار مونتاژ نگرانی دارد. در این مثال، نتیجه واقعی آزمون پد موجود نیست.
گزارش با این نگرانی تناقضی ندارد و ثابت نمیکند هیچیک از دو مورد مردود شدهاند. گزارش به نمونه دیگری مربوط است: ترمینال قطعه، نه پد برد.
تیم ابتدا باید موارد زیر را درخواست یا تأیید کند:
- هویت گزارش و نمونه: کدام شماره قطعه، ترمینال و نمونهها آزموده شدهاند؟ کدام PCB، بازبینی و پد موردنظر است؟
- تاریخ و بچ: قطعه چه زمانی آزموده شده و آیا بچ آن با مادهای که قرار است مونتاژ شود یکی است؟ کدام بچ برد تحت تأثیر است؟
- آمادهسازی و سابقه قبلی: قطعات آزمودهشده و بردها چگونه نگهداری، جابهجا یا به شکل دیگری آمادهسازی شدهاند؟
- روش و پذیرش: کدام روش، شرایط و معیارها به تعیین تکلیف قطعه انجامید؟ چه روش و معیارهایی پد را ارزیابی میکنند؟
- اقدام بعدی و اختیار: چه کسی درباره توقف بچ برد، درخواست آزمون نماینده پد، اجرای آزمایش فرایند یا ادامه کار طبق تعیین تکلیف تأییدشده تصمیم میگیرد؟
اگر شناسهها یا شرایط مهم در گزارش قطعه موجود نیستند، بهجای کامل دانستن برچسب قبولی، توضیح بخواهید. اگر آزمون پد سفارش داده میشود، پیش از انجام، نمونه و پذیرش را تعریف کنید. اگر هر دو آزمون جداگانه قبول شوند ولی آزمایش مونتاژ نماینده نتیجه نامطلوبی داشته باشد، تعامل مواد و فرایند را بررسی کنید، نه اینکه یکی از گزارشها را باطل اعلام کنید.
استثناها را مدیریت کنید و آزمون مجدد را با دوبارهکاری اشتباه نگیرید
مشاهده نامشخص، شرط مفقود یا نتیجه خارج از معیارهای توافقشده به تصمیم مستند نیاز دارد، نه تکرار خودکار آزمون تا رسیدن به نتیجه مطلوب.
- در صورت لزوم ماده متأثر را متوقف کنید. بچی را که ممکن است تحت تأثیر باشد مشخص کنید و تا ارزیابی اختلاف، از انتشار تأییدنشده جلوگیری کنید.
- ابتدا اعتبار را بررسی کنید. هویت نمونه، روش، وضعیت تجهیزات، تنظیمات، آمادهسازی، مشاهدات و انحرافها را تأیید کنید. خطای آزمون مستند ممکن است تکرار توافقشده را توجیه کند.
- آزمون مجدد را از دوبارهکاری جدا نگه دارید. آزمون مجدد ممکن است نمونههای اضافی، آزمودهنشده یا در صورت مجازبودن روش، نمونههای قبلاً آزمودهشده را طبق برنامه توافقشده ارزیابی کند؛ سابقه نمونه باید ثبت شود. دوبارهکاری یا تیمار سطح ماده را تغییر میدهد؛ آزمون پس از تغییر، وضعیت تیمارشده را ارزیابی میکند و نه لزوماً وضعیت اولیه بچ را.
- درباره نمایندگی دوباره توافق کنید. اگر ماده تیمار شده، مشخص کنید کدام موارد این تیمار را دریافت کردهاند، چگونه شناسایی میشوند و چه نمونههایی نماینده آنها هستند. نتیجه را بدون توجیه به موجودی تیمارنشده یا متفاوتپردازششده تعمیم ندهید.
- تعیین تکلیف را ثبت کنید. مرجع انتشار تعیینشده باید شواهد و اقدام بعدی را طبق قرارداد یا سامانه کیفیت تأیید کند.
تمیزکاری ممکن است در بررسی مونتاژ کاربرد داشته باشد، اما جای آزمون لحیمپذیری توافقشده یا فرایند بازیابی مجاز را نمیگیرد. برای موضوع جداگانه بقایای مونتاژ، تمیزکاری پس از لحیمکاری را ببینید.
تحویل عملی اطلاعات به APTPCB
برای گفتوگوی پروژه، هویت برد یا قطعه، بچ متأثر، ویژگی مورد نگرانی، گزارشهای موجود، فرایند مونتاژ موردنظر و بازبینی استاندارد و الزامات پذیرش موردنظر را ارائه کنید. اطلاعات مفقود را بهعنوان مورد حلنشده علامت بزنید، نه اینکه روش پیشفرضی را فرض کنید.
برای درخواست پروژه از درخواست قیمت استفاده کنید یا برای گفتوگو درباره مدارک لازم و مراحل بعدی با APTPCB تماس بگیرید. ترتیبات آزمون و مسئولیتها را صریحاً توافق کنید؛ فرض نکنید آزمون یا گزارش خاصی در قیمت گنجانده شده است.
اسناد مرجع عمومی
- IPC، J-STD-002, Solderability Tests for Component Leads, Terminations, Lugs, Terminals and Wires — دامنه مربوط به نمونههای قطعات؛ از بازبینی توافقشده در قرارداد استفاده کنید.
- IPC، J-STD-003, Solderability Tests for Printed Boards — دامنه مربوط به بردهای چاپی؛ از بازبینی توافقشده در قرارداد استفاده کنید.
- IPC، TM-650 2.4.12, Revision A, 1991, Solderability, Edge Dip Method — روش قدیمی غوطهوری لبه؛ لزوماً نماینده آبکاری داخلی سوراخ نیست.
- National Physical Laboratory، Measurement Good Practice Guide 66, Issue 2 — زمینه اندازهگیری نیروی ترشوندگی؛ مثالها معیار پذیرش همگانی نیستند.
- STMicroelectronics، AN2036, Solderability Tests — زمینه آزمون مختص محصول؛ شرایط آن را بدون بررسی کاربردپذیری تعمیم ندهید.