
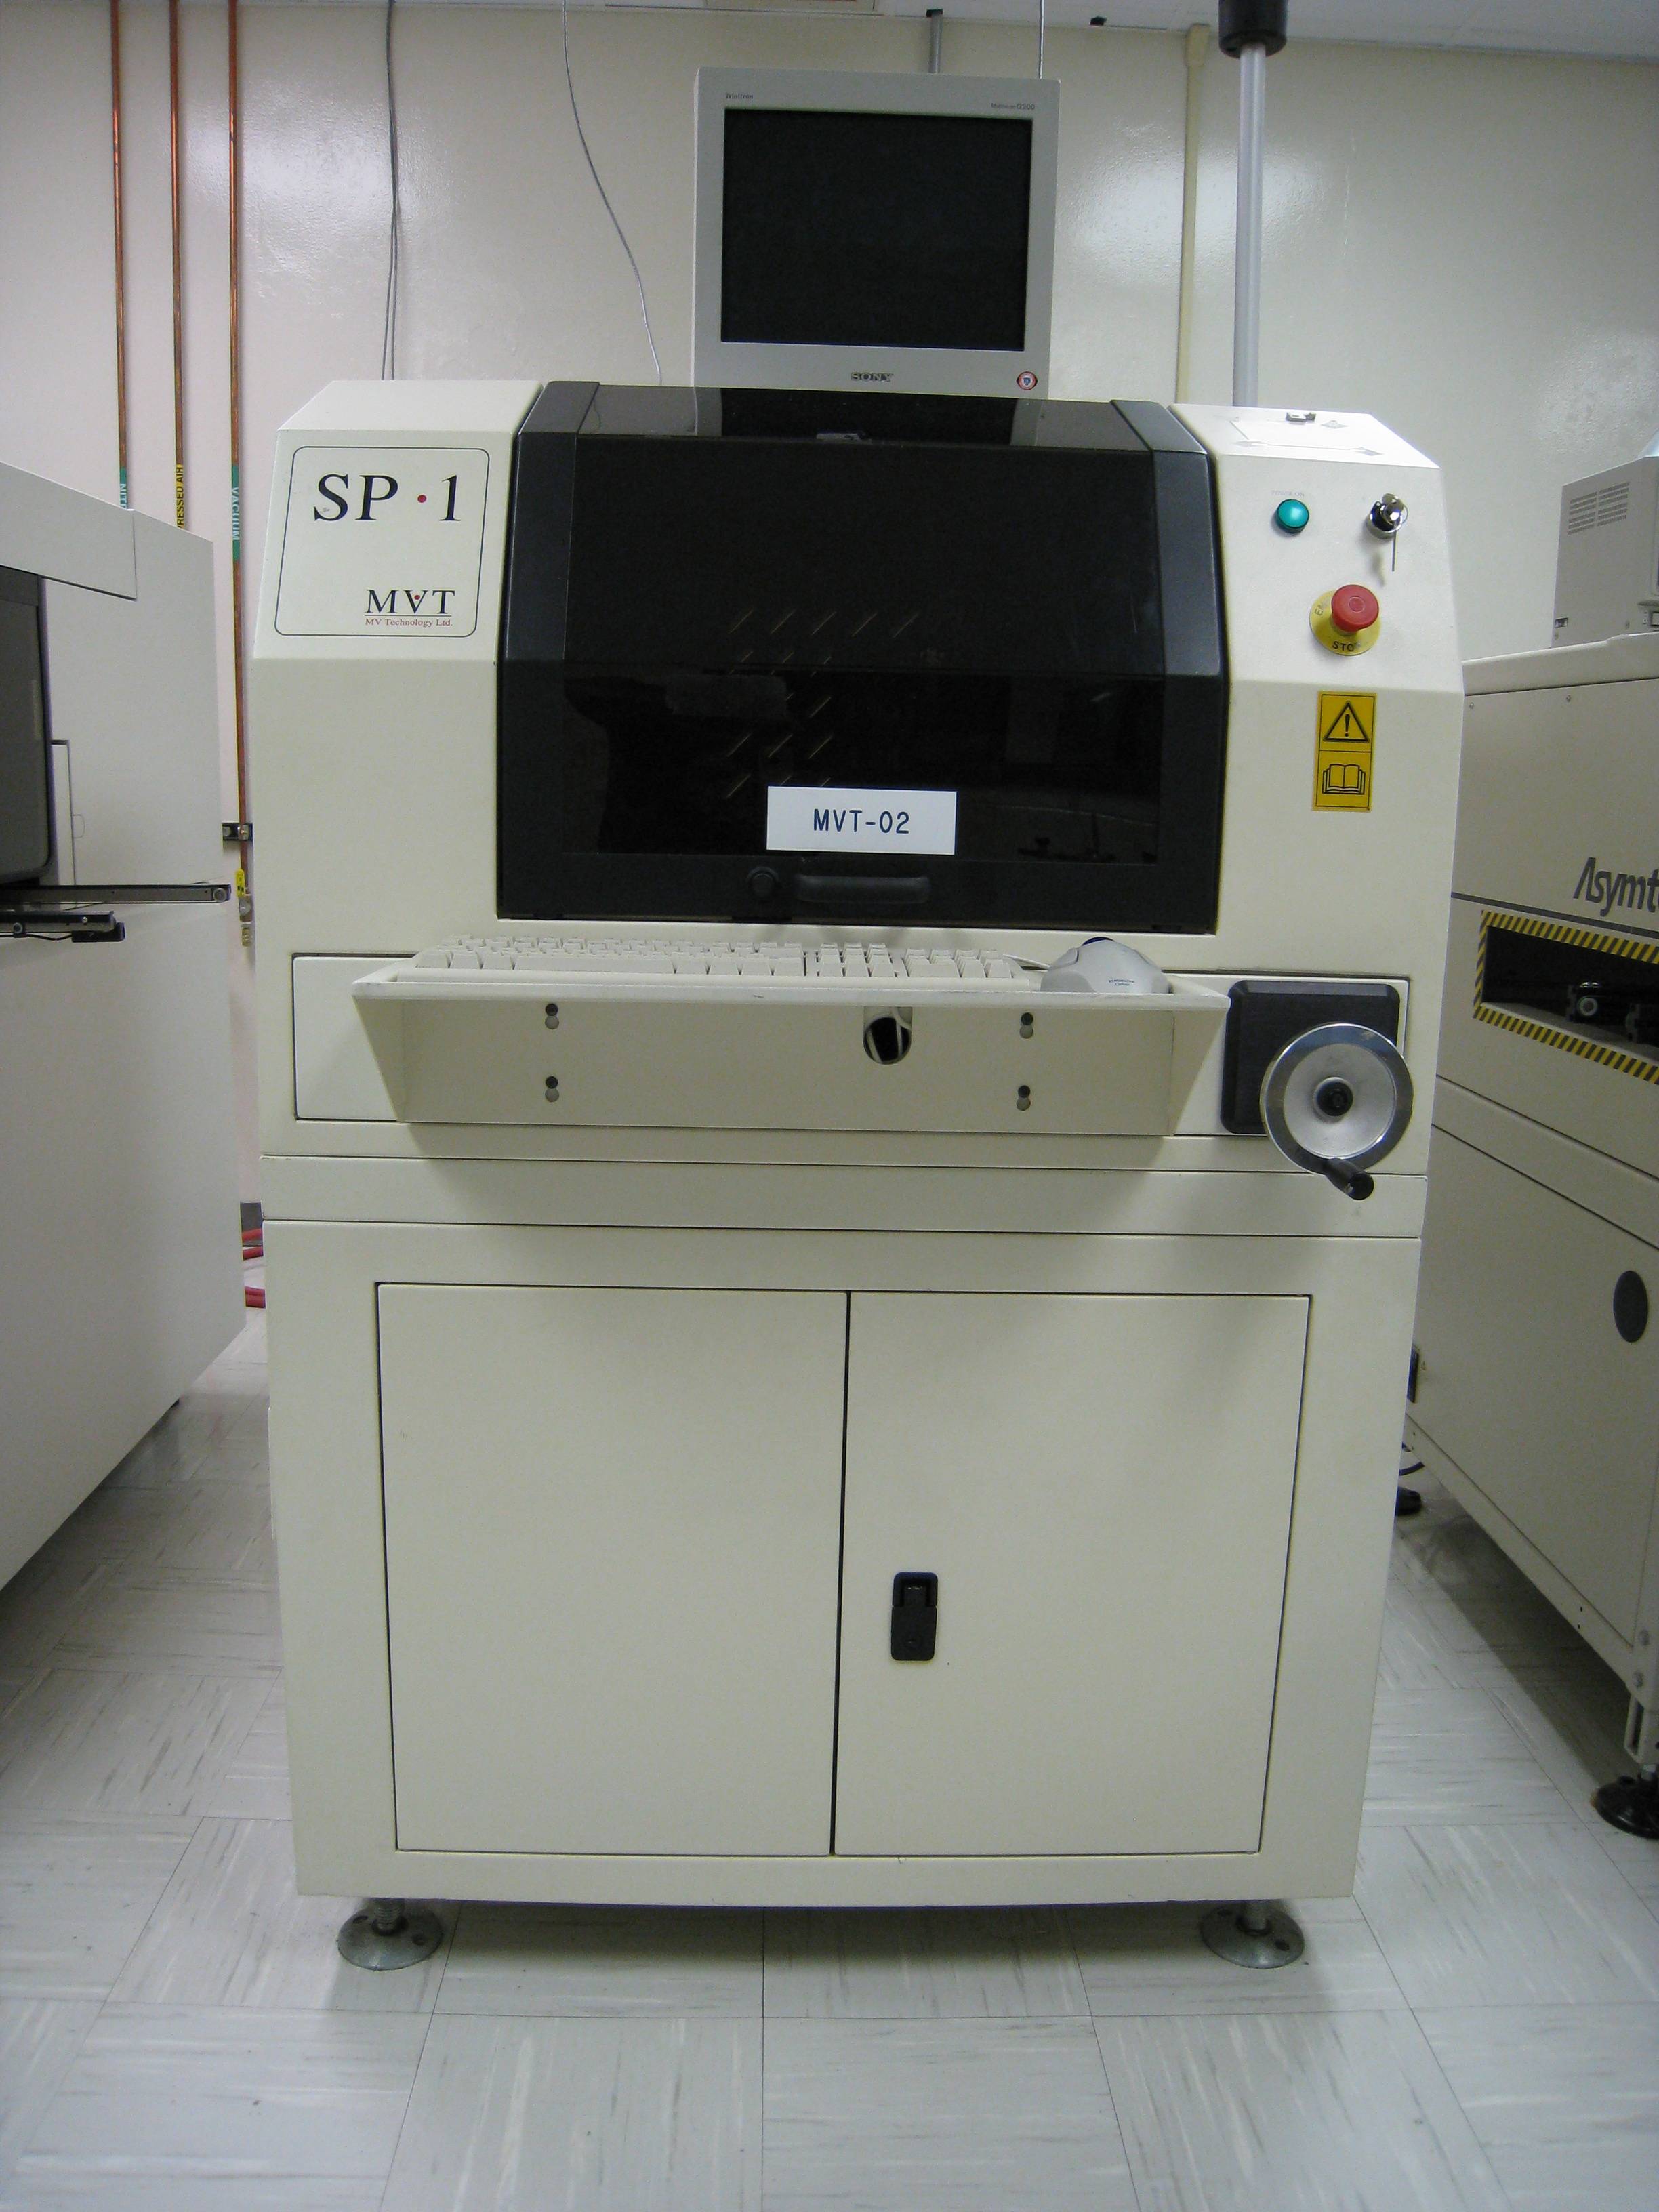
بازرسی خمیر لحیم (SPI) رسوبات خمیر را پس از چاپ با شابلون و پیش از نصب قطعات بررسی میکند. اندازهگیریهای آن میتواند به مهندس SMT کمک کند تا مشکل موضعی چاپ را از تغییر گستردهای که بخش زیادی از یک پنل را تحت تأثیر قرار میدهد، تشخیص دهد.
برای خریدار خدمات مونتاژ، شواهد SPI میتواند نشان دهد چه مواردی بازرسی شدهاند، چه معیارهایی به کار رفتهاند و با بردهای مشکوک چگونه برخورد شده است. این شواهد باید با مونتاژکار توافق شوند؛ صرف الزام به بازرسی، محتوای گزارش را تعیین نمیکند و پوشش بازرسی را تضمین نمیکند.
SPI چه چیزهایی را اندازهگیری میکند
بسته به تجهیزات، برنامه و روش اندازهگیری، یک سیستم SPI ممکن است ویژگیهای رسوب را به شرح زیر گزارش کند:
- مساحت: سطح اشغالشده اندازهگیریشده یک رسوب.
- موقعیت یا جابهجایی: محل قرارگیری رسوب نسبت به مرجع برنامهریزیشده.
- ارتفاع: ارتفاع اندازهگیریشده خمیر بالاتر از یک صفحه مرجع.
- حجم: حجم تخمینی رسوب که از ابعاد اندازهگیریشده به دست میآید.
روش بازرسی دوبعدی عمدتاً اطلاعات یک تصویر در یک صفحه، مانند مساحت و موقعیت رسوب، را ارزیابی میکند. این روش بهتنهایی اطلاعات ارتفاع موردنیاز برای تخمین حجم را به همان شیوه روش اندازهگیری سهبعدی فراهم نمیکند. روش سهبعدی اطلاعات ارتفاع را نیز اضافه میکند، اما مقادیر گزارششده آن همچنان به نحوه اندازهگیری، ثبت موقعیت و پردازش رسوب توسط سیستم بستگی دارند.
مقاله تجربی فناوریهای بازرسی خمیر لحیم: همبستگی دوبعدی و سهبعدی که در وبسایت IPC منتشر شده است، برای بررسی این رویکردهای اندازهگیری یک منبع اولیه مفید است. آزمایش محدود آن استاندارد پذیرش محصول نیست.
SPI وضعیت چاپ را در مرحله بازرسی توصیف میکند. این بازرسی مشخص نمیکند که اتصال لحیم نهایی پس از نصب قطعات و لحیمکاری بازجریانی چه شکلی خواهد داشت.
خود خمیر نیز یکی دیگر از ورودیهای فرایند چاپ است. راهنمای انتخاب خمیر لحیم ملاحظات مربوط به مواد و جابهجایی آنها را که باید با مونتاژکار مطرح شوند، بررسی میکند.
پیش از درصد، مرجع را بررسی کنید
درصد SPI تنها زمانی معنا دارد که مخرج آن مشخص باشد. برای مثال، نتیجه حجم که به صورت درصد بیان میشود، نسبت به حجم مرجعی است که در برنامه بازرسی تنظیم یا استفاده شده است. فرض نکنید که مرجع همیشه از پد، روزنه شابلون یا مقدار اسمی دیگری به دست میآید: منشأ آن و نسخه برنامه را تأیید کنید.
محاسبه فرضی: اگر حجم مرجع برنامهریزیشده برای یک رسوب 0.020 mm³ و حجم اندازهگیریشده 0.016 mm³ باشد، مقدار گزارششده نسبت به آن مرجع 80% است. این محاسبه مشخص نمیکند که آیا رسوب قابل قبول است یا خیر. پذیرش به معیارهای توافقشده برای آن محل و قابلیت اطمینان اندازهگیری بستگی دارد.
همین پرسش را درباره مرجع نتایج مساحت و جابهجایی نیز مطرح کنید. همچنین واحدها، اینکه گزارش رسوبات را بهصورت جداگانه نشان میدهد یا خلاصه آنها را، و اینکه هر مقدار بیانگر یک قرائت واحد است یا یک مقدار تجمیعی را بررسی کنید.
سه پرسش را در گزارش از هم تفکیک کنید
در بررسی مفید SPI، پذیرش محصول، روندهای فرایند و قابلیت اطمینان اندازهگیری از یکدیگر تفکیک میشوند.
| پرسش | چه چیزی را بررسی کنیم | چه چیزی را بهتنهایی اثبات نمیکند |
|---|---|---|
| آیا این رسوب قابل قبول است؟ | مقدار اندازهگیریشده در مقایسه با معیار توافقشده برای آن محل | اینکه فرایند در طول زمان پایدار است یا خیر |
| آیا فرایند در حال تغییر است؟ | الگوها در محلها، پنلها و چاپهای متوالی | اینکه تکتک رسوبات معیار خود را برآورده میکنند یا خیر |
| آیا اندازهگیری قابل اعتماد است؟ | برنامه و مرجع، ثبت موقعیت، پشتیبانی برد و سایر شرایط مرتبط با سیستم | اینکه یک قرائت پایین یا دارای جابهجایی، علت فیزیکی مشخصی دارد |
ممکن است فرایند پیش از آنکه یک قرائت منفرد معیار توافقشده خود را نقض کند، روندی را نشان دهد. برعکس، موردی که ظاهراً مردود شده است باید بررسی شود و نباید صرفاً بهعنوان مشکل اندازهگیری کنار گذاشته شود. هرجا قابلیت اطمینان اندازهگیری مورد تردید است، پنلهای تحت تأثیر را تا زمانی که تیم تنظیمات و قرائتها را تأیید میکند، نگه دارید.
مثال عملی: بررسی پنل به پنل
بررسی زیر فرضی است. مشاهدات، کنترلها و تعیین تکلیفها نمونه هستند و نتایج APTPCB یا قواعد پذیرش جهانی محسوب نمیشوند.
1. از پنل مشکوک شروع کنید
گزارش SPI در چند رسوب نزدیک به هم روی پنل 1، حجم پایین را علامتگذاری میکند. سایر رسوبات همان پنل الگوی مشابهی نشان نمیدهند.
مهندس پیش از نسبت دادن قرائتها به چاپ، موارد زیر را بررسی میکند:
- برنامه بازرسی صحیح و نسخه درست آن بارگذاری شدهاند.
- رسوبات علامتگذاریشده از مراجع و معیارهای پذیرش موردنظر استفاده میکنند.
- موقعیت پنل برای بازرسی بهدرستی ثبت شده است.
- پشتیبانی برد مناسب است و پنل بهصورت یکنواخت در موقعیت بازرسی قرار میگیرد.
تیم هنگام بررسی قرائتها، پنل 1 را نگه میدارد. یک مشکل موضعی چاپ، یکی از فرضیهها است؛ مرجع نادرست، مشکل ثبت موقعیت یا مشکل اندازهگیری مرتبط با پشتیبانی برد نیز ممکن است. هنوز هیچیک علت اثباتشده نیست.
2. الگوی پنل بعدی را مقایسه کنید
پنل 2 الگوی متفاوتی نشان میدهد: به نظر میرسد رسوبات در چندین محل، نسبت به موقعیتهای برنامهریزیشده خود در جهتی مشابه جابهجا شدهاند.
مهندس بررسی میکند که آیا این جابهجایی ظاهراً مشترک با چاپ واقعی مطابقت دارد یا ممکن است ناشی از ثبت موقعیت پنل در تنظیمات بازرسی باشد. مشکل همترازی چاپگر یک فرضیه است، نه نتیجهای که بتوان فقط از گزارش گرفت. پنل 2 نیز تا پایان بررسی نگه داشته میشود.
مقایسه پنلها اهمیت دارد: قرائتهای حجم پایین در نقاط نزدیک به هم و جابهجایی ظاهری در سراسر پنل، دو مشاهده متفاوتاند، حتی اگر هر دو به هشدار SPI منجر شوند. نباید بهطور خودکار برای هر دو اصلاح یکسانی انجام داد.
3. چاپ را بررسی و پنلهای بعدی را تأیید کنید
پس از آنکه تیم تنظیمات مربوط را بررسی و هرگونه تنظیم مورد تأیید را انجام داد، پنلهای چاپشده بعدی را با استفاده از برنامه و مراجع تأییدشده بازرسی میکند. تیم محلهایی را که پیشتر علامتگذاری شده بودند و الگوی کلیتر موقعیت را با معیارهای توافقشده مقایسه میکند.
تیم پیش از تصمیمگیری درباره اینکه آیا اقدام انجامشده تغییرات مشاهدهشده را برطرف کرده است یا خیر، قرائتهای جدید را ثبت میکند.
4. تعیین تکلیف را ثبت کنید
برای هر پنل نگهداشتهشده، تیم شناسه آن، مشکل مشاهدهشده، بررسیهای انجامشده، معیارهای قابل اعمال و تعیین تکلیف تأییدشده را ثبت میکند. هرگونه پاکسازی، چاپ مجدد، بازرسی مجدد یا اقدام دیگر طبق فرایند توافقشده انجام میشود. در سوابق باید یافته تأییدشده از علت احتمالی متمایز باشد.
مثال: ارتباط دادن یک قرائت به تعیین تکلیف آن
سابقه زیر ساختگی است و نشان میدهد خریدار و مونتاژکار میتوانند بر نگهداری چه اطلاعاتی توافق کنند. این نمونه، گزارش APTPCB، حد توصیهشده یا سابقه یک نوبت تولید نیست.
- محصول و پنل: پروژه K، پنل 1، سمت بالا.
- برنامه و محل: نسخه P3، رسوب U1-12.
- حجم و مرجع: مقدار 0.016 mm³ در برابر 0.020 mm³، یا 80%. برنامه باید مرجع استفادهشده را مشخص کند.
- نتیجه اولیه: برنامه این مثال برای مقادیر کمتر از 85% هشدار میدهد؛ مقدار 80% علامتگذاری میشود و پنل نگه داشته میشود.
- بررسی و تعیین تکلیف: ثبت موقعیت و برنامه بررسی شدهاند؛ تعیین تکلیف در انتظار است.
هشدار 85% یک شرط ساختگی برای این سابقه است، نه حد پذیرش یا تنظیم توصیهشده. اگر پنل طبق فرایندی تأییدشده پاک و دوباره چاپ شود، نتیجه اولیه را حفظ کنید و نتیجه بازرسی مجدد و تعیین تکلیف تأییدشده را به آن بیفزایید. اگر پنل پذیرفته شود، مشخص کنید چه کسی و بر اساس کدام الزامات این تصمیم را گرفته است. بپرسید آیا برنامه بازرسی علاوه بر خود رسوبات، فاصلههای بین آنها را نیز شامل میشود یا خیر؛ پوشش به تنظیمات بستگی دارد.
جایگاه SPI در کنار بازرسیهای بعدی
SPI به پرسشهای مربوط به چاپ خمیر پیش از نصب قطعات پاسخ میدهد. بررسیهای دیگر مراحل یا ریسکهای متفاوتی را پوشش میدهند:
- AOI میتواند ویژگیهای قابل مشاهده مونتاژ را در مرحلهای بعد، مطابق برنامه و پوشش خود، بازرسی کند.
- بازرسی با پرتو ایکس میتواند برای بررسی ویژگیهایی استفاده شود که به روش مناسب مشاهده داخلی نیاز دارند؛ تناسب و پوشش آن باید برای مونتاژ موردنظر تأیید شود.
- آزمایش الکتریکی رفتار الکتریکی مشخصشده را بررسی میکند. این آزمایش جایگزین سابقه چاپ خمیر نیست.
این روشها مکمل یکدیگرند، نه جایگزین یکدیگر. برای مقایسه مرحلهبهمرحله، مقایسه SPI و AOI در مونتاژ PCB و مسئولیت بازرسی AOI و SPI را ببینید.
دادههای SPI ممکن است از اقدام اصلاحی در فرایند پشتیبانی کنند، اما فرض نکنید که سیستم بازرسی بهطور خودکار چاپگر را تنظیم میکند یا هر عیبی شناسایی خواهد شد. گردش کار بازرسی و اقدامات پس از آن را با مونتاژکار تأیید کنید.
خریداران چه مواردی را باید مشخص کنند
پیش از تولید، درباره دامنه بازرسی و شواهد موردنیاز برای تصمیمگیری توافق کنید. دستکم درباره موارد زیر گفتوگو کنید:
- دامنه و پوشش: کدام سمتها، پنلها و محلهای رسوب بازرسی میشوند؟ آیا محلهای بحرانی مشخص شدهاند؟
- شناسایی: گزارش چگونه نتایج را به محصول، پنل، سمت و نوبت تولید مرتبط میکند؟
- برنامه و مراجع: کدام نسخه برنامه و مقادیر مرجع اعمال میشوند؟
- پذیرش: چه معیارهایی برای هر اندازهگیری و محل مرتبط اعمال میشوند؟
- نمونهبرداری: کدام پنلها و در چه زمانی بازرسی میشوند؟
- تعیین تکلیف برد مردود: پنلهای تحت تأثیر چگونه نگهداری، بررسی و آزاد میشوند یا اقدامات دیگری روی آنها انجام میگیرد؟
- گزارش درخواستی: آیا میتواند شامل قرائتهای جداگانه، درصدها و مراجع آنها، محلهای علامتگذاریشده، تصاویر، اطلاعات روند و سوابق تعیین تکلیف باشد؟ کدام موارد برای این مونتاژ امکانپذیرند؟
بهجای فرض اینکه همه فیلدهای درخواستی بهطور خودکار در دسترساند، امکانپذیری و پوشش را با مونتاژکار تأیید کنید. نقشه مونتاژ میتواند به شناسایی محلهای بحرانی و انتقال نیازهای بازرسی کمک کند.
برای آشنایی با خدمات بازرسی، بازرسی SPI را ببینید. برای مشخص کردن برنامه گستردهتر تأیید، آزمایش و کیفیت مونتاژ PCB را بررسی کنید.
دامنه پیشنهادی SPI و الزامات گزارشدهی خود را همراه با درخواست قیمت ارائه کنید، یا برای بررسی امکانپذیری با APTPCB تماس بگیرید.