
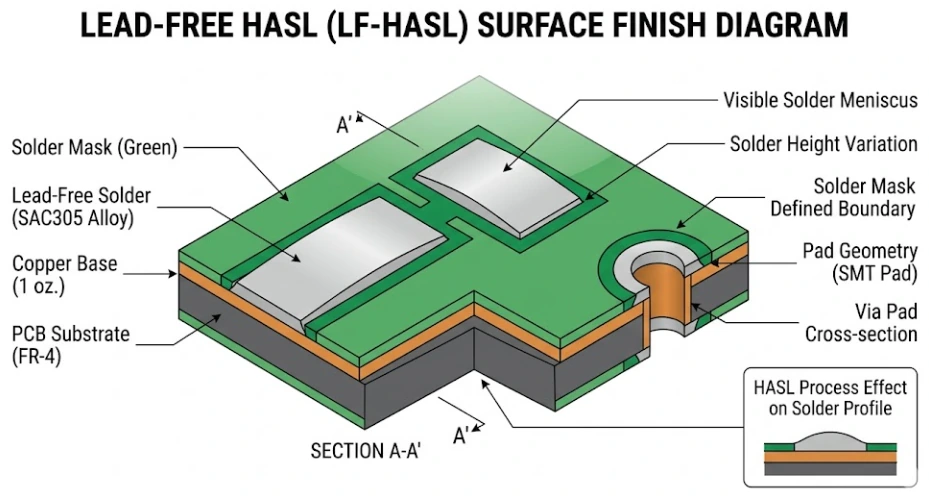
لحیم بدون سرب (Lead-free) در دمای بالاتری نسبت به لحیم سربدار ذوب میشود؛ همین یک عامل منشأ اصلی تفاوتهای فرایندی میان آنهاست. آلیاژ بدون سرب متداول در مونتاژ PCB یعنی SAC305 (قلع، ۳٪ نقره، ۰٫۵٪ مس)، در بازه باریکی بین حدود ۲۱۷ تا ۲۲۰ درجه سانتیگراد ذوب میشود. در مقابل، لحیم یوتکتیک کلاسیک سربدار، Sn63Pb37، دقیقاً در یک نقطه و در دمای ۱۸۳ درجه سانتیگراد ذوب میشود. بنابراین فرایند بازجوش (reflow) بدون سرب تقریباً ۲۰ تا ۳۰ درجه سانتیگراد داغتر اجرا میشود؛ امری که پنجره دمایی میان «حرارت کافی برای تشکیل اتصال لحیم» و «حرارت بیش از حد برای قطعات و برد» را به شدت محدود میکند.
کار با لحیم سربدار سادهتر است و اتصالاتی با قابلیت اطمینان اثباتشده ایجاد میکند، اما مقررات RoHS بهکارگیری سرب را در اکثر تجهیزات الکتریکی و الکترونیکی ارائهشده در اتحادیه اروپا و بازارهای مشابه ممنوع کرده است. امروزه استفاده از لحیم سربدار به محصولاتی محدود شده که خارج از شمول استاندارد RoHS هستند یا ذیل معافیتهای فنی مشخص قرار میگیرند. در ادامه به مقایسه این آلیاژها، بررسی دمای ذوب انواع لحیم، شرایط مجاز بهکارگیری لحیم سربدار و الزامات فنی لازم برای درج در RFQ مونتاژ پرداخته شده است.
نکات کلیدی
- آلیاژ SAC305 در دمای تقریبی ۲۱۷ تا ۲۲۰ درجه سانتیگراد ذوب میشود؛ نقطه ذوب Sn63Pb37 برابر ۱۸۳ درجه سانتیگراد است؛ و Sn60Pb40 در بازه محدودی بین ۱۸۳ تا حدود ۱۹۰ درجه سانتیگراد ذوب میشود.
- دمای اوج (Peak) در فرایند reflow بدون سرب معمولاً در محدوده ۲۳۵ تا ۲۵۰ درجه سانتیگراد قرار دارد، در حالی که این بازه برای خمیر قلع-سرب تقریباً ۲۰۵ تا ۲۲۵ درجه سانتیگراد است. همواره پروفایل حرارتی ارائهشده توسط سازنده خمیر قلع را مبنا قرار دهید.
- برای محصولاتی که تحت الزامات RoHS عرضه میشوند، لحیم بدون سرب (lead-free) را به عنوان گزینه پیشفرض به کار ببرید. استفاده از لحیم سربی تنها در صورتی مجاز است که محصول خارج از شمول استاندارد بوده یا مشمول معافیتهای معتبر باشد؛ این تصمیم باید مستندسازی شود.
- قطعات، لمینت برد و پوشش نهایی سطح (surface finish) باید توان حرارتی لازم برای فرایند بدون سرب را داشته باشند. این الزام شامل سطح حساسیت به رطوبت (MSL) در دماهای اوج بالاتر نیز میشود.
- ترکیب آلیاژها، مانند مونتاژ BGA بدون سرب در خط قلع-سرب، نیازمند تنظیم دقیق پروفایل حرارتی و تایید مهندسی است و نباید به عنوان یک روال عادی انجام شود.
انتخاب بین آلیاژ بدون سرب SAC305 و آلیاژ پایه سرب استاندارد Sn63Pb37 مستقیماً بر پنجره فرایند حرارتی مونتاژ، قابلیت اطمینان مکانیکی اتصالات و تطابق با الزامات زیستمحیطی اثر میگذارد.
نقطه ذوب و پروفایل حرارتی (Reflow Peak)
| پارامتر فرایندی | Sn63Pb37 | SAC305 |
|---|---|---|
| ترکیب آلیاژ | ۶۳٪ قلع / ۳۷٪ سرب | ۹۶٫۵٪ قلع / ۳٫۰٪ نقره / ۰٫۵٪ مس |
| دمای ذوب | ۱۸۳ درجه سانتیگراد (یوتکتیک) | ۲۱۷ تا ۲۲۱ درجه سانتیگراد (نزدیک به یوتکتیک) |
| دمای پیک فرایند Reflow | ۲۱۰ تا ۲۲۵ درجه سانتیگراد | ۲۳۵ تا ۲۵۰ درجه سانتیگراد |
| زمان ماندگاری بالای دمای ذوب (TAL) | ۴۵ تا ۷۵ ثانیه | ۶۰ تا ۹۰ ثانیه |
| کشش سطحی و خاصیت ترشوندگی (Wetting) | بسیار بالا | متوسط (نیاز به flux فعالتر) |
دمای ذوب بالاتر SAC305 اختلاف دمایی قابل توجهی در پروفایل لحیمکاری ایجاد میکند. کار با پیک دمایی ۲۴۵ درجه سانتیگراد تنش حرارتی بالاتری به بدنه قطعات حساس به رطوبت طبق استاندارد J-STD-020، کانکتورهای پلاستیکی و لمینت FR4 وارد میکند و نیازمند انتخاب موادی با Tg و Td بالاتر است.
قابلیت اطمینان اتصال لحیم (Joint Reliability)
- چرخه حرارتی (Thermal Cycling): آلیاژ Sn63Pb37 در دامنههای دمایی استاندارد صنعتی (منفی ۴۰ تا مثبت ۸۵ درجه سانتیگراد) به دلیل ساختار میکرونی شکلپذیرتر و مقاومت تسلیم پایینتر، تنشهای ناشی از عدم تطابق ضریب انبساط حرارتی (CTE) را بهتر مهار میکند. آلیاژ SAC305 در شرایط دمای بالا (بالای ۱۰۰ درجه سانتیگراد) خزش (creep) کمتری نشان میدهد، اما در چرخههای دمایی شدید تمایل بیشتری به شکست ترد دارد.
- لایه بینفلزی (IMC): در SAC305 نرخ رشد لایههای Cu6Sn5 و Ni3Sn4 سریعتر است. ضخامت بیش از حد لایه IMC در فصل مشترک پد و لحیم، مقاومت اتصال در برابر شوک مکانیکی و افتادن (Drop Test) را کاهش میدهد.
- پدیده ویسکر قلع (Tin Whiskers): آلیاژهای سربدار عملاً در برابر ایجاد ویسکر قلع مصون هستند. در SAC305، تجمع تنش پسماند میتواند به رشد ویسکرهای رسانا و ایجاد اتصال کوتاه منجر شود.
معافیتهای قانونی RoHS و کاربردهای مجاز لحیم سربدار
دستورالعمل RoHS اتحادیه اروپا استفاده از سرب را به کمتر از ۰٫۱٪ وزنی (۱۰۰۰ ppm) در مواد همگن محدود میکند. با این حال، استفاده از Sn63Pb37 در حوزههای خاص تحت استثنائات قانونی مجاز است:
- تجهیزات نظامی، دفاعی و سیستمهای حیاتی فضایی
- قطعات اویونیک و سیستمهای کنترل پرواز تجاری مشمول استانداردهای هوافضا
- زیرساختهای مخابراتی خاص، سرورهای شبکه و ذخیرهسازهای سازمانی با قابلیت اطمینان بالا
- برخی تجهیزات پزشکی ثابت، تجهیزات پایش و کنترل صنعتی (ردههای ۸ و ۹)
- ماژولهای الکترونیکی خودرویی فعال در محیطهای با لرزش و دمای بالا نزدیک موتور
برای بردهای خارج از دایره معافیتهای فوق، SAC305 استاندارد صنعتی غالب در خطوط تولید SMT محسوب میشود. در صورت نیاز به استفاده از فرایند لحیمکاری سربدار برای پروژههای با قابلیت اطمینان بالا طبق کلاس ۳ استاندارد IPC-A-610، مستندات معافیت قانونی را در بسته DFM و BOM درج کنید.
قلع لحیمکاری در چه دمایی ذوب میشود؟
نقطه ذوب قلع به نوع آلیاژ بستگی دارد. آلیاژهای یوتکتیک در یک دمای مشخص ذوب میشوند؛ درحالیکه آلیاژهای غیریوتکتیک یک فاز خمیری را بین نقطه سالیدوس (آغاز ذوب) و لیکوییدوس (ذوب کامل آلیاژ) طی میکنند.
| آلیاژ | ترکیب | نقطه یا محدوده ذوب | دمای پیک متداول در Reflow | ترشوندگی (Wetting) | هزینه نسبی | وضعیت RoHS |
|---|---|---|---|---|---|---|
| Sn63Pb37 | ۶۳٪ قلع، ۳۷٪ سرب | ۱۸۳ درجه سانتیگراد (یوتکتیک) | حدود ۲۰۵ تا ۲۲۵ درجه سانتیگراد | عالی | پایین | حاوی سرب؛ فقط برای کاربردهای معاف یا خارج از دامنه استاندارد |
| Sn60Pb40 | ۶۰٪ قلع، ۴۰٪ سرب | حدود ۱۸۳ تا ۱۹۰ درجه سانتیگراد | مشابه Sn63Pb37 | عالی | پایین | حاوی سرب؛ با همان محدودیتها |
| SAC305 | Sn۹۶.۵ / Ag۳.۰ / Cu۰.۵ | حدود ۲۱۷ تا ۲۲۰ درجه سانتیگراد | حدود ۲۳۵ تا ۲۵۰ درجه سانتیگراد | خوب؛ پخششوندگی کندتر نسبت به SnPb | بالاتر (بهدلیل نقره) | بدون سرب (Lead-free) |
| SAC0307 | Sn۹۹.۰ / Ag۰.۳ / Cu۰.۷ | حدود ۲۱۷ تا ۲۲۸ درجه سانتیگراد | مشابه یا کمی بالاتر از SAC305 | متوسط تا خوب | کمتر از SAC305 | بدون سرب (Lead-free) |
| Sn99.3Cu0.7 | قلع با ۰.۷٪ مس | ۲۲۷ درجه سانتیگراد (یوتکتیک) | بالاتر از SAC305 | متوسط | پایین | بدون سرب؛ رایج در لحیمکاری موجی و دستی |
| SN100C | قلع-مس به همراه نیکل و ژرمانیوم | حدود ۲۲۷ درجه سانتیگراد | مشابه Sn-Cu | خوب برای یک آلیاژ Sn-Cu | کم تا متوسط | بدون سرب؛ رایج در لحیمکاری موجی و انتخابی |
| Sn42Bi58 | ۴۲٪ قلع، ۵۸٪ بیسموت | ۱۳۸ درجه سانتیگراد (یوتکتیک) | حدود ۱۶۰ تا ۱۸۰ درجه سانتیگراد | متوسط | متوسط | بدون سرب؛ کاربردهای دمای پایین |
این ارقام مقادیر متداول استاندارد هستند. مقادیر دقیق سالیدوس، لیکوییدوس و پروفایلهای حرارتی توصیهشده را از دیتاشیت خمیر قلع یا شمش لحیم مصرفی استخراج کنید.
دمای هویه برای لحیمکاری بدون سرب و سربدار چقدر باشد؟
دمای نوک هویه باید بسیار بالاتر از نقطه ذوب آلیاژ تنظیم شود تا انتقال حرارت به محل اتصال با سرعت کافی انجام گیرد. دمای حدود ۳۱۵ تا ۳۴۵ درجه سانتیگراد برای آلیاژهای قلع-سرب و ۳۴۰ تا ۳۷۰ درجه سانتیگراد برای آلیاژهای بدون سرب نقطهشروع مناسبی است؛ سپس این دما بر اساس اندازه نوک هویه و جرم حرارتی پد و قطعه تنظیم میشود. حرارت بیش از حد به پدها و قطعات آسیب میزند و حرارت ناکافی به اتصال سرد (Cold joint) ختم میشود. برای جزئیات انتخاب نوک و دما، راهنمای لحیمکاری دستی را ببینید.
لحیم سربدار در برابر بدون سرب (lead-free): تغییرات ایجادشده در فرآیند
تغییر از لحیم سربدار به lead-free، پارامترهای فرآیند، متریال مصرفی و مشخصات ظاهری اتصالات را دگرگون میکند:
- دمای بالاتر فرآیند. پیک دمای reflow حدود ۲۰ تا ۳۰ درجه سانتیگراد افزایش مییابد. قطعات، کانکتورها و مواد پلاستیکی باید ریتینگ حرارتی متناسب با این دما را داشته باشند و لمینت برد بتواند چرخههای حرارتی متوالی lead-free را بدون دلامیناسیون (delamination) تحمل کند. در صفحه PCB با Tg بالا معیارهای فنی برای الزام انتخاب لمینت با Tg بالاتر مشخص شده است.
- باریکتر شدن پنجره فرآیند (Process Window). فاصله دمایی میان نقطه ذوب آلیاژ لحیم و حداکثر دمای قابلتحمل قطعات کاهش مییابد؛ بنابراین کنترل پروفایل حرارتی کوره نیازمند دقت بسیار بالاتری است، بهویژه در بردهایی که توزیع جرم حرارتی در سطح آنها ناهمگون است.
- ترشوندگی (Wetting) کندتر. آلیاژهای lead-free تمایل کمتری به پخش سریع روی سطوح دارند؛ از این رو میزان فعالیت flux، نوع پوشش نهایی پدها و طراحی استنسیل نقش تعیینکنندهتری ایفا میکنند.
- تفاوت در ظاهر اتصال. اتصالات lead-free نسبت به قلع-سرب، سطحی کدرتر، مات و با بافت دانهدانهتری دارند. این ویژگی کاملاً طبیعی است و نباید بهتنهایی نشانه اتصال سرد (cold joint) تلقی شود.
- قیمت بالاتر متریال. آلیاژهای حاوی نقره مانند SAC305 بهای تمامشده بالاتری نسبت به قلع-سرب دارند. استفاده از آلیاژهای با نقره پایینتر (Low-silver) هزینه را تعدیل میکند، اما بر رفتار وتینگ و قابلیت اطمینان بلندمدت اتصال اثرگذار است.
- افزایش اکسیداسیون سطحی (Dross) و استهلاک نوک هویه. درصد بالای قلع در این آلیاژها فرسایش نوک هویهها و حوضچههای قلع در لحیمکاری موجی را تشدید میکند.
انواع آلیاژهای لحیمکاری در مونتاژ PCB
مراحل مختلف در یک خط مونتاژ ممکن است از آلیاژهای متفاوتی استفاده کنند:
- خمیر قلع SMT reflow. آلیاژ SAC305 رایجترین گزینه lead-free است. Sn63Pb37 انتخاب متداول دارای سرب به شمار میرود. آلیاژهای SAC کمنقره و حاوی بیسموت نیز به دلایل اقتصادی یا محدودیتهای دمایی به کار میروند.
- لحیمکاری موجی (Wave soldering) و انتخابی (Selective soldering). آلیاژهای قلع-مس مانند Sn99.3Cu0.7 و SN100C یا آلیاژهای SAC به دلیل هزینه پایینتر و عملکرد مناسب در حوضچه مذاب لحیم، کاربرد بالایی دارند.
- لحیمکاری دستی و rework. سیم لحیم flux-cored با آلیاژهای SAC305، Sn-Cu یا Sn63Pb37، متناسب با آلیاژی که پیشتر روی برد استفاده شده است.
- لحیمکاری دمای پایین. آلیاژهای SnBi و SnBiAg برای قطعات حساس به حرارت یا لحیمکاری مرحلهای (step soldering)؛ البته باید توجه داشت که اتصالات حاوی بیسموت در برابر شوک مکانیکی شکنندهتر هستند و در صورت آلودگی با سرب، رفتار نامطلوبی نشان میدهند.
برای جزئیات بیشتر درباره نوع خمیر، اندازه پودر و کلاس flux، راهنمای انتخاب خمیر قلع را ببینید.
لحیم سربی چه زمانی همچنان مجاز است؟
استفاده از لحیم سربی کماکان قانونی است و به کار میرود، اما تنها در مواردی که مقررات صراحتاً آن را مجاز دانسته باشند. طبق دستورالعمل RoHS اتحادیه اروپا، میزان سرب به حداکثر ۰٫۱٪ وزنی در هر ماده همگن محدود شده است؛ هرچند فهرستی از معافیتهای دارای محدودیت زمانی در پیوستهای این دستورالعمل وجود دارد. موارد کاربردی که استفاده از لحیم سربی در آنها همچنان مجاز شمرده میشود عبارتند از:
- محصولات خارج از حوزه شمول RoHS. از نمونههای بارز آن میتوان به برخی تجهیزات نظامی، صنایع هوافضا و تاسیسات ثابت بزرگمقیاس اشاره کرد. شمول یا عدم شمول محصول باید بر اساس متن جاری دستورالعمل بررسی شود و نباید بر پایه فرض پیش رفت.
- کاربردهای دارای معافیت مشخص. لحیمهای سربی با دمای ذوب بالا (آلیاژهای حاوی ۸۵٪ سرب یا بیشتر) صرفاً در کاربردهای خاص ذکرشده در Annex III مجاز هستند. اتحادیه اروپا در سال ۲۰۲۵ بند قانونی قدیمی 7(a) را به زیرشاخههای محدودتر 7(a)-I تا 7(a)-VII تفکیک کرد که هر یک دامنه کاربرد و تاریخ انقضای مشخصی دارند؛ بنابراین پیش از استناد به آنها، متن معتبر و فعلی قانون را ارزیابی کنید. این آلیاژها جایگزینی برای مونتاژ استاندارد برد با Sn63Pb37 به شمار نمیروند.
- بازارهای فاقد محدودیتهای مشابه، مشروط بر اینکه محصول نهایی در بازارهای دارای محدودیت عرضه نشود.
- تعمیر تجهیزات قدیمی (Legacy) که پیش از وضع این محدودیتها به تولید رسیدهاند، در صورتی که ضوابط این اجازه را بدهد.
معافیتها دامنهای کاملاً محدود دارند و به مرور زمان دستخوش تغییر میشوند. تصمیمگیری درباره انطباق با این معافیتها بر عهده مالک محصول است، نه شرکت مونتاژکننده PCBA، و این تصمیم باید به صورت مکتوب مستند شود. برای بررسی نحوه اعمال این الزامات روی بردها و مجموعههای مونتاژی، راهنمای PCB منطبق با RoHS را ببینید.
پنجره فرایند لحیمکاری lead-free و مشخصات نامی قطعات
فرایند lead-free تنها در صورتی بدون نقص اجرا میشود که تمام متریالهای بهکاررفته روی برد تحمل حرارتی لازم را داشته باشند. پیش از ارسال فایلها برای تولید lead-free، موارد زیر را کنترل کنید:
- حداکثر دمای بدنه قطعه (Peak temperature rating). بسیاری از پکیجهای SMD بر اساس J-STD-020 ارزیابی میشوند؛ استانداردی که حداکثر دمای بدنه قابلتحمل و سطح حساسیت به رطوبت قطعه را تعیین میکند. فرایند lead-free نیازمند پیک دمایی بالاتری نسبت به فرایند قلع-سرب است، بنابراین قطعهای که تنها برای مونتاژ قلع-سرب تأیید شده باشد، در این فرایند آسیب خواهد دید.
- حساسیت به رطوبت (Moisture sensitivity). دمای پیک بالاتر خطر ترکخوردگی پکیج قطعه بر اثر انبساط رطوبت محبوس را به شدت افزایش میدهد. قطعات حساس به رطوبت را دقیقاً مطابق با استاندارد J-STD-033 انبارش کرده و پیش از مونتاژ bake کنید.
- لمینت برد (Board laminate). متناسب با تعداد چرخههای reflow، بهویژه در بردهای ضخیم یا چندلایه، لمینتی با Tg و دمای تجزیه مناسب انتخاب کنید.
- پوشش نهایی سطح (Surface finish). پوششهای ENIG، OSP، نقره غوطهوری، قلع غوطهوری و HASL بدون سرب همگی با مونتاژ lead-free سازگاری دارند؛ اما هرکدام از نظر صافی سطح و شرایط انبارداری تفاوتهایی دارند. برای جزئیات بیشتر به راهنمای پوششهای نهایی سطح PCB مراجعه کنید.
- پروفایل حرارتی (Profile). بازه پیشگرمایش (soak)، مدت زمان بالاتر از نقطه ذوب (time above liquidus) و دمای پیک را طبق دیتاشیت خمیر قلع تعیین کرده و سپس آن را بهصورت فیزیکی روی برد قطعهگذاریشده اندازهگیری کنید. برای آشنایی با رفتار حرارتی هر زون، مبانی پروفایل reflow را ببینید.
مونتاژهای ترکیبی: قطعه BGA بدون سرب در خط مونتاژ سربدار
ترکیب آلیاژهای مختلف بسیار رایج است؛ این موضوع معمولاً به این دلیل رخ میدهد که قطعه مدنظر فقط با پایهها یا توپهای لحیم بدون سرب (lead-free) در بازار عرضه میشود.
- سازگاری رو به عقب (قطعات بدون سرب با خمیر قلع-سرب): توپ قلع آلیاژ SAC در دمای پیکِ استاندارد قلع-سرب بهطور کامل ذوب نمیشود. اگر دمای پروفایل حرارتی بیش از حد پایین باشد، توپ قلع و خمیر لحیم بهدرستی با یکدیگر ترکیب نمیشوند؛ در نتیجه اتصال حاصل ضعیف شده یا عیب head-in-pillow بروز میکند. راهکار متداول، بالا بردن دمای پیک پروفایل قلع-سرب (با در نظر گرفتن آستانه تحمل دمایی سایر قطعات) یا ریبال (reballing) قطعه با توپهای قلع-سرب است.
- سازگاری رو به جلو (قطعات سربدار با خمیر بدون سرب): قطعات قدیمیتر ممکن است تحمل حرارتی لازم برای دمای پیک فرایند بدون سرب را نداشته باشند؛ علاوه بر این، حضور مقادیر اندک سرب در اتصالات لحیم حاوی بیسموت میتواند فازهایی با نقطه ذوب بسیار پایین ایجاد کند.
- مستندسازی: وضعیت مونتاژ ترکیبی باید صراحتاً در نقشه مونتاژ و BOM قید شود تا واحد مونتاژ پروفایل حرارتی مناسب را اعمال کند.
مونتاژ ترکیبی بر انطباق با استانداردها نیز تأثیر مستقیم دارد: در صورت الزام به رعایت استانداردهای RoHS، وجود حتی یک اتصال لحیم حاوی سرب کل برد را از وضعیت انطباق خارج میکند.
قابلیت اطمینان: ترشوندگی (wetting)، حفرهها (voids) و ویسکرهای قلع (tin whiskers)
در صورت تنظیم دقیق پارامترهای فرآیند، هر دو خانواده آلیاژی اتصالات قابلاعتمادی ایجاد میکنند. تفاوتهای عملکردی در شرایط کاری بحرانی و مرزی مشخص میشوند:
- چرخه حرارتی (Thermal cycling): اتصالات SAC عموماً در چرخههای حرارتی مقاومت خوبی دارند، اما نتیجه به نوع پکیج، ضخامت برد و پروفایل تست بستگی دارد. آلیاژهای با نقره کم رفتار مکانیکی متفاوتی بروز میدهند.
- سقوط و شوک مکانیکی (Drop and shock): اتصالات SAC با نقره بالا در آزمونهای سقوط نسبت به اتصالات قلع-سرب شکنندهتر هستند. به همین علت، برای محصولات قابلحمل معمولاً آلیاژهای کمنقره یا آلیاژهای دوپشده (doped) انتخاب میشوند.
- تشکیل حفره (Voiding): خمیرهای lead-free زیر BGAها و پدهای حرارتی بزرگ تمایل بیشتری به تشکیل حفره (voiding) نشان میدهند. انتخاب نوع خمیر، طراحی استنسیل و تنظیم دقیق پروفایل دمایی این پدیده را کنترل میکند.
- ویسکرهای قلع (Tin whiskers): پوششهای نهایی قلع خالص یا با درصد قلع بالا در طول زمان دچار پدیده رشد ویسکر میشوند که خطر اتصال کوتاه بین هادیهای مجاور را در پی دارد. سرب عاملی بازدارنده در برابر رشد ویسکر بود. در بردهای حساس و با قابلیت اطمینان بالا، روشهایی نظیر قلع مات (matte tin) همراه با تمهیدات بازدارنده، لایههای میانی نیکل، استفاده از conformal coating یا سایر روشهای مهارکننده تعریفشده در برنامه قابلیت اطمینان اعمال میشود.
مواردی که باید در RFQ مشخص کنید
فرآیند لحیمکاری مدنظر خود را دقیقاً به مونتاژکار اعلام کنید. این موارد را درج کنید:
- نوع فرآیند: lead-free (آلیاژ را مشخص کنید، مثلاً SAC305) یا قلع-سرب (آلیاژ و دلیل استفاده را قید کنید)
- الزام انطباق محصول با استانداردهای RoHS و هرگونه معافیت فنی مورد استناد
- نوع خمیر قلع و کلاس flux در صورت نیاز به متریال خاص، یا اعلام موافقت با استفاده از متریال استاندارد مونتاژکار
- آلیاژ مصرفی برای مراحل لحیمکاری موجی، انتخابی (selective) و دستی
- وجود قطعات با آلیاژ ترکیبی، مانند قطعات BGA با پایههای lead-free در یک برد قلع-سرب
- لمینت و پوشش نهایی سطح (surface finish) متناسب با دمای کاری فرآیند
- الزامات نگهداری و کار با قطعات حساس به رطوبت
- استاندارد پذیرش (کلاس IPC-A-610) و حدود مجاز تشکیل حفره (voiding) در تست X-ray
- مستندات انطباق مورد نیاز: تاییدیههای ترکیبات مواد (material declarations) و گواهیهای تطابق (CoC)
چرا مونتاژ بدون سرب یا سربدار را با APTPCB انجام دهیم؟
خطوط مونتاژ SMT بدون سرب در APTPCB بر پایه کورههای reflow نیتروژنی ۱۰ زونه همراه با پروفایلسازی حرارتی دقیق اجرا میشوند؛ همچنین لحیمکاری انتخابی (selective soldering) دو نازله تحت نیتروژن، از هر دو آلیاژ SnPb و Pb-free برای قطعات THT پشتیبانی میکند. در بازبینی مهندسی پیش از ساخت، مشخصات نامی قطعات، لمینت، پوشش نهایی برد و پروفایل حرارتی با آلیاژ مشخصشده تطبیق داده میشوند و تداخل احتمالی آلیاژهای مختلف (mixed-alloy) در قطعات مشخص میگردد. در صورت نیاز به مونتاژ سربدار، نوع آلیاژ و مرجع استاندارد آن را در نقشه قید کنید تا فرایند تولید و سوابق ثبتشده دقیقاً مطابقت داشته باشند.
استانداردها و مراجع مرتبط شامل موارد زیر است:
- دستورالعمل EU RoHS 2011/65/EU و اصلاحیههای آن
- J-STD-006: الزامات آلیاژهای لحیم گرید الکترونیک
- J-STD-001: الزامات مونتاژ لحیمکاریشده مجموعههای الکتریکی و الکترونیکی
- J-STD-020: ردهبندی حساسیت قطعات SMD غیرهرمتیک به رطوبت و دمای لحیمکاری مجدد
- J-STD-033: اصول انبارداری، بستهبندی و جابهجایی قطعات SMD حساس به رطوبت و دمای reflow
- IPC-A-610: معیارهای پذیرش مجموعههای الکترونیکی
پرسشهای متداول
نقطه ذوب لحیم بدون سرب چقدر است؟
رایجترین آلیاژ بدون سرب، SAC305، بین حدود ۲۱۷ تا ۲۲۰ درجه سانتیگراد ذوب میشود. آلیاژهای قلع-مس مانند Sn99.3Cu0.7 در حدود ۲۲۷ درجه سانتیگراد و آلیاژهای دمای پایین قلع-بیسموت در حدود ۱۳۸ درجه سانتیگراد ذوب میشوند. مشخصات دقیق را از دیتاشیت آلیاژ مصرفی بررسی کنید.
نقطه ذوب لحیم ۶۰/۴۰ و ۶۳/۳۷ چقدر است؟
آلیاژ Sn63Pb37 یوتکتیک است و در ۱۸۳ درجه سانتیگراد ذوب میشود. Sn60Pb40 نزدیک به یوتکتیک بوده و در یک محدوده دمایی باریک، از ۱۸۳ درجه سانتیگراد تا حدود ۱۹۰ درجه سانتیگراد ذوب میشود. هر دو جزو لحیمهای سربی هستند و بر اساس الزامات RoHS برای اغلب محصولات ممنوع یا محدود شدهاند.
آیا لحیم بدون سرب کیفیتی معادل لحیم سربی دارد؟
برای بیشتر محصولات بله، به شرطی که پارامترهای فرایند کاملاً کنترل شوند. لحیم بدون سرب به دمای بالاتری نیاز دارد و دیرتر سطح را خیس (wetting) میکند؛ از این رو پروفایلهای دمایی، پوشش نهایی سطح پدها و رتبهبندی دمایی قطعات حساسیت بیشتری دارند. لحیم قلع-سرب فرایندپذیری سادهتری دارد و در بخشهایی که استفاده از آن مجاز است—عمدتاً محصولات دارای معافیت یا خارج از شمول استاندارد—همچنان به کار میرود.
آیا امکان ترکیب لحیم سربی و بدون سرب وجود دارد؟
این کار امکانپذیر است، اما باید با تحلیل و تصمیم مستقیم مهندسی انجام گیرد. مونتاژ یک قطعه BGA با پایههای بدون سرب روی خط قلع-سرب، نیازمند پروفایل حرارتی به قدر کافی بالا است تا بال قلع بهطور کامل ذوب شده و ترکیب یکنواختی حاصل شود. علاوه بر این، در صورت استفاده از هرگونه لحیم سربی در خطوطی که مشمول الزامات زیستمحیطی هستند، برد دیگر استاندارد RoHS نخواهد بود.
آیا لحیم سربی همچنان در صنعت قانونی است؟
بله، در محصولاتی که خارج از دامنه شمول RoHS و قوانین مشابه تعریف شدهاند، در کاربردهای دارای معافیت معتبر، و در بازارهایی بدون محدودیتهای مشابه مجاز است. معافیتها کاربرد ویژه و بازه زمانی مشخصی دارند؛ بنابراین مالک محصول باید مبنای قانونی استفاده از آن را ارزیابی و مستند کند.
چه نوع لحیمی در مونتاژ بردهای الکترونیکی استفاده میشود؟
اغلب بردهای PCB جدید با لحیم بدون سرب مونتاژ میشوند؛ معمولاً خمیر قلع SAC305 برای فرایند SMT و آلیاژهای قلع-مس یا خانواده SAC برای لحیمکاری موجی، انتخابی و دستی به کار میروند. قلع-سرب Sn63Pb37 نیز در موارد مجاز همچنان مصرف دارد و از آلیاژهای قلع-بیسموت نیز برای فرایندهای لحیمکاری با دمای پایین استفاده میشود.
ابتدا آلیاژ، سپس فرآیند
تصمیمگیری درباره آلیاژ در اولویت نخست قرار دارد؛ زیرا پروفایل reflow، رتبهبندی حرارتی قطعات و لمینت، پوشش نهایی سطح (surface finish) و مدارک انطباق را تعیین میکند. برای محصولاتی که تحت قوانین RoHS عرضه میشوند، انتخاب پیشفرض را روی آلیاژ بدون سرب (lead-free) بگذارید، از لحیم سربدار تنها در صورت وجود دلیل و تأییدیه مستند استفاده کنید، و هم نوع آلیاژ و هم الزامات انطباق را مشخصاً در RFQ درج کنید تا شرکت مونتاژکار دقیقاً بر اساس مشخصات مدنظرتان برد را تولید کند.