
تخلیه حرارتی در PCB نوعی اتصال پد به مس است که در آن بهجای اتصال پد به صفحهٔ مسی اطراف در تمام محیط آن، از شاخههای باریک مسی استفاده میشود. شاخهها اتصال الکتریکی را حفظ میکنند و همزمان بخشی از انتقال گرما به بیرون از پد را هنگام لحیمکاری محدود میکنند. در نتیجه، رساندن اتصالی که به سطح بزرگی از مس وصل است به دمای لحیمکاری میتواند آسانتر شود.
این موازنه اهمیت دارد: همان محدودیتی که هنگام مونتاژ کمک میکند، بر مسیر الکتریکی و حرارتی در زمان کار نیز اثر میگذارد. یک پایهٔ کانکتور با جریان کم، یک ترمینال جریانبالا و پد انتقال حرارتِ بدون پوشش در زیر قطعهٔ قدرت لزوماً به یک نوع اتصال نیاز ندارند. هندسه را با توجه به مدار و فرایند مونتاژ واقعی انتخاب کنید و سپس آن را با سازندهٔ برد و مونتاژکار بررسی کنید.
برای آشنایی با کل فرایند لحیمکاری، مبانی لحیمکاری قطعات سوراخدار را ببینید. برای کنترل دما در مونتاژ قطعات نصبسطحی، مبانی پروفایل بازروانی را ببینید. موضوع این تصمیم، اتصال مس در پد یا ویا و نحوهٔ تعامل آن با این فرایندهاست.
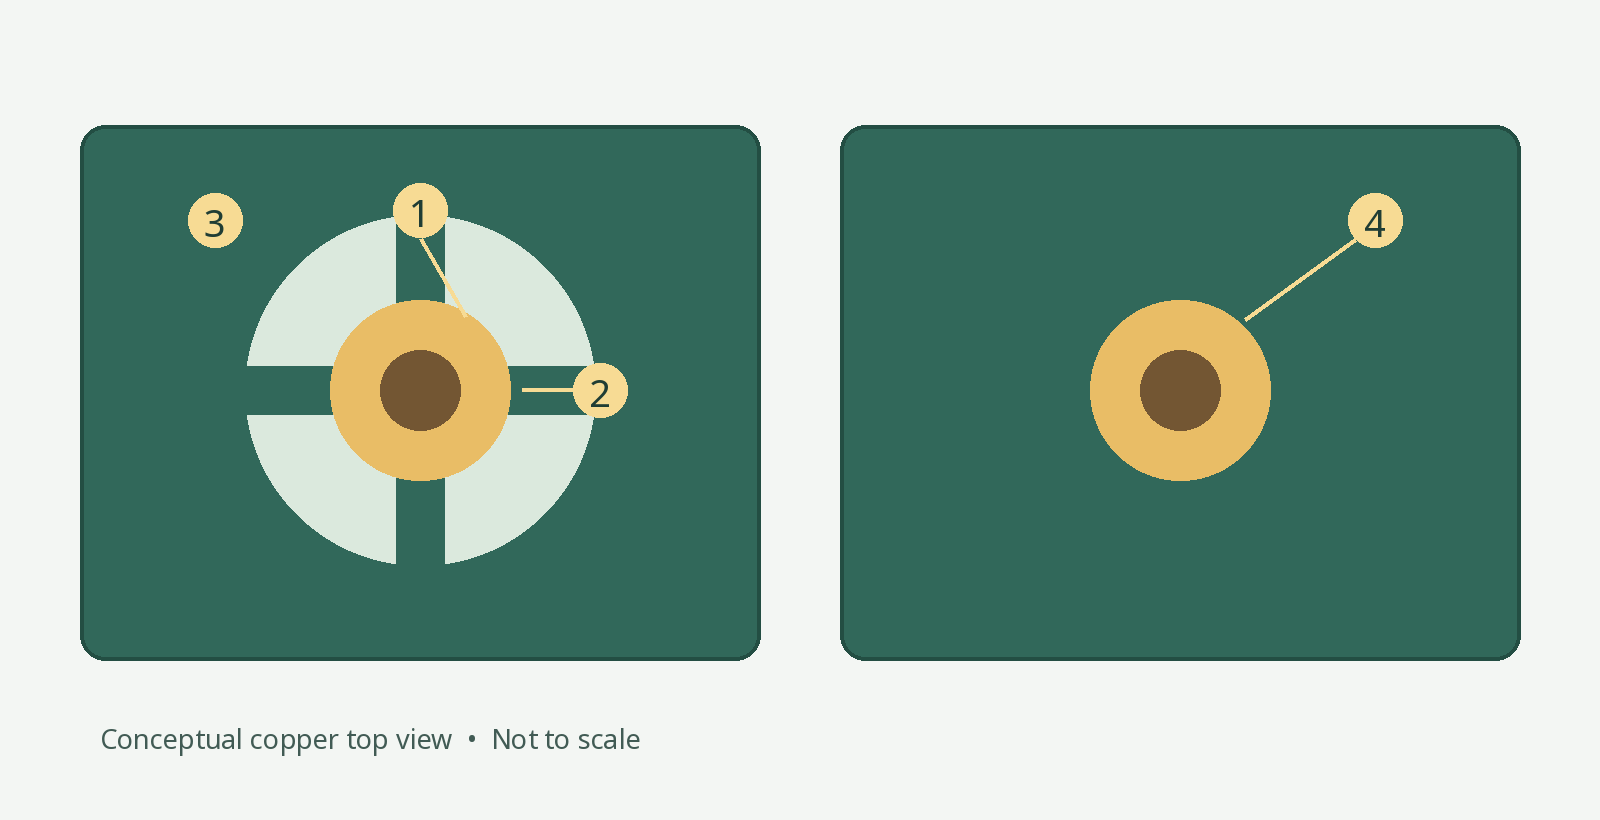
این تصویر نمای شماتیک از بالاست، نه الگوی ساخت یا توصیهای برای ابعاد. 1 پد، 2 شاخههای مسی، 3 مس اطراف و 4 اتصال مستقیم به مس را نشان میدهد. فاصلهٔ قابل مشاهده، فاصلهٔ خالی در مس است و لزوماً به معنای بازشدگی ماسک لحیم نیست. تعداد و ابعاد شاخهها باید برای طرح موردنظر انتخاب شوند.
عکس واقعی از برد مداری با اتصالات لحیمشده و مسیرها؛ تصویر نوع اتصال پد زیرین به صفحهٔ مسی را نشان نمیدهد. عکس: Tima Miroshnichenko / Pexels.
چرا یک صفحهٔ مسی بزرگ میتواند لحیمکردن اتصال را دشوارتر کند؟
اتصال لحیم باید به دمای مناسبی برای آلیاژ لحیم و فلاکس مورد استفاده برسد. وقتی پدی به سطح قابلتوجهی از مس متصل است، با گرمشدن اتصال بخشی از گرمای اعمالشده به آن مس منتقل میشود. میزان آن به هندسه و ضخامت مس، اتصالات در لایههای دیگر، قطعه، برد و فرایند لحیمکاری بستگی دارد.
برای یک کانکتور سوراخدار که به صفحهٔ زمین متصل است، ممکن است مونتاژکار ناچار باشد علاوه بر پایه و پد قابل مشاهده، بشکهٔ آبکاریشدهٔ سوراخ و مس متصل به آن را نیز گرم کند. اگر اتصال در فرایند تأییدشده گرمای لازم را دریافت نکند، ترشوندگی یا پرشدن سوراخ ممکن است کافی نباشد. اتصال شاخهای میتواند یکی از مسیرهای خروج گرما از پد را محدود کند و گرمکردن اتصال را آسانتر سازد. این روش جایگزین فلاکس مناسب، سطوح تمیز، طراحی درست اتصال یا فرایند کنترلشدهٔ لحیمکاری نیست.
اثر آن برای قطعهٔ نصبسطحی که از کورهٔ بازروانی عبور میکند متفاوت است. اگر دو سر یک قطعهٔ کوچک به هندسههای مسی بسیار متفاوتی وصل باشند، ممکن است با سرعتهای متفاوت گرم شوند. هنگام بلندشدن یا جابهجایی قطعه در بازروانی، این یکی از عواملی است که باید بررسی شود؛ رسوب خمیر، جایگذاری، هندسهٔ قطعه و پروفایل واقعی دما نیز اهمیت دارند. اثر سنگقبرشدن را فقط بر اساس شکل مس تشخیص ندهید.
تخلیهٔ حرارتی، پد حرارتی و ویا حرارتی: کاربردهای متفاوت
این اصطلاحها شبیه هم به نظر میرسند، اما ویژگیهای متفاوتی را توصیف میکنند:
- اتصال تخلیهٔ حرارتی اتصال مسی شاخهمانند بین یک پد یا ویا و صفحه یا ناحیهٔ مسی اطراف است.
- پد حرارتیِ بدون پوشش ویژگیای در پکیج قطعه است، که اغلب در زیر یک IC قرار دارد و برای اتصال به سطح متناظر روی برد جهت انتقال حرارت و گاهی ایجاد اتصال الکتریکی در نظر گرفته میشود.
- ویا حرارتی ویایی است که بخشی از مسیر انتقال گرما بین لایهها یا سطوح برد است.
- بازشدگی ماسک لحیم بخشی از مس را برای لحیمکاری یا هدفی دیگر نمایان میکند و جدا از هندسهٔ تخلیه در مس تعریف میشود.
تخلیهٔ حرارتی میتواند خروج گرما از اتصال لحیم را در هنگام مونتاژ کندتر کند. یک پد حرارتیِ بدون پوشش و ویاهای حرارتی آن ممکن است برای انتقال گرما به دور از قطعهای در حال کار طراحی شده باشند. بنابراین اعمال اتصال شاخهای به همهٔ پدها و ویاها صرفاً به این دلیل که تنظیم پیشفرض CAD واژهٔ «thermal» را نشان میدهد، ممکن است مسیر حرارتی موردنظر را تضعیف کند.
سند Best Practices for Board Layout of Motor Drivers شرکت Texas Instruments با شمارهٔ SLVA959B این تفاوت را در زمینهٔ درایورهای موتور نشان میدهد: اتصال یکپارچه در ویاهای حرارتی مربوط، مسیر کممحدودیتتری به لایههای مسی فراهم میکند. سند PowerPAD Layout Guidelines این شرکت، SLOA120، برای ساختارهای مورد بحث توصیهای مشابه دارد. اینها نمونههایی از راهنماییهای مربوط به قطعه و کاربرد خاص هستند، نه اثبات اینکه همهٔ پدهای قدرت یا ویاها باید اتصال یکسانی داشته باشند. مستندات قطعهٔ مشخص را دنبال کنید و کل برد را ارزیابی کنید.
تخلیه یا اتصال مستقیم: ابتدا کدام پرسش را مطرح کنیم؟
| اتصال مورد بررسی | چرا ممکن است تخلیه مطرح شود | چرا ممکن است اتصال مستقیم مطرح شود | شواهدی که باید توافق شوند |
|---|---|---|---|
| پایهٔ سوراخدار لحیمشده و متصل به صفحهای بزرگ | هنگام گرمکردن اتصال، انتقال گرما به صفحه را کاهش دهد. | در صورت نیازهای الکتریکی یا حرارتی، مسیر مسی قویتری حفظ کند. | طراحی اتصال، فرایند لحیمکاری، روش بازرسی و الزامات الکتریکی. |
| قطعهٔ کوچک نصبسطحی با دو ترمینال | بررسی تعادل حرارتی بین دو پد آن را آسانتر کند. | مسیر الکتریکی لازم یا الگوی پد ویژهٔ قطعه را حفظ کند. | هندسهٔ خمیر و پد، مس هر طرف، جایگذاری و رفتار بازروانی. |
| ترمینال قدرت یا پد حامل جریان | اگر هندسه برای بار کافی است، لحیمکاری را عملی کند. | در صورت نیاز تحلیل جریان و افزایش دما، سطح اتصال مسی بیشتری فراهم کند. | پروفایل بار، هندسهٔ مس، محدودیت دما و اعتبارسنجی مونتاژ. |
| پد بدون پوشش قطعهٔ قدرت یا ویا انتقال حرارت | فقط زمانی برای نیاز جداگانهٔ لحیمکاری مطرح شود که طرح موردنظر را مختل نکند. | مسیر حرارتی تعیینشده برای قطعه و برد را حفظ کند. | الگوی پد قطعه، مسیر حرارتی، وضعیت ویا و دمای اندازهگیریشده یا تحلیلشدهٔ قطعه. |
| اتصال زمین RF یا اتصال مرتبط با سیگنال | مونتاژ همچنان به فرایندی تکرارپذیر نیاز دارد. | هندسهٔ مرجع یا زمین انتخابشده بر اساس عملکرد الکتریکی را حفظ کند. | راهنمای چیدمان قطعه و تحلیل RF یا یکپارچگی سیگنال برای ساختار واقعی. |
این جدول بهتنهایی نمیتواند دربارهٔ این اتصالات تصمیم بگیرد. طراح مسئول مدار و الزامات عملکرد است؛ سازنده و مونتاژکار میتوانند بررسی کنند که آیا هندسهٔ مسی پیشنهادی با فرایند توافقشده قابل ساخت و لحیمکاری هست یا نه. وقتی مسیر الکتریکی یا حرارتی ترجیحی لحیمکاری را دشوار میکند، فرایند و چیدمان را با هم بررسی کنید، نه اینکه بیسروصدا اتصال را باریکتر کنید.
عرض، تعداد و فاصلهٔ شاخهها چه چیزی را تغییر میدهند؟
تخلیه شامل شاخههای مسی، یک پد و فاصلهای میان پد و ناحیهٔ مسی اطراف است. در هندسههای مشابه، شاخههای عریضتر یا مؤثرتر معمولاً مقاومت الکتریکی را کاهش میدهند و گرمای بیشتری به صفحه منتقل میکنند؛ در نتیجه ممکن است گرمای بیشتری برای رساندن اتصال به دمای لحیمکاری لازم باشد. فاصلهٔ بزرگتر معمولاً شاخهها را بلندتر و این مسیرها را محدودتر میکند، اما میتواند بر مس اطراف ویژگیهای مجاور نیز اثر بگذارد. این متغیرهای متقابل، جهت اثر را توصیف میکنند نه ظرفیت جریان را؛ آنها را در هندسهٔ تولیدشدهٔ واقعی با هم ارزیابی کنید.
هندسهای را در نظر بگیرید که واقعاً ساخته خواهد شد. ممکن است یک قانون CAD چند شاخه درخواست کند، اما فاصلههای نزدیک، پد مجاور، لبهٔ برد یا ناحیهٔ مسی دیگری که با آن رقابت میکند، نتیجهٔ پرشدن را تغییر دهد. حداقل ویژگی قابل ساخت و توانایی همترازی سازنده نیز ممکن است عرض شاخهٔ باریک را محدود کند. پس از پرکردن مجدد نواحی و تولید خروجیهای ساخت، مس حاصل را در هر لایهٔ مرتبط بررسی کنید. تنظیمات مشخصشده و الگوی نهایی مس الزاماً یکسان نیستند.
هیچ تعداد، عرض یا فاصلهٔ جهانی برای شاخهها و هیچ حد جریان مناسبی برای همهٔ بردها وجود ندارد. مقدار عمومی جریان مجاز یک مسیر را در تعداد شاخههای قابل مشاهده ضرب نکنید و پد را تأییدشده ندانید. توزیع جریان، ضخامت و هندسهٔ مس، دما، منابع حرارتی نزدیک، تلرانسها و بقیهٔ مدار نیز اهمیت دارند. برای اتصالی با الزامات دشوار، مرجع طراحی باید برنامهای مناسب برای تحلیل و اعتبارسنجی ساختار واقعی تهیه کند.
نمونهٔ محاسبه و بررسی هندسه
فرض کنید قطر یک پد گرد 1.20 mm است و در چیدمان، فاصلهٔ شعاعی تخلیه 0.22 mm در هر طرف در نظر گرفته شده است. در این مثال فرضی و هممرکز، قطر بیرونی اسمی ناحیهٔ خالیشده برابر است با:
1.20 mm + 2 × 0.22 mm = 1.64 mm
این مقدار حداکثر قطر بیرونی ناحیهٔ فاصله را پیش از درنظرگرفتن ویژگیهای مجاور توصیف میکند؛ شاخههای مسی همچنان از فاصله عبور میکنند. این مقدار قطر سوراخکاریشده، بازشدگی ماسک لحیم، فاصلهٔ پیشنهادی یا تلرانس برد نهایی نیست. برای پدی کشیده یا با شکل سفارشی، هندسهٔ واقعی تولیدشده را بررسی کنید و آن را دایره فرض نکنید. پیش از تأیید ابعاد، قواعد حداقل مس و فاصلهٔ سازنده را برای ساختار لایهها و وزن مس انتخابشده تأیید کنید.
این بررسی نقشه، مشخصات ساخت APTPCB یا محاسبهٔ جریان و گرما نیست: عرض شاخه، تعداد واقعی شاخههای متصل، مس لایههای داخلی و فرایند لحیمکاری ورودیهای جداگانه باقی میمانند.
خروجی واقعی CAD را بررسی کنید
در ابزار CAD مبتنی بر ناحیه، تنظیم اتصال ناحیه، فوتپرینت و پد جداگانه را بررسی کنید، سپس مس را دوباره پر کنید و شکل حاصل را در هر لایهٔ متأثر ببینید. بهدنبال شاخهٔ حذفشده، جزیرهٔ مسی جداافتاده یا اتصال یکپارچهٔ باقیمانده در لایهٔ داخلی باشید. بررسیهای اتصال و قواعد طراحی را اجرا کنید، سپس لایههای مسی خروجی را همراه با خروجیهای سوراخکاری و ماسک بازبینی کنید.
برای نمونه، مستندات PCB Editor 10.0 در KiCad، بازنویسی تنظیم اتصال پد و فوتپرینت و نیز تنظیمات ناحیه برای فاصلهٔ تخلیه و عرض شاخهها را توضیح میدهد. همچنین نکتهای وابسته به نسخه را ثبت میکند: پیش از KiCad 9، واردکردن 0 برای فاصلهٔ تخلیه یا عرض شاخهٔ پد باعث ارثبری مقدار میشد؛ در KiCad 9 و نسخههای جدیدتر، 0 مقدار صریح است و فیلد خالی مقدار را به ارث میبرد. پیش از تغییر طرح موجود، نسخه و پرشدن تولیدشدهٔ واقعی را بررسی کنید. ابزارهای CAD دیگر قواعد خود را دارند و ممکن است از اصطلاحات متفاوتی استفاده کنند.
پایههای سوراخدار و پدهای نصبسطحی به بررسیهای جداگانه نیاز دارند
در سوراخ آبکاریشده، فراتر از حلقهٔ مسی لایهٔ بالا را ببینید. بشکه ممکن است در چند لایه به مس متصل باشد و هر لایه رابطهٔ پد و صفحهٔ مخصوص خود را داشته باشد. الگوی تخلیهٔ پیشنهادی را با درنظرگرفتن سوراخکاری، قطر نهایی سوراخ، اتصالات داخلی، پایهٔ قطعه و روش لحیمکاری بررسی کنید. ظاهر خوب سطح بالا بهتنهایی وضعیت کامل اتصال را نشان نمیدهد؛ بازرسی و پذیرش باید مطابق الزامات توافقشدهٔ محصول باشد.
برای پد نصبسطحی، محیط مسی کامل همهٔ ترمینالهای مرتبط را مقایسه کنید. ممکن است یک پد مستقیماً به ناحیهٔ مسی بزرگی وصل باشد و پد دیگر به مسیر باریکی متصل شود. لایهای دیگر یا ویا نزدیک نیز میتواند گرما را منتقل کند. اگر تیم مونتاژ بازروانی نامتوازن یا بلندشدن قطعه را مشاهده کرد، پیش از تغییر تنها تنظیم تخلیه، رسوب خمیر، جهت قطعه، جایگذاری، پروفایل و اتصالات مسی را با هم بررسی کنید.
ماسک لحیم تعیین نمیکند که پد با شاخهها به مس وصل است یا با مس یکپارچه. مس و ماسک، لایههای ساخت جداگانهاند. پدی که با ماسک تعریف میشود، پدی که با مس تعریف میشود و اتصال تخلیه، به پرسشهای هندسی متفاوتی پاسخ میدهند. خروجیهای مس و ماسک را با راهنمای الگوی پد قطعه و قواعد سازنده مقایسه کنید؛ برای بحث ویژهٔ ماسک، قواعد فاصله و سد ماسک لحیم را ببینید.
یک برد فرضی با سه اتصال متفاوت
برد کنترلیای را تصور کنید که یک کانکتور سیگنال سوراخدار با جریان کم، یک کانکتور تغذیه با جریان قابلتوجه و یک IC درایور موتور با پد بدون پوشش برای انتقال گرما به برد دارد. هر سه به سطوح بزرگ مسی میرسند، اما یک تنظیم سراسری «تخلیهٔ حرارتی در همهجا» سه پرسش متفاوت را بیپاسخ میگذارد.
| اتصال | گزینهٔ پیشنهادی مشروط | مواردی که پیش از تأیید باید بررسی شوند |
|---|---|---|
| کانکتور سیگنال کمجریان | اگر محدودیت الکتریکی خاصی وجود ندارد و شاخههای تولیدشده با قواعد طراحی و ساخت سازگارند، با تخلیهٔ حرارتی شروع کنید. | مس واقعی در همهٔ لایههای متصل، کفایت الکتریکی، گرمایش و بازرسی با روش لحیمکاری برنامهریزیشده. |
| کانکتور تغذیه | اگر تحلیل نشان میدهد شاخههای پیشنهادی از افت ولتاژ یا افزایش دمای مجاز فراتر میروند، با اتصال یکپارچه شروع کنید. | مسیر کامل جریان زیر بار تعیینشده؛ فرایند لحیمکاری را برای بار حرارتی بیشتر تنظیم و کیفیت اتصال را بررسی کنید. |
| ویاهای حرارتی درایور موتور | اگر مستندات دقیق قطعه، اتصال کامل انتقال حرارت را لازم میدانند، از ساختار یکپارچهٔ موردنیاز همان قطعه استفاده کنید. | ساختار مشخصشدهٔ پد بدون پوشش و ویا، اتصالات الکتریکی درست به صفحات، الزامات مونتاژ و دمای کاری قطعه. |
اینها گزینههای احتمالی برای این برد فرضیاند، نه نتایج آزمون، نمونهٔ مشتری APTPCB یا آستانههای عمومی جریان. پدها و لایههای درگیر، دلیل هر استثنا و شواهد لازم برای تأیید را ثبت کنید. بنابراین یک قانون کلی میتواند استثناهای محلی مستند داشته باشد.
هنگام دشواربودن لحیمکاری چه چیزهایی را بررسی کنید؟
| مشاهده | پیش از تغییر چیدمان بررسی کنید | پیگیری احتمالی |
|---|---|---|
| اتصال سوراخدار بهکندی گرم میشود. | مس متصل در همهٔ لایهها، هندسهٔ پایه و سوراخ، پیشگرمایش، فلاکس و روش لحیمکاری. | اتصال تخلیه یا تغییر فرایند مونتاژ را با توجه به الزام الکتریکی بررسی کنید. |
| یک سر قطعهٔ کوچک بلند میشود یا جابهجا میشود. | مقدار خمیر، جایگذاری، هندسهٔ پد، عدمتعادل مس و پروفایل اندازهگیریشده. | علت تأییدشده را اصلاح کنید؛ پس از هر تغییر، اتصال هر دو پد را مقایسه کنید. |
| پد حامل جریان بیش از حد انتظار داغ میشود. | بار و چرخهٔ کاری، هندسهٔ واقعی مس و شاخهها، وضعیت اتصال، محل اندازهگیری و منابع گرمای دیگر. | مسیر الکتریکی و دما را در شرایط کاری مشخصشده دوباره ارزیابی کنید. |
| IC قدرت گرمتر از حد انتظار است. | نصب قطعه، لحیمکاری پد بدون پوشش، اتصالات مس و ویاهای حرارتی، مسیر برد تا محفظه و شرایط کار. | با راهنمای حرارتی سازندهٔ قطعه مقایسه و برد اصلاحشده را اعتبارسنجی کنید. |
| پد CAD پس از پرکردن ناحیه جدا به نظر میرسد. | تخصیص نت، اولویت ناحیه، فاصلهها، حداقل هندسهٔ شاخه و تنظیمات بازنویسیشدهٔ مختص پد. | طرح تأییدشده را اصلاح کنید، ناحیهها را دوباره پر کنید، بررسی اتصال را تکرار و لایههای ترسیمشده را بازبینی کنید. |
این موارد نقطهٔ شروع بررسیاند. بدون بررسی محدودیت قطعه، فرایند مونتاژ و اثر تغییر بر بقیهٔ برد، دمای هویه را بالا نبرید، دستور بازروانی را تغییر ندهید یا اتصال مسی را عریضتر نکنید.
پیش از تأیید، دو اتصال پیشنهادی را مقایسه کنید
اگر الزامات لحیمکاری و کارکرد در جهتهای متفاوتی هستند، هندسههای پیشنهادی را با نمونههای نماینده مقایسه کنید، نه اینکه بر اساس یک آستانهٔ عمومی جریان تصمیم بگیرید. برای نمونه، یک تیم میتواند برای همان پایهٔ سوراخدار نمونهٔ A را با اتصال شاخهای توافقشده و نمونهٔ B را با اتصال مستقیم بسازد. این یک آزمایش پیشنهادی است، نه نتیجهٔ اندازهگیریشده:
- برای هر نمونه، بازبینی برد، لایههای مس و ساختار نهایی، ابعاد پد و سوراخ و اتصال تولیدشدهٔ واقعی در هر لایهٔ متأثر را ثبت کنید.
- قطعه، آلیاژ لحیم، فلاکس، نحوهٔ جابهجایی برد و فرایند مونتاژ موردنظر را ثابت نگه دارید؛ تفاوتهای فرایند و اندازهٔ نمونه را ثبت کنید. روش واقعی لحیمکاری تولید را لحاظ کنید، نه اینکه فرض کنید لحیمکاری دستی نمایندهٔ لحیمکاری موجی یا انتخابی است.
- معیارهای پذیرش پروژه را پیش از آزمون تعیین کنید. اتصالها را با روش توافقشده بازرسی کنید؛ اگر بررسی پرشدن داخلی سوراخ به آزمایش مخرب نیاز دارد، نمونه و محل برش را توافق کنید. یک برش، مشاهدهای محلی است و برای همهٔ اتصالات مدرک محسوب نمیشود.
- اتصال الکتریکی و دما را جداگانه و در جریان کاری، چرخهٔ کاری و محیط مشخصشده ارزیابی کنید. هر نتیجه را با محدودیتهای طراحی مقایسه کنید؛ ظاهر خوب اتصال لحیم، حاشیهٔ حرارتی در حین کار را ثابت نمیکند.
- هندسهٔ انتخابشده، شواهد، ریسکهای باقیمانده و تأییدکنندگان را ثبت کنید. اگر هیچکدام از نمونهها همزمان الزامات مونتاژ و کارکرد را برآورده نمیکنند، طرح یا فرایند را بازنگری و بررسیهای مربوط را تکرار کنید.
یک اجرای آزمایشی کوچک میتواند تفاوتی عملی را آشکار کند، اما قابلیت اطمینان در طول عمر یا نرخ عیب تولید را اثبات نمیکند. نمونهبرداری و هرگونه تأیید صلاحیت بیشتر را با تیمهای محصول و کیفیت توافق کنید.
چه چیزهایی باید در تحویل به ساخت و مونتاژ گنجانده شوند؟
دادههای تأییدشدهٔ مس و ماسک لحیم، فایلهای سوراخکاری، استکآپ، اطلاعات قطعهها، نقشههای ساخت و مونتاژ و فرایند لحیمکاری موردنظر را ارائه دهید. پدها یا ویاهایی را که به نوع اتصال مشخص نیاز دارند، از جمله ویژگیهای انتقال حرارت یا نتهای حساس به جریان، مشخص کنید. تغییرات طراحیای را که سازنده یا مونتاژکار باید برای تأیید بازگرداند صریحاً بیان کنید و فرض نکنید اصلاح سراسری CAM پذیرفتنی است.
یک گزارش بازبینی کوتاه میتواند تصمیم را تکرارپذیر کند:
| اطلاعات لازم برای هر پد یا ویا بحرانی | مورد اختصاصی پروژه که باید توافق شود |
|---|---|
| شناسه | بازبینی برد، شناسهٔ قطعه، پد/نت و لایههای متأثر. |
| مس پیشنهادی | اتصال تخلیه یا یکپارچه؛ هندسهٔ شاخهٔ تولیدشده یا اتصال مستقیم؛ استثناها از قواعد پیشفرض. |
| نیاز الکتریکی و حرارتی | جریان کاری و چرخهٔ کاری، دمای مجاز یا افت ولتاژ، الزامات مسیر حرارتی قطعه. |
| مونتاژ | روش لحیمکاری، محدودیتهای قطعه و نحوهٔ دسترسی و بازرسی اتصال. |
| شواهد تأیید | نقشه و معیارهای مربوط، نمونه و برنامهٔ آزمون، نتایج، انحرافهای باز و مسئول تصمیم. |
معیارهای پذیرش توافقشده و نتایج مونتاژ، بازرسی و دمای کاری را به این گزارش پیوست کنید. بررسی قواعد طراحی برای ساخت، قواعد هندسی کدگذاریشده را ارزیابی میکند؛ اما کیفیت اتصال یا عملکرد در زمان کار را اثبات نمیکند.
با ارسال اطلاعات برد و هرگونه الزام ویژهٔ اتصال یا مونتاژ، درخواست قیمت بدهید یا با تیم تماس بگیرید. تیم پروژه میتواند بررسی قابلیت ساخت و اقلام قابل ارائه را هماهنگ کند. مرجع طراحی محصول همچنان مسئول عملکرد مدار، محدودیت قطعهها و تأیید نهایی محصول است.
پرسشهای رایج
آیا همهٔ پدهای زمین باید تخلیهٔ حرارتی داشته باشند؟
خیر. پاسخ به عملکرد پد، مسیر مس، نیازهای قطعه و روش لحیمکاری بستگی دارد. اولویتهای یک پایهٔ کانکتور با اهمیت الکتریکی کم و اتصال زمینی که باید گرما یا جریان زیادی را منتقل کند میتواند متفاوت باشد.
آیا تخلیهٔ حرارتی یک قطعه را خنک میکند؟
هدف اصلی آن در این زمینه، کاهش انتقال گرما بین پد و مس اطراف در زمان لحیمکاری است. محدودکردن همان مسیر میتواند انتقال گرما به بیرون از قطعهٔ در حال کار را کماثرتر کند. کل طراحی حرارتی را ارزیابی کنید و صرفاً بهدلیل وجود واژهٔ «حرارتی» در نام آن، تخلیه را انتخاب نکنید.
آیا میتوان پدی را که به مس یکپارچه وصل است لحیم کرد؟
بله، بهشرط آنکه اتصال و فرایند مونتاژ برای بار حرارتی واقعی مناسب باشند. تجهیزات، پروفایل یا روش گرمایش موضعی لازم به برد، قطعه و فرایند لحیمکاری بستگی دارد. روش را تأیید کنید و اتصال حاصل را بر اساس الزامات مربوط به پروژه بازرسی کنید.
منابع
- Texas Instruments، Best Practices for Board Layout of Motor Drivers، SLVA959B، بازنگریشده در اکتبر 2021: مسیرهای حرارتی و گزینههای اتصال ویا در زمینهٔ درایورهای موتور.
- Texas Instruments، PowerPAD Layout Guidelines، SLOA120، مه 2006: راهنمای پدهای بدون پوشش و ویاهای حرارتی برای ساختارهای توصیفشده.
- Altium Designer، Internal Power & Split Planes: گزینههای اتصال صفحه با تخلیه، اتصال مستقیم یا بدون اتصال و ملاحظات ساخت.
- KiCad، PCB Editor 10.0 documentation: تنظیمات اتصال ناحیه، هندسهٔ تخلیه و بازنویسیهای مختص پد؛ مستندات نسخهٔ مورد استفاده را ببینید.