
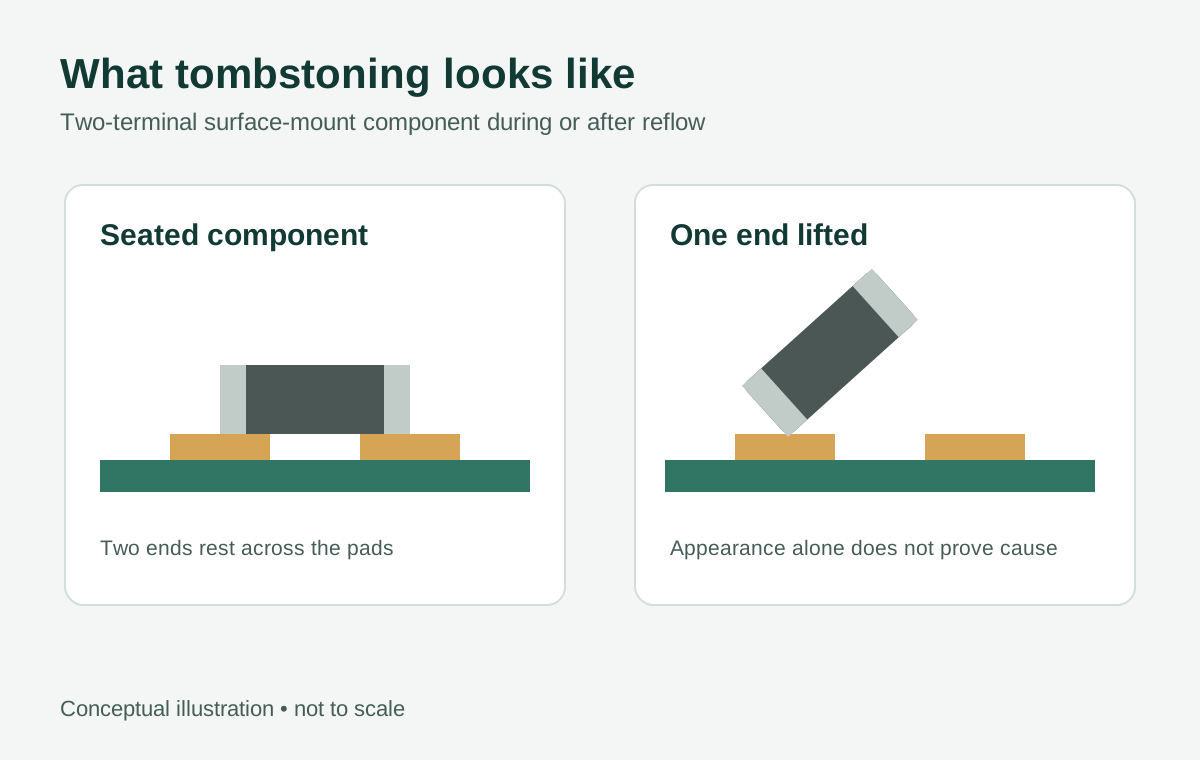
قائمشدن قطعه در SMT زمانی رخ میدهد که هنگام بازروانی، یک سر قطعهٔ دوپایه از پد خود بلند شود و قطعه کج یا عمودی بایستد. یکی از سازوکارهای رایج، ترشوندگی نابرابر لحیم است: نیروها در دو سر قطعه به شکل متفاوتی ایجاد میشوند و آن را به بالا میکشند. رسوب خمیر، جایگذاری، هندسهٔ پد، جریان گرما و وضعیت سطح همگی میتوانند نقش داشته باشند، اما بلندشدن قطعه بهتنهایی علت را مشخص نمیکند.
بهترین واکنش این است که شواهد مراحل چاپ تا بازروانی حفظ شود، نقاط معیوب با نقاط سالم مقایسه شوند و توضیحهای رقیب با هر بار تغییر یک عامل آزموده شوند. تعویض قطعه ممکن است یک برد را قابل استفاده کند؛ اما علت بروز عیب یا خطر برای بچ بعدی را روشن نمیکند.
هنگام بازروانی چه اتفاقی میافتد؟
یک قطعهٔ چیپ که درست نشسته باشد، پیش از بازروانی روی دو رسوب خمیر قرار میگیرد. با ذوبشدن لحیم و ترشدن سرپایههای قطعه و پدهای برد، کشش سطحی به شکلگیری اتصالات کمک میکند. اگر نیروهای ترشوندگی بهاندازهٔ کافی نامتوازن شوند و قطعه هنوز امکان حرکت داشته باشد، ممکن است یک سر آن بلند شود.
ترشوندگی نابرابر فرضیهٔ آغازین مفیدی است، نه تشخیصی کامل. برای نمونه، ممکن است یک پد بهدلیل تفاوت اتصال مسی با پد دیگر، متفاوت گرم شود. رسوب خمیر ناهموار یا جابهجایی در جایگذاری نیز میتواند هندسهٔ اتصالات در حال شکلگیری را تغییر دهد. این شرایط ممکن است با هم اثر بگذارند: چاپی که بهتنهایی قابل قبول به نظر میرسد، در ترکیب با چیدمان، قطعه و فرایند بازروانی همچنان میتواند حساس باشد.
سازوکارهای دیگری هم ممکناند، از جمله جابهجایی ناشی از بخار یا شناورشدن قطعه در لحیم مذاب. همچنین ممکن است قطعه پیش یا پس از بازروانی جابهجا شده باشد. ابتدا تأیید کنید حرکت چه زمانی رخ داده است؛ فرض نکنید هر قطعهٔ بلندشده با یک سازوکار یکسان عمودی شده است.
شواهد را به ترتیب فرایند گردآوری کنید
بررسی به ترتیبی که برد ساخته شده است، به تفکیک شرایط بالادستی از اثرات بازروانی کمک میکند. تا زمانی که تیم بررسی دربارهٔ موارد قابل بازرسی یا بازکاری توافق نکرده، بردهای معیوب و نمونههای سالمِ نماینده را مشخص و جداگانه نگه دارید.
۱. عیب و دامنهٔ آن را تأیید کنید
برای هر محل معیوب، شناسهٔ مرجع، شمارهقطعه، بازنگری برد، موقعیت روی پنل و جهتگیری را ثبت کنید. پیش از دستکاری قطعه، از آن و هر دو پد عکس بگیرید. یادداشت کنید قطعه کاملاً عمودی است، بخشی از آن بلند شده، جابهجا شده یا غایب است و آیا روی هر پد و سرپایه لحیم دیده میشود.
محلهای مشابه را روی همان برد و بردهای دیگر همان لات مقایسه کنید. الگویی که به یک شناسهٔ مرجع محدود است، بررسی شرایط محلی را در اولویت میگذارد؛ عیب در محلهای نامرتبط ممکن است بازبینی گستردهتر فرایند را ایجاب کند. هیچیک از این الگوها بهتنهایی علت را ثابت نمیکند.
بلندشدن یک سر ممکن است مدار را باز کند، اما مشاهدهٔ ظاهری و نتیجهٔ الکتریکی به دو پرسش متفاوت پاسخ میدهند. مونتاژ را بر اساس الزامات محصول و بازرسیِ مربوط و مورد توافق، طبقهبندی و تعیین تکلیف کنید؛ از ظاهر بهتنهایی قاعدهٔ پذیرش را نتیجه نگیرید. برای اصطلاحات مرتبط، طبقهبندی عیوب SMT و عیوب اتصال لحیم را ببینید.
۲. رسوبهای خمیر را پیش از جایگذاری بررسی کنید
از سوابق موجود بازرسی چاپ یا تصاویر حفظشدهٔ پیش از جایگذاری استفاده کنید تا دو رسوب محل معیوب را مقایسه کنید. تفاوت پوشش، موقعیت و شکل و، در صورت اندازهگیری، حجم یا ارتفاع رسوب را بررسی کنید. همان پدها را در بردهای سالم مقایسه کنید و به تغییرات در موقعیتهای مختلف پنل یا در گذر زمان توجه کنید.
بررسی کنید که رسوب نسبت به پد جابهجا نباشد؛ صرف وجود خمیر کافی نیست. اگر شواهد به مشکل چاپ اشاره دارند، همترازی شابلون، وضعیت دهانهها و سابقهٔ تمیزکاری را بررسی کنید. همچنین شناسه، نحوهٔ نگهداری و سوابق مصرف خمیر را با دستورالعمل تأمینکننده و فرایند تأییدشده تطبیق دهید.
قبولی بازرسی چاپ شاهد مفیدی است، اما چاپ یا اثر متقابل آن با بقیهٔ فرایند را منتفی نمیکند. گزارش RIT و SMTA با عنوان «مطالعهٔ موردی: تحلیل عیوب خازن 0402 و چاپ شابلون» گزارش کرد که معیارهای متعارف چاپ پذیرفته شدند، با این حال عیبها همچنان رخ دادند و جهتگیری در چیدمان مورد مطالعه اهمیت داشت. این مشاهدات معیار چاپ یا جهتگیریِ مطلوب و همگانی را تعیین نمیکنند.
۳. جایگذاری را پیش از بازروانی بررسی کنید
در صورت دسترسی، تصاویر بازرسی جایگذاری یا سوابق دستگاه را مرور کنید. مرکز قطعه، چرخش و میزان همپوشانی آن با هر دو پد را مقایسه کنید. حتی وقتی رسوبها مشابه به نظر میرسند، جابهجایی میتواند باعث شود هر سرپایه به شکل متفاوتی با خمیر درگیر شود.
تأیید کنید قطعه و فوتپرینت با طراحیِ منتشرشده مطابقت دارند. اگر جابهجایی تکرار میشود، فیدر، نازل و سوابق تنظیم را بررسی کنید. موقعیت قطعه پس از بازروانی را مدرک قطعیِ موقعیت اولیهٔ جایگذاری ندانید؛ ممکن است قطعه هنگام ذوب جابهجا شده باشد.
۴. دو سوی فوتپرینت را مقایسه کنید
فوتپرینت منتشرشده را همراه با مس متصل به هر پد بررسی کنید. تفاوت در شکل پد، مس مجاور، اتصال به صفحهٔ مسی، مسیرها یا ویاها میتواند توزیع لحیم یا جریان گرمای موضعی را تغییر دهد. پیش از نسبتدادن مشکل به چیدمان، برد واقعی را با طراحی و سوابق ساخت تطبیق دهید.
فرض نکنید یکسانکردن ظاهری پدها مشکل را حل میکند. مس زیر پدها یا اطرافشان، تعریف ماسک لحیم و سرپایهٔ قطعه همچنان ممکن است باعث رفتار متفاوت دو سمت شود. هر بازنگری در فوتپرینت یا مس به بررسی الکتریکی، حرارتی و مونتاژ نیاز دارد.
۵. فرایند حرارتی را در محل مربوط اندازهگیری کنید
چیدمان واقعی بازروانی و پروفایل اندازهگیریشدهٔ برد را بررسی کنید، نه فقط دستور پخت کوره را. در صورت امکان، حسگرهای دمای مناسب را نزدیک محل معیوب نصب کنید و دو سمت را مقایسه کنید؛ در عین حال در نظر داشته باشید محل و نحوهٔ اتصال حسگر میتواند بر قرائت اثر بگذارد. اندازهگیری نزدیک پد، شاهدی دربارهٔ گرمایش موضعی است، نه اندازهگیری مستقیم لحظهای که اتصال لحیم مشخصی تر میشود.
بارگذاری برد، جهتگیری، شرایط نوار نقاله و جرم حرارتی مجاور را در نظر بگیرید. شیب گرمایش، اوج دما، زمان بالاتر از نقطهٔ لیکوئیدوس لحیم و رفتار سرمایش اندازهگیریشده را با الزامات مربوط به خمیر، قطعه و برد بسنجید. یک پروفایل واحد برای همهٔ مونتاژها درست نیست.
۶. مواد و علتهای جایگزین را بررسی کنید
پایانکاری برد و سابقهٔ نگهداری، وضعیت قطعه، نحوهٔ کار با خمیر، میزان قرارگیری در معرض محیط و هر نشانهٔ آلودگی یا آسیب را بررسی کنید. هرجا رهگیریپذیری اجازه میدهد، لاتهای مواد معیوب و سالم را مقایسه کنید. ترشوندگی ضعیف ممکن است مرتبط باشد، اما ظاهر بهتنهایی مشخص نمیکند کدام سطح یا ماده عامل آن بوده است.
همچنین رویدادهای جابهجایی و فرایندی را بررسی کنید که ممکن است قطعه را پیش یا پس از بازروانی حرکت داده باشند. اگر شواهد موجود ناقص است، این محدودیت را ثبت کنید و آزمونی طراحی کنید که توضیحهای اصلی را از هم متمایز کند.
ماتریس تشخیص: شواهد حکم قطعی نیستند
| مشاهده | توضیحهای رقیب | بررسی بعدیِ مفید |
|---|---|---|
| خمیر روی یک پد بزرگتر یا جابهجا به نظر میرسد | مشکل در انتقال یا همترازی چاپ؛ هندسهٔ پد هم ممکن است رسوبهای عادی را متفاوت نشان دهد | دادههای بازرسی پیش از جایگذاری را در همان محل و میان چند برد مقایسه کنید. پیش از تغییر طراحی، همترازی شابلون و وضعیت دهانه را بررسی کنید. |
| قطعه پیش از بازروانی جابهجا است | تنظیم جایگذاری یا نحوهٔ ارائهٔ قطعه؛ خمیر نابرابر نیز ممکن است روی نحوهٔ نشستن قطعه اثر بگذارد | تصاویر جایگذاری را با تصاویر چاپ مقایسه کنید. جابهجاییهای تکرارشونده و سوابق مربوط جایگذاری را بررسی کنید. |
| پدها یا مس اطرافشان متفاوتاند | جریان گرمای موضعی یا توزیع لحیم ممکن است نامتقارن باشد؛ در عوض عیب ممکن است از الگویی در چاپ یا جایگذاری پیروی کند | چیدمان منتشرشده، ویژگیهای برد واقعی و محلهای مشابهِ سالم را مقایسه کنید. در صورت امکان گرمایش موضعی را اندازه بگیرید. |
| عیبها با جهتگیری همبستگی دارند | مونتاژ ممکن است به جهت گرمایش یا شرایط وابسته به جهتگیری دیگری واکنش نشان دهد؛ جهتگیری نیز ممکن است با فوتپرینت یا موقعیت خاصی روی پنل همزمان باشد | محلهای واقعاً مشابه و پروفایلهای اندازهگیریشده را مقایسه کنید. اگر ایمن و مجاز است، آزمون کنترلشدهٔ جهتگیری را بدون تغییر همزمان قطعه یا فوتپرینت اجرا کنید. |
| ترشوندگی یک سمت ضعیفتر است یا وضعیت سطح مشکوک به نظر میرسد | آلودگی، پایانکاری یا وضعیت قطعه ممکن است نقش داشته باشد؛ گرمایش موضعی ناکافی یا برهمکنشهای فرایندی دیگر نیز میتوانند ظاهر مشابهی ایجاد کنند | سوابق رهگیریپذیری و جابهجایی را مرور کنید؛ لاتهای مواد و گرمایش اندازهگیریشده را مقایسه کنید. پیش از مقصر دانستن یک عامل، از روشهای بازرسی یا تحلیلِ مورد توافق استفاده کنید. |
| جایگذاری و رسوبها یکسان به نظر میرسند، اما حرکت حین بازروانی یا پس از آن دیده میشود | ترشوندگی تفاضلی همچنان ممکن است؛ بخار، شناورشدن یا جابهجایی حین کار نیز میتواند دخیل باشد | نخستین زمان مشاهدهٔ حرکت را مشخص و سوابق بازروانی و جابهجایی را مقایسه کنید. پیش از انتخاب اقدام اصلاحی، شواهد فرایندی بیشتری ثبت کنید. |
این ماتریس نقطهٔ شروع است. چند مشاهده ممکن است همزمان درست باشند و یک تصویر پس از بازروانی شاید نتواند آنها را از هم متمایز کند.
تغییر را بیازمایید، بیآنکه علت را گم کنید
یک آزمون مفید با فرضیهای مکتوب و پیشبینی مشخص آغاز میشود. برای نمونه، اگر فرضیهٔ اصلی این است که جابهجایی تکرارشوندهٔ جایگذاری در بلندشدن نقش دارد، بردهای ساختهشده با تنظیم فعلی جایگذاری را با بردهایی که با تنظیم اصلاحشده ساخته شدهاند مقایسه کنید و تا حد امکان سایر شرایط مرتبط را ثابت نگه دارید.
مشخص کنید کدام محلها بازرسی میشوند، چه شواهدی از فرایند حفظ میشوند و نتایج چگونه مقایسه خواهند شد. در صورت امکان محلهای سالم را هم بگنجانید. یک آزمون کوچک میتواند مسیر بررسی را روشن کند، اما لزوماً عملکرد بلندمدت فرایند را ثابت نمیکند. شرایط و محدودیتهای آزمون را ثبت کنید و یک برد سالم را راهحل اثباتشده ننامید.
مثال فرضی: تیم مونتاژ بلندشدن خازنها را در یک فوتپرینت مشاهده میکند. تصاویر پیش از جایگذاری، رسوبهای مشابهی را روی هر دو پد نشان میدهند، اما تصاویر جایگذاری جابهجایی تکرارشوندهای را نشان میدهند. تیم ابتدا تنظیم جایگذاری را بررسی و اصلاح میکند، سپس در شرایطی که سایر موارد کنترل شدهاند، مقایسهای میسازد. اگر جابهجایی برطرف شود اما بلندشدن ادامه یابد، فرضیهٔ جایگذاری تضعیف میشود؛ تیم باید به شواهد چیدمان، حرارتی و مواد برگردد، نه اینکه کورکورانه تنظیم جایگذاری را پیدرپی تغییر دهد.
«هر بار یک متغیر» روشی برای انجام آزمونهای اولیهٔ قابل تفسیر است، نه ادعایی مبنی بر مستقلبودن متغیرها. اگر تغییرهای کنترلشدهٔ جداگانه عیب را توضیح ندهند، ممکن است به آزمایشی گستردهتر و برنامهریزیشده برای بررسی برهمکنشها نیاز باشد. هر تغییری را که ناگزیر میان اجراها رخ داده ثبت کنید.
آزمونهای جهتگیری به دقت ویژه نیاز دارند. قطعه را فقط در صورتی بچرخانید که عملکرد الکتریکی، ساختار، فوتپرینت و الزامات محصول اجازه دهند. چرخاندن برد در کوره میتواند بیش از یک شرط مواجهه را تغییر دهد؛ بنابراین تغییرات را مستند کنید و اندازهگیریهای مربوط را بسنجید. هیچیک از چرخشها راهکار پیشفرض نیست.
یافته را به تصمیمی برای ساخت تبدیل کنید
علتهای متفاوت به اقدامهای متفاوت میانجامند:
- شواهد مرتبط با چاپ: همترازی شابلون، وضعیت دهانه، نحوهٔ کار با خمیر و روش بازرسی را بازبینی کنید. اگر تغییر دهانه پیشنهاد میشود، اثر آن بر اتصالات مجاور را ارزیابی و تأیید لازم را دریافت کنید.
- شواهد مرتبط با جایگذاری: مشکل تنظیمِ شناساییشده را اصلاح و جایگذاری را پیش از بازروانی تأیید کنید. بررسی کنید اقدام اصلاحی برای قطعه و محلهای معیوب کاربرد دارد.
- شواهد مرتبط با چیدمان: تعادل پد و مس را با مسئول طراحی بررسی کنید. بازنگری برد ممکن است علاوه بر آزمون مونتاژ به بازبینی الکتریکی و ساخت نیز نیاز داشته باشد.
- شواهد مرتبط با گرما: فرایند را فقط در محدودهٔ الزامات مربوط به مواد و قطعه تنظیم کنید و سپس پروفایل حاصل را روی مونتاژ مربوط اندازه بگیرید.
- شواهد مرتبط با مواد یا سطح: در صورت لزوم مواد مشکوک را جدا کنید، رهگیریپذیری را حفظ کنید و با تأمینکنندهٔ مسئول دربارهٔ بررسی توافق کنید. فرض نکنید تغییر پایانکاری بهتنهایی پاسخ مشکل است.
بازکاری باید از الزامات مورد توافق محصول و مواد پیروی کند. موارد برداشته یا تعویضشده را ثبت کنید، محل را از نظر آسیب بازرسی کنید و مونتاژ بازکاریشده را با معیارهای مربوط تأیید کنید. اگر علت هنوز مشخص نشده است، تصمیم مهار را از هر ادعایی مبنی بر اصلاح فرایند جدا نگه دارید.
انتخاب خمیر هم بخشی از فرایند است، نه جایگزین تشخیص. مطلب انتخاب خمیر لحیم میتواند به چارچوببندی پرسشهای مربوط به مواد کمک کند؛ با این حال، خمیر انتخابشده باید با شرایط واقعی برد، قطعه، چاپ و بازروانی ارزیابی شود.
برای استعلام مونتاژ چه اطلاعاتی بفرستید
برای گفتوگویی عملی با APTPCB، بازنگری برد و فایلهای مونتاژ، شمارهقطعهها و شناسههای مرجع قطعات معیوب، و عکسها یا سوابق بازرسیِ مشخصشده بر اساس مرحلهٔ فرایند را ارائه کنید. الزامات بازرسی و پذیرش مربوط، اطلاعات رهگیری مواد و لات در صورت موجودبودن، و اطلاعات اندازهگیریشدهٔ بازروانی را نیز ــ اگر ساختی انجام شده ــ بگنجانید.
مشخص کنید نیاز فوری، بررسی عیب موجود، بازبینی طراحی پیشنهادی یا گفتوگو دربارهٔ ساخت جدید است. محدودیتهای تغییر فوتپرینت، چرخش قطعه، بازکاری و تعداد آزمون را بیان کنید. اگر شواهد پیش از بازروانی موجود است، عکس بردِ بازروانیشده را جایگزین آن نکنید.
میتوانید استعلام ساخت را از طریق صفحهٔ دریافت قیمت آغاز کنید یا برای گفتوگو دربارهٔ اطلاعات موجود از صفحهٔ تماس استفاده کنید.
منابع فنی عمومی
- RIT و SMTA، مطالعهٔ موردی: تحلیل عیوب خازن 0402 و چاپ شابلون — بررسی موردیِ چاپ، جهتگیری و عیبها.
- Indium، راهنمای مونتاژکنندهٔ مدار چاپی برای عیوب لحیم — توضیحات تکمیلی دربارهٔ عیوب لحیم و ترشوندگی نابرابر.
- Metallic Resources، توضیح قائمشدن قطعات — بررسی سازوکارهای قائمشدن، از جمله علتهایی بهجز ترشوندگی نابرابر.