
اتصال لحیم سرد (Cold Solder Joint) اتصالی است که در آن خمیر یا سیم لحیم بهطور کامل ذوب نشده، جریان نیافته و سطوح پد و پایه قطعه را بهخوبی تر (Wet) نکرده است. این اتصال معمولاً ظاهری کدر، دانهدانه یا ناهموار با فیلت (Fillet) ناقص یا شکافی مشهود در لبهها دارد؛ چنین اتصالی ممکن است در تست الکتریکی اولیه سالم به نظر برسد، اما بعدها تحت تنشهای حرارتی یا ارتعاش دچار قطعی کامل شود. اتصال سرد در کنار چند عیب شایع دیگر، عامل عمده خرابیها در فرآیند مونتاژ است: پل لحیم (Solder Bridge)، گویهای لحیم (Solder Balls)، اتصالات ترکخورده، و اتصالات خشک یا ترنشده (Non-wetted).
در ادامه، نشانههای ظاهری هر عیب تا علل ریشهای آن بررسی میشود: شکل ظاهری، دلایل بروز در روشهای لحیمکاری جریانی (Reflow)، موجی (Wave) یا دستی، روشهای بازرسی مؤثر برای کشف آن، و معیارهای پذیرش یا رد طبق استاندارد IPC-A-610. این بخش مشخصاً بر اتصالات لحیم تمرکز دارد. برای بررسی عیوب بردهای خام و تحلیل جامعتر علل خرابی برد، راهنمای عیوب رایج PCB را ببینید.
نکات کلیدی
- منشأ بیشتر عیوب اتصالات لحیمکاری به حجم خمیر قلع، ترشوندگی (wetting)، حرارت یا تنشهای مکانیکی بازمیگردد. همیشه علت ریشهای را برطرف کنید، نه صرفاً خود اتصال را.
- اتصالات سرد (cold joints) و تکانخورده (disturbed) ناشی از حرارت ناکافی یا حرکت قطعه حین انجماد هستند؛ در حالی که اتصالات خشک یا ترنشده (non-wetted) بر اثر سطوح آلوده یا اکسیدشده ایجاد میشوند.
- پلزدگی لحیم (bridge) و گویچههای قلع (solder balls) در فرایند reflow معمولاً ناشی از چاپ خمیر یا پروفایل حرارتی نامناسب هستند، و در لحیمکاری موجی به مسائلی مثل flux، پیشگرمایش یا خطاهای طراحی مربوط میشوند.
- ترکخوردگی اتصالات اغلب پس از مونتاژ و بر اثر چرخههای حرارتی، خمش برد یا ارتعاش رخ میدهد و ممکن است تا لحظه خرابی کامل دستگاه پنهان بماند.
- سیستمهای AOI اغلب عیوب ظاهری را شناسایی میکنند، بازرسی X-ray برای اتصالات پنهان زیر قطعات BGA و QFN الزامی است، و آزمون الکتریکی نیز اتصالات باز و مدارکوتاهها را پیدا میکند، اما عیوب مرزی و اتصالات ضعیف را تشخیص نمیدهد.
- معیارهای پذیرش به کلاس و نسخه بازنگری استاندارد IPC-A-610 درجشده در نقشه فنی وابستهاند. فقط عیوب قطعی را rework کنید، نه وضعیتهایی را که طبق استاندارد قابلقبول هستند.
جدول عیبیابی اتصالات لحیم
برای عیبیابی سریع از این جدول استفاده کنید: ابتدا نشانهای را که مشاهده میکنید بیابید، سپس سطر مربوطه را دنبال کنید تا به محتملترین علت ریشهای و روش بازرسی جهت تأیید آن برسید.
| عیب | ظاهر عیب | محتملترین علت ریشهای | روش بازرسی جهت شناسایی | تصمیم فنی مرسوم بر اساس IPC-A-610 (کلاس ۲ و ۳) |
|---|---|---|---|---|
| اتصال لحیم سرد (Cold solder joint) | سطح کدر، دانهدانه یا ناهموار؛ فیلت لحیم ضعیف؛ قلع بدون جاری شدن مناسب روی اتصال نشسته است | حرارت ناکافی (پیک دمایی پایین، زمان ناکافی بالاتر از دمای لیکوییدوس، جرم حرارتی بالا، هویه ضعیف)؛ آلودگی سطحی | چشمی، AOI؛ احتمال قبولی در تست الکتریکی با وجود قطعیهای متناوب | در صورت برآورده نشدن الزامات ترشوندگی یا اندازه فیلت، نقص (Defect) محسوب میشود؛ نیازمند rework |
| اتصال تکانخورده (Disturbed joint) | سطح چروکیده، ترکخورده یا دارای خطوط ناشی از تنش | حرکت اتصال حین انجماد مذاب قلع (لرزش کانوایر، دستکاری نامناسب، لرزش دست حین لحیمکاری دستی) | چشمی، AOI | نقص (Defect)؛ نیازمند reflow مجدد یا rework |
| پل لحیم (Solder bridge) | اتصال قلع میان دو هادی مجزا | خمیر قلع اضافی، خطای چاپ، مالیدگی استنسیل، گام فشرده پایهها (fine-pitch)، پیشگرمایش کم یا flux نامناسب در فرآیند موجی | سامانه SPI (پیش از ریفلو)، AOI، بازرسی X-ray برای زیر قطعات BGA، تست الکتریکی | در تمام کلاسها نقص (Defect) محسوب میشود؛ باید حذف شود |
| گویچههای لحیم / بیدینگ (Solder balls / beading) | گویچههای ریز قلع در نزدیکی اتصال یا در مجاورت قطعات چیپ | خروج گاز از خمیر قلع (outgassing)، رطوبت، وجود خمیر روی مسک، ابعاد بیش از حد بازشوی استنسیل، شیب تند افزایش دما | بازرسی AOI، چشمی؛ بازرسی X-ray برای زیر پکیجها | تنها در صورتی که محصور یا تثبیت شده باشند و حداقل فاصله الکتریکی مجاز را نقض نکنند قابلقبول است؛ در غیر این صورت نقص (Defect) است |
| کمبود لحیم (Insufficient solder) | فیلت لحیم بسیار کوچک؛ عدم پوشش کامل پد یا پایه قطعه | حجم ناکافی خمیر قلع، گرفتگی بازشوی استنسیل، فتیله شدن و فرار قلع به داخل ویاها | سامانه SPI، AOI | در صورت کاهش ابعاد از حداقل فیلت مجاز در کلاس مربوطه، نقص (Defect) است؛ افزودن لحیم الزامی است |
| عدم ترشوندگی (Non-wetting) | قلع گلوله شده و به پد یا پایه قطعه پیوند نخورده است؛ فلز پایه کاملاً نمایان است | اکسیداسیون یا آلودگی سطح پد یا پایه، کهنگی پوشش نهایی، عدم تطابق flux | چشمی، AOI، آزمون لحیمپذیری قطعات ورودی | نقص (Defect)؛ نیازمند اصلاح سطح و لحیمکاری مجدد |
| پسزدگی ترشوندگی (Dewetting) | قلع ابتدا پخش شده و سپس به عقب جمع شده است، بهطوری که لایه نازکی همراه با برآمدگیهای نامنظم بر جا مانده است | آلودگی سطح یا کیفیت نامناسب پوشش نهایی زیر لایه قلع | چشمی، بزرگنمایی اپتیکال | پذیرش یا رد عیب به وسعت و موقعیت آن بستگی دارد؛ در اغلب موارد نقص (Defect) است |
| اتصال ترکخورده یا شکسته (Cracked or fractured joint) | ترک مویی در اطراف پایه یا در امتداد فیلت لحیم | خستگی ناشی از چرخههای حرارتی، خمش برد، ارتعاش، ترکیبات بینفلزی شکننده | بزرگنمایی اپتیکال، مقطعبرداری (cross-section)، بازرسی X-ray (در برخی شرایط)، تست الکتریکی تحت تنش | نقص (Defect)؛ نیازمند rework و بررسی دقیق علت ریشهای |
| بالشتکی شدن پایه (Head-in-pillow در BGA) | گوی قلع روی خمیر لحیم نشسته اما با آن ترکیب و ذوب نشده است | تاببرداشتگی برد یا قطعه (warpage)، اکسیداسیون گویچهها، خمیر قلع ناکافی، پروفایل حرارتی نامناسب | بازرسی X-ray (زاویهدار یا ۳D)، مقطعبرداری (cross-section) | نقص (Defect) |
| حفرههای لحیم (Voids) | حبابهای محبوس گاز درون اتصال لحیم | فرمولاسیون خمیر قلع، پروفایل دمایی نامناسب، ویاهای درون پد (via-in-pad)، پدهای حرارتی بزرگ | بازرسی X-ray | مطابق با الزامات کلاس محصول و حدود مجاز تعیینشده توسط مشتری ارزیابی میشود |
| عیب سنگقبر (Tombstoning) | بلند شدن قطعه چیپ از یک طرف و ایستادن عمودی آن روی یک پد | عدم تعادل در حرارت ورودی یا عدم تقارن در حجم خمیر قلع روی دو پد | سامانه AOI | نقص (Defect) |
ستون وضعیت پذیرش را صرفاً نقطهای برای شروع ارزیابی در نظر بگیرید، نه جایگزین متن اصلی استاندارد. معیارهای IPC-A-610 بر اساس ویرایش استاندارد، نوع قطعه، ساختار ترمینال و کلاس محصول تغییر میکنند. نقشه فنی یا قرارداد مونتاژ باید دقیقاً مشخص کند کدام ویرایش و کدام کلاس استاندارد مبنای کنترل کیفی است.
اتصال لحیم سرد چیست و چگونه میتوان آن را تشخیص داد؟
اتصال لحیم سرد زمانی تشکیل میشود که قلع به مدت کافی به فاز کاملاً مذاب نرسد تا هر دو سطح فلزی را خیسکاری (wetting) کند، یا اینکه در حین سرد شدن دچار لرزش و جابهجایی شود. در لحیمکاری reflow، این عیب معمولاً ناشی از باقی نماندن برد یا یک قطعه سنگین به مدت کافی در دمای بالاتر از نقطه ذوب آلیاژ است. در لحیمکاری دستی نیز اغلب به دلیل کوچک یا سرد بودن نوک هویه برای محل اتصال رخ میدهد؛ یا اینکه قلع مستقیماً روی نوک هویه ذوب شده و بهجای گرم کردن همزمان pad و lead، روی اتصال مالیده شده است.
نشانههای اتصال سرد:
- سطح مات، کدر یا دانهدانه. اتصالات lead-free ذاتاً کدرتر از اتصالات قلع-سرب هستند، بنابراین بهجای تکیه بر براقیت، بافت و ساختار فیزیکی اتصال را ملاک ارزیابی قرار دهید.
- ایجاد یک توده برآمده و محدب بهجای یک fillet مقعر و صاف.
- مشاهده خط جدایش یا شکاف واضح در محل برخورد لحیم با lead یا pad.
- خطاهای متناوب و ناپایدار که با تغییرات دما یا اعمال فشار فیزیکی به برد بروز میکنند.
اتصالات سرد در ادبیات فنی بریتانیا و حین تعمیرات، معمولاً «اتصال خشک» (dry joint) نامیده میشوند. در بازرسی مونتاژ، اتصال خشک بیشتر معادل یک اتصال خیسنخورده (non-wetted) است؛ حالتی که قلع حضور دارد اما پیوند متالورژیکی تشکیل نداده است.
روشهای پیشگیری: پروفایل حرارتی کوره را روی یک برد مونتاژشده با نصب ترموکوپل روی سنگینترین قطعات تنظیم کنید، زمان ماندگاری بالاتر از دمای مذاب (time above liquidus) را دقیقاً در بازه مجاز سازنده خمیر قلع نگه دارید، و در لحیمکاری دستی از نوک هویه و دمای متناسب با جرم حرارتی قطعه استفاده کنید. برای جزئیات بیشتر به راهنمای اصول پروفایل حرارتی reflow و دستورالعمل لحیمکاری دستی مراجعه کنید.
پل قلع (Solder bridge): علل ایجاد در لحیمکاری reflow در برابر wave
پل قلع یک اتصال کوتاه ناشی از لحیم اضافی است و همواره نقص مونتاژی محسوب میشود. علل ریشهای بر اساس فرآیند لحیمکاری تفاوت دارند.
در لحیمکاری reflow، شکلگیری پل معمولاً از مرحله چاپ خمیر قلع آغاز میشود:
- حجم خمیر مازاد به دلیل بازشوهای (apertures) بیشازحد بزرگ یا stencil با ضخامت بالا
- مالیدگی خمیر در زیر stencil، یا خطای عدم انطباق در چاپ (misalignment)
- ریزش و تغییر شکل خمیر (slumping) در اثر پیشگرمایش بسیار کُند یا ناهمگن
- پدهای fine-pitch با فاصله solder mask ناکافی میان آنها
سامانه SPI اغلب این عیوب را پیش از قطعهگذاری شناسایی میکند. کاهش ابعاد بازشوهای stencil و اعمال دیوارههای solder mask بین پدهای fine-pitch مانع از ایجاد این پلها میشود. جزئیات بیشتر را در قوانین طراحی stencil برای قطعات fine-pitch ببینید.
در لحیمکاری wave و selective soldering، تشکیل پل ناشی از این عوامل است:
- دمای پیشگرمایش پایین یا فعالیت شیمیایی ناکافی flux
- زاویه و جهت نامناسب حرکت برد که مذاب قلع را میان پایهها میکشد
- طول بیشازحد بلند پایهها یا فاصله بسیار کم میان آنها
- عدم تعبیه پدهای قلعگیر (solder thieves) در لبه خروجی (trailing edge) ردیف پایههای کانکتور
گلولههای قلع و بیدینگ
گلولههای قلع (Solder balls) کرههای کوچکی از قلع هستند که از اتصال اصلی جدا میشوند. بیدینگ (Beading) گلوله بزرگتری است که در کنار قطعات چیپ، معمولاً زیر یا نزدیک بدنه قطعه، شکل میگیرد.
علل رایج:
- وجود رطوبت در خمیر قلع یا بردها که در طول reflow به بخار تبدیل میشود
- نرخ شیب دمایی تند (Ramp rate) که باعث خروج گاز شدید و ناگهانی flux میشود
- چاپ خمیر روی solder mask یا انتقال خمیر از سطح زیرین آلوده stencil
- بزرگ بودن بیش از حد روزنههای (Apertures) stencil در قطعات چیپ، که خمیر را به زیر بدنه قطعه میراند
گلولههای قلع یک ریسک عملکردی بهشمار میروند؛ ذرات رها میتوانند در طول زمان جابهجا شده و بین هادیها اتصال کوتاه ایجاد کنند. طبق الزامات IPC-A-610، وجود گلوله قلع عموماً تنها در صورتی پذیرفتنی است که مهار یا محبوس شده باشد (مثلاً توسط باقیمانده no-clean flux یا پوشش محافظ در جای خود ثابت بماند) و فاصله را از حداقل فاصله مجاز الکتریکی کمتر نکند. ذرات رها باید بهطور کامل پاکسازی شوند. تکرار پدیده گلوله قلع یک شاخص کنترلی فرایند است و حتی در مواردی که تکتک گلولهها قابلقبول ارزیابی شوند، فرایند مونتاژ نیاز به اصلاح دارد.
اتصالات لحیم ترکخورده یا شکسته
اتصال لحیم ترکخورده دارای شکستگی در امتداد یا اطراف فیلت (fillet) لحیم است. بر خلاف اغلب عیوب دیگر، این مشکل معمولاً پس از خروج برد مونتاژشده از خط تولید رخ میدهد.
علل رایج:
- چرخه حرارتی (Thermal cycling). تفاوت نرخ انبساط حرارتی میان قطعه، لحیم و برد، طی چرخههای دمایی پیدرپی موجب خستگی اتصال میشود. قطعات سرامیکی بزرگ و پکیجهای BGA روی بردهای ضخیم، نقاط بحرانی اصلی برای وقوع این عیب هستند.
- تنش مکانیکی (Mechanical stress). خم شدن برد هنگام جداسازی پنل (depanelization)، فیکسچرهای ICT، بستن پیچها یا جا زدن کانکتورها میتواند موجب ترک خوردن اتصالات لحیم و شکستگی خازنهای سرامیکی شود.
- ارتعاش (Vibration). قطعات سنگینِ فاقد نگهدارنده مکانیکی، اتصالات لحیم خود را دچار خستگی و شکست زودهنگام میکنند.
- ترکیبات بینفلزی ترد و شکننده (Brittle intermetallics). زمان بیش از حد مجاز در دمای لحیمکاری یا ترکیب نامناسب پوشش نهایی سطح و آلیاژ لحیم، استحکام فصلمشترک اتصال را بهشدت کاهش میدهد.
تشخیص ترکها با سیستم AOI دشوار است. بازرسی با میکروسکوپ، X-ray زاویهدار و مقطعگیری (cross-section) این عیوب را نمایان میکنند؛ همچنین آزمونهای چرخه حرارتی یا ارتعاش در مراحل اعتبارسنجی کیفی، وجود این ضعفها را آشکار میسازند. پیشگیری عمدتاً به حوزه طراحی (DFM) وابسته است: تعبیه تکیهگاه برای قطعات سنگین، دور نگه داشتن قطعات حساس به تنش از زبانههای جداسازی پنل (break-off tabs) و سوراخهای پیچ، و کنترل خمش برد در فیکسچرها. برای آشنایی با نحوه غربالگری این عیب، راهنمای آزمون چرخه حرارتی را مطالعه کنید.
اتصالات خشک، لحیم ناکافی و عدم ترشوندگی
این سه نقص به هم مرتبط هستند اما تفاوتهای مشخصی دارند:
- لحیم ناکافی (Insufficient solder): یعنی قلع کافی برای تشکیل فیلت (Fillet) مورد نیاز وجود ندارد. این مشکل معمولاً به حجم ناکافی خمیر قلع یا کشیدهشدن قلع (Wicking) به داخل ویاهای بازِ روی پد مربوط میشود.
- عدم ترشوندگی (Non-wetting): به این معناست که قلع اصلاً با سطح پیوند برقرار نکرده است. فلز پایه کاملاً مشخص بوده و قلع بهشکل قطرهای و گلولهای جمع میشود. علت اصلی به سطح بازمیگردد: اکسیداسیون، آلودگی یا پوشش نهایی (Finish) کهنه یا آبکاری نامناسب.
- پسزدگی ترشوندگی (Dewetting): حالتی است که قلع ابتدا برای لحظهای پیوند برقرار میکند، اما سپس عقب مینشیند و لایهای نازک همراه با برآمدگیهای قلع بهجا میگذارد. این نقص نیز از مشکلات سطحی ناشی میشود.
هنگامی که عدم ترشوندگی در اتصالات متعددی از یک قطعه یکسان یا یک بهر (Lot) از بردها رخ میدهد، پیش از اعمال هرگونه تغییر در فرایند، شرایط نگهداری و لحیمپذیری قطعات و پوشش نهایی برد را بررسی کنید. مشکلات لحیمپذیری قطعات و بردها باید در مرحله کنترل کیفیت ورودی شناسایی و متوقف شوند.
کدام روش بازرسی کدام عیب را شناسایی میکند؟
هیچ روش واحدی تمام عیوب اتصالات لحیمکاری را پیدا نمیکند. یک رویکرد عملی، استفاده لایهبهلایه از روشهای زیر است:
| روش | عیوب با قابلیت شناسایی بالا | عیوبی که تشخیص داده نمیشوند یا با دشواری همراهند |
|---|---|---|
| SPI (بازرسی خمیر قلع) | خمیر قلع ناکافی، اضافی یا نامنظم پیش از reflow که منشأ اصلی اتصال کوتاه و قطعیهاست | هر عیبی که در مراحل قطعهگذاری (placement) یا reflow رخ میدهد |
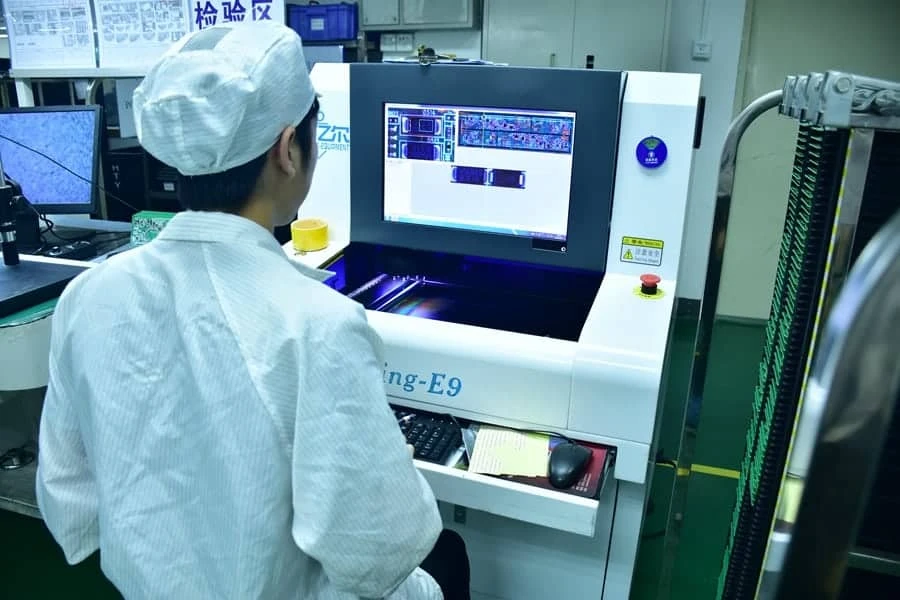
| AOI (بازرسی نوری خودکار) | پلهای لحیم (bridges)، قطعات مفقود یا جابهجاشده، پدیده سنگ قبر (tombstones)، ایرادات مشهود در فیلت لحیم، جهت قطبیت | اتصالات پنهان زیر قطعات BGA، QFN و شیلدهای فلزی؛ ترکهای مویی |
| X-ray (AXI) | حبابها (voids)، اتصالات کوتاه و قطعی زیر BGA و قطعات با پد تحتانی (bottom-terminated)، عیب head-in-pillow با تابش زاویهدار | برخی از ترکها؛ کیفیت ترشوندگی (wetting) در اتصالات قابل رویت |
| تست الکتریکی (flying probe، ICT) | مدار باز و اتصال کوتاه، مقادیر نادرست قطعات | اتصالات لحیم لبمرزی یا ناپایدار که هنوز رسانایی دارند |
| تست عملکردی (FCT) | خطاهایی که کارکرد مدار را مختل میکنند | عیوب نهفتهای که پس از مدتی کارکرد بروز میکنند |
| مقطعنگاری متالوگرافی (Cross-section) | کیفیت ترشوندگی، لایههای بینفلزی (intermetallics)، ترکها، حبابها در هر نقطه | روشی مخرب است؛ صرفاً جهت تاییدیههای اولیه و آنالیز تخریب استفاده میشود |
جهت بررسی نحوه تلفیق این روشها در یک طرح واحد، راهنمای استراتژی تست PCBA را بررسی کنید. برای جزئیات معیارهای پذیرش اتصالات پنهان، معیارهای ارزیابی X-ray برای حبابهای BGA و عیب head-in-pillow را ببینید.
Rework یا اسقاط: مقایسه Class ۲ و Class ۳ در استاندارد IPC-A-610
استاندارد IPC-A-610 هر وضعیت را در یکی از گروههای ایدهآل (Target)، قابل قبول (Acceptable)، نشانگر فرآیند (Process Indicator) یا نقص (Defect) دستهبندی میکند، و این حدود پذیرش از Class ۱ تا Class ۳ سختگیرانهتر میشوند. چند قاعده کاربردی:
- فقط عیوب (Defects) را rework کنید. حرارتدهی مجدد به اتصالی که وضعیت قابل قبول دارد، پدها، قطعات و برد را در معرض تنش و آسیب حرارتی قرار میدهد.
- نشانگرهای فرآیند (Process Indicators) را پایش کنید. این موارد نقص فنی به حساب نمیآیند، اما روند صعودی آنها علامت انحراف در خط تولید است.
- استاندارد Class ۳ الزامات فیلت لحیم و ترشوندگی (Wetting) را محدودتر میکند و معمولاً پوشش بازرسی را افزایش میدهد، مانند انجام تست X-ray برای تمام قطعات BGA.
- تعداد چرخههای rework را محدود کنید. هر سیکل حرارتی تنش مضاعفی به پدها و قطعات وارد میآورد. سقف مشخصی برای دفعات مجاز rework در هر نقطه تعریف کنید.
- پل قلع (Bridge) و عدم ترشوندگی (Non-wetting) در تمام کلاسها نقص قطعی هستند.
در مرور معیارهای پذیرش IPC-A-610 دستهبندی کلاسها و شرایط تشریح شده است، و راهنمای مونتاژ IPC Class ۲ در برابر Class ۳ تفاوتهای اجرایی این دو استاندارد را بررسی میکند.
کنترلهای فرآیندی که باید از مونتاژکار بخواهید
هنگام ثبت سفارش، نحوه کنترل عوامل ایجاد این عیوب را از واحد مونتاژ پیگیری کنید:
- دستورالعملهای طراحی استنسیل برای قطعات fine-pitch و قطعات چیپ، بههمراه تناوب شستشوی استنسیل
- بازرسی ۱۰۰٪ با SPI بر اساس حدود معین حجم، مساحت و ارتفاع
- اندازهگیری پروفایل حرارتی reflow روی برد مونتاژشده و ثبت سوابق به تفکیک محصول
- اجرای AOI روی تمام بردها و پوشش X-ray برای اتصالات BGA، QFN و سایر پدهای پنهان
- نحوه انبارش، جابهجایی و فرآیند baking قطعات حساس به رطوبت مطابق با J-STD-033
- تست لحیمپذیری اقلام ورودی برای بردهای قدیمی یا قطعات مشکوک
- دستورالعمل rework با اعمال محدودیت روی تعداد چرخههای مجاز و ثبت سوابق بر اساس شماره سریال یا lot
- ارائه دادههای آماری عیوب (نمودار پارتو بر اساس تفکیک عیب) طی مراحل NPI و ramp
- کلاس و ویرایش استاندارد IPC-A-610 مبنا برای تحویل نهایی بردها
کنترل کیفیت اتصالات لحیم در APTPCB
در فرآیند مونتاژ SMT همراه با بازرسی AOI و X-ray شرکت APTPCB، از بازرسی ۱۰۰٪ با 3D SPI و AOI در خطوط SMT، کوره رفلو نیتروژن ۱۰ منطقهای و بازرسی 3D X-ray مبتنی بر تحلیل ریسک برای اتصالات پنهان استفاده میشود. علاوه بر این، در صورت نیاز پروژه، تستهای پروب پروازی (flying probe)، ICT و تست عملکردی (functional test) نیز در دسترس هستند. پذیرش نهایی اتصالات بر اساس کلاس مشخصشده در مستندات فنی و نقشههای شما، طبق استانداردهای IPC-A-610 و J-STD-001 انجام میگیرد. طی فاز NPI، تیم مهندسی فوتپرینتها، ابعاد بازشوی استنسیل (stencil apertures) و پروفایل حرارتی رفلو برد را ارزیابی میکند و نتایج بازرسیها پیش از ورود به فاز تولید انبوه، جهت اعمال اصلاحات نهایی بازخورد داده میشوند. خدمات تخصصی بازرسی X-ray و بازرسی AOI ارزیابی دقیقتر عیوب پنهان و بررسیهای چشمی را بر عهده دارند.
استانداردها و مراجع مرتبط شامل موارد زیر است:
- استاندارد IPC-A-610: الزامات پذیرش مجموعههای الکترونیکی
- استاندارد J-STD-001: الزامات مجموعههای الکتریکی و الکترونیکی لحیمکاریشده
- استاندارد IPC-7711/7721: دوبارهکاری، تغییر و تعمیر مجموعههای الکترونیکی
- استانداردهای J-STD-002 و J-STD-003: آزمونهای لحیمپذیری پایههای قطعات و بردهای مدار چاپی
- استاندارد J-STD-033: حمل، جابجایی و انبارش قطعات حساس به رطوبت
پرسشهای متداول
علت ایجاد اتصال لحیم سرد چیست؟
اتصال لحیم سرد بر اثر حرارت ناکافی یا حرکت قطعه پیش از انجماد کامل لحیم ایجاد میشود. در لحیمکاری بازنشانی (Reflow)، این ایراد معمولاً به دلیل کوتاه بودن زمان اقامت در دمای بالاتر از نقطه ذوب در آن نقطه رخ میدهد. در لحیمکاری دستی نیز علت اصلی، گرم نشدن همزمان پد و پایه یا ناتوانی هویه در انتقال حرارت لازم به اتصال است.
روش اصلاح اتصال لحیم سرد چگونه است؟
محل اتصال را تمیز کنید، فلاکس تازه بزنید و پد و پایه را همزمان حرارت دهید تا لحیم کاملاً روان شود و فیلت یکنواختی تشکیل دهد؛ در صورت نیاز مقدار کمی لحیم اضافه کنید. برای اتصالات SMT در خط تولید، فرایند تعمیر باید طبق دستورالعمل کنترلشده انجام گیرد و علت ریشهای فرایند اصلاح شود تا عیب تکرار نشود.
یک اتصال لحیم معیوب چه ظاهری دارد؟
اتصالات معیوب ممکن است ظاهری مات و دانهدانه، برآمده یا توپیشکل، ترکخورده، با حجم ناکافی برای پوشش پد یا دارای پل لحیم با پایه مجاور داشته باشند. اتصالات lead-free ذاتاً در مقایسه با آلیاژهای قلع-سرب براقیت کمتری دارند؛ بنابراین فرم هندسی و کیفیت ترشدگی شاخص بسیار مهمتری نسبت به میزان درخشندگی سطح است.
تفاوت بین اتصال سرد و اتصال خشک چیست؟
این دو مفهوم همپوشانی دارند. اتصال سرد حرارت کافی برای سیلان مناسب دریافت نکرده است. اصطلاح «اتصال خشک» در تعمیرات اغلب برای همین وضعیت به کار میرود، اما در استانداردهای بازرسی به پدیده عدم ترشدگی نزدیکتر است؛ وضعیتی که در آن، لحیم به دلیل اکسیداسیون یا آلودگی سطح، بدون تشکیل پیوند متالورژیکی صحیح روی آن قرار گرفته است.
آیا وجود گلولههای لحیم بر اساس IPC-A-610 مجاز است؟
تنها زمانی مجاز است که گلولههای لحیم کاملاً در ساختار برد مهار یا کپسوله شده باشند و فاصله مجاز الکتریکی را نقض نکنند. گلولههای لحیم آزاد و متحرک نقص قطعی به شمار میروند. معیار دقیق را بر اساس ویرایش و کلاس استاندارد IPC-A-610 درجشده در نقشه فنی کنترل کنید.
آیا بازرسی X-ray میتواند ترکهای اتصال لحیم را شناسایی کند؟
در برخی موارد بله. بازرسی X-ray حفرهها، اتصالات کوتاه و قطعیها را در اتصالات زیر BGA بهخوبی نشان میدهد و سیستمهای زاویهدار یا ۳D X-ray توانایی آشکارسازی برخی ترکها و عیوب سر روی بالشتک (Head-in-pillow) را دارند. ترکهای مویی ناشی از خستگی دینامیکی معمولاً تنها با متالوگرافی مقطعبرش یا تستهای الکتریکی تحت تنش حرارتی و مکانیکی تشخیص داده میشوند.
رفع ریشهای نقص در اتصالات لحیم
هر نقص در اتصالات لحیم ناشی از یک عامل مشخص است: حجم خمیر، ترشوندگی (wetting)، پروفایل حرارتی، جابجایی قطعه یا تنش مکانیکی. با کمک جدول عیبیابی، نوع نقص را مشخص کنید؛ با روش بازرسی متناسب وجود آن را تایید نمایید؛ بر اساس کلاس کیفی قیدشده در نقشه درباره پذیرش یا رد آن تصمیم بگیرید؛ و در نهایت مرحلهای از فرایند را که باعث بروز عیب شده اصلاح کنید. اجرای دقیق همین مرحله آخر است که از تکرار نقص در بهر تولیدی (lot) بعدی جلوگیری میکند.