Наука о производстве с высоким yield
Передовой процесс изготовления PCB: инженерия многослойных решений с высоким yield
Для инженеров из aerospace, telecom и automotive процесс изготовления PCB - это не просто последовательность печати и травления. Это цепочка химических, термических и механических экстремумов. В APTPCB мы превращаем сырые ламинаты в высоконадежные межсоединения с помощью LDI-фотолитографии ниже 3 mil, pulse-reverse plating для aspect ratio 15:1 и строгого SPC-контроля. С момента, когда ваши данные ODB++ попадают в нашу автоматизированную DFM-пайплайну, и до финального электрического теста Kelvin 4-wire, каждый шаг оптимизирован для обеспечения высокого first-pass yield на самых сложных HDI-проектах и backplane до 64 слоев.
Получить быстрый расчёт
Фаза 1: Снижение риска
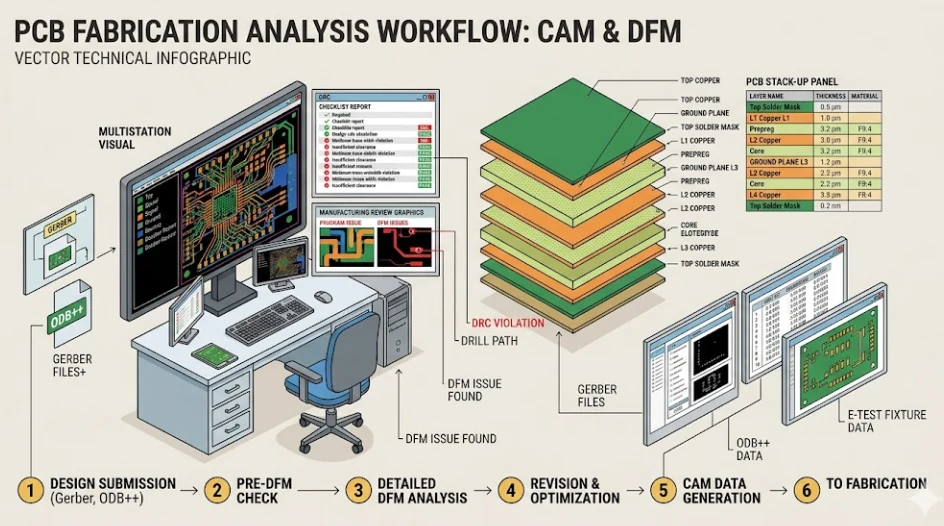
Устранение рисков изготовления в источнике: автоматизированный DFM и CAM-инжиниринг
Наши инженеры выполняют глубокое DRC-сканирование на acid traps, thermal starvation, риски breakout annular ring и аномалии балансировки меди, которые вызывают коробление платы во время reflow. Ключевой момент в том, что мы применяем динамическую Etch-Factor Compensation. Поскольку химическое травление подрезает медную дорожку по бокам и формирует трапециевидный профиль, дорожка, спроектированная на 4 mil, без компенсации выйдет 3.5 mil. Мы цифровым образом расширяем геометрию дорожек в ваших данных с учетом веса меди и химии нашего конкретного раствора, чтобы итоговая физическая дорожка точно соответствовала целевому импедансу.
Мы размещаем ваши индивидуальные дизайны на производственных панелях до 18 x 24 дюймов, чтобы оптимизировать использование материала и одновременно сохранить механическую жесткость для SMT-сборки. Это включает расстановку глобальных fiducial для оптического выравнивания, интеграцию TDR-купонoв для контроля импеданса на rail панели и проектирование mouse bites для снятия напряжений, чтобы обеспечить чистый depaneling без повреждения внутренних керамических конденсаторов.

Фаза 2: Инженерия субстрата
Продвинутая матрица материалов и входная метрология
| Категория диэлектрика | Квалифицированные материалы | Критические свойства | Целевая B2B-применяемость |
|---|---|---|---|
| High-Tg / Anti-CAF FR-4 | Isola 370HR, Shengyi S1000-2M | Tg > 180°C, низкий CTE по оси Z | Automotive ECU для жестких условий, PCBA с множественными циклами reflow |
| Low-Loss / High-Speed | Panasonic Megtron 6, Isola I-Speed | Df < 0.004, стабильная кривая Dk | Data center 112G PAM4, core routers, AI-ускорители |
| PTFE Microwave / RF | Rogers RO4350B, Taconic RF-35 | Сверхнизкий Df, стабильность фазы | Антенны 5G mmWave, aerospace radar, SATCOM |
| Polyimide Flex/Rigid-Flex | DuPont Pyralux, Panasonic Felios | Без клея, высокий ресурс изгиба | Медицинские эндоскопы, складные модули Mil-Aero |
| Thermal Management | Bergquist IMS, Direct Bond Copper | Теплопроводность 1.0-8.0 W/mK | Силовая электроника SiC/GaN, LED-массивы высокой мощности |
Контроль влажности и расширение по оси Z (CTE): перед входом в производственный поток все гигроскопичные материалы, особенно polyimide и high-Tg смолы, проходят сушку в вакуумных печах по J-STD-033. Контроль влажности критически важен для предотвращения взрывного газовыделения и деламинации во время экстремального нагрева в ламинационном прессе и при последующей пайке волной. Кроме того, согласование коэффициента теплового расширения по оси Z у диэлектрика с медной металлизацией жизненно важно для целостности barrel via по IPC Class 3.
Фазы 3 - 8: Структурная основа
Изготовление core: от фотолитографии внутренних слоев до ламинации
Щелочное травление и восстановление медной химии
Автоматическая оптическая инспекция (AOI)
Повышение адгезии brown oxide
Оптический lay-up и pin registration
Вакуумно-гидравлическая ламинация
Фаза 9: Вертикальные межсоединения
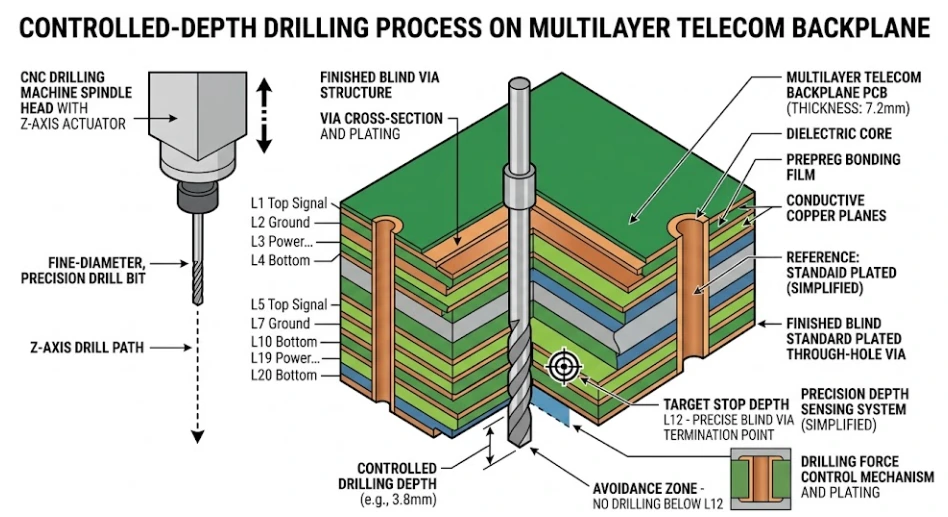
Высокоскоростное CNC-сверление и лазерная абляция
Поскольку материалы нелинейно усаживаются во время ламинации, слепое сверление по CAD-координатам гарантированно приведет к браку. Мы используем 3D X-ray системы, чтобы находить внутренние медные fiducial и динамически подгонять drill file под фактическое положение внутренних слоев. Наши шпиндели Schmoll CNC вращаются до 200 000 RPM и благодаря специализированным алгоритмам chip-load сверлят отверстия до 0.15 mm (6 mil) без resin smear и без вырыва стекловолокна.
Для HDI-проектов мы применяем UV-лазеры cold ablation, чтобы испарять диэлектрик и медь и формировать чистые microvia 0.075 mm (3 mil). Для высокоскоростных цифровых 112G-плат мы используем емкостной контроль оси Z и выполняем precision backdrilling, механически удаляя неиспользуемый via stub в пределах строгой точности ±50 μm, чтобы убрать высокочастотные отражения сигнала.

Фазы 10 - 11: Металлизация
Plasma desmear и pulse-reverse copper electroplating
Трение при механическом сверлении плавит смолу и размазывает ее по внутренним медным слоям. Для стандартного FR-4 это химически удаляется щелочным перманганатным bath. Однако для высокочастотных PTFE-материалов требуется Vacuum Plasma Desmear. Высокореактивная плазма CF₄/O₂ химически выжигает фторополимерный smear и текстурирует стенку отверстия, гарантируя адгезию меди по IPC Class 3.
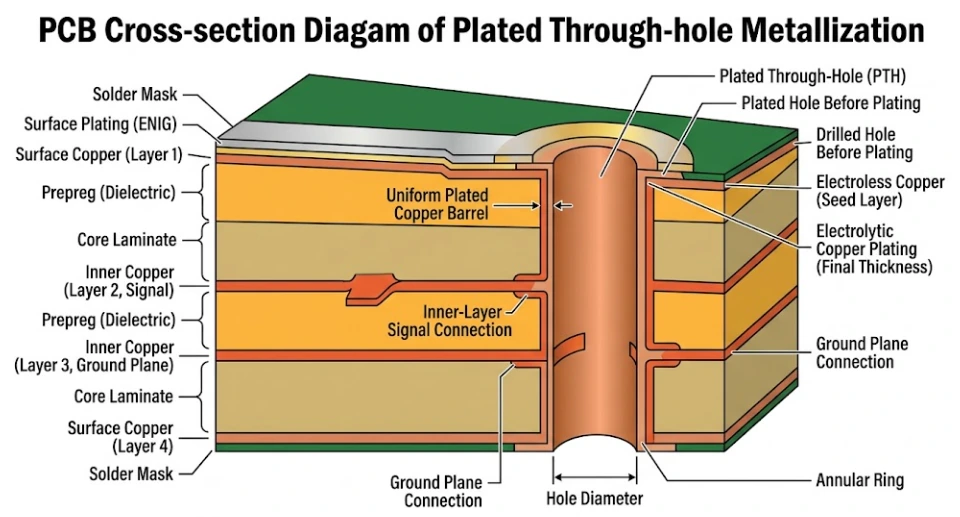
Тонкий слой палладий-катализируемой химической меди наносится для придания проводимости непроводящей стеклосмоляной стенке отверстия. Затем панель поступает на линию электролитической металлизации. Чтобы устранить эффект "dog-bone", при котором медь интенсивно нарастает у входа в отверстие, а в центре barrel ее не хватает, мы используем продвинутое Pulse-Reverse Electroplating. Быстро меняя направление тока, мы проталкиваем медь глубоко в barrel и легко получаем равномерное покрытие 25 μm (1 mil) даже в backplane с экстремальным aspect ratio 15:1.

Фазы 12 - 14: Обработка внешних слоев
Травление outer layer, LPI solder mask и legend
Травление внешних слоев (SES-линия)
Нанесение LPI solder mask
Печать silkscreen и legend
Фаза 15: Паяемость
Нанесение поверхностных покрытий (ENIG, immersion silver, HASL)
| Поверхностное покрытие | Химико-металлургический профиль | Срок хранения | Ключевое инженерное применение |
|---|---|---|---|
| ENIG (Electroless Nickel Immersion Gold) | 3-6 μm Ni / 0.05-0.10 μm Au | 12+ месяцев | Отраслевой стандарт для fine-pitch BGA, wire bonding и multi-reflow reliability. |
| ENEPIG | Ni / Palladium / Immersion Gold | 12+ месяцев | Универсальное покрытие. Предотвращает синдром "Black Pad". Идеально для wire bonding gold/aluminum. |
| Immersion Silver (ImAg) | 0.12-0.40 μm чистого серебра | 6 месяцев | Минимальные потери сигнала за счет skin effect. Предпочтительно для 5G, radar и высокочастотного RF. |
| Immersion Tin (ImSn) | 1.0-1.2 μm чистого олова | 6 месяцев | Отличная паяемость. Обязателен для automotive press-fit connectors с жестким допуском. |
| LF-HASL | Покрытие бессвинцовым припоем | 12+ месяцев | Экономично и хорошо пригодно к rework. Не рекомендуется для шага <0.5 mm из-за неровной топографии. |
| Hard Gold Plating | 0.5-2.5 μm электролитического золота | Неограниченно | Экстремальная износостойкость. Используется только для edge connector (PCIe fingers) и контактных пар трения. |
Селективные покрытия (гибридные покрытия): APTPCB поддерживает смешанную металлургию на одной плате. Например, мы можем нанести ENIG на плотные массивы BGA-процессоров для planarita, одновременно нанося hard gold (30μ") на PCIe fingers для долговечности при вставке. Это требует сложного последовательного маскирования, но дает бескомпромиссную производительность.
Фазы 16 - 19: Обеспечение качества
Электрические испытания, метрология и финальная инспекция
100% электрический тест (continuity / isolation)
TDR-верификация импеданса
CNC routing и V-Cut depaneling
Визуальный контроль IPC-A-600 и microsection QA
Инженерный whitepaper APTPCB
Глубокий разбор: физика и термодинамика передового изготовления PCB
1. Пределы фотолитографии и динамика разрешения LDI
2. Гидродинамика при copper plating с высоким aspect ratio
При стандартной электрохимической металлизации на постоянном токе (DC) плотность электрического поля естественным образом концентрируется на острых 90-градусных краях входа в отверстие. Это вызывает массивное наращивание меди на поверхности (dog-boning), в то время как центр via barrel испытывает дефицит медных ионов. В результате формируется тонкая и хрупкая стенка barrel, которая треснет от термошока при пайке волной.
APTPCB устраняет это с помощью Pulse-Reverse Electroplating. Наши выпрямители подают прямой импульс длительностью в миллисекунды для осаждения меди, за которым сразу следует мощный обратный импульс для anodic stripping. Поскольку электрическое поле сильнее всего у поверхности, обратный импульс снимает избыток меди у входа в отверстие, оставляя глубокий barrel intact. Повторяя такую форму волны, мы заставляем plating chemistry проникать глубоко в капилляр и гарантируем равномерную толщину медного barrel 20-25 μm сверху донизу, полностью соответствуя жестким требованиям IPC-6012 Class 3 / 3A для aerospace.
3. Реология смолы и цикл ламинационного пресса
Если скорость нагрева слишком высока, смола полимеризуется до полного удаления воздуха, запирая микропузырьки, которые позже вызовут короткие замыкания Conductive Anodic Filament (CAF). Если подъем температуры слишком медленный, смола вытечет к краям панели и оставит центр без достаточного количества диэлектрика, что вызовет фатическое падение импеданса. APTPCB использует вакуумно-гидравлические прессы с динамическим нагревом термомаслом. Наши CAM-инженеры рассчитывают точную плотность меди вашего дизайна, чтобы построить индивидуальный профиль давления и температуры. Мы удерживаем стек под глубоким вакуумом для удаления летучих компонентов и точно управляем реологическим окном, обеспечивая однородную и бездефектную диэлектрическую матрицу даже на heavy-copper силовых платах 3 oz и выше.
4. Sequential Build-Up (SBU) для Any-Layer HDI
Сначала изготавливается, сверлится и металлизируется core. Затем снаружи ламинируется слой диэлектрика и медной фольги. UV-лазер формирует microvia до core. Этот via заполняется медью и планаризуется (VIPPO). Затем добавляется следующий слой, и процесс повторяется. Структура 3+N+3 требует четырех отдельных циклов ламинации, четырех установок сверления и четырех циклов plating. Это экспоненциально увеличивает время производства и многократно подвергает внутренний core высоким температурам. Поэтому APTPCB строго использует для всех SBU-сборок высокостойкие материалы с высоким Tg и низким CTE по оси Z, такие как Isola 370HR или Megtron 6, чтобы базовые via не растрескались на финальном цикле прессования.
5. Метрология импеданса и компенсация травления
Чтобы ваша плата физически совпадала с моделями Polar Si9000, APTPCB выполняет динамическую Etch-Factor Compensation. Если вам нужна дорожка 4.0 mil на меди 1 oz, наше CAM-ПО экспонирует дорожку 4.5 mil в photoresist. Пока панель проходит через etcher, подрезание на 0.5 mil уменьшает дорожку ровно до 4.0 mil у основания. Кроме того, мы учитываем, что давление ламинации вдавливает смолу prepreg в соседние медные зазоры, изменяя итоговую толщину диэлектрика (H). Тщательно контролируя эти физические переменные, мы стабильно достигаем допуска импеданса ±5% для PCIe Gen 5 и Ethernet 112G, подтвержденного Time Domain Reflectometry (TDR) до отгрузки.
FAQ
Часто задаваемые вопросы по инженерии изготовления PCB
Какой формат проектных данных обеспечивает максимальный first-pass yield?
Как APTPCB выполняет Etch Factor Compensation для heavy copper?
Почему для высокочастотных PCB требуется plasma desmear?
В чем разница между LDI и обычным формированием рисунка через пленку?
Почему AOI внутренних слоев считается самым критичным этапом инспекции?
Как Pulse-Reverse Plating улучшает via с высоким aspect ratio?
Как Sequential Lamination (SBU) влияет на lead time изготовления PCB?
Что определяет выбор между ENIG и immersion silver?
Как вы предотвращаете отказы Conductive Anodic Filament (CAF)?
Что такое Kelvin 4-Wire Testing и зачем он используется?
Как APTPCB гарантирует контролируемый импеданс ±5%?
Какая process documentation предоставляется для заказов IPC Class 3 / automotive?
Глобальный инженерный охват
Экспертиза процесса изготовления PCB для инженеров по всему миру
От загрузки ODB++ до финального Kelvin-теста инженерные команды из разных отраслей полагаются на строго контролируемый и SPC-мониторируемый процесс изготовления APTPCB ради стабильного качества и надежной глобальной поставки.
Hardware-стартапы из Silicon Valley и зрелые OEM используют наш автоматизированный DFM-review, HDI sequential build-up и контроль импеданса ±5% для AI server backplane.
Изготовление automotive ECU по строгим процессным требованиям IATF 16949. Платы для medical device с трассируемостью партий ISO 13485 и heavy-copper power routing.
Массовое производство consumer electronics на базе нашего LDI imaging и автоматизированных plating lines. Платы для инфраструктуры 5G, требующие plasma desmear для Rogers PTFE.
Aerospace avionics с требованием документации по plating IPC-6012 Class 3. Defense electronics, которым нужны полные material certs, X-ray QA и отчеты microsection.
Готовы снизить риск вашего производства PCB?
Загрузите свои данные ODB++, IPC-2581 или Gerber в APTPCB. Наши CAM Technical Architect в течение 24 часов проведут комплексный DFM stress test, проанализируют архитектуру via, stack-up импеданса и компенсации травления и подготовят официальное коммерческое предложение и отчет о технологичности производства.