Подготовка компонентов вне платы

Реболлинг BGA.Восстановить массив шариков.

Определите карту шариков, сплав и состояние корпуса перед восстановлением массива шариков припоя BGA для следующей установки SMT.
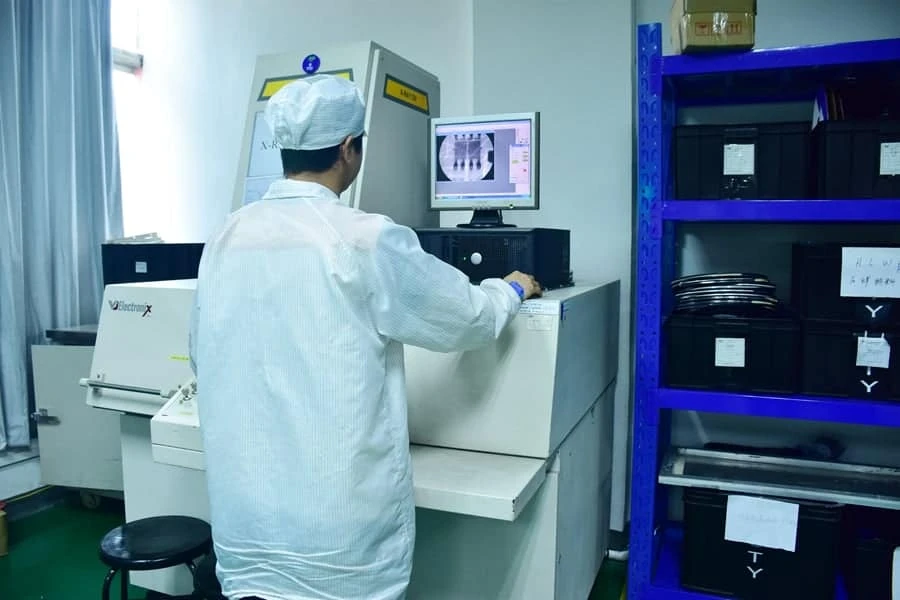
Состояние корпуса
Оператор работает с системой рентгеновского контроля
Рентгеновский контроль — часть согласованных подтверждающих материалов для выпуска корпуса.

01 / Границы работ

Начните с идентифицируемого корпуса в допустимом состоянии.

Что входит в реболлинг BGA — и что не входит

Реболлинг BGA выполняется до монтажа корпуса на печатную плату. Процесс восстанавливает или создает заданную матрицу шариков, чтобы SMT-линия получила компонент с известным сплавом, геометрией, чистотой и прослеживаемостью.

Эта услуга отличается от монтажа BGA и QFN с малым шагом. Реболлинг относится к отдельному корпусу, а сборка с малым шагом — к нанесению пасты, установке на плату, оплавлению и контролю после монтажа компонента.
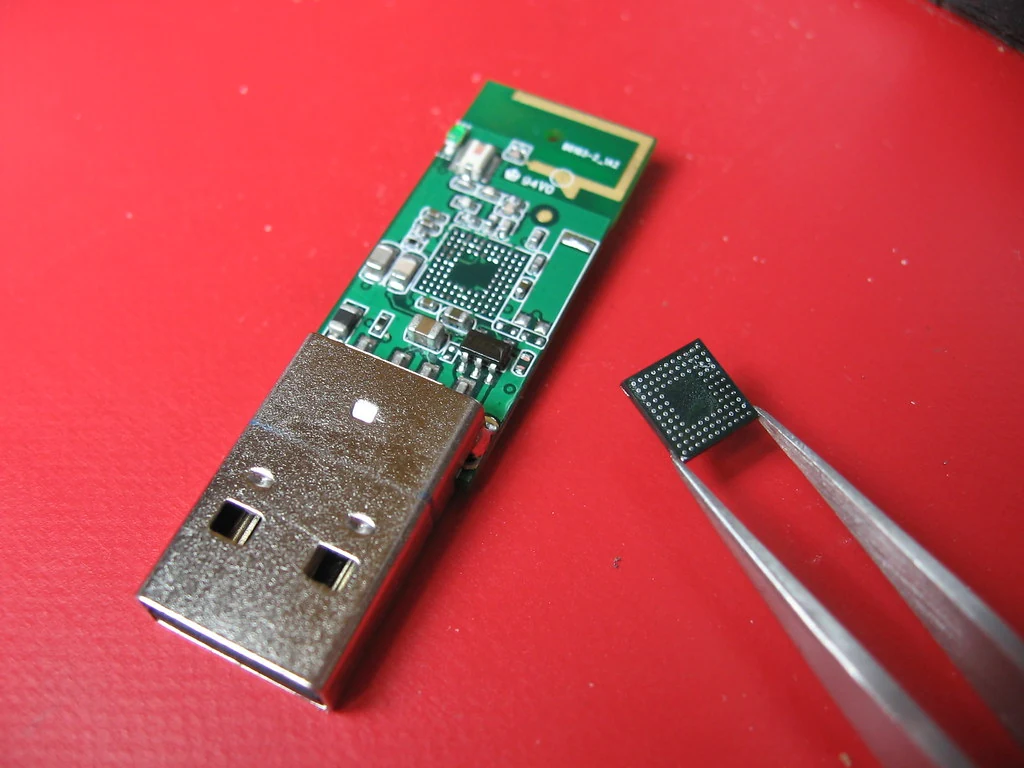
Практика ремонта BGA на печатной плате.

Первичная установка, реболлинг, ремонт платы или замена

Процесс выбирают по исходному состоянию, а не только по названию корпуса.

Первичная установка шариков:

площадки корпуса подготовлены, но матрица шариков еще отсутствует.

Реболлинг:

существующую матрицу удаляют или бракуют и заменяют шариками требуемого сплава и диаметра.

Ремонт BGA на плате:

корпус снимают с собранной платы, восстанавливают и очищают посадочное место, затем устанавливают компонент и проверяют узел.

Замена:

новый компонент нужен, если повреждение корпуса, утрата площадок, расслоение, загрязнение или риск для прослеживаемости делают реболлинг неприемлемым.

02 / Приёмка → Установка шариков

Подтвердите пригодность корпуса перед установкой шариков.

Этап 1: входной контроль корпуса и документации
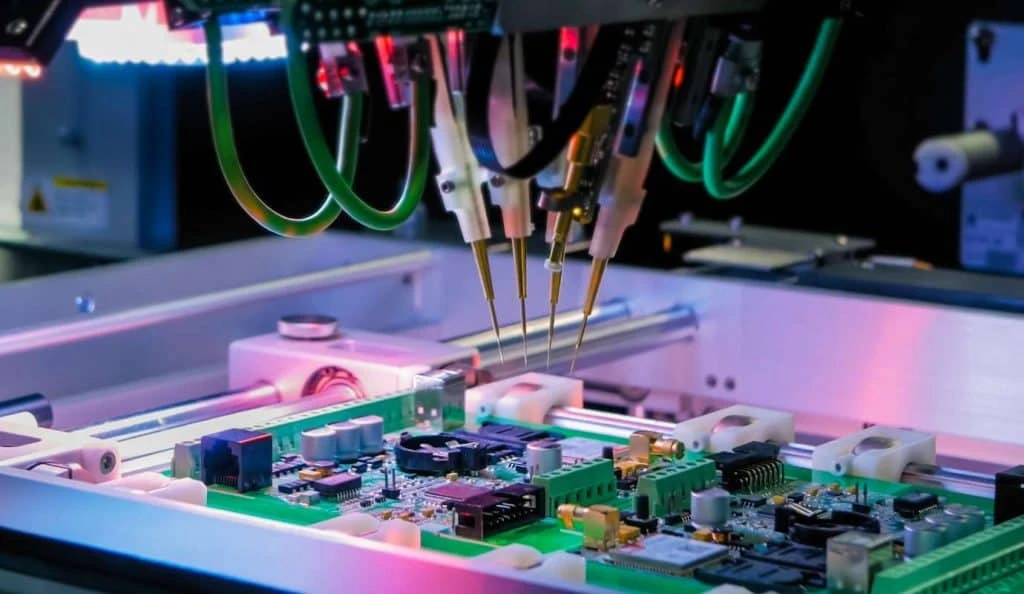
Работа начинается только после сверки физического корпуса с требуемым состоянием поставки.
Головки установщика над панелью собранных печатных плат
Подготовленная партия компонентов должна сохранять идентификацию при поступлении на сборку.

Подробнее 1

Подтвердить производителя и номер компонента, чертеж корпуса, карту выводов, шаг, метку ориентации, количество и требуемый сплав.

Подробнее 2

Осмотреть кромки корпуса, подложку, площадки, признаки коробления, загрязнение, окисление и следы предыдущего ремонта.

Подробнее 3

Зафиксировать номер партии и дата-код при их наличии; смешанный или непрослеживаемый материал изолировать до решения заказчика.

Подробнее 4

Определить состояние по влаге и необходимость сушки либо контролируемого сухого обращения до нагрева.

Этап 2: подготовка площадок без повреждения корпуса

Остатки припоя и загрязнения удаляют без истончения, отрыва или размазывания площадок корпуса. Химию флюса, способ очистки, время воздействия и механический контакт выбирают с учетом покрытия и исходного состояния компонента.

К установке шариков допускается полная и чистая матрица с паяемой поверхностью, без видимой утраты площадок и повреждений, внесенных подготовкой. Компоненты, не прошедшие этот этап, удерживаются для согласования, а не направляются дальше на оплавление.

Этап 3: совмещение карты выводов, трафарета и оснастки

Трафарет или установочная оснастка должны соответствовать габаритам корпуса, шагу, карте выводов и ориентации. Совместимости шарика с отверстием трафарета недостаточно: итоговая геометрия должна подходить площадке и последующему процессу сборки.

Подробнее 1

Проверить ревизию корпуса и ориентацию до загрузки.

Подробнее 2

Подтвердить совместимость отверстий или оснастки с заданным диаметром шарика.

Подробнее 3

Убедиться, что корпус лежит ровно и не смещается при распределении или переносе шариков.

Подробнее 4

Проверить первую сформированную матрицу до продолжения партии.

Этап 4: контроль сплава и установки шариков

Шарики контролируются по сплаву, номинальному диаметру, идентификатору партии и положению в корпусе. Типовые запросы включают SAC305, SAC405, Sn63Pb37 и замену сплава. Диаметр подтверждается по чертежу корпуса, геометрии площадок, шагу и возможностям оснастки, а не выбирается из общего диапазона.

До оплавления матрицу проверяют на пропуски, двойные шарики, смешение диаметров, смещение, загрязнение и неверную ориентацию. Лишние шарики удаляют из рабочей зоны, чтобы они не стали посторонними частицами на следующем этапе.

03 / Оплавление → Защищённая партия

Проверьте массив и выпустите защищённую партию.

Этап 5: профиль оплавления под сплав и корпус
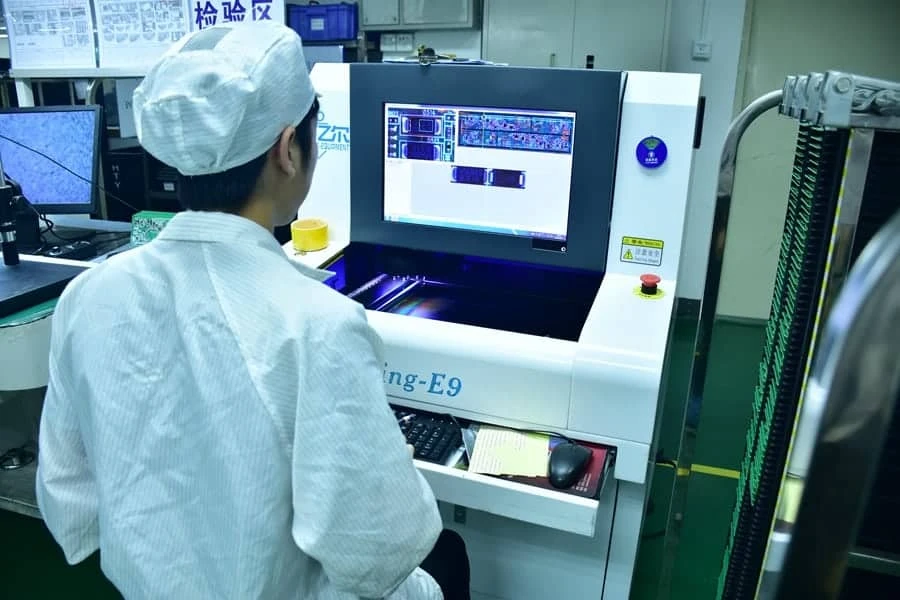
Приемка оплавления не сводится к пиковой температуре. Профиль должен учитывать заданный сплав, тепловую массу корпуса, флюс, время выше температуры ликвидуса, скорость нагрева и охлаждения, а также температурный предел производителя корпуса.
Оператор проверяет плату на станции автоматического оптического контроля
Оптический контроль оценивает видимые признаки; согласуйте необходимые подтверждения для партии.

Подробнее 1

Использовать согласованный с заказчиком или квалифицированный для корпуса профиль, если он предоставлен.

Подробнее 2

Сохранять примененный рецепт или ссылку на профиль в записях партии.

Подробнее 3

Исключать лишние повторные термоциклы.

Подробнее 4

Удерживать компонент при смещении, неполном смачивании, нестабильной усадке шариков, изменении цвета или иной аномальной реакции.

Этап 6: оптический и рентгеновский контроль

Контроль после оплавления отвечает на три вопроса: заполнены ли все требуемые позиции, выровнена ли матрица и стабильна ли геометрия, нет ли признаков перемычек или других скрытых дефектов.
Оптический и рентгеновский контроль сами по себе не подтверждают электрическую работоспособность, целостность кристалла, будущую паяемость или работу в конечном устройстве. Требования к электрическим, размерным, сдвиговым испытаниям, проверке сплава или утверждению образца должны быть заданы в RFQ и коммерческом предложении.

Оптический контроль

Оптический контроль: состояние и ориентация корпуса, положение крайних шариков, форма, загрязнение и повреждения от обращения.

Рентген-контроль

Рентген-контроль: пропуски, двойные шарики, грубые отклонения геометрии, перемычки и аномалии положения матрицы.

Сверка карты

Сверка карты: заполненные и намеренно пустые позиции соответствуют утвержденному чертежу.

Доказательства для заказчика

Доказательства для заказчика: изображения или записи по партии предоставляются, если они включены в предложение.

Этап 7: очистка и контроль остатков

Очистка подбирается под химию флюса и чувствительность корпуса. Цель — не просто визуально блестящая поверхность, а отсутствие свободных частиц, вредных остатков, отпечатков, волокон и задержавшегося очистителя до сухого обращения и упаковки.

После очистки матрицу повторно проверяют под микроскопом. Если заказчику нужен контроль ионной чистоты или остатков, метод и критерий приемки указываются в RFQ: визуальный осмотр не заменяет такие измерения.

Этап 8: упаковка, защита от влаги и прослеживаемость

Готовые компоненты упаковываются для следующей операции, а не для абстрактного хранения.

Лента и катушка:

вариант рассчитывается после согласования кармана, ориентации, покровной ленты и требований приемной линии.

Заданный заказчиком поддон:

подтверждаются точный формат и фиксация, защищающие корпус при перевозке и обращении.

Защита от влаги:

сухая упаковка, влагопоглотитель и маркировка применяются, когда этого требует состояние корпуса или спецификация заказчика.

Этикетка прослеживаемости:

содержит согласованные данные — номер компонента, количество, партию или дата-код, сплав, диаметр шариков и номер технологической партии.

04 / Приостановка и решение

Остановитесь, если риск превышает согласованные границы.

Когда выполнять реболлинг, ремонт платы или замену

Реболлинг подходит, когда корпус и его площадки приемлемы, требуемые карта и материалы известны, а идентификацию и тепловую историю компонента можно контролировать. Это не универсальный способ устранить любой отказ BGA.

Реболлинг компонента

применяют, если матрица шариков вне платы отсутствует, повреждена, загрязнена или должна быть переведена на согласованный сплав.

Ремонт на плате

выбирают, если дефект относится к собранному узлу и нужно совместно контролировать площадки платы, установку и проверку сборки.

Замена компонента

нужна, если утрата площадок, трещины корпуса, расслоение, неконтролируемое воздействие влаги, повторные термоциклы или пробелы в прослеживаемости выходят за согласованный риск.

Инженерное согласование

требуется, если чертеж корпуса, карта выводов, сплав или критерии приемки противоречат друг другу.

Контрольные этапы, риски и применимые стандарты

Типовые риски включают утрату площадок при подготовке, смешение сплавов, неверный диаметр, пропуски или двойные шарики, смещение матрицы, перемычки, неполное смачивание, остатки флюса, воздействие влаги, повреждение корпуса и потерю прослеживаемости. Каждый риск привязывается к входному, операционному или финальному этапу, а не оставляется для одной заключительной проверки.

В качестве справочной основы могут применяться IPC-7095E — для проектирования, сборки, контроля, ремонта и надежности BGA — и IPC/JEDEC J-STD-033D — для обращения, упаковки, перевозки и применения компонентов, чувствительных к влаге и оплавлению. Эти документы не заменяют заказ, ограничения производителя корпуса, чертеж заказчика или согласованные критерии приемки.

05 / Передача партии

Определите результат и данные для расчёта стоимости.

Что может входить в комплект поставки после реболлинга
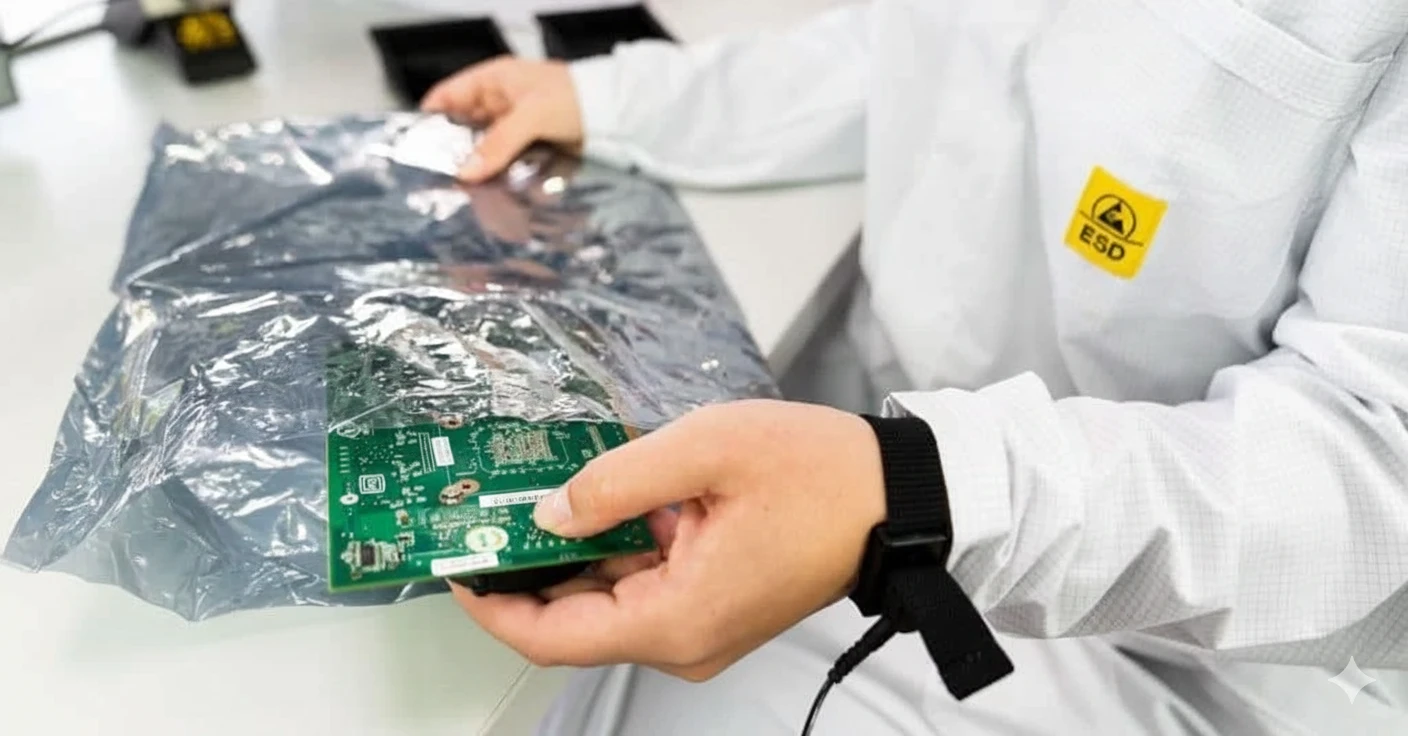
Практический результат — принятая партия компонентов и данные, по которым следующий сборщик понимает, что было изменено.
Руки помещают собранную плату в металлизированный защитный пакет
Определите обращение, защитную упаковку и идентификацию выпущенной партии.
ТемаТребование
Подробнее 1Запись о входном материале и состоянии корпусов.
Подробнее 2Утвержденные карта выводов, сплав, диаметр и ориентация.
Подробнее 3Маршрутная карта подготовки, установки, оплавления, очистки и упаковки.
Подробнее 4Результаты оптического или рентгеновского контроля, если они согласованы.
Подробнее 5Записи о несоответствиях и решениях по удержанным или забракованным компонентам.
Подробнее 6Финальная упаковка и этикетка прослеживаемости под приемный формат заказчика.

Прокрутите таблицу, чтобы просмотреть все столбцы.

Чек-лист RFQ на реболлинг BGA

Передайте данные корпуса, чтобы проверка возможности, оснастка, контроль, упаковка и цена опирались на одно определение заказа.
ТемаТребование
Подробнее 1Производитель и номер компонента, чертеж корпуса, карта выводов, шаг, габариты и метка ориентации.
Подробнее 2Количество, партия и дата-коды, исходное состояние, история предыдущего ремонта и состояние по влаге.
Подробнее 3Требуемый сплав и номинальный диаметр шариков; отдельно укажите необходимость замены сплава.
Подробнее 4Ограничения по оплавлению от заказчика или производителя корпуса и утвержденный профиль, если он есть.
Подробнее 5Требуемые записи оптического, рентгеновского, размерного контроля, проверки чистоты или прослеживаемости.
Подробнее 6Формат и ориентация упаковки, маркировка, сухая упаковка и требования приемной линии.
Подробнее 7Критерии приемки, необходимость утверждения образца, деление поставки на партии и правила обращения с браком.

Прокрутите таблицу, чтобы просмотреть все столбцы.

ПРАКТИЧЕСКИЕ ВОПРОСЫ

Частые вопросы

Чем реболлинг BGA отличается от ремонта BGA на печатной плате?
При реболлинге на отдельном BGA-корпусе заменяют или впервые устанавливают шариковые выводы. Ремонт BGA на собранной плате включает снятие компонента, проверку и подготовку контактных площадок платы, повторную установку и контроль собранного узла.
Какие данные BGA-компонента нужны для расчета?
Укажите производителя и номер компонента, приложите чертеж корпуса или карту выводов, сообщите количество, диаметр и сплав шариков, шаг, состояние по влаге, исходное состояние, требования к упаковке и необходимые протоколы контроля.
Какие сплавы и диаметры шариков можно рассмотреть?
Типовые запросы включают SAC305, SAC405, Sn63Pb37 и замену сплава. Диаметр проверяется по чертежу корпуса, геометрии площадок, шагу выводов, доступности трафарета или оснастки и критериям приемки, а не выбирается из универсального диапазона.
Как принимается партия BGA после реболлинга?
Приемка может включать сверку количества шариков и карты выводов, оптическую проверку положения и геометрии, рентген-контроль пропусков и перемычек, проверку чистоты, прослеживаемость партии и согласованные с заказчиком записи контроля.
Как упаковываются готовые BGA-компоненты?
Упаковка согласуется с форматом корпуса и приемным SMT-процессом. Возможны заданные заказчиком поддоны или лента с катушкой, а при необходимости защиты от влаги — сухая упаковка, влагопоглотитель и маркировка для прослеживаемости.

ТЕХНИЧЕСКАЯ И ПРОИЗВОДСТВЕННАЯ ПРОВЕРКА

Рассмотреть входящую партию BGA.

Отправьте описание корпуса и его ожидаемое состояние при поступлении.

  • Номер компонента, чертёж корпуса и карта шариков
  • Количество, история партии и состояние по влажности
  • Требуемый сплав, диаметр шариков и температурные ограничения
  • Протоколы контроля и упаковка для передачи