
01
Приемка пакета данных
Сверьте ревизии файлов изготовления, чертежей, стека, импеданса, BOM, CPL, сборочных данных, тестовых требований и отчетов. Противоречия закрываются до оснастки и закупки материалов.
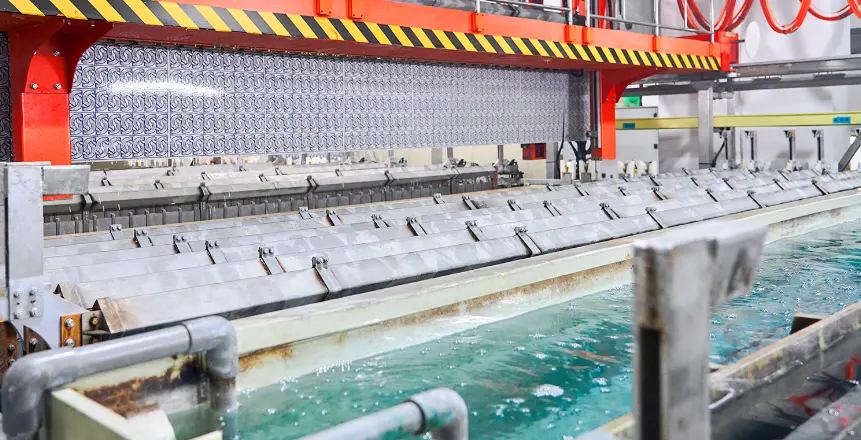
Управляемое масштабирование
Серийное производство печатных плат — это управляемый переход от утвержденной сборки к повторяемому изготовлению и монтажу по согласованному графику партий. До запуска APTPCB согласует производственные данные, панелизацию, оснастку, управление процессом, записи инспекции и план поставок.
Перенос в серию
Серийная программа — не просто увеличенный заказ прототипов. До запуска фиксируются данные изготовления, утвержденные материалы, панель, оснастка, план инспекции, документация и правила управления изменениями. Переход обычно начинается после NPI или пилотной партии, в которой закрыты риски конструкции и процесса.
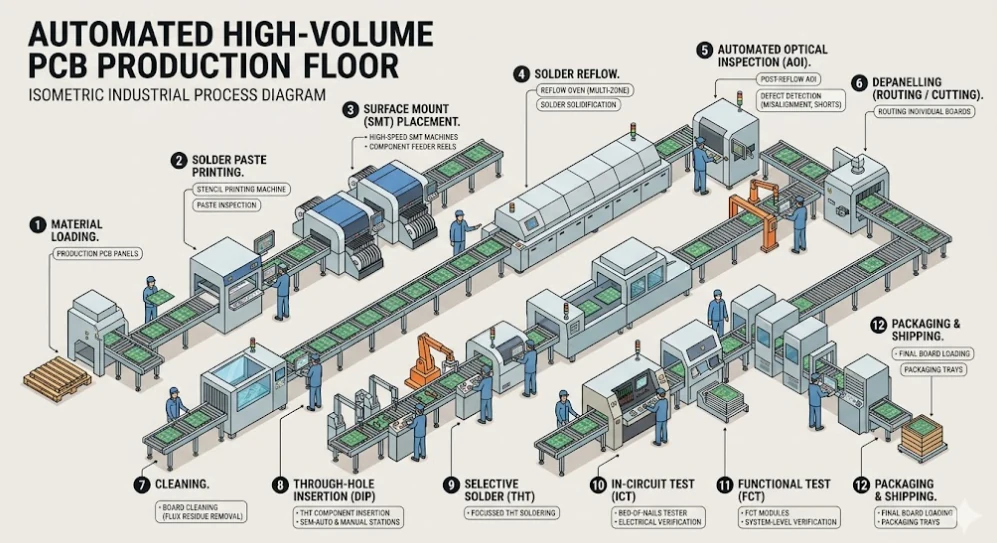
Для собранных изделий дополнительно контролируются BOM, утвержденные источники и аналоги, трафарет, координаты установки, профиль пайки и тестовое покрытие. APTPCB может объединить изготовление с услугами сборки PCB, но изменения конструкции, замены материалов и компонентов и соответствие готового изделия утверждает заказчик.
Контрольный список заказчика
Таблица определяет, что должно быть принято до запуска оснастки, закупки материалов, изготовления, сборки и отгрузки.
| Элемент приемки | Данные заказчика | Контроль производства | Результат приемки |
|---|---|---|---|
| Данные изготовления | Gerber или ODB++, чертеж, стек, импеданс и покрытие | CAM- и DFM-проверка утвержденной ревизии | Выпущенный пакет данных и перечень исключений |
| Панель и оснастка | Контур платы, запретные зоны, разделение и ограничения обращения | V-score или фрезерованные перемычки, рейки, отверстия и реперы | Утвержденный чертеж панели и план оснастки |
| Данные сборки | BOM, список производителей, CPL, чертежи и полярность | Проверка корпуса, посадочного места, жизненного цикла и координат | Выпущенный BOM и список утвержденных аналогов |
| Пилот / первый образец | Критерии приемки и требования к эталонному образцу | Запись сборки, размеры и проверка процесса | Подписанный выпуск или перечень корректирующих действий |
| Инспекция и тест | Класс IPC и спецификация заказчика; IPC-6012 / IPC-A-600 для жестких голых плат и IPC-A-610 для сборки, если указано | AOI и электрический тест, а при необходимости SPI, рентген или FCT | Утвержденный план контроля и комплект отчетов |
| План поставок | Размер партий, даты, адреса и правила упаковки | Идентификация лотов, хранение и график частичных поставок | Подтвержденный календарь и логистические условия |
| Пакет запроса на расчет | Целевые количества, прогноз, требуемые даты и коммерческие условия | Проверка мощности, материалов, оснастки, тестов и документации | Расчет объема работ с допущениями, исключениями и открытыми вопросами |
Повторяющуюся сборку нельзя выпускать по устаревшему набору файлов. Заказ, утвержденная ревизия, запись отклонений и перечень документов качества должны описывать одну контролируемую конфигурацию.
Этапы выпуска
Для каждого этапа задаются ответственный, подтверждение приемки и действие при несоответствии требованиям.
Сверьте ревизии файлов изготовления, чертежей, стека, импеданса, BOM, CPL, сборочных данных, тестовых требований и отчетов. Противоречия закрываются до оснастки и закупки материалов.
Утвердите ориентацию массива, рейки, реперы, технологические отверстия, V-score или фрезерованные перемычки, ограничения разделения, трафарет и оснастку электрического теста.
При необходимости проверьте размеры, стек, импеданс, результаты пайки, критические компоненты, тестовую оснастку и эталонные образцы в пилотной партии до повторяющегося выпуска.
Зафиксируйте материалы, источники компонентов, маршруты, точки инспекции и полномочия по отклонениям. SPC применяется к критическим параметрам, а замены и изменения требуют документированного одобрения.
Выпуск разрешается после выполнения плана контроля. Подтверждения могут включать AOI, электрический тест, купоны импеданса, размеры, микрошлифы, SPI, рентген, внутрисхемный или функциональный тест.
До разрешения отгрузки сверьте идентификатор лота, количество, упаковку, адрес, дату, CoC, отчеты тестирования, записи материалов и специальные документы заказчика.
Требования по применению
Производственные контроли поддерживают спецификацию изделия; окончательную безопасность, регуляторное соответствие и работу системы проверяет заказчик на уровне готового продукта.
Такие программы обычно требуют стабильной ревизии, эффективной панели, утвержденных аналогов, критериев внешнего вида, упаковки и графика выпуска, согласованного со спросом.
Автомобильные программы могут требовать контролей IATF 16949, элементов PPAP, специальных характеристик, одобрения смены поставщика, трассируемости лота и записей заказчика.
Для высокоскоростных и RF-плат до серийного выпуска фиксируются стек, ламинат, распределение меди, купоны импеданса, метод тестирования и допустимые замены материалов.
Промышленные контроллеры часто требуют длительной доступности компонентов, заданных покрытий, надежных силовых и разъемных узлов и документированных изменений в течение жизненного цикла.
Медицинские программы могут использовать контроли ISO 13485 и записи трассируемости, но безопасность, валидация и регуляторное одобрение устройства остаются ответственностью юридического изготовителя.
До выпуска задаются толщина меди, тепловой путь, зазоры, ламинат, защитное покрытие, электрический тест и системная проверка тепловой и электрической безопасности.
Управление стоимостью и риском
Цена зависит от контролируемой производственной модели, а не только от количества. Основные факторы — использование материала, оснастка, время инспекции, доступность компонентов, частота изменений, документация и график поставок.
CAM-проверка оценивает поворот платы, размер массива, рейки, интервалы, технологические отверстия, реперы и выбор V-score или фрезерованных перемычек. Плотная панель снижает отходы, но должна оставаться жесткой и безопасно разделяться.
Для повторяющихся программ могут применяться отдельные электрические тестеры, трафареты, сборочные носители, инструменты разделения или функциональные стенды. В расчете следует отделять разовую оснастку от цены единицы и указывать ресурс инструмента.
Стабильная пайка и установка зависят от геометрии площадок, теплового баланса, реперов, расстояний, трафарета, контроля влажности и утвержденного профиля оплавления или селективной пайки. Изменения после выпуска могут отменить результаты приемки.
Проверка BOM выявляет устаревшие, дефицитные, одноканальные и долгосрочные позиции. Аналоги оцениваются по электрическим, механическим, программным, нормативным и жизненным требованиям заказчика и применяются только после одобрения.
Идентификатор партии связывает поставку с ревизией, лотами материалов и компонентов, маршрутом, инспекцией, отклонениями и записями выпуска. Срок хранения записей и комплект документов согласуются до запуска.
Часто задаваемые вопросы
Планирование поставок
Для международных программ укажите адреса, Incoterms, упаковку, идентификацию партий, документы и правила частичных поставок в запросе и заказе.
Уточните импортера, маркировку, упаковку, таможенные документы и схему поставки на один склад или несколько сборочных площадок.
До выпуска задайте документы соответствия, трассируемость, окна поставки, обязанности импортера и записи автомобильной или медицинской программы.
Согласуйте календари площадок, этикетки, контроль влажности и ESD, объединение грузов и порядок одобрения изменений графика.
Определите проектные документы, экспортные и импортные обязанности, маркировку назначения, защитную упаковку и твердые даты выпуска.
Передайте Gerber или ODB++, чертеж, стек и импеданс, количества, график поставок и требуемые отчеты. Для PCBA добавьте BOM, список производителей, CPL, сборочные чертежи, тестовые требования и утвержденные аналоги.