

В условиях современного высокоскоростного производства электроники разница между прибыльной серией изделий и дорогостоящим отзывом продукции часто определяется одним процессом — классификацией дефектов SMT. Линии поверхностного монтажа (SMT) обрабатывают тысячи компонентов каждый час. Без надежной системы распределения дефектов по категориям, их обнаружения и устранения уровень выхода годной продукции быстро снижается.
В компании **APTPCB ** мы понимаем, что обнаружить дефект — это только первый этап. Настоящая ценность появляется тогда, когда дефект правильно классифицирован, его первопричина установлена, а повторное возникновение предотвращено. Это руководство предназначено для инженеров и специалистов по закупкам. В нем рассматриваются стандарты IPC, ключевые показатели качества и методы выбора оптимальной технологии инспекции для различных производственных задач.
Быстрые вопросы и ответы (FAQ)
Что такое классификация дефектов SMT? Это стандартизированная система выявления и учета дефектов поверхностного монтажа по IPC-A-610 для повышения выхода годных плат.
Основные выводы
- Иерархия дефектов имеет значение: не все дефекты одинаковы; обычно они разделяются на критические, значительные и незначительные в зависимости от влияния на функциональность и надежность.
- Стандартизация процессов: стандарт IPC-A-610 является мировым ориентиром для определения критериев паяных соединений и уровней приемки.
- Обнаружение и предотвращение — разные задачи: эффективная классификация позволяет не только находить неисправные платы, но и корректировать процесс производства для предотвращения проблем.
- Роль AOI: автоматизированная оптическая инспекция является основой современной классификации дефектов, однако требует точной настройки программирования для исключения ложных срабатываний.
- Решения на основе данных: показатели DPMO (количество дефектов на миллион возможностей) и First Pass Yield необходимы для оценки эффективности стратегии классификации.
- Проверка результатов: регулярное сравнение данных оборудования с результатами ручной верификации помогает избежать пропуска дефектов.
Что на самом деле означает классификация дефектов SMT (область применения и границы)
Для эффективного управления качеством необходимо сначала определить, что именно включает в себя классификация дефектов SMT. Это не просто перечень неисправных компонентов. Это структурированный подход к разделению отклонений по категориям с учетом их влияния на работу изделия, надежность и соответствие требованиям.
Три уровня классификации
Большинство промышленных стандартов, включая методы, используемые в APTPCB, применяют трехуровневую систему, основанную на рекомендациях IPC:
- Критические дефекты:
- Определение: отклонения, которые могут привести к опасным условиям эксплуатации или полному отказу устройства.
- Действие: немедленная остановка линии. Изоляция всей партии продукции.
- Примеры: короткие замыкания в силовых цепях, отсутствие защитных компонентов или серьезное загрязнение, влияющее на изоляционные свойства.
- Значительные дефекты:
- Определение: отклонения, которые могут вызвать отказ или существенно снизить пригодность изделия для предполагаемого применения.
- Действие: требуется ремонт. При превышении установленного порога запускается анализ первопричины.
- Примеры: обрывы цепей, отсутствие компонентов, эффект «надгробия» или нарушения критериев паяных соединений (например, недостаточное смачивание).
- Незначительные дефекты:
- Определение: отклонения, которые не влияют на форму, посадку или функциональность изделия, но нарушают требования к внешнему виду.
- Действие: отслеживание тенденций. Ремонт может быть необязательным в зависимости от требований заказчика к внешнему виду (класс 2 или класс 3).
- Примеры: небольшое изменение цвета, остатки флюса или смещение компонента, не нарушающее электрические зазоры.
Роль стандартов IPC
Основой классификации дефектов SMT является стандарт IPC-A-610 («Критерии приемки электронных сборок»). Он определяет визуальные требования к допустимому качеству и разделяет изделия на три класса:
- Класс 1: изделия общего назначения (потребительская электроника).
- Класс 2: электронные изделия специального назначения (ноутбуки, коммуникационное оборудование).
- Класс 3: высоконадежные изделия для тяжелых условий эксплуатации (авиация, медицина, автомобильная промышленность).
Один и тот же дефект может быть допустимым для класса 1, но неприемлемым для класса 3. Поэтому классификация всегда зависит от конкретного применения изделия.
Показатели классификации дефектов SMT, которые действительно важны (как оценивать качество)
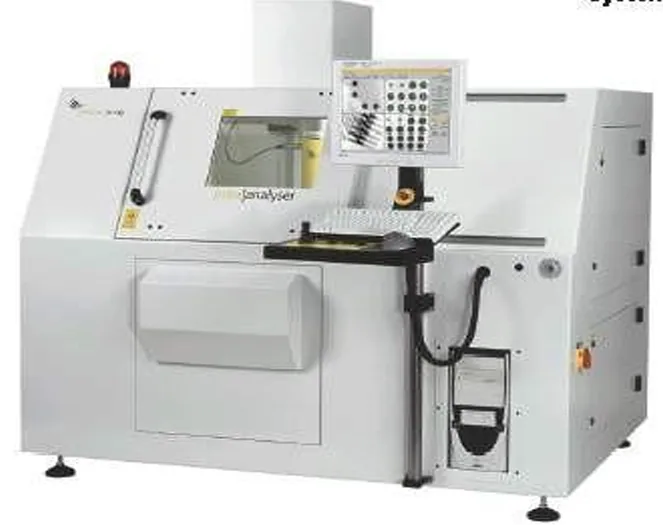
После определения того, что считается дефектом, необходимо измерять частоту его возникновения. В производстве электроники опасно полагаться только на опыт или субъективную оценку. Для постоянного улучшения нужны точные данные.
В следующей таблице представлены основные показатели контроля качества SMT.
| Показатель | Почему важен | Типичный диапазон / факторы | Как измерять |
|---|---|---|---|
| First Pass Yield | Показывает процент плат, которые проходят все проверки без доработки. Высокий FPY указывает на стабильность процесса. | 95% - 99%+ (сильно зависит от сложности платы). | (Количество годных изделий / Общее количество изделий на входе процесса) × 100 |
| **DPMO ** | Стандартный показатель для сравнения качества различных конструкций плат. Нормализует количество дефектов с учетом сложности. | < 50 для производства мирового уровня; < 500 для среднего уровня. | (Общее количество дефектов / (Количество изделий × Количество возможностей дефекта на изделие)) × 1 000 000 |
| False Call Rate | Показывает, как часто система контроля (AOI) принимает исправную деталь за дефектную. Высокий FCR вызывает усталость операторов. | Цель < 5000 PPM. Высокий FCR приводит к игнорированию реальных дефектов. | (Количество ошибочных отклонений / Общее количество возможностей) × 1 000 000 |
| Escape Rate | Самый опасный показатель: дефекты, которые прошли контроль и достигли заказчика. | Цель: 0. Даже один пропущенный дефект может повредить репутации. | (Дефекты, обнаруженные заказчиком / Общее количество дефектов) × 100 |
| Slip Rate | Дефекты, обнаруженные на поздних этапах (например, ICT), которые должны были быть выявлены во время SMT. | Зависит от процесса. Показывает недостатки стратегии классификации дефектов SMT. | (Дефекты, обнаруженные на ICT / Общее количество SMT-дефектов) |
Понимание этих показателей позволяет эффективно проверять вашу систему качества. Если FPY низкий, но Escape Rate равен нулю, система контроля работает, однако производственный процесс постепенно теряет стабильность.
Как выбрать метод классификации дефектов SMT: рекомендации по различным сценариям
Выбор правильного подхода к классификации дефектов SMT требует поиска баланса между скоростью, стоимостью и глубиной анализа. Не каждой плате необходим трехмерный рентгеновский контроль, но использование только ручной проверки для плат высокой плотности приводит к повышенным рискам.
Ниже приведены рекомендации по выбору оптимального сочетания методов инспекции для разных производственных условий.
Сценарий 1: NPI и создание прототипов
- Контекст: малые объемы (1-10 плат), быстрый запуск, непроверенная конструкция.
- Рекомендация: ручная визуальная инспекция + проверка первого изделия.
- Компромисс: высокая стоимость труда на единицу продукции, но отсутствие необходимости настройки оборудования.
- Почему: программирование AOI для 5 плат может занять больше времени, чем ручная проверка. Системы FAI подтверждают соответствие BOM и полярность перед продолжением производства.
Сценарий 2: массовое производство потребительской электроники
- Контекст: тысячи изделий, чувствительность к стоимости, стандартные компоненты (0402, QFP).
- Рекомендация: встроенный 2D или 3D AOI-контроль.
- Компромисс: высокая первоначальная стоимость оборудования, но очень низкая стоимость контроля каждой платы.
- Почему: основные принципы AOI показывают, что камеры выполняют проверку быстрее человека. 3D AOI предпочтителен для измерения объема припоя и копланарности.
- Подробнее: услуги AOI-инспекции.
Сценарий 3: BGA и скрытые паяные соединения
- Контекст: платы с корпусами BGA, QFN или CSP, где соединения находятся под корпусом.
- Рекомендация: автоматизированная рентгеновская инспекция (AXI).
- Компромисс: более длительный цикл проверки и высокая стоимость оборудования.
- Почему: оптические системы AOI не могут видеть сквозь пластик или кремний. Рентген является единственным неразрушающим методом для классификации пустот и перемычек под корпусами микросхем.
Сценарий 4: миниатюризация и малый шаг выводов
- Контекст: компоненты 0201 или 01005, соединители с малым шагом.
- Рекомендация: контроль паяльной пасты (SPI) + 3D AOI.
- Компромисс: добавляется этап перед установкой компонентов (SPI).
- Почему: около 70% SMT-дефектов возникают на этапе нанесения пасты. SPI выявляет недостаточный объем пасты до установки компонента, снижая расходы на ремонт.
Сценарий 5: изделия с повышенными требованиями к надежности (автомобильная и аэрокосмическая отрасли)
- Контекст: требования IPC класса 3, нулевая допустимость отказов.
- Рекомендация: SPI + 3D AOI + AXI + ICT (внутрисхемное тестирование).
- Компромисс: максимальная стоимость и самая низкая производительность.
- Почему: необходима избыточность контроля. Дефект, пропущенный AOI, должен быть обнаружен электрическим тестированием.
Сценарий 6: смешанные конструкции SMT и выводной монтаж
- Контекст: платы SMT, где также требуется ручная установка крупных разъемов или конденсаторов.
- Рекомендация: AOI для SMT + ручная проверка THT.
- Компромисс: сбалансированный подход.
- Почему: AOI-системы часто испытывают сложности с компонентами выводного монтажа из-за различий в высоте и форме ручной пайки.
Контрольные этапы внедрения классификации дефектов SMT (от проектирования до производства)
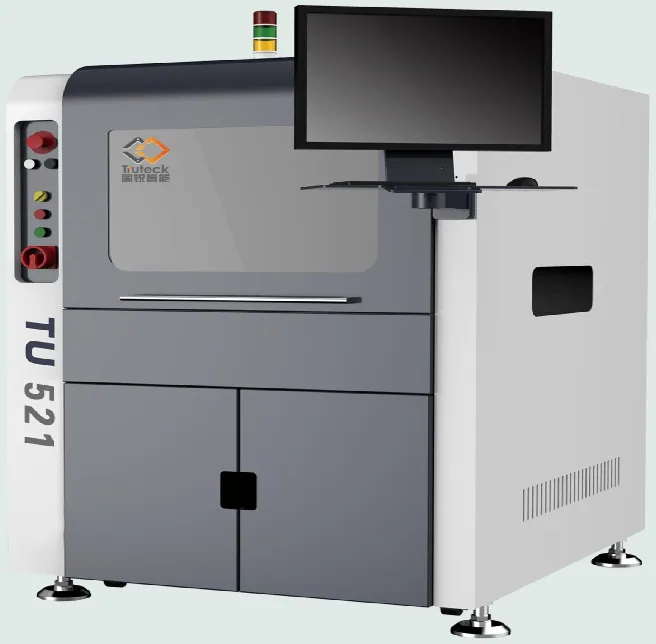
Создание надежной стратегии классификации дефектов SMT начинается задолго до запуска установки компонентов. Она формируется уже на этапе проектирования.
Ниже приведен список проверок, который помогает подготовить изделие к точной классификации дефектов.
1. Проверка Design for Manufacturing
- Рекомендация: убедитесь, что посадочные места компонентов соответствуют стандартам IPC.
- Риск: слишком маленькие контактные площадки могут привести к тому, что AOI обнаружит «недостаток припоя», даже если соединение механически надежно.
- Критерий приемки: прохождение проверки DFM без критических ошибок.
- Ресурс: рекомендации DFM.
2. Размещение реперных меток
- Рекомендация: размещайте минимум три глобальные реперные метки на технологических полях панели и локальные метки рядом с компонентами малого шага.
- Риск: без реперных меток AOI не сможет корректно выровнять систему координат, что приведет к большому количеству ложных ошибок позиционирования.
- Критерий приемки: четкие контрастные реперные метки присутствуют в данных Gerber.
3. Стандартизация библиотеки компонентов
- Рекомендация: используйте стандартные размеры корпусов. Не смешивайте метрические и дюймовые обозначения в BOM.
- Риск: несоответствие данных библиотеки заставляет оборудование искать компонент другого размера.
- Критерий приемки: проверка и очистка BOM завершены.
4. Проверка конструкции трафарета
- Рекомендация: оптимизируйте отверстия трафарета для эффективного нанесения пасты.
- Риск: плохое высвобождение пасты вызывает перемычки. Если система классификации настроена неправильно, она может принять перемычку за «смещение».
- Критерий приемки: данные объема SPI находятся в пределах 80%-120% от целевого значения.
5. Настройка профиля оплавления
- Рекомендация: используйте термопрофилирование, чтобы убедиться, что все соединения достигают температуры ликвидуса.
- Риск: холодные паяные соединения сложно обнаружить с помощью 2D AOI.
- Критерий приемки: профиль соответствует требованиям производителя пасты.
6. Настройка порогов инспекции
- Рекомендация: используйте эталонную плату («Golden Board») для обучения AOI.
- Риск: слишком жесткие допуски вызывают большое количество ложных срабатываний, а слишком слабые приводят к пропуску дефектов.
- Критерий приемки: уровень ложных срабатываний < 5000 PPM во время тестового запуска.
7. Обучение операторов
- Рекомендация: обучайте операторов критериям паяных соединений и проверке сигналов AOI.
- Риск: операторы могут автоматически подтверждать ложные предупреждения и в итоге пропустить настоящий дефект.
- Критерий приемки: операторы сертифицированы по IPC-A-610.
8. Обратная связь на основе данных
- Рекомендация: передавайте данные AOI обратно на оборудование печати пасты и установки компонентов.
- Риск: устранение последствий без исправления причины приводит к повторному возникновению проблем.
- Критерий приемки: показатель способности процесса (Cpk) улучшается со временем.
Распространенные ошибки при классификации дефектов SMT и правильные решения
Даже при использовании современного оборудования производители часто сталкиваются с проблемами классификации дефектов SMT. Ниже рассмотрены наиболее типичные ошибки и способы их предотвращения в APTPCB.
1. Игнорирование усталости от ложных срабатываний
- Ошибка: инженеры устанавливают максимальную чувствительность AOI, чтобы обнаружить все возможные проблемы. В результате одна плата может получить 50 предупреждений, из которых 49 являются ложными.
- Последствие: оператор перестает внимательно проверять результаты и массово подтверждает список, пропуская настоящий дефект.
- Исправление: настройте освещение и алгоритмы так, чтобы количество ложных срабатываний оставалось управляемым.
2. Использование только электрического тестирования ICT
- Ошибка: предположение, что плата идеальна, если она успешно прошла электрический тест.
- Последствие: соединение с почти отсутствующим контактом может пройти электрическую проверку, но выйти из строя после вибрации в реальной эксплуатации.
- Исправление: визуальная проверка необходима для оценки механической целостности, а не только электрического соединения.
3. Разные названия одинаковых дефектов
- Ошибка: один оператор называет проблему «недостатком припоя», другой — «обрывом».
- Последствие: анализ данных становится невозможным, поскольку невозможно определить настоящую причину.
- Исправление: используйте единый словарь дефектов на основе терминологии IPC.
4. Пропуск SPI-контроля
- Ошибка: считать SPI ненужными затратами.
- Последствие: дефекты обнаруживаются только в конце линии после оплавления, когда требуется дорогая ручная доработка.
- Исправление: выявляйте проблемы с пастой сразу после печати. Очистка платы дешевле демонтажа компонентов.
5. Игнорирование эффекта затенения
- Ошибка: размещение высоких компонентов (например, электролитических конденсаторов) рядом с маленькими резисторами.
- Последствие: высокий компонент закрывает обзор камеры AOI или создает тень, препятствующую контролю.
- Исправление: учитывайте размещение компонентов уже на этапе DFM.
6. Отсутствие калибровки
- Ошибка: нерегулярная калибровка оборудования инспекции.
- Последствие: смещение измерений приводит к неправильной классификации смещения или перекоса компонентов.
- Исправление: выполняйте плановое обслуживание и калибровку с использованием сертифицированных образцов.
Часто задаваемые вопросы о классификации дефектов SMT (стоимость, сроки, файлы DFM, стек платы, контроль AOI и рентген)
Вопрос: В чем разница между AOI и рентгеновской инспекцией? Ответ: AOI использует камеры и освещение для проверки видимых элементов, таких как расположение компонентов и внешние паяные соединения. Рентген позволяет исследовать скрытые области, включая шарики BGA и пустоты внутри паяных соединений.
Вопрос: Как рассчитать DPMO для печатной платы? Ответ: DPMO = (Общее количество дефектов / (Количество изделий × Количество возможностей дефекта на изделие)) × 1 000 000. «Возможность» — это любой потенциальный источник дефекта, например установка компонента или паяное соединение.
Вопрос: Что такое «Champagne Void»? Ответ: Это особый тип пустоты в корпусах BGA, расположенный на границе между шариком припоя и контактной площадкой корпуса. Такой дефект считается критическим и часто связан с проблемами покрытия.
Вопрос: Можно ли полностью автоматизировать классификацию дефектов? Ответ: Хотя оборудование AOI/SPI выполняет основную работу по обнаружению проблем, окончательная классификация часто требует участия человека для исключения ложных срабатываний. Системы AOI с искусственным интеллектом уменьшают необходимость ручной проверки, но контроль специалиста остается важным для изделий класса 3.
Вопрос: В чем разница между IPC классом 2 и классом 3 с точки зрения дефектов? Ответ: Класс 2 допускает некоторые отклонения (например, 50% вертикального заполнения отверстия в выводном монтаже). Класс 3 требует более строгих условий (например, 75% вертикального заполнения), поскольку изделие должно работать без перерывов в тяжелых условиях.
Вопрос: Почему дефект Head-in-Pillow сложно обнаружить? Ответ: Head-in-Pillow (HiP) возникает, когда шарик BGA касается пасты, но не объединяется с ней полностью. Такой дефект может пройти проверку постоянным током, но проявиться на высоких частотах или при температурных нагрузках. Обычно для его обнаружения требуется рентген.
Вопрос: Предоставляет ли APTPCB отчеты об инспекции? Ответ: Да. Мы можем предоставить отчеты AOI, рентгеновского контроля и FAI по запросу, чтобы подтвердить соблюдение процесса классификации дефектов SMT.
Глоссарий классификации дефектов SMT (ключевые термины)
| Термин | Определение |
|---|---|
| AOI | Автоматизированная оптическая инспекция. Использует камеры для проверки PCB на критические отказы и дефекты качества. |
| Bridging | Дефект, при котором припой соединяет две или более соседние контактные площадки, которые должны быть электрически изолированы (короткое замыкание). |
| Coplanarity | Состояние, при котором все выводы компонента находятся в одной геометрической плоскости. Нарушение копланарности приводит к плохим соединениям. |
| DPMO | Количество дефектов на миллион возможностей. Стандартный показатель качества процесса. |
| Fiducial | Медная метка на PCB, используемая оборудованием сборки для точного позиционирования. |
| Head-in-Pillow | Дефект BGA, при котором шарик припоя касается пасты на площадке, но не соединяется полностью. |
| IPC-A-610 | Промышленный стандарт приемки электронных сборок. |
| Manhattan Effect | Также известен как эффект «надгробия». Компонент поднимается одним концом из-за неравномерных сил смачивания при оплавлении. |
| Skew | Дефект, при котором компонент повернут или смещен относительно целевой площадки, но электрически соединен. |
| Solder Beading | Крупные шарики припоя рядом с корпусами микросхем, часто возникающие из-за избытка пасты. |
| SPI | Контроль паяльной пасты. Измеряет объем, высоту и площадь нанесения пасты. |
| Tombstoning | См. Manhattan Effect. |
| Voiding | Пустоты или воздушные включения внутри паяного соединения. Обычно допускаются до определенного процента (как правило, 25%). |
| Wetting | Способность расплавленного припоя растекаться и соединяться с металлической поверхностью площадки и вывода компонента. |
Заключение (следующие шаги)
Освоение классификации дефектов SMT заключается не только в покупке самого дорогого оборудования контроля. Главное — объединить проектирование, управление процессом и проверку результатов в единую систему. Понимание уровней дефектов, контроль показателей DPMO и правильный выбор методов инспекции позволяют значительно снизить риски и повысить выход годной продукции.
В APTPCB мы применяем многоступенчатую стратегию контроля, включая SPI, 3D AOI и рентгеновскую инспекцию, чтобы каждая плата соответствовала указанному классу IPC.
Готовы перевести вашу конструкцию в серийное производство?
При отправке данных для проверки DFM или получения коммерческого предложения предоставьте:
- Файлы Gerber: включая слои пасты, маски и шелкографии.
- BOM (спецификация материалов): с номерами деталей производителей.
- Сборочные чертежи: с указанием полярности и специальных инструкций.
- Требования к тестированию: укажите необходимость ICT, FCT или определенного покрытия рентгеновским контролем.
- Класс IPC: укажите, требуется ли контроль по стандартам класса 2 или класса 3.
Четкое определение этих параметров с самого начала позволяет нам настроить процедуры классификации дефектов SMT в соответствии с вашими требованиями и обеспечить надежный продукт, которому можно доверять.
Для настройки порогов обнаружения дефектов изучите основы AOI.