
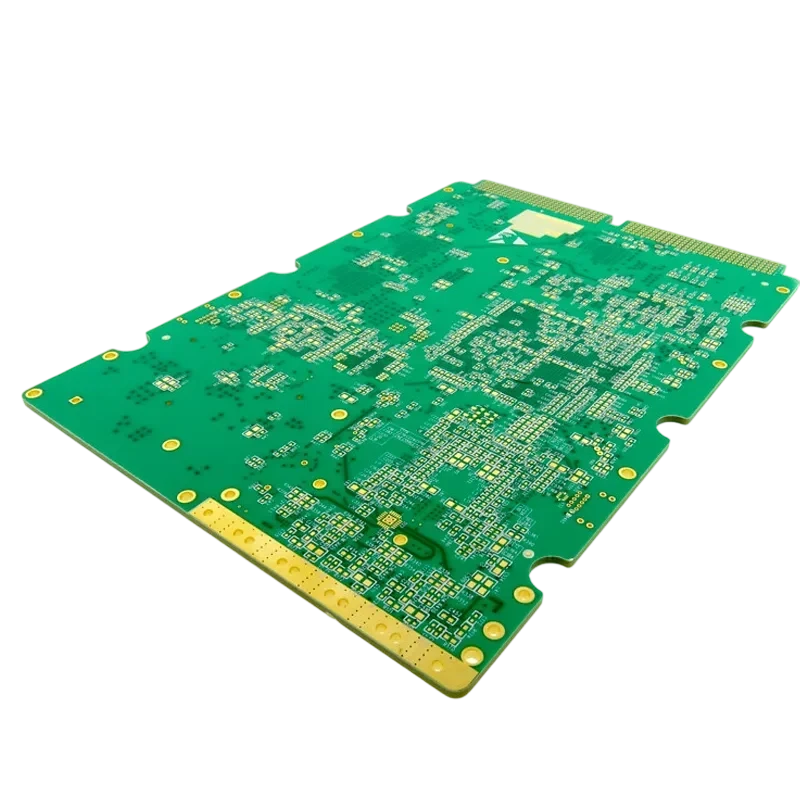
Размерный контроль печатных плат — это инструментальная проверка соответствия изготовленной платы или электронного модуля PCBA чертежным размерам и допускам: габаритному контуру, диаметрам и координатам отверстий, общей толщине, плоскостности, а также микрогеометрии проводников и контактных площадок. Итогом проверки является официальный отчет о размерном контроле, содержащий номинальные значения, поля допусков, фактические замеры и заключение о годности.
Ключевые выводы
- Объем размерного контроля не исчерпывается длиной и шириной платы: он включает диаметры отверстий, ширину проводников, толщину металлизации и коробление.
- Понимание полей допусков, индексов воспроизводимости процесса Cpk и принципов геометрических допусков GD&T обязательно для надежного серийного выпуска.
- Ужесточение допусков всегда повышает себестоимость; инженерная цель состоит в балансе функциональности и технологичности.
- Методы измерений варьируются от ручных штангенциркулей для прототипов до оптических видеоизмерительных систем VMS и КИМ для серийного производства.
- Акт контроля первого изделия FAI является важнейшим барьером, предотвращающим тиражирование размерных ошибок на всю партию.
- Гибкие и гибко-жесткие материалы обладают нестабильностью размеров при нагреве и требуют специализированных методик контроля.
- Корректные файлы Gerber и детальные сборочные чертежи служат основой успешной метрологической верификации.
Что включает контроль геометрических параметров печатных плат?
Размерный контроль представляет собой количественное подтверждение физических параметров изделия относительно конструкторской документации. Для завода APTPCB это означает не просто проверку входимости платы в корпус, а гарантию того, что геометрия платы в полной мере обеспечивает ее электрические характеристики.
Область размерного контроля охватывает несколько ключевых направлений:
- Макроразмеры: внешний контур, координаты крепежных отверстий, пазы и общая толщина платы, определяющие механическую установку.
- Микроразмеры: ширина проводников, зазоры, пояски металлизации отверстий и толщина меди. Нарушение этих норм приводит к рассогласованию волнового сопротивления и обрывам цепей.
- Геометрическая форма: плоскостность при короблении и скручивании, перпендикулярность кромок и соосность сверления относительно контактных площадок. В современных платах высокой плотности HDI допуски измеряются в микронах.
Какие размеры и допуски печатных плат имеют решающее значение?
Четкие числовые критерии переводят абстрактные требования к качеству в однозначные нормы приемки:
| Параметр | Техническое значение | Типовой диапазон допусков | Метод измерения |
|---|---|---|---|
| Линейные размеры | Габариты контура, вырезы и пазы | ±0,10 мм стандарт, ±0,05 мм прецизионный | Штангенциркуль, микрометр или координатно-измерительная машина КИМ |
| Диаметры отверстий | Установка компонентов и качество металлизации | ±0,076 мм для PTH, ±0,05 мм для NPTH | Калибры-пробки или видеоизмерительные системы VMS |
| Коробление и скручивание | Плоскостность для пайки SMD без напряжений | Менее 0,75 % для SMT, менее 1,5 % для THT | Гранитная поверочная плита с щупами или лазерный сканер |
| Ширина проводников и зазоров | Контроль импеданса и нагрузочной способности | ±10 % до ±20 % в зависимости от меди | Микрошлифы или оптический микроскоп высокой кратности |
| Гарантийный поясок | Целостность переходных отверстий без разрывов | Класс 2 допускает разрыв до 90°, класс 3 требует запас от 0,05 мм | Рентгеновский контроль или анализ микрошлифов |
| Толщина платы | Посадка в краевые разъемы и направляющие | Стандартно ±10 % | Точечный микрометр с индикатором |
| Толщина металлизации | Плотность тока и теплоотвод | По классам IPC 2 и 3 в среднем 20–25 мкм в стволе | Анализ микрошлифов или вихретоковый толщиномер |
КИМ против VMS и калибров: какой метод размерного контроля выбрать?
Выбор средств измерений зависит от характера контролируемых элементов:
| Метод | Оптимальное применение | Контактный? | Типовое использование |
|---|---|---|---|
| Штангенциркули, микрометры, калибры | Быстрый замер внешних контуров, толщин и диаметров | Да | Прототипы, входной контроль, операционные проверки |
| Видеоизмерительная система VMS | Мелкие 2D-элементы: площадки, дорожки, микроотверстия | Нет | Гибкие и тонкие платы, микрогеометрия, отчеты FAI |
| Координатно-измерительная машина КИМ | 3D-геометрия, базы и позиционные допуски | Да | Прецизионные контуры, зенковки, базовые механические элементы |
| Лазерное сканирование плоскостности | Прогиб, скручивание, компланарность | Нет | Крупные и тонкие платы перед автоматическим монтажом |
| Микрошлифы | Внутренние параметры: слои, медь, металлизация ствола | Разрушающий | Тестовые купоны и квалификационные выборки |
| Рентгеновский контроль | Совмещение внутренних слоев и скрытые элементы | Нет | Проверка приводки многослойных и HDI плат |
КИМ обеспечивает строгую привязку к базам, но требует времени на программирование. На производстве оптимально сочетать бесконтактные оптические системы VMS для топологии и КИМ для механических контуров.
Размерный контроль смонтированных печатных плат PCBA
После монтажа компонентов измеряются новые геометрические параметры: высота установленных элементов, зоны запрета, положение разъемов относительно лицевых панелей, выступание запрессовочных контактов press-fit, положение стоек и остаточная деформация платы после оплавления. Эти механические требования должны быть зафиксированы на сборочном чертеже.
Выбор метода контроля по сценариям применения
Глубина контроля определяется условиями эксплуатации изделия:
- Стандартные жесткие платы потребительской электроники: Экономичное производство со стандартными допусками ±0,1 мм и выборочным межоперационным контролем.
- Платы высокой плотности HDI: Микронные проводники и микропереходы в технологии HDI плат. Применение лазерных профилометров и сплошного оптического контроля AOI.
- Гибкие и гибко-жесткие платы: Полимерные материалы подвержены термической усадке. Обязателен бесконтактный оптический замер во избежание деформации образцов.
- Высокочастотные платы СВЧ: Топология определяет волновое сопротивление тракта. Допуски по ширине до ±0,015 мм и изготовление шлифов с каждого группового листа.
- Аэрокосмическая и оборонная аппаратура: Полное соответствие требованиям IPC класс 3, сплошная размерная верификация и строгая прослеживаемость данных.
- Опытные образцы и освоение новых изделий: Акцент на контроль первого изделия FAI для устранения конструкторских ошибок до запуска серии.
От проектирования до производства: контрольные точки внедрения

Системный контроль охватывает все фазы жизненного цикла изделия:
- Анализ DFM на этапе проекта: Согласование чертежных допусков с технологическими возможностями оборудования.
- Входной контроль сырья: Замер толщины стеклотекстолита и медной фольги до раскроя.
- Контроль сверления: Оценка износа сверл и проверка координат отверстий на рентгене.
- Травление и совмещение слоев: Замер ширины линий и зазоров на оптических установках AOI.
- Прессование многослойных плат: Измерение толщины после пресса и контроль выпрессовки связующего.
- Нанесение финишных покрытий: Контроль толщины золота, олова или серебра на установках рентгенофлуоресцентного анализа XRF.
- Механическая обработка контура: Проверка геометрии после фрезерования и скрайбирования на КИМ.
- Акт первого изделия FAI: Полный метрологический протокол первого образца до запуска тиража.
- Выходной контроль качества FQC: Проверка по стандартам системы качества печатных плат.
Типичные ошибки и правильный подход
- Ошибка 1: Избыточное ужесточение допусков: Не следует назначать жесткий допуск ±0,05 мм на весь внешний контур, если он нужен только в зоне разъема. Используйте систему геометрических допусков GD&T.
- Ошибка 2: Игнорирование свойств материалов: Учитывайте температурное расширение и усадку гибких диэлектриков в гибких печатных платах, согласовывая коэффициенты масштабирования.
- Ошибка 3: Противоречия в документации: Файлы Gerber являются главным источником геометрии. Чертежи должны задавать допуски и особые требования, но не переопределять контур.
- Ошибка 4: Неверно выбранные базы: Измеряйте расстояния не от грубого фрезерованного края платы, а от технологических базовых отверстий или реперных знаков.
- Ошибка 5: Подмена размерного контроля визуальным: Отсутствие царапин на паяльной маске не гарантирует точности проводников. Разделяйте косметические и размерные чек-листы.
- Ошибка 6: Отказ от протокола FAI: Всегда требуйте перепроверки первого изделия при смене ревизии или возобновлении производства после перерыва.
Часто задаваемые вопросы
Каков стандартный допуск на контур печатной платы? При стандартном ЧПУ-фрезеровании допуск составляет ±0,10 мм. При скрайбировании разброс может быть чуть шире из-за остаточного технологического перешейка.
Как измеряется коробление и скручивание? Плату укладывают на поверочную гранитную плиту. Максимальное вертикальное отклонение измеряют щупом и делят на длину диагонали платы для получения процента.
Можно ли заказать 100 % размерный контроль партии? Да. Серийные партии проверяются по статистическим выборкам AQL. Сплошной 100 % контроль выполняется по отдельному согласованию для ответственных отраслей.
В чем разница между справочным и критическим размером? Справочный размер дается для информации и не подлежит строгой браковке. Критический размер определяет посадку и работоспособность изделия и требует обязательного замера.
Как проверить совмещение внутренних слоев? Применяются промышленные рентгеновские установки, позволяющие видеть смещение контактных площадок внутренних слоев относительно оси просверленного отверстия.
Влияет ли толщина финишного покрытия на общую толщину платы? Толщина химического золота ENIG составляет доли микрона и пренебрежимо мала. Горячее лужение HASL добавляет от 30 до 50 мкм с заметной неравномерностью по поверхности.
Что представляет собой чек-лист визуального контроля? Это документ контролера ОТК, позволяющий быстро проверить внешний вид поверхности, маску, маркировку и базовые установочные размеры.
Почему диаметр готового отверстия меньше диаметра сверла? Сверло задает диаметр исходного отверстия. В процессе гальванической металлизации на стенки осаждается слой меди, уменьшая просвет до номинального размера готового отверстия.
Что должен содержать отчет о размерном контроле? В отчете фиксируют номер детали, ревизию, номера образцов, позиции чертежа, номиналы, допуски, фактические замеры, инструмент, заключение, дату и подпись контролера.
Связанные разделы и инструменты
- Система менеджмента качества плат
- Контроль первого изделия FAI
- Методы обработки контура плат
- Производство плат высокой плотности HDI
- Возможности изготовления гибких плат
Глоссарий ключевых терминов
| Термин | Определение |
|---|---|
| AQL | Acceptable Quality Level, статистический уровень приемки для определения объема выборки и браковочного числа. |
| AOI | Автоматическая оптическая инспекция для выявления дефектов топологии и пайки. |
| Коробление и скручивание | Отклонение от плоскостности. Прогиб имеет цилиндрическую форму, скручивание — винтовую. |
| КИМ | Координатно-измерительная машина для высокоточного трехмерного контактного замера геометрии. |
| Cpk | Индекс воспроизводимости технологического процесса относительно границ допуска. |
| База | Теоретически точная плоскость, ось или точка, от которой отсчитываются размеры детали. |
| FAI | Проверка первого изделия для подтверждения стабильности технологического процесса. |
| GD&T | Система геометрических взаимосвязей и допусков формы и расположения поверхностей. |
| Gerber | Стандартный векторный формат описания топологических слоев печатной платы. |
| IPC-A-600 | Международный стандарт критериев приемки несмонтированных печатных плат. |
| Метрология | Наука об измерениях, методах и средствах обеспечения их единства и точности. |
| Допуск | Абсолютная величина допустимого отклонения размера от номинального значения. |
| VMS | Видеоизмерительная система для бесконтактного оптического контроля мелких элементов. |
Заключение и следующие шаги
Размерный контроль превращает теоретические допуски чертежа в объективные метрологические факты. Тщательное соблюдение геометрических параметров гарантирует надежность прибора в реальных условиях.
При заказе плат на заводе APTPCB предоставляйте:
- Полный комплект файлов Gerber для геометрии слоев.
- Чертеж с указанием допусков, структуры слоев и материалов.
- Нормы контроля по стандартам IPC класса 2 или 3.
- Специальные требования: ступенчатое фрезерование, глухие пазы или запрессовка.