
FAQ
Что такое пайка волной припоя в производстве печатных плат?
Пайка волной припоя представляет собой технологический процесс монтажа печатных плат, при котором расплавленный припой подается в виде непрерывной волны, контактирующей с нижней стороной платы. Это обеспечивает быстрое и надежное формирование паяных соединений на выводах компонентов. Метод наиболее эффективен для выводных компонентов и плат со смешанным монтажом.
В чем разница между пайкой волной и конвекционным оплавлением?
Пайка оплавлением расплавляет паяльную пасту, предварительно нанесенную на контактные площадки поверхностного монтажа, являясь стандартом для SMD. Пайка волной разработана специально для выводных соединений THT, а также может запаивать SMD-компоненты на нижней стороне платы при условии их предварительной фиксации клеем.
Как предотвратить образование перемычек при пайке волной?
Предотвращение перемычек припоя достигается соблюдением достаточного шага выводов, качественным нанесением паяльной маски между контактными площадками, точной регулировкой высоты волны припоя и времени контакта. Проектирование платы с учетом правил DFM является главной гарантией отсутствия замыканий.
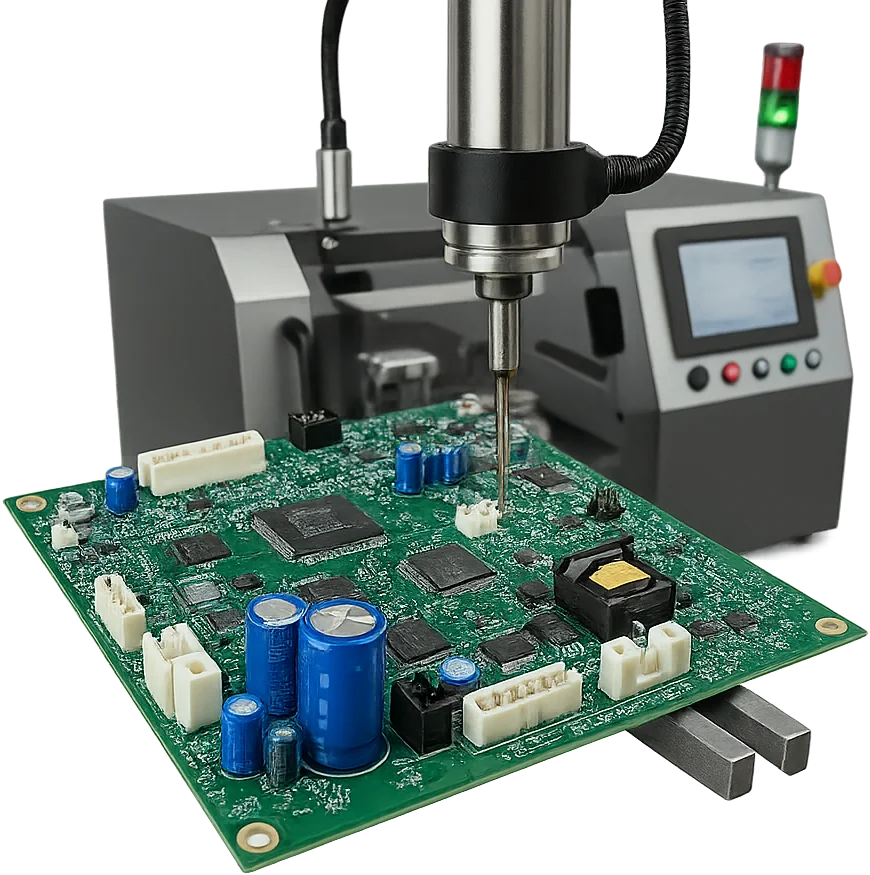
Что такое селективная пайка?
Селективная пайка использует миниатюрное сопло с локальной волной расплавленного припоя для пайки отдельных выводных компонентов на платах смешанного монтажа, исключая воздействие высокой температуры на соседние чувствительные SMD-компоненты.
Каков минимальный диаметр отверстия для пайки волной?
Пайка волной позволяет заполнять отверстия диаметром от 0,3 мм до 3,2 мм. Однако надежное заполнение требует достаточного кольцевого зазора между выводом компонента и стенкой металлизированного отверстия. Стандартное правило DFM рекомендует, чтобы диаметр готового отверстия превышал диаметр вывода как минимум на 0,3 мм.
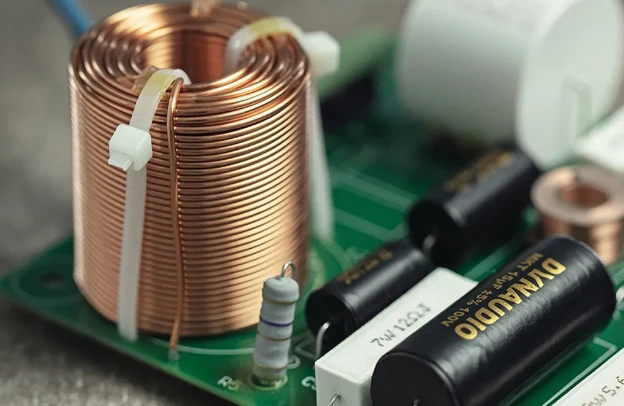
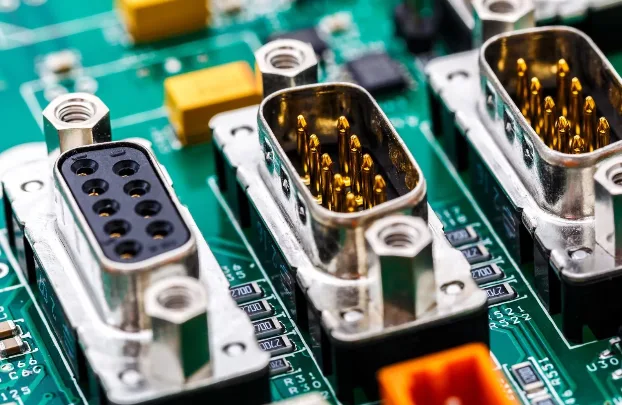
Сквозной выводной монтаж обеспечивает механическое и электрическое соединение путем установки выводов компонентов в сквозные металлизированные отверстия (PTH) с последующим формированием паяного соединения между выводом, контактной площадкой и медным цилиндром отверстия. Технология широко востребована для разъемов, электромагнитных реле, трансформаторов, силовых клеммников и узлов, где механические нагрузки и рассеиваемая мощность делают монтаж в отверстия предпочтительным.
Успешное производство изделий THT опирается на три ключевых решения:
- Какой метод пайки наилучшим образом соответствует топологии платы и объему партии?
- Какие конструктивные параметры печатной платы должны контролироваться до запуска в производство?
- Какие методы инспекции подтверждают соответствие паяных соединений отраслевым стандартам?
Ключевые выводы
- Выбирайте ручную, волновую или селективную пайку исходя из доступности зоны пайки, теплоемкости платы, плотности монтажа и требований к качеству.
- Обеспечивайте оптимальный зазор между выводом и отверстием, ширину контактного пояска, термобарьеры и доступ для пайки еще на этапе проектирования топологии.
- Квалифицируйте процесс пайки на реальных образцах плат с учетом используемого сплава, флюса и теплового профиля.
- Включайте требования к стандартам, методам инспекции и прослеживаемости в исходный запрос стоимости (RFQ).
- Оценивайте качество соединений комплексными методами контроля, а не только визуальной оценкой заполнения отверстия.
Содержание
- Что такое печатная плата сквозного монтажа?
- Выводной монтаж против поверхностного: сравнение технологий
- Когда следует применять выводные компоненты?
- Какой технологический процесс пайки выбрать?
- Какие проверки DFM обязательны для выводного монтажа?
- Как выполняется квалификация процесса пайки?
- Как контролировать качество паяных соединений?
- Какие дефекты возникают при сквозном монтаже?
- Что должен содержать запрос стоимости RFQ на выводной монтаж?
Что такое печатная плата сквозного монтажа?
Печатная плата сквозного монтажа предназначена для установки компонентов, выводы которых проходят через просверленные, как правило металлизированные отверстия (PTH), и запаиваются с противоположной стороны. Технология сквозного монтажа (THT) исторически являлась базовым методом сборки электроники. В современных изделиях преобладает смешанный монтаж: планарные SMD-компоненты обеспечивают высокую плотность трассировки, а выводные компоненты применяются для силовых узлов и разъемов, требующих прочной фиксации в плате.
Выводной монтаж против поверхностного (SMT против THT): что выбрать?
| Критерий | Выводной монтаж (THT) | Поверхностный монтаж (SMD / SMT) |
|---|---|---|
| Способ фиксации | Выводы проходят сквозь металлизированные отверстия и запаиваются снизу | Выводы устанавливаются на поверхностные контактные площадки и оплавляются |
| Типичные компоненты | Разъемы, реле, трансформаторы, электролитические конденсаторы, клеммы | Микросхемы, чип-компоненты, корпуса BGA, QFN и современные интегральные схемы |
| Занимаемая площадь | Отверстия занимают пространство на всех сигнальных слоях платы | Максимальная плотность компоновки; возможность двустороннего размещения |
| Механическая прочность | Высочайшая стойкость к усилиям сочленения, вибрационным и ударным нагрузкам | Зависит от прочности сцепления фольги; тяжелые детали требуют доп. крепления |
| Способ пайки | Ручная, пайка волной, селективная или оплавление пасты в отверстии | Трафаретная печать паяльной пасты и конвекционная печь оплавления |
| Стоимость сборки | Требует ручных операций либо специализированных паяльных установок | Высокоавтоматизированные скоростные линии поверхностного монтажа |
Для узлов, подвергающихся механическим нагрузкам или коммутирующих высокие токи, выводной монтаж остается незаменимым техническим решением.
Когда следует применять выводные компоненты?
Применение технологии сквозного монтажа оправдано, когда тип компонента, механический интерфейс, электрические характеристики или цепочка поставок требуют выводного корпуса:
- Разъемы на краю платы, воспринимающие усилие подключения кабелей.
- Электромагнитные реле и переключатели с механическими нагрузками.
- Силовые транзисторы и трансформаторы с высоким тепловыделением.
- Компоненты, для которых не существует надежных SMD-аналогов.
При смешанном монтаже учитывайте термические ограничения SMD-компонентов, доступность паяльного инструмента и удобство контроля качества. Подробнее ознакомьтесь с нашим руководством по технологическому процессу SMT и THT.
Какой технологический процесс пайки выбрать?
Выбор метода пайки определяется конструкцией платы, объемом производственной серии и требованиями к надежности:
| Процесс | Область применения | Основные ограничения | Необходимые условия |
|---|---|---|---|
| Ручная пайка | Опытные образцы, ремонт, мелкосерийные партии, труднодоступные узлы | Человеческий фактор, невысокая скорость, контроль повторяемости | Технологические карты, калиброванные паяльные станции, аттестация монтажников |
| Пайка волной припоя | Крупносерийные партии, доступные выводы на нижней стороне платы | Требуются технологические маски (паллеты), риск перемычек припоя | Термопрофилирование, контроль флюсования, проверка эрозии припоя |
| Селективная пайка | Смешанный монтаж, термочувствительные SMD-детали на нижней стороне | Большее время цикла на точку пайки по сравнению с волной | Программирование траектории сопла, защитная среда азота |
| Оплавление пасты в отверстии | Смешанные платы, подходящие для стандартной конвекционной печи | Точный расчет объема паяльной пасты и термостойкость корпусов деталей | Специальные трафареты ступенчатой толщины, точные допуски отверстий |
Селективная пайка обеспечивает идеальный баланс качества для смешанных плат, предотвращая перегрев планарных элементов.
Какие проверки DFM обязательны для выводного монтажа?
Аудит технологичности DFM сопоставляет конструкцию платы с возможностями выбранного сборочного оборудования:
| Параметр DFM | Требование к проектированию | Влияние на технологичность |
|---|---|---|
| Зазор между выводом и отверстием | Разница диаметров должна составлять от 0,2 мм до 0,5 мм | Определяет подъем припоя по капиллярам и процент заполнения отверстия |
| Ширина контактного пояска | Соблюдение минимального пояска по стандартам IPC Class 2 или Class 3 | Предотвращает разрыв площадки и обеспечивает надежную галтель припоя |
| Тепловые барьеры (термобарьеры) | Терморазвязка при подключении к сплошным медным полигонам | Предотвращает чрезмерный отвод тепла и дефекты непропая |
| Расстояние до SMD-компонентов | Зона безопасности не менее 3 мм до границы волновой или селективной пайки | Исключает перегрев планарных компонентов и смыв припоем |
Проведение предварительного аудита DFM для печатных плат предотвращает задержки при запуске в серию.
Как выполняется квалификация процесса пайки?
Процесс пайки настраивается на реальных образцах сборок, а не на базовых установках оборудования:
- Согласование марки паяльного сплава и типа флюса.
- Совместимость с финишным покрытием платы (ENIG, HASL, OSP).
- Термические ограничения чувствительных полупроводниковых компонентов.
- Влияние толщины платы и внутренних медных слоев на прогрев.
- Сквозной контроль заполнения отверстий на массивных металлизированных полигонах.
Контроль стабильности включает анализ чистоты припоя, мониторинг расхода флюса и периодическую замену сопел.
Как контролировать качество паяных соединений?
Контроль опирается на критерии приемки стандартов IPC-A-610 и J-STD-001 в зависимости от класса надежности изделия:
| Метод контроля | Назначение | Ограничения |
|---|---|---|
| Визуальный оптический контроль | Оценка смачивания, галтелей, перемычек и избытка припоя | Не позволяет оценить внутреннее заполнение цилиндра отверстия |
| 2D рентгеноскопия | Контроль процента заполнения металлизированного отверстия припоем | Сложность анализа многослойных плат с перекрывающимися полигонами |
| 3D рентгеновская томография | Точное измерение объема припоя и выявление пустот | Более высокая стоимость и длительное время сканирования |
| Металлографические шлифы | Разрушающий контроль внутренней структуры и интерметаллидов | Разрушение тестируемого образца |
Какие дефекты возникают при сквозном монтаже?
Анализ дефектов проводится с учетом типа компонентов, теплоемкости узла и параметров процесса пайки:
| Дефект пайки | Возможные причины | Направление анализа |
|---|---|---|
| Недостаточный подъем припоя | Малый зазор, недостаточный прогрев, слабая активность флюса | Проверка диаметра отверстия, термопрофиля и термобарьеров |
| Перемычки припоя | Малый зазор между выводами, избыток припоя, недостаток флюса | Корректировка направления пайки, применение азотной защиты |
| Поры и газовые раковины | Влага в ламинате, дефекты металлизации отверстий | Предварительная сушка плат, анализ качества металлизации |
| Шарики припоя | Разбрызгивание при вскипании растворителя флюса | Оптимизация температуры и времени предварительного подогрева |
Что должен содержать запрос стоимости RFQ на выводной монтаж?
Полноценный пакет исходных данных позволяет оперативно рассчитать технологическую оснастку и себестоимость:
Проектная документация на изделие
- Файлы топологии в формате Gerber RS-274X, ODB++ или IPC-2581.
- Сборочные чертежи с указанием ориентации и высоты формовки выводов.
- Полный перечень элементов BOM с точными партномерами производителей.
- Требования к селективной маске или паяльным паллетам.
- Спецификация критериев приемки по IPC-A-610 (Class 2 или Class 3).
Полный комплект данных позволяет поставщику услуг контрактного монтажа оперативно подготовить коммерческое предложение и технологическую линию.
Стандарты и границы ответственности
Базовые нормативные документы для монтажа в отверстия:
- IPC-A-610 — Критерии приемки электронных сборок.
- J-STD-001 — Требования к паяным электрическим и электронным сборкам.
- IPC-2221 — Общий стандарт на проектирование печатных плат.
- IPC-2222 — Стандарт на конструирование жестких печатных плат.
Компания APTPCB выполняет аудит файлов проекта, подбор технологических режимов и тестирование смонтированных плат PCBA в строгом соответствии с техническим заданием.
Частые вопросы по пайке сквозного монтажа
Что представляет собой пайка сквозных отверстий?
Пайка сквозных отверстий формирует механическое и электрическое соединение вывода компонента с металлизированным отверстием за счет заполнения кольцевого зазора расплавленным припоем.
Обеспечивает ли сквозной монтаж большую прочность, чем SMT?
Да, для разъемов и массивных компонентов сквозной монтаж обеспечивает значительно более высокую прочность на отрыв и устойчивость к вибрационным нагрузкам.
В каких случаях применяется ручная пайка?
Ручная пайка применяется для прототипов, мелкосерийного производства, ремонта, а также для компонентов, недоступных для автоматического оборудования.
Когда оптимально использовать пайку волной припоя?
Пайка волной оптимальна для серийного производства плат, где выводные компоненты расположены на одной стороне, а выводы доступны снизу.
В чем преимущества селективной пайки перед пайкой волной?
Селективная пайка позволяет точечно запаивать выводные разъемы на платах смешанного монтажа без перегрева установленных рядом SMD-компонентов и без необходимости дорогостоящих защитных паллет.
Заказ аудита DFM и сквозного монтажа плат
Надежная сборка плат THT начинается с правильного выбора технологического процесса, соблюдения правил DFM и согласования методов инспекции. Отправьте файлы проекта и перечень BOM для проведения аудита технологичности и расчета стоимости монтажа.