

Чек-лист визуального контроля печатных плат представляет собой первый рубеж защиты от производственного брака при монтаже электронных модулей. Если функциональное тестирование проверяет электрическую работоспособность, то оптический контроль гарантирует долгосрочную надежность изделия, выявляя холодные пайки, смещения компонентов и механические повреждения до отгрузки партии заказчику. На заводе APTPCB мы применяем эти чек-листы на каждом переделе, обеспечивая строгое соответствие стандартам IPC Класс 2 и Класс 3.
Краткий ответ за 30 секунд
Для инженеров и руководителей служб качества чек-лист визуального контроля должен строго охватывать следующие параметры:
- Соответствие стандартам: Контроль по критериям стандарта IPC-A-610 для требуемого класса 1, 2 или 3.
- Диапазон оптического увеличения: От 1,75x до 4x для общего осмотра платы; от 10x до 20x для контроля микросхем с малым шагом выводов.
- Освещение рабочего места: Холодный белый свет с освещенностью свыше 1000 люкс и бестеневые кольцевые осветители для оценки смачиваемости припоем.
- Угол обзора: Осмотр под углом 45 градусов для выявления подорванных контактных площадок и галтелей, незаметных при взгляде строго сверху.
- Траектория осмотра: Перемещение поля зрения по Z-образной траектории или по зонам для исключения пропущенных участков.
- Документирование дефектов: Фиксация каждого несоответствия с позиционным обозначением элемента, например R12 или U4, вместо общих формулировок.
Что такое визуальный контроль печатных плат?
Ручной визуальный контроль печатных плат — это оптическая проверка изготовленной платы или собранного узла контролером ОТК с оптическим увеличением или без него на соответствие утвержденным критериям приемки. Для смонтированных узлов базовыми являются требования стандарта IPC-A-610 Критерии приемки электронных сборок. Контроль охватывает внешний вид паяных соединений по смачиванию, галтелям, перемычкам и шарикам припоя, наличие и ориентацию компонентов, заполнение металлизированных отверстий, выступ выводов, чистоту поверхности и отсутствие повреждений маски и текстолита. Поскольку скрытые выводы не видны глазом, визуальный осмотр обязательно дополняется системами AOI, рентгеноскопией и электроконтролем.
Когда применяется чек-лист визуального контроля печатных плат и когда требуются другие методы
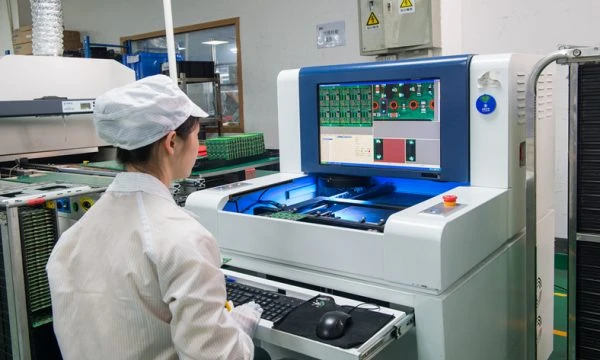
Визуальный контроль универсален, но имеет объективные физические ограничения. Грамотное разделение задач между ручным и автоматизированным контролем определяет экономическую эффективность производства.
Когда необходим чек-лист ручного визуального контроля:
- Освоение новых изделий и прототипирование: Обязателен для первых 1-50 плат для отработки параметров пайки и поиска компоновочных коллизий.
- Проверка после ручной доработки: После замены компонента оператор обязан визуально подтвердить качество пайки и отсутствие повреждений.
- Крупные выводные компоненты: Силовые разъемы и трансформаторы часто затеняют камеры систем AOI, требуя ручного осмотра боковых галтелей.
- Косметический контроль: Проверка отсутствия царапин, разнотона маски или перекоса маркировочных этикеток, часто вызывающих ложные срабатывания автоматов.
- Компоненты нестандартной формы: Детали сложной конфигурации, отсутствующие в стандартных библиотеках автоматической оптики.
Когда визуального осмотра недостаточно и требуются AOI или рентген:
- Крупносерийное производство: Человеческий фактор и усталость приводят к пропуску дефектов уже через 1-2 часа непрерывной работы; необходима автоматическая оптическая инспекция AOI.
- Скрытые паяные соединения: Корпуса BGA, QFN и LGA имеют контакты под корпусом, требующие обязательного рентгеновского контроля AXI.
- Внутренние дефекты слоев: Визуальный осмотр не способен обнаружить расслоение или обрывы проводников во внутренних слоях многослойной платы.
- Целостность высокочастотных сигналов: Глаз видит установку компонента, но не может оценить волновое сопротивление или высокоскоростные параметры цепи.
Критерии визуального контроля печатных плат: правила и нормативы

Стандартизированный чек-лист опирается на измеряемые физические параметры. В таблице ниже приведены ключевые критерии контроля качества пайки и монтажа, действующие на предприятии APTPCB:
| Параметр контроля | Рекомендуемое значение | Влияние на надежность изделия | Способ проверки | Последствия при игнорировании |
|---|---|---|---|---|
| Смачивание припоем | Краевой угол смачивания менее 90° с вогнутой галтелью | Формирование прочного интерметаллического слоя. | Микроскоп под углом 45°. | Холодная пайка, перемежающийся контакт. |
| Полярность компонентов | Ключ или точка совпадает с маркировкой на плате | Предотвращает мгновенный выход схемы из строя. | Сверка ключа корпуса с шелкографией. | Выгорание компонентов, короткое замыкание. |
| Смещение компонентов | Свес не более 25 % ширины контактной площадки | Обеспечивает изоляцию и механическую прочность. | Осмотр сверху при увеличении 4x. | Ослабление пайки, риск замыкания. |
| Перемычки припоя | 0 % между изолированными проводниками | Исключает электрические короткие замыкания. | Фоновая подсветка или наклонный свет. | Выход из строя при первой подаче питания. |
| Шарики припоя | Отсутствие незакрепленных шариков крупнее 0,13 мм | Могут сместиться от вибрации и вызвать замыкание. | Осмотр под микроскопом, тест кистью. | Отказ при эксплуатации в изделии. |
| Заполнение отверстий | Более 75 % по высоте для Класса 2 | Гарантирует механическую прочность вывода. | Вид сбоку или рентгеновский срез. | Обрыв вывода от вибрационных нагрузок. |
| Выступ выводов | 1,5 мм - 2,5 мм для стандартного монтажа | Исключает замыкание на корпус или экраны. | Штангенциркуль или визуальный шаблон. | Механическая коллизия при сборке в блок. |
| Поверхность платы | Отсутствие обнаженной меди и глубоких царапин | Защищает дорожки от окисления и коррозии. | Осмотр невооруженным глазом и лупой 2x. | Коррозия проводников, токи утечки. |
| Остатки флюса | Минимальные для безотмывочных, нулевые для водосмываемых | Предотвращает рост дендритов и коррозию. | Осмотр в ультрафиолетовых лучах. | Паразитные токи утечки, деградация цепей. |
| Высота компонентов | Соответствие сборочному чертежу изделия | Обеспечивает посадку в корпус прибора. | Высотомер или калибр проход-непроход. | Невозможность сборки в конечное изделие. |
Пределы выступа выводов по IPC-A-610 для Класса 2
Для компонентов, монтируемых в отверстия, IPC-A-610 регламентирует минимальный и максимальный вылет выводов с обратной стороны платы. Минимальное требование для всех классов — торец вывода должен четко просматриваться в припое. Общепринятый максимум составляет 2,5 мм для Класса 2 и 1,5 мм для Класса 3. Для Класса 1 ограничение определяется риском нарушения диэлектрического зазора до соседних элементов. Чертежи заказчика могут устанавливать более жесткие требования.
| Класс IPC | Минимальный выступ | Общепринятый максимальный выступ |
|---|---|---|
| Класс 1 | Торец вывода различим в припое | Без риска нарушения минимального зазора |
| Класс 2 | Торец вывода различим в припое | 2,5 мм |
| Класс 3 | Торец вывода различим в припое | 1,5 мм |
Практический чек-лист контроля монтажа печатных плат
- Соответствие ревизии платы сборочной документации, наличие серийного номера
- Отсутствие пропущенных, лишних или ошибочных компонентов по спецификации BOM
- Полярность и ориентация первого вывода микросхем, диодов и электролитических конденсаторов
- Соосность компонентов и свес выводов в пределах допусков целевого класса
- Смачивание припоем: вогнутые галтели без признаков несмачивания или отслоения
- Отсутствие перемычек припоя, сосулек и незакрепленных шариков припоя
- Заполнение металлизированных отверстий и выступ выводов соответствуют нормам
- Отсутствие отслоения площадок, повреждения проводников и царапин маски
- Чистота поверхности: остатки флюса в пределах допустимых норм чистоты
- Механический контроль: посадка разъемов, крепеж, габаритная высота
- Все дефекты зафиксированы с указанием позиционного обозначения и кода брака
Этапы внедрения визуального контроля
Организация стабильного процесса контроля требует соблюдения четкой технологической последовательности. Ниже представлены базовые шаги для участка технического контроля:
- Подготовка рабочего места: Обеспечение антистатической защиты с заземляющим браслетом и ковриком. Настройка освещения не менее 1000 люкс и очистка оптики микроскопа.
- Использование эталонного образца: Размещение проверенного эталонного модуля Golden Board рядом с проверяемой платой для наглядного сравнения ориентации деталей.
- Общий визуальный осмотр: Осмотр платы на расстоянии вытянутой руки для выявления грубых дефектов, коробления и отсутствия крупных узлов.
- Систематический осмотр паяных соединений: Перемещение платы под микроскопом при увеличении от 4x до 10x по Z-образной траектории с оценкой галтелей по стандартам качества печатных плат.
- Проверка маркировки и полярности компонентов: Сверка номиналов и ключей ответственных микросхем, диодов и конденсаторов по сборочному чертежу.
- Контроль посторонних частиц и загрязнений: Поиск шариков припоя, обрезков выводов и наплывов флюса между выводами микросхем.
- Маркировка и регистрация дефектов: Выделение мест брака съемными указателями и внесение записи в журнал ОТК с кодом дефекта, например U12 перемычка припоя.
- Финальная приемка: При отсутствии замечаний нанесение штампа или наклейки ОТК на технологическое поле платы или в маршрутный лист.
Типовые дефекты и методы их устранения
Понимание причин дефектов позволяет инженерам устранять источник брака в технологическом процессе:
Дефект: Эффект надгробного камня
- Причина: Неравномерный нагрев или асимметрия контактных площадок, вызывающие дисбаланс поверхностного натяжения.
- Проверка: Анализ геометрии площадок и объема паяльной пасты.
- Устранение: Ручная пайка поднятого вывода паяльником.
- Профилактика: Соблюдение рекомендаций DFM по тепловой балансировке контактных площадок.
Дефект: Перемычки припоя (КЗ между выводами)
- Причина: Избыточный объем пасты, провисание трафарета или чрезмерное усилие установки компонента.
- Проверка: Контроль апертур трафарета с уменьшением площади на 10-15 %.
- Устранение: Удаление излишков припоя медной оплеткой.
- Профилактика: Сокращение интервала очистки трафарета и настройка давления ракеля.
Дефект: Холодная пайка (Матовая, зернистая поверхность)
- Причина: Недостаточная температура оплавления или вибрация платы при кристаллизации припоя.
- Проверка: Анализ термопрофиля печи и времени нахождения выше точки плавления.
- Устранение: Нанесение флюса и прогрев паяльником с контролем температуры.
- Профилактика: Оптимизация температурного профиля конвекционной печи.
Дефект: Несмачивание или десмачивание (Припой скатывается в капли)
- Причина: Окисление выводов деталей или загрязнение контактных площадок.
- Проверка: Контроль срока хранения и условий консервации плат.
- Устранение: Очистка выводов, применение флюса повышенной активности и повторная пайка.
- Профилактика: Строгий контроль условий хранения комплектующих и плат на складе.
Дефект: Смещение компонента
- Причина: Погрешность установщика или резкое ускорение конвейера до пайки.
- Проверка: Корректировка координат питателей установщика.
- Устранение: Позиционирование термофеном при нарушении электрического контакта.
- Профилактика: Калибровка системы технического зрения установщика.
Дефект: Недостаток припоя (Недопай)
- Причина: Засорение апертуры трафарета или подсыхание паяльной пасты.
- Проверка: Осмотр чистоты трафарета и вязкости пасты.
- Устранение: Добавление трубчатого припоя паяльником.
- Профилактика: Внедрение системы автоматического контроля пасты 3D SPI.
Рекомендации по трассировке для облегчения контроля
Технологичность контроля закладывается на этапе трассировки печатной платы:
- Группировка компонентов: Располагайте пассивные компоненты ровными рядами для ускорения сканирования поля зрения оператором.
- Видимость ключей полярности: Наносите маркировку полярности так, чтобы корпус компонента не перекрывал знаки после монтажа.
- Доступность для оптического контроля: Избегайте размещения высоких деталей рядом с микросхемами с мелким шагом выводов для исключения теней под углом 45 градусов.
- Реперные знаки: Четкие оптические реперы помогают операторам быстро ориентироваться на сложных насыщенных платах.
- Разборчивость позиционных обозначений: Выбирайте толщину линий шелкографии не менее 0,15 мм для комфортного чтения маркировки без предельного увеличения.
Часто задаваемые вопросы (FAQ)
Может ли визуальный контроль заменить функциональное тестирование? Нет. Визуальный контроль оценивает качество сборки и пайки, но не выявляет внутренние повреждения кристаллов, сбои прошивки или микротрещины проводников. Он обязательно дополняется финальным контролем качества методами ICT или FCT.
В чем разница между IPC Класс 2 и Класс 3 при визуальной оценке? Класс 2 допускает незначительные косметические отклонения при сохранении функциональности. Класс 3 предъявляет ужесточенные требования: например, заполнение отверстий припоем по высоте должно быть не менее 75 % против 50 % в определенных случаях для Класса 2.
Сколько времени должен занимать визуальный осмотр одной платы? Для типовой платы средней сложности осмотр занимает от 2 до 5 минут. Более длительный непрерывный осмотр приводит к утомлению контролера и падению выявляемости дефектов.
Всегда ли требуется микроскоп для проведения контроля? Нет. Общий осмотр узлов выполняется под бестеневой линзой с увеличением 3x. Для корпусов типоразмера 0402, микросхем QFP с малым шагом и поиска микрошариков припоя необходим стереомикроскоп с увеличением 10x-20x.
Как визуально проконтролировать компоненты в корпусах BGA? Прямым оптическим методом можно осмотреть только крайний ряд шариков с помощью бокового микроскопа или эндоскопа. Внутренние ряды контактов BGA проверяются исключительно рентгеновским методом.
Что такое Golden Board? Golden Board — это подтвержденный бездефектный эталонный образец платы. Контролеры сверяют с ним серийные платы при возникновении сомнений в правильности монтажа или ориентации элементов.
Как часто операторам визуального контроля необходим отдых? Визуальный контроль создает высокую нагрузку на зрение. Рекомендуется делать перерыв на 5-10 минут каждый час для поддержания стабильной концентрации внимания.
Что эффективнее: автомат AOI или ручной визуальный контроль? В серийном производстве AOI быстрее и гарантирует повторяемость. Однако при малых тиражах, нестандартных деталях и субъективных критериях оценки ручной контроль остается незаменимым.
Что необходимо для внедрения системы AOI? Требуются точные CAD-данные с координатами деталей, библиотека распознавания корпусов и настройка параметров освещения под разные типы припоя.
Как протоколируются результаты контроля? Данные заносятся в электронную систему MES предприятия или в сопроводительный маршрутный лист с указанием серийного номера платы, позиционного обозначения и кода обнаруженного дефекта.
Что должен содержать отчет визуального контроля качества? Децимальный номер изделия, ревизию, номер партии или платы, стандарт и класс контроля, кратность увеличения, размер выборки, перечень дефектов с позиционными обозначениями, подпись контролера и дату.
Связанные разделы и технические руководства
- Стандарты качества печатных плат: Классы стандартов IPC и правила приемки изделий.
- Автоматическая оптическая инспекция AOI: Переход от ручного контроля к автоматизированным системам технического зрения.
- Руководство по DFM: Рекомендации по трассировке плат с учетом технологичности монтажа и контроля.
Глоссарий ключевых терминов
| Термин | Определение |
|---|---|
| Галтель | Вогнутый мениск припоя, сформированный между выводом компонента и контактной площадкой. |
| Мениск | Искривленная свободная поверхность застывшего припоя, свидетельствующая о качественном смачивании. |
| Эффект надгробного камня | Дефект пайки двухвыводного компонента с отрывом одного конца от контактной площадки. |
| Холодная пайка | Дефект с недостаточным смачиванием, характеризующийся матовой, шероховатой или пористой поверхностью. |
| Перемычка припоя | Непредусмотренное электропроводящее соединение между проводниками из-за избытка припоя. |
| Пустоты | Газовые пузыри и раковины внутри паяного соединения. |
| Копланарность | Нахождение всех контактных выводов компонента в одной геометрической плоскости. |
| Десмачивание | Состояние, когда припой изначально смочил поверхность, но затем собрался в капли, оставив тонкую пленку. |
| Дефект «голова на подушке» | Брак пайки BGA, при котором шарик касается пасты, но не сливается с ней в единое соединение. |
| Позиционное обозначение | Буквенно-цифровой код элемента на плате, например R1 или C5. |
| IPC-A-610 | Международный отраслевой стандарт по критериям приемлемости электронных сборок. |
| Golden Board | Заведомо исправная эталонная плата, используемая контролерами как образец сравнения. |
Запрос коммерческого предложения
Планируете запуск серийного производства электроники? Завод APTPCB предоставляет комплексную DFM-экспертизу и многоступенчатый контроль качества, включая AOI и рентгеноскопию, гарантируя полное соответствие ваших плат всем пунктам чек-листа.
Для точного расчета стоимости предоставьте:
- Файлы Gerber в формате RS-274X или ODB++.
- Спецификацию компонентов BOM с указанием полных партномеров производителей.
- Сборочные чертежи с указанием специальных требований к контролю.
- Требуемый класс стандарта IPC Класс 2 или Класс 3.
Заключение
Системный чек-лист визуального контроля печатных плат — это надежный инструмент предотвращения производственного брака и залог долговечности электроники. Сочетание ручной проверки на этапе прототипирования с автоматизированными системами в серии гарантирует безупречное качество продукции. Инженеры APTPCB применяют строгие стандарты контроля на всех этапах контрактного производства.