
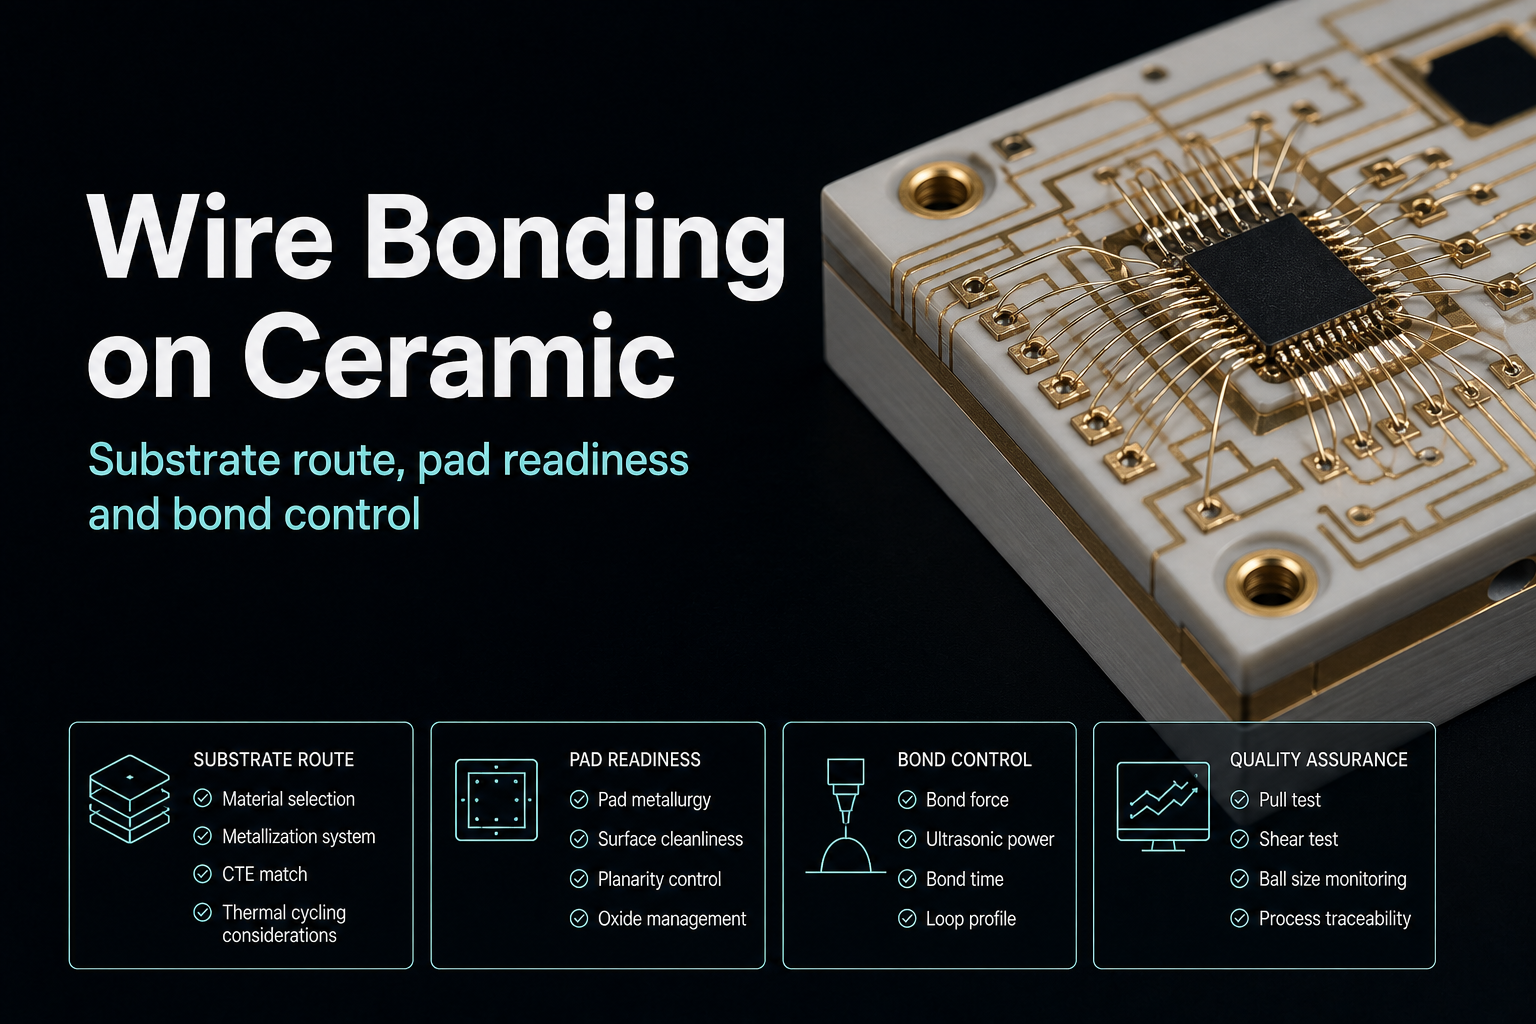
- Успешный проволочный бондинг по керамике зависит не столько от одной настройки машины, сколько от управляемой цепочки: маршрут подложки, покрытие контактной площадки, чистота, дисциплина монтажа кристалла и валидация бондинга.
- Керамику следует рассматривать как отдельную категорию подложек, а не как простое продолжение обычной логики сборки на FR-4.
- Самый сильный вопрос перед выпуском обычно звучит так:
Контактная площадка действительно готова под запланированный процесс бондинга?
Краткий ответ Проволочный бондинг по керамике работает лучше всего, когда команда до выпуска фиксирует керамический маршрут, металлургию контактной площадки или стратегию покрытия, метод очистки, границу монтажа кристалла и план валидации бондинга. Материал остается на этом практическом уровне выпуска и не превращает общие рекомендации по керамике в неподтвержденные универсальные численные параметры процесса.
Для более широкого контекста по материалам начните с руководства по современным PCB-материалам и подложкам. Для связанных страниц APTPCB посмотрите Керамическая PCB и Поверхностные покрытия PCB.
Содержание
- Что нужно решить в первую очередь?
- Что здесь означает проволочный бондинг по керамике?
- Почему маршрут подложки и покрытие нужно рассматривать вместе
- Что обычно первым блокирует пригодность к бондингу
- Как структурировать валидацию процесса
- Что должно быть зафиксировано до выпуска?
- Куда эта страница должна направлять дальше?
- Следующие шаги с APTPCB
- FAQ
Что нужно решить в первую очередь?
Прежде чем обсуждать силу бондинга, ультразвуковую мощность или форму петли, нужно зафиксировать следующие границы:
- маршрут керамической подложки
- сборочный поток вокруг контактных площадок для бондинга
- стратегию покрытия или металлизации контактной площадки
- дисциплину очистки и обращения
- метод валидации бондинга
Этот порядок важен, потому что многие отказы бондинга начинаются выше по потоку. Слабая поверхность контактной площадки, загрязненная зона бондинга или плохо контролируемый шаг монтажа кристалла обычно обнуляют более позднюю настройку машины.
| Граница проверки | На какой вопрос отвечает | Чего не доказывает |
|---|---|---|
| Керамический маршрут | К какому семейству подложек и процессному контексту относится плата | Что любая схема покрытия или площадки допустима |
| Сборочный поток | Что происходит до и после проволочного бондинга | Итоговую прочность соединения |
| Покрытие или металлизация | Предназначена ли контактная площадка для данного метода бондинга | Универсальную совместимость со всеми типами проволоки |
| Дисциплина очистки | Находится ли риск загрязнения под активным контролем | Что финальный процесс уже квалифицирован |
| Метод валидации | Как будет проверяться процесс бондинга | Поведение по сроку службы во всех полевых условиях |
Что здесь означает проволочный бондинг по керамике?
Здесь проволочный бондинг по керамике рассматривается как тема планирования процесса внутри категории керамических подложек.
Это включает:
- выбор керамической подложки и маршрута сборки
- готовность контактных площадок для бондинга и выбор покрытия
- риски загрязнения и обращения
- валидацию процесса и входные или выходные проверки
Это не доказывает:
- универсальные настройки бондинга для всех керамических программ
- одно числовое правило температуры, силы или прочности на отрыв для каждого типа проволоки
- что каждая керамическая плата автоматически готова к проволочному бондингу
- что
ENIGиENEPIGвзаимозаменяемы в каждом процессе бондинга
Опубликованные APTPCB материалы по покрытиям поддерживают ENIG и ENEPIG как семейства покрытий, которые встречаются в обсуждениях проволочного бондинга. Итоговая совместимость все равно определяется фактическим типом проволоки, конструкцией контактной площадки и пакетом квалификации процесса.
Почему маршрут подложки и покрытие нужно рассматривать вместе
Проволочный бондинг по керамике - это не только выбор поверхностного покрытия. Маршрут подложки и маршрут сборки меняют смысл обсуждения покрытия.
Вопросы, которые должны оставаться связанными:
- Подложка - это керамическая плата для монтажа кристалла и контактных площадок для бондинга или более широкая термическая тема, которая пока не оправдывает проволочный бондинг?
- Используются ли контактные площадки для бондинга как основной способ межсоединения или только для локального участка модуля?
- Относится ли разговор о покрытии к паяемости, пригодности к бондингу или сразу к обоим вопросам?
- Будет ли сборочный поток подвергать контактные площадки загрязнению до бондинга?
Именно поэтому процесс становится сильнее, когда команда перестает спрашивать Какое покрытие лучше для проволочного бондинга? и вместо этого спрашивает Какой маршрут покрытия и контактной площадки подходит этому керамическому сборочному потоку?
Что обычно первым блокирует пригодность к бондингу
Первые проблемы часто элементарны и предотвратимы:
1. Загрязнение контактной площадки
Следы хранения, обращения, монтажа кристалла или соседних операций могут сделать рецепт бондинга нестабильным даже при правильной геометрии контактной площадки.
2. Выбор покрытия без владельца процесса бондинга
Одно покрытие может быть приемлемым для одного сборочного сценария и слабым для другого. Решение по покрытию должно оставаться привязанным к планируемому типу проволоки и методу бондинга.
3. Геометрия контактной площадки без учета траектории инструмента
Контактная площадка может выглядеть достаточной в топологии, но все равно создавать проблемы по зазору или посадке, когда вместе рассматриваются путь капилляра, соседние структуры и направление петли.
4. Подтекание материала при монтаже кристалла или побочные тепловые эффекты
Если шаг монтажа кристалла загрязняет соседние контактные площадки или меняет локальное механическое поведение, то последующий проволочный бондинг становится симптомом на последующем этапе, а не корневой причиной.
Скрытая катастрофа на производственном участке - это обычно подтекание смолы, а не видимый серебряный валик, на который все смотрят в микроскоп. В керамической микросборке кристаллы без корпуса часто крепятся проводящим серебросодержащим эпоксидом или другими клеями для монтажа кристалла. Если объем дозирования слишком агрессивен или профиль отверждения неверен, прозрачная смоляная фракция может отделиться и уйти далеко за расчетную кромку кристалла. Это подтекание смолы, или RBO, легко пропустить, потому что оно может лечь тонкой почти невидимой полимерной пленкой на соседние золотые контактные площадки для бондинга, тогда как основное соединение монтажа кристалла все еще выглядит приемлемо.
Затем капилляр опускается и пытается сформировать проволочное соединение на том, что выглядит как чистое золото. В реальности он бьет через загрязненную полимерную пленку. Соединение может пережить выходное испытание на отрыв, потому что начального механического зацепления едва хватает, чтобы избежать немедленного брака. Полевая неисправность появляется позже, после того как керамический RF-модуль, мощная LED-сборка или высокотемпературный сенсорный пакет проходят через многократные тепловые циклы. Интерметаллическая структура так и не сформировалась на действительно чистой контактной площадке, поэтому соединение затем чисто отрывается от поверхности, а золотая проволока уходит одним катастрофическим событием. Именно поэтому анализ проволочного бондинга по керамике не может останавливаться на ENIG против ENEPIG. Плазменная очистка, контроль подтекания материала при монтаже кристалла и жесткая дисциплина по загрязнению поверхности - это реальная цеховая граница между дорогим модулем, который выживает, и модулем, который теряет соединение после выпуска.
5. Слишком поздний старт валидации
Если испытания на отрыв, сдвиг, визуальные критерии и анализ режимов отказа определяются только после появления проблем по выходу годных, то окно процесса уже слабое.
Как структурировать валидацию процесса
Описывайте уровни валидации, а не публикуйте один общий рецепт.
| Уровень валидации | На какой вопрос должен ответить |
|---|---|
| Входная проверка подложки | Приемлемы ли керамическая поверхность, состояние контактной площадки и состояние покрытия для бондинга? |
| Проверка чистоты перед бондингом | Осталась ли зона бондинга чистой после обращения на предыдущих этапах и монтажа кристалла? |
| Валидация бондинга на первом образце | Дает ли выбранный рецепт приемлемое формирование соединения на выпущенной структуре контактной площадки? |
| Разрушающие и визуальные проверки | Понимаются ли режимы отказа, а не только ставятся метки пройдено/не пройдено? |
| Проверка управления изменениями | Что должно запускать переквалификацию, если меняются покрытие, подложка, проволока или условия процесса на предыдущих этапах? |
Полезные темы приемки обычно включают:
- визуальное формирование соединения
- метод испытания на отрыв или сдвиг, соответствующий процессу
- анализ режима отказа, а не только уровня силы
- стабильность петли там, где геометрия петли важна
- подтверждение того, что чистота контактной площадки на предыдущих этапах находится под контролем
Эти проверки надежнее копированного рецепта, потому что они привязывают процесс к реальной плате и реальному маршруту сборки.
Что должно быть зафиксировано до выпуска?
Перед выпуском сборки под керамический проволочный бондинг зафиксируйте:
- маршрут керамической подложки и предполагаемое использование контактных площадок для бондинга
- последовательность сборки вокруг монтажа кристалла, очистки, бондинга и последующих защитных шагов
- схему покрытия или металлизации, привязанную к планируемому процессу проволочного бондинга
- геометрию контактной площадки, доступ и локальные зоны запрета размещения
- правила обращения и хранения для поверхностей, пригодных для бондинга
- владельца валидации первого образца и текущей инспекции
- триггеры переквалификации при изменении материалов или шагов на предыдущих этапах
Если эти позиции еще движутся, программа может оставаться обучаемой как NPI, но это еще не стабильный выпуск под проволочный бондинг.
Страницы APTPCB по керамике и покрытиям полезны для маршрутизации обсуждения в правильную категорию подложки и покрытия. Итоговую пригодность к бондингу все равно нужно проверять на реальной подложке, реальной структуре покрытия и реальном маршруте сборки.
Куда эта страница должна направлять дальше?
Используйте следующий шаг, который соответствует неразрешенному решению:
- Если команда еще решает, относится ли плата к керамике вообще, переходите к Керамическая PCB и руководству по современным PCB-материалам и подложкам.
- Если подложка уже зафиксирована, но открытым остается вопрос покрытия контактной площадки или управления интерфейсом пайки и бондинга, переходите к Поверхностные покрытия PCB.
- Если вопрос касается выбора керамического маршрута на предыдущем этапе для силовой подложки, переходите к Керамическое соединение меди DBC/AMB.
Следующие шаги с APTPCB
Если вы разрабатываете дорогой керамический RF-модуль, пакет мощного LED или высокотемпературную сенсорную сборку и все еще опасаетесь, что поверхность ENIG или ENEPIG на самом деле не готова к бондингу, либо что подтекание материала монтажа кристалла может незаметно отравить выход годных по процессу бондинга до того, как это кто-то увидит, рассматривайте это сейчас как анализ риска микросборки, а не как позднюю производственную деталь.
Отправьте пакет Gerber или ODB++, карту размещения кристалла, схему проволочного бондинга, а также планируемое покрытие и требования по очистке через страницу запроса или на [email protected]. Инженерная команда APTPCB по керамическим подложкам и микросборке вернет в течение 24 часов профессиональный Аудит готовности керамической площадки и выхода годных по бондингу.
Эта проверка создана, чтобы ловить отказы, которые обычно скрываются до момента, когда модуль уже дорогой: зоны конфликта из-за подтекания смолы вокруг кристалла, структуры покрытия, которые выглядят паяемыми, но слабы для бондинга, и пути загрязнения, подрывающие прочность на отрыв задолго до того, как проволока оторвется в поле. Цель проста: зафиксировать самый чистый и стабильный маршрут керамической микросборки до того, как вы спишете дорогой кристалл на площадке, которая никогда не была действительно готова к бондингу.
Полезные связанные материалы:
FAQ
Керамика автоматически лучше для проволочного бондинга, чем FR-4?
Нет, не как универсальное утверждение. Керамика относится к другой категории подложек, но успех бондинга по-прежнему зависит от состояния контактной площадки, выбора покрытия и контроля процесса.
ENEPIG всегда обязателен для проволочного бондинга по керамике?
Нет. ENEPIG - это допустимый вариант семейства покрытий в обсуждениях проволочного бондинга, но правильный выбор зависит от самого процесса проволочного бондинга и полного сборочного потока.
Можно ли квалифицировать процесс бондинга только настройками машины?
Нет. Подготовка контактной площадки на предыдущих этапах, состояние покрытия, контроль загрязнения и дисциплина монтажа кристалла все влияют на пригодность к бондингу.
Следует ли рассматривать монтаж кристалла и проволочный бондинг отдельно?
Их можно проверять как отдельные шаги, но пакет выпуска должен рассматривать их как связанные, потому что загрязнение или локальное напряжение от монтажа кристалла могут ослабить бондинг.
Какова самая частая ошибка выпуска?
Команды часто называют покрытие и керамическую подложку, но оставляют неопределенными метод валидации, правила обращения и контроль чистоты на предыдущих этапах.
Когда процесс должен быть переквалифицирован?
Переквалификацию следует пересматривать всякий раз, когда меняются маршрут подложки, стек покрытия, тип проволоки или условия сборки на предыдущих этапах так, что это может повлиять на формирование бондинга.
Публичные источники
Обзор IPC по стандартам гибких и гибко-жестких плат Поддерживает ограниченное использование словаря PCB-конструкции, когда статья направляет керамическую работу к выпущенной плате или пакету подложки.
Страница APTPCB Керамическая PCB Поддерживает контекст керамической подложки, который удерживает статью внутри границы керамического производства.
Страница APTPCB Поверхностные покрытия PCB Поддерживает структурирование по семействам покрытий, где готовность контактной площадки и выбор покрытия влияют на пригодность к бондингу.
Страница APTPCB Керамическое соединение меди DBC/AMB Поддерживает решение по керамическому маршруту на предыдущем этапе, когда проволочный бондинг зависит от подложки и выбора медного процесса.
Сведения об авторе и технической проверке
- Автор: команда APTPCB по керамике, корпусированию и DFM-контенту
- Техническая проверка: инженерная команда по керамическим подложкам, контактным площадкам для бондинга и валидации сборки
- Последнее обновление: 2026-05-15