
Автор: инженерная команда APTPCB SMT и контроля качества · Обновлено 1 октября 2026 г. · Стандарты: IPC-7095, IPC-A-610, J-STD-001, J-STD-033, IPC-9252.
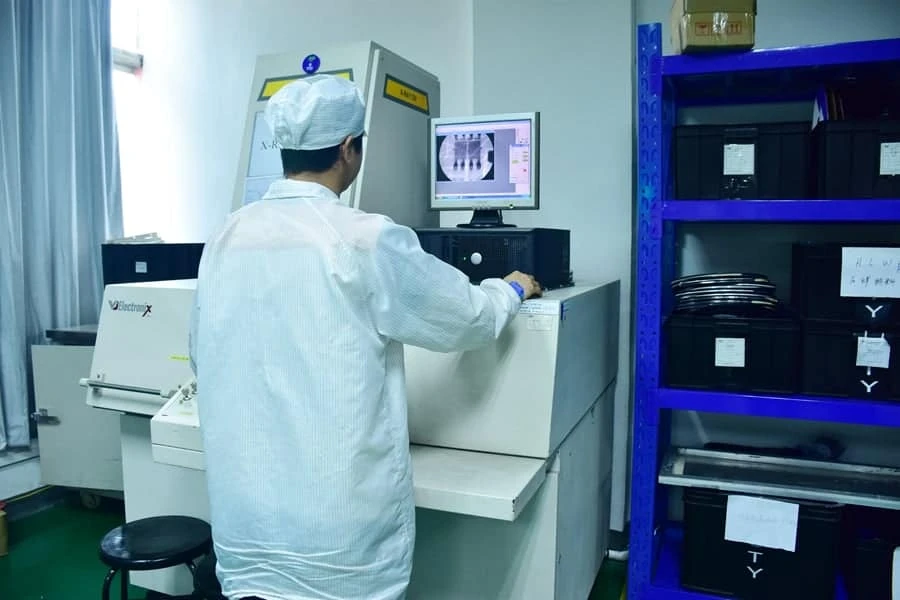
Во многих материалах о пустотах в BGA упоминается только ограничение IPC в 25%. Однако именно три фактора чаще всего определяют, будет ли изделие соответствовать требованиям надежности: расположение пустоты в центре шара, на границе соединения или в планарной области, ограничения 2D-рентгена при обнаружении Head-in-Pillow и данные SPI до пайки, которые позволяют заранее прогнозировать результаты рентген-контроля. В этом руководстве рассмотрены все три аспекта, а на странице услуг рентген-контроля BGA подробно описаны применяемые в APTPCB методы 2D, 2.5D и 3D CT.
Ключевые выводы
- IPC Class 2 и Class 3 используют одинаковый предел 25% общей площади пустот — но эти классы не являются полностью одинаковыми. Class 3 требует более строгой документации и обычно включает дополнительные ограничения OEM по межфазным пустотам, которые IPC-A-610 не запрещает только на основании процентного значения.
- Обычный 2D-рентген сверху не позволяет надежно обнаруживать Head-in-Pillow. Шар припоя BGA и нанесенная паяльная паста перекрываются по оси Z и выглядят как единое соединение даже при наличии оксидного слоя между ними. Для обнаружения требуется рентген под углом 45–70° или 3D-ламинография, однако большинство производственных линий используют только 2D AXI.
- Место расположения пустоты влияет на оценку сильнее, чем ее площадь. Центральная пустота размером 20% в шаре BGA обычно не является критичной. Межфазная пустота всего 5% на поверхности контактной площадки может стать местом зарождения трещины и причиной брака независимо от размера.
- Азотная пайка оплавлением заметно снижает образование пустот и пока используется недостаточно широко. Опубликованные данные показывают снижение абсолютного уровня пустот на 5–15% в атмосфере N₂ по сравнению с воздухом. Для изделий высокой надежности азотная пайка является практичным промежуточным решением перед использованием вакуумного оплавления.
- SPI является самым ранним индикатором будущих результатов рентген-контроля. Засорение отверстий трафарета и объем пасты менее 80% от номинального значения являются двумя главными признаками риска появления пустот и дефектов HiP — еще до установки компонентов и оплавления.
Что реально требуют IPC — и что остается в зоне ответственности OEM-контрактов
| Стандарт | Ограничение площади пустот для одного шара | Классификация HiP | Примечания |
|---|---|---|---|
| IPC-A-610 Class 2 | ≤ 25% поперечного сечения шара | Индикатор процесса — требуется анализ | В тексте IPC указано: индикатор процесса; автоматический брак не указан |
| IPC-A-610 Class 3 | ≤ 25% поперечного сечения шара | Индикатор процесса — более высокий уровень документации | Процент такой же; отличие заключается в записях процесса и требованиях OEM |
| IPC-7095 руководство по процессу BGA | Ссылается на ограничения IPC-A-610 | Определяет деформацию как отдельную причину HiP | Руководство по проектированию и сборке, а не стандарт приемки |
| Спецификации для авто и аэрокосмоса | Часто ≤ 10–15% для сигнальных шаров | Брак — нулевая терпимость | Договорное требование; должно быть отражено в рабочих инструкциях |
| Тепловая площадка для QFN и LGA | До 50% в некоторых спецификациях заказчика | Не применяется | Большие тепловые площадки имеют другую физику надежности пустот |
Основной момент, который часто упускают инженеры: IPC-A-610 определяет HiP как индикатор процесса, а не как автоматический брак. На практике ответственные OEM-компании рассматривают любой подтвержденный HiP как несоответствие, поскольку этот дефект означает отсутствие полноценной металлургической связи. Если в рабочей инструкции указано продолжать работу без браковки, это не соответствует назначению производства Class 3.
Что такое IPC-7095?
IPC-7095 под названием Design and Assembly Process Implementation for BGAs представляет собой руководство по проектированию и процессам сборки BGA. Оно разъясняет взаимосвязь между топологией, печатью пасты, пайкой, контролем и ремонтом. Окончательное решение о приемке принимается по IPC-A-610 или договору. Обзор критериев приемки приведен в статье Обзор критериев приемки по IPC-A-610.
| Вопрос | IPC-7095 | IPC-A-610 |
|---|---|---|
| Что это такое? | Руководство по проектированию и процессам BGA | Стандарт приемки электронных сборок |
| Для чего используется | Анализ первопричин, настройка процессов, классификация пустот | Принятие решений о приемке по классам 1, 2 и 3 |
| Пустоты BGA | Объясняет типы пустот, их расположение и причины | Задает допустимый предел площади пустот |
| Head-in-Pillow | Связывает HiP с короблением и объемом пасты | Классифицирует состояние паяного соединения |
| Кто применяет | Инженеры-технологи, NPI и разработчики | Контролеры ОТК и инженеры по качеству |
Типы пустот: не все дефекты одинаковы
Правило 25% относится к общей площади пустот, но именно расположение определяет механизм отказа и уровень риска.
| Тип пустоты | Расположение | Вид на рентгене | Критичность | Вероятная причина |
|---|---|---|---|---|
| Макропустота | Центр или средняя часть шара | Темная круглая область внутри шара | Низкая-средняя, снижает теплопередачу | Летучие компоненты флюса остаются внутри при затвердевании припоя |
| Усадочная пустота | Центр шара, неправильной формы | Небольшая темная точка с неровным контуром | Низкая, следствие усадки при кристаллизации | Быстрое охлаждение, состав сплава припоя |
| Планарная микропустота champagne void | На слое интерметаллида IMC | Множество мелких точек у поверхности площадки | Высокая, создает плоскость разрушения | Загрязнение покрытия, проблемы химии поверхности площадки |
| Межфазная пустота | Между шаром и площадкой или компонентом | Темная полоса или дуга на границе площадки | Высокая, место зарождения трещины, брак независимо от процента | Окисление площадки, недостаточная активность флюса, черная площадка ENIG |
| Blow hole или popcorn | Любое место, неправильная форма | Асимметричная темная область | Критическая, расслоение компонента | Влага внутри корпуса BGA, превышение уровня MSL |
| Head-in-Pillow | Вертикальный зазор между шаром и пастой | Форма снеговика под углом, сверху выглядит нормально | Критическая, отсутствует соединение | Деформация BGA или платы разделяет шар и пасту при оплавлении |
Head-in-Pillow: почему 2D-рентген его пропускает и что использовать вместо него
Проблема обнаружения
При передаче рентгеновского излучения сверху вниз в 2D-изображении шар припоя находится над слоем паяльной пасты. Оба элемента имеют высокую плотность сплава и поглощают рентгеновское излучение. При взгляде сверху они выглядят как единая масса даже тогда, когда между ними остается тонкий оксидный слой или поверхность без смачивания.
2D-изображение не позволяет определить вертикальное разделение слоев. Поэтому соединение HiP сверху выглядит так же, как исправное соединение.
Что действительно работает
| Метод | Обнаружение HiP | Обнаружение пустот | Влияние на стоимость и производительность |
|---|---|---|---|
| 2D AXI сверху | Ненадежно | Хорошо для макропустот | Базовый вариант, самый быстрый |
| 2.5D рентген под углом 45–70° | Хорошо, показывает форму снеговика | Хорошо | Добавляет 15–30% к времени цикла |
| 3D ламинография со срезом CT | Лучший метод, показывает плоскость разделения | Лучший, показывает глубину и расположение | Увеличивает время цикла на 200–400%, NPI и выборка |
| Поперечный шлиф разрушающий | Определяет точно | Определяет точно | Разрушающий контроль на купонах |
Контрольный список рентген-проверки на Head-in-Pillow
- Проверяйте угловые и краевые шары в первую очередь; термическое коробление проявляется там сильнее всего.
- Используйте наклонный просмотр 2.5D или 3D CT для всех BGA с повышенным риском деформации.
- Ищите характерный контур снеговика с видимой границей раздела между шаром и пастой.
- Сравнивайте подозрительные шары с соседними контактами; дефектные шары часто выглядят немного крупнее.
- Подтверждайте подозрения на опытных образцах шлифами или компьютерной томографией.
- Фиксируйте серийный номер, позицию компонента и снимок для обеспечения прослеживаемости.
Контроль до процесса оплавления: SPI как прогноз рентген-результатов
Рентген обнаруживает дефекты после пайки. SPI выявляет условия, которые приводят к этим дефектам, еще до установки компонентов:
| Результат SPI | Прогноз после рентгена | Действие |
|---|---|---|
| Объем пасты < 75% от номинала на площадке BGA | Высокий риск HiP из-за голодания припоя | Остановить процесс, очистить трафарет, проверить апертуры |
| Объем пасты > 130% от номинала | Высокий риск перемычек | Проверить совмещение трафарета и давление ракеля |
| Смещение пасты > 25% ширины площадки | Риск смещения и краевых пустот со стороны сдвига | Проверить юстировку трафарета, повторить печать при > 25% |
| Разброс высоты пасты > 20% по плате | Неравномерное смачивание ведет к неравномерным пустотам | Проверить опоры платы и ее исходную плоскостность |
| Отсутствие пасты на любой площадке BGA | 100% риск обрыва или HiP | Полная отмывка и повторная печать до установки |
Внедрение: Передавайте данные SPI в систему SPC. Установите жесткое ограничение: объем пасты < 75% на любой площадке BGA требует остановки процесса — не допускайте оплавления, исправляйте нанесение пасты.
Количественное влияние пустот на тепловое сопротивление
Отказы из-за пустот в BGA связаны не только с механической прочностью, но и с тепловыми характеристиками:
- Каждые 10% площади пустоты в шаре BGA с шагом 1.0 мм увеличивают тепловое сопротивление этого контакта примерно на 5–8% относительно монолитного соединения.
- Пустота 25% в силовом выводе BGA, передающем значительный тепловой поток, существенно опаснее аналогичной пустоты в сигнальном выводе.
- Для корпусов flip-chip в тепловом тракте разработчики часто снижают допустимый предел до 10–15% пустот.
Практический вывод: Устанавливайте более строгие ограничения только для выводов BGA, участвующих в теплопередаче. Для сигнальных матриц используйте стандартный предел 25%.
Азотное оплавление: недооцененный инструмент снижения пустот
| Атмосфера пайки | Типичный общий уровень пустот | Влияние на себестоимость | Область применения |
|---|---|---|---|
| Воздух | 8–20% в зависимости от процесса | Базовый уровень затрат | Стандартная коммерческая продукция |
| Азот N2 с O2 < 100 ppm | 5–12% | Небольшая доплата на плату | Высоконадежная техника, силовые BGA |
| Вакуумное оплавление | Менее 3% | Более дорогое оборудование, ниже такт | Аэрокосмическая отрасль, медицина, серверы |
Атмосфера N₂ снижает окисление поверхности площадок и шаров во время оплавления, улучшая смачивание припоя. Более качественное смачивание позволяет газовым пузырям выйти из расплавленного припоя до затвердевания, снижая базовый уровень пустот на 5–15 процентных пунктов.
Полный набор правил контроля и приемки
| Параметр контроля | Приемка | Условная оценка | Брак |
|---|---|---|---|
| Общая площадь пустот для одного шара | ≤ 25% | 20–25% с отслеживанием тренда | > 25% |
| Самая большая отдельная пустота | ≤ 20% площади шара | 15–20% с анализом первопричины | > 20% |
| Межфазная пустота на поверхности площадки | 0% | Не допускается | Любое присутствие |
| Планарная микропустота champagne void | 0% | Не допускается | Любое присутствие |
| Head-in-Pillow | 0% | Не допускается | Любой подтвержденный HiP |
| Перемычка припоя | 0% | Не допускается | Любая перемычка |
| Отклонение диаметра шара припоя | ±15% от номинала | ±10–15% с проверкой коробления | > ±15% |
| Удлинение углового шара | < 25% относительно центра | 15–25% с анализом коробления | > 25% |
| Недостаточный объем соединения | > 75% от номинала | 65–75% с перепроверкой SPI | < 65% |
| Popcorn и разрушение корпуса | 0 | Не допускается | Любое проявление |
| Смещение компонента | < 25% ширины площадки | 15–25% с проверкой установщика | > 25% |
Рабочий процесс внедрения
Сначала зафиксируйте требования класса и контракта. Загрузите критерии IPC Class 2 или 3 в программное обеспечение AXI. Внесите требования заказчика, такие как предел ≤ 15% для силовых выводов и нулевую терпимость к межфазным пустотам, непосредственно в рабочие инструкции.
Выполните калибровку по эталонной плате. Просканируйте проверенную плату для установления базовых порогов серого для припоя, меди, текстолита и пустот. Задайте координаты BGA по файлу монтажа.
Используйте 2D-сканирование для первичной отбраковки. Автоматически маркируйте шары с пустотами свыше 25%. Анализируйте вручную соединения в диапазоне 20–25% для выявления тенденций.
Применяйте 2.5D-контроль под углом для BGA с диагональю от 15 мм. Это производственный минимум для контроля HiP. Первоочередному осмотру подлежат краевые и угловые шары.
Классифицируйте локализацию пустот. Используйте послойный анализ для разделения центральных и межфазных пустот. Наличие межфазной пустоты влечет безусловную отбраковку.
Сопоставляйте карту дефектов с положением в печи. Локализация дефектов в одной части платы указывает на холодные зоны в печи или неравномерную теплоемкость оснастки.
Сохраняйте протоколы со снимками AXI и номерами плат. Это гарантирует соответствие строгим требованиям прослеживаемости Class 3.
Устранение неисправностей
Высокий процент пустот свыше 25% по всему полю BGA
- Первопричина: недостаточная длительность зоны выдержки, из-за чего летучие фракции флюса не успевают испариться до расплавления припоя.
- Связь со SPI: объем и высота пасты в норме, причина кроется в термопрофиле.
- Исправление: увеличить время выдержки на 15–30 секунд; обеспечить время над ликвидусом TAL не менее 40 секунд для массивных корпусов.
- Долгосрочно: переход на пайку в среде азота или вакуумную конвекционную печь.
Пустоты концентрируются исключительно по углам BGA
- Первопричина: угловые участки имеют отличную от центра теплоемкость и прогреваются с опережением, нарушая динамику дегазации.
- Дополнительно: термическое коробление компонента или платы, меняющее высоту зазора.
- Исправление: выровнять поперечный тепловой градиент; убедиться, что коробление платы до сборки не превышает 0.5%.
Дефект HiP подтвержден на наклонном рентгене, но не виден сверху
- Первопричина: температурное коробление корпуса BGA привело к подъему угловых шаров над пастой в момент пика пайки; при остывании шар лег на пасту, но окисная пленка заблокировала сплавление.
- Связь со SPI: проверить объем пасты; недостаток пасты на краевых площадках усугубляет проблему.
- Исправление: локально увеличить объем пасты за счет ступенчатого трафарета, ограничить скорость охлаждения до 1–2 °C в секунду и просушить микросхемы по стандарту J-STD-033.
Планарные микропустоты champagne void на границе интерметаллида IMC
- Первопричина: химическое загрязнение контактных площадок, окисление или дефект черной площадки при финишном покрытии ENIG.
- Обнаружение: подтверждается 3D CT или микрошлифами.
- Исправление: ревизия финишного покрытия плат, браковка подозрительных партий иммерсионного золочения и контроль условий хранения.
Перемычки припоя под микросхемой
- Первопричина: избыточный объем пасты из-за отсутствия апертурной редукции в трафарете или растекание пасты.
- Связь со SPI: фиксирует объем пасты стабильно выше 120% номинала.
- Исправление: уменьшить апертуры трафарета на 10–15% и обеспечить регулярную очистку нижней стороны трафарета.
Конструктивные факторы, влияющие на результаты рентген-контроля
Технология Via-in-pad Открытые переходные отверстия в контактных площадках BGA втягивают припой капиллярными силами, вызывая дефицит припоя и пустоты. Использование заполненных и закрытых медью отверстий VIPPO предотвращает эту проблему. Наше руководство по контролю пустот при использовании VIPPO для BGA рассматривает требования к планарности и качеству металлизации.
Топология площадок NSMD и SMD Для NSMD площадок окно маски шире медного кружка. Припой смачивает и боковые грани меди, что улучшает самоцентрирование и снижает объем пустот. При SMD маска частично наплывает на медь; это востребовано на сверхплотном шаге, но повышает механические напряжения и риск краевых дефектов.
Зазоры для наклонного рентген-контроля Высокие компоненты высотой более нескольких миллиметров, расположенные ближе 3 мм к корпусу BGA, перекрывают пучок рентгеновского излучения при съемке под углом 45–70 градусов. Закладывайте зоны отчуждения в правила размещения для плат, проходящих контроль по Class 3.
Форма апертур трафарета Квадратные апертуры со скругленными углами с радиусом не менее 20% от ширины стенки гарантируют более полное отделение пасты по сравнению с круглыми отверстиями. Электрополировка стенок трафарета минимизирует адгезию пасты и обеспечивает стабильность дозирования по всей площади BGA.
Часто задаваемые вопросы
Предусматривает ли IPC Class 3 более жесткие нормы по объему пустот, чем Class 2? Базовый процентный порог 25% в стандарте IPC-A-610 одинаков для обоих классов. Однако Class 3 налагает строгие обязательства по протоколированию и прослеживаемости, а контракты ведущих OEM-производителей запрещают любые межфазные пустоты.
Способен ли обычный 2D AXI выявлять дефекты Head-in-Pillow? Крайне редко и ненадежно. При вертикальном просвечивании шар и паста проецируются в общую область независимо от наличия связи между ними. Надежная детекция требует наклона луча под 45–70 градусов или трехмерной томографии.
Что представляет собой дефект champagne void и в чем его опасность? Это цепочка микропустот, сконцентрированная непосредственно вдоль тонкого слоя интерметаллического соединения между медью площадки и припоем. Она формирует сплошную плоскость хрупкого скалывания при вибрационных и ударных нагрузках без предварительной пластической деформации.
Дает ли реальный эффект пайка в среде азота? Да, эффект подтвержден практикой. Инертная среда предотвращает окисление расплава, снижает поверхностное натяжение и позволяет газовым пузырькам свободно выходить наружу, снижая долю пустот на 5–15 процентных пунктов.
В чем различие между IPC-7095 и IPC-A-610? IPC-7095 — это руководство по проектированию и технологическим процессам монтажа, детально разбирающее причины дефектов. IPC-A-610 — это нормативный стандарт критериев визуальной приемки готовых изделий.
Возможен ли ремонт узла BGA после выявления брака на рентгене? Да, процедура демонтажа и повторной установки регламентирована стандартом IPC-7711/7721. Однако из-за температурной деградации текстолита число циклов пайки ограничивают двумя.
Как взаимосвязаны показания SPI и результаты рентгена? Дефицит объема пасты ниже 75% на площадке выступает главным предвестником возникновения дефекта Head-in-Pillow, в то время как избыток свыше 130% приводит к перемычкам.
Какова продолжительность 100% рентген-контроля плат BGA? Поточный 2D-контроль увеличивает цикл сборки на 30–90 секунд на плату. Наклонное сканирование 2.5D добавляет 15–30% времени, а послойная 3D-томография занимает от 5 до 20 минут и используется для выборки.
Связанные страницы
- Поверхностный и выводной монтаж плат — возможности SMT-монтажа с вакуумным оплавлением для ответственных изделий
- Монтаж BGA, QFN и компонентов с малым шагом — специфика установки и технологический контроль сложных корпусов
- Услуги рентген-контроля печатных узлов — аппаратурный парк и аналитические возможности лаборатории APTPCB
- Контроль температурного коробления при сборке — инженерный анализ причин деформаций и дефектов HiP
- Рекомендации по технологичности DFM — правила трассировки переходных отверстий в контактных площадках и расчета трафаретов
Глоссарий
| Термин | Инженерное определение |
|---|---|
| BGA | Корпус микросхемы с матричным массивом шариковых выводов на нижней стороне |
| Head-in-Pillow | Дефект пайки, при котором выводной шар и паста соприкасаются без образования интерметаллической связи |
| Пустоты | Газовые включения, запертые внутри паяного соединения в процессе кристаллизации |
| Межфазная пустота | Полость, расположенная непосредственно на границе раздела припоя и контактной площадки |
| Champagne void | Скопление планарных микропор вдоль интерметаллического слоя с риском хрупкого излома |
| IMC | Интерметаллическое соединение меди и олова, обеспечивающее металлургическую прочность контакта |
| Ламинография | Метод рентгеновской послойной томографии для синтеза изображений на заданной глубине |
| AXI | Автоматизированная система рентгеновского контроля качества пайки в составе конвейера |
| SPI | Оптическая система трехмерного измерения объема, высоты и геометрии отпечатков паяльной пасты |
| NSMD | Конфигурация контактной площадки, при которой окно паяльной маски шире медного проводника |
| VIPPO | Герметизированное медью переходное отверстие непосредственно в контактной площадке BGA |
| TAL | Длительность нахождения паяного соединения при температуре выше точки плавления припоя |
| IPC-7095 | Отраслевое руководство по проектированию и технологическим процессам монтажа BGA |
| Азотная пайка | Оплавление в защитной среде азота с содержанием кислорода менее 100 ppm |
Предел в 25% пустот служит лишь отправной точкой. Приемлемость 20-процентной пустоты определяется ее точным расположением, функциональным назначением вывода и требованиями контракта. Дефекты Head-in-Pillow достоверно выявляются только наклонным сканированием или 3D-томографией. Грамотный контроль сочетает правильную методику рентген-инспекции с ранним анализом данных SPI.
Инженеры APTPCB готовы выполнить аудит термопрофилей, геометрии апертур трафаретов и параметров контроля SPI до запуска партии в производство.