
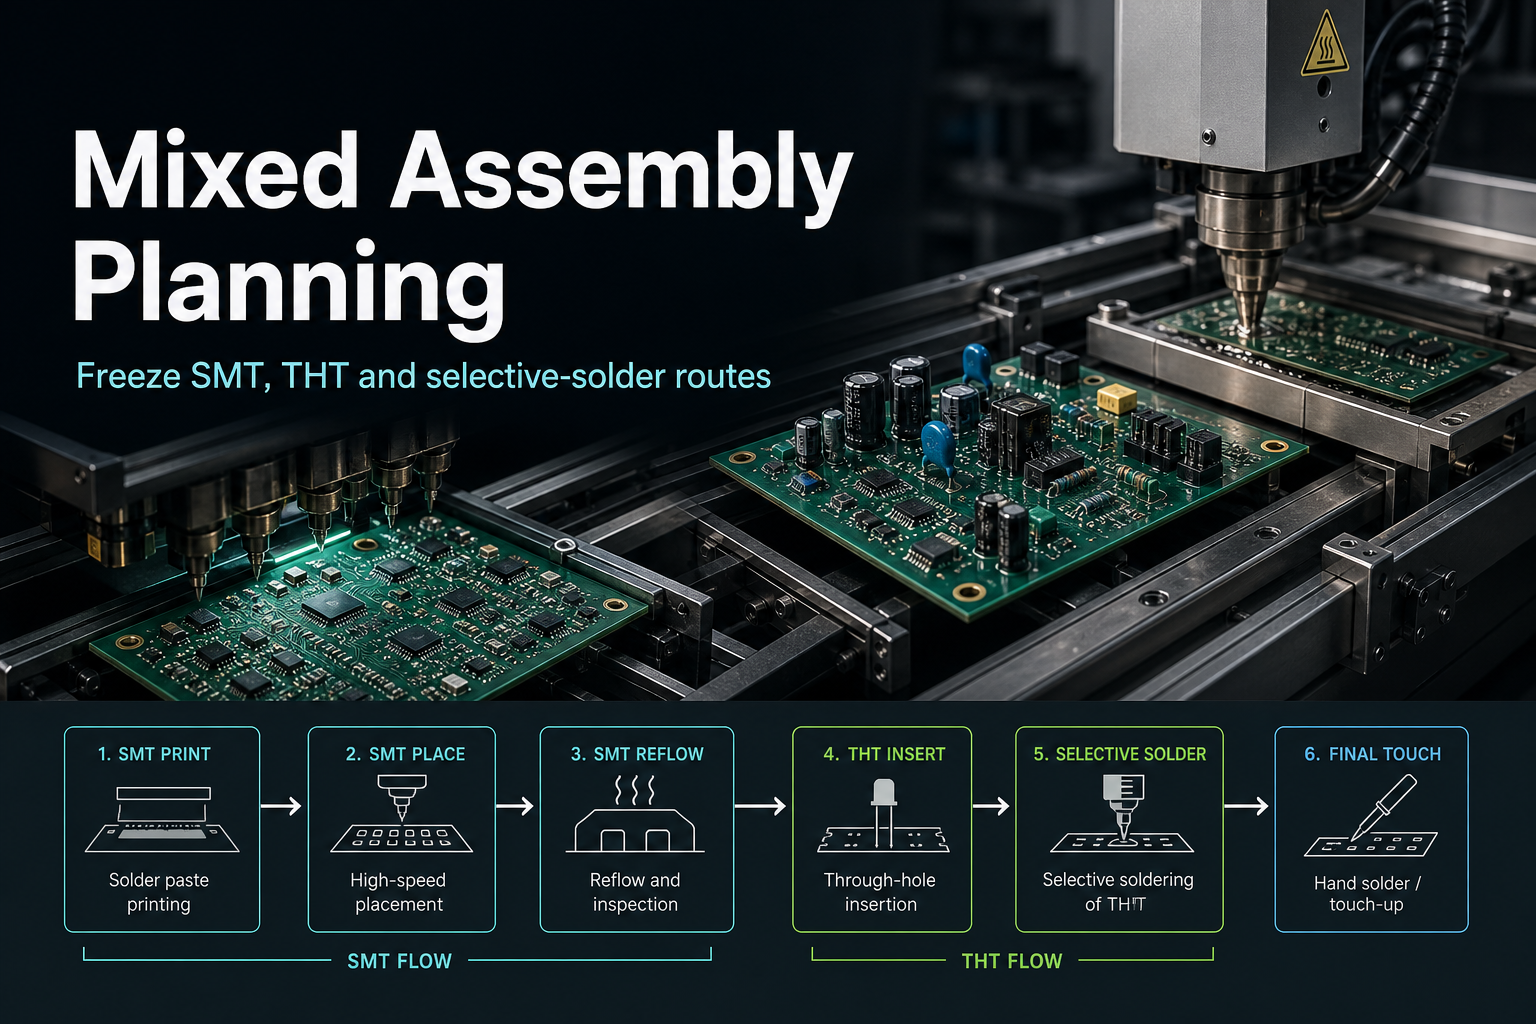
- Планирование смешанной сборки следует рассматривать как задачу определения маршрута, а не как рыхлый набор процессных терминов.
- Самая полезная граница проходит между установкой SMT, сквозной вставкой, ветками селективной или ручной пайки и этапами инспекции или выпуска.
- Плата может иметь корректную BOM и при этом создавать лишнее трение на NPI, если маршрут сборки, момент вставки или обработка исключений зафиксированы недостаточно ясно.
- Планирование смешанной сборки должно объяснять, что нужно решить до первой сборки, а не пытаться изобрести универсальные числа для паллет, зазоров, производительности или возможностей.
Краткий ответ Планирование смешанной сборки наиболее эффективно тогда, когда команда фиксирует маршрут по порядку: какие детали идут в SMT, какие вставляются позже, какие соединения требуют селективной или ручной обработки и какие контрольные точки инспекции или электрических испытаний стоят между этими ветками. Сначала нужно понять, по какому пути проходит каждая группа компонентов, и только потом переводить плату в контролируемую верификацию и выпуск.
Для более широкого контура, который связывает контроль входных данных сборки, инспекцию, планирование испытаний и выпускные ворота, начните с Руководства по тестированию и качеству сборки PCBA.
Содержание
- Что инженерам следует проверить в первую очередь?
- Что здесь считается планированием смешанной сборки?
- Какие решения по маршруту быстрее всего создают риск выпуска?
- Как планирование смешанной сборки связано с BOM, чертежом и верификацией?
- Что нужно зафиксировать до RFQ, первой сборки или выпуска?
- Дальнейшие шаги с APTPCB
- FAQ
- Публичные источники
- Автор и сведения о проверке
Что инженерам следует проверить в первую очередь?
Начните с разделения по размещению, порядка маршрута, специальных веток процесса и ответственности за выпуск.
Этот порядок важен, потому что планирование смешанной сборки обычно становится точкой, где плата перестает быть абстрактной компоновкой и превращается в реальный маршрут сборки.
Первичные инженерные вопросы обычно такие:
- Какие детали относятся к базовому SMT-маршруту, а какие нет?
- Какие детали вставляются после оплавления, потому что они являются сквозными, механически крупными или чувствительными к процессу?
- Какие соединения следует обрабатывать селективной пайкой, волновым локальным маршрутом или исключениями ручной пайки?
- Какие этапы инспекции или электрических испытаний должны пройти до перехода платы на следующую ветку маршрута?
- Достаточно ли понятен выпущенный пакет, чтобы фабрике не пришлось угадывать маршрут самой?
| Граница проверки | Что она отвечает | Что она не доказывает |
|---|---|---|
| Разделение по размещению | Какие семейства компонентов относятся к какому маршруту | Что весь пакет сборки уже стабилен |
| Порядок маршрута | Когда выполняется каждая ветка сборки | Что все контрольные точки качества уже закрыты |
| Специальная ветка процесса | Где все еще существует селективная или ручная обработка | Что один маршрут универсально лучший |
| Ответственность за выпуск | Какая последующая точка все еще отвечает за инспекцию, испытания или подтверждение первой сборки | Что одно лишь планирование маршрута уже выпускает плату |
Что здесь считается планированием смешанной сборки?
Здесь планирование смешанной сборки означает определение на уровне платы того, как SMT, THT, селективная пайка и операции ручной вставки или ручной пайки поэтапно выстраиваются до входа сборки в контролируемую верификацию и выпуск.
Обычно это включает:
- разделение содержимого, размещаемого по SMT, и содержимого сквозного монтажа
- определение момента, когда в маршрут входят разъемы, клеммы, экраны или другие вставляемые детали
- пометку областей, где нужна селективная пайка или другая локальная обработка
- определение исключений, которые на этом этапе сборки остаются ручными
- согласование контрольных точек инспекции и электрических испытаний с порядком маршрута
- проверку того, что формулировки BOM и чертежа описывают один и тот же маршрут
Это не означает:
- один универсальный порядок для любой платы
- обещание по геометрии паллеты, циклу или пропускной способности
- доказательство того, что каждая смешанная плата должна использовать одну и ту же ветку пайки
- доказательство того, что выпуск завершен, как только маршрут появился на бумаге
Эта граница важна, потому что статьи о смешанной сборке часто уходят в неподтвержденные заявления о технологическом окне или возможностях оборудования.
Более безопасное правило такое:
планирование смешанной сборки должно объяснять ответственность за маршрут и момент перехода между ветками до того, как начнет объяснять результаты производства.
Какие решения по маршруту быстрее всего создают риск выпуска?
Наибольшие проблемы обычно возникают там, где состав компонентов и выбранный маршрут перестают аккуратно соответствовать друг другу.
1. Разделение между SMT и пост-оплавочной вставкой
Маршрут должен ясно показывать, какие детали относятся к основному SMT-потоку, а какие ждут до завершения этого этапа.
Это особенно важно для:
- разъемов
- клемм
- экранов
- механически нагруженных интерфейсов
- крупных или неудобных деталей, которым не подходит та же схема обращения, что и стандартной SMT-размещаемости
Если разделение остается расплывчатым, команды NPI слишком поздно начинают задавать базовые вопросы по маршруту.
2. Ветка селективной пайки против ручной пайки
Платы с локальным сквозным монтажом часто требуют четкого решения, вписываются ли эти соединения в:
- ветку селективной пайки
- другую контролируемую локальную ветку пайки
- ручной маршрут исключения
Главная цель не в том, чтобы рекламировать один путь как универсально лучший. Главная цель в том, чтобы в пакете выпуска не скрывалось, что разные соединения требуют разного обращения.
3. Соседства смешанного процесса
Когда плотный SMT и поздно вставляемые THT-элементы находятся близко друг к другу, планирование маршрута должно заранее показывать риск, а не превращать его в сюрприз для цеха.
Проверка должна спросить:
- поддерживает ли эта зона предполагаемую ветку без искажений?
- есть ли замечания по исключениям, которые должны быть видны в сборочном чертеже?
- будет ли последующая инспекция или электрическая верификация зависеть от того, как собрана эта зона?
Одна неприятная цепочка отказа возникает, когда компактная плата смешанной сборки размещает SMT-детали 0402 или даже 0201 менее чем в паре миллиметров от выводов тяжелого силового разъема сквозного монтажа. На бумаге эта зона по-прежнему выглядит пригодной для маршрутизации. Однако при селективной пайке команда процесса оказывается в плохом компромиссе. Обычный паяльный фонтан при температуре выше 260 C может смыть или термически возмутить соседние малые SMT-детали. Чтобы защитить их, фабрика вынуждена переходить к сильно экранированной паллете или к очень узкому окну сопла.
Такое тепловое экранирование решает одну проблему, создавая другую. Теплопередача в сквозное соединение теперь ограничена, капиллярный подъем ослабевает, а заполнение отверстия может оказаться заметно ниже приемлемого уровня. Вывод разъема может сохранить кратковременную непрерывность на заводском тесте, но в поле соединение станет высокоомным холодным контактом. Под реальной нагрузкой оно нагревается, деградирует и может катастрофически разомкнуться. Поэтому планирование смешанной сборки — это не упражнение в блок-схемах. Это физический компромисс между зазором для SMT и термодинамикой селективной пайки.
4. Время инспекции и испытаний
Планирование смешанной сборки касается не только маршрута пайки. Оно также влияет на момент, когда можно доверять результатам.
Например:
- видимые дефекты SMT могут требовать проверки до начала веток поздней вставки
- последующие операции THT или ручной пайки могут менять то, что должно подтверждать следующее испытание на непрерывность или электрический скрининг
- документация по первой сборке может потребовать отражения маршрутизных исключений до перехода к выпуску
| Решение по маршруту | Почему это важно | Что идет не так, когда это остается расплывчатым |
|---|---|---|
| Разделение SMT и вставки после оплавления | Делает основной маршрут читаемым до старта сборки | Линия получает лишние вопросы по наладке |
| Ветка селективной или ручной пайки | Делает обработку исключений явной | Разные соединения начинают обрабатываться так, будто у них один маршрут |
| Смешанное соседство процессов | Рано показывает локальные конфликты маршрута | Логика инспекции, вставки или доработки смещается слишком поздно |
| Время тестов и инспекции | Согласует верификацию с порядком маршрута | Данные собираются на неверном этапе или интерпретируются вне контекста |
Обычная цепочка отказа в смешанной сборке начинается тогда, когда SMT, THT, селективные и ручные ветки определены лишь частично. Разъем или экран предполагается отнести к поздней селективной операции, но чертеж и примечания к маршруту не делают это разделение явным. Затем наладка трактует соседство так, будто у него одна ветка по умолчанию, инспекция проходит не в тот момент, и первая сборка обнаруживает, что порядок вставки, локальный нагрев или доступ для доработки больше не совпадают с выпущенным планом. Итогом становится не просто вопрос документации. Это путаница маршрута, поздняя обработка исключений, доработка и задержка выпуска, вызванные одним расплывчатым решением по ветке, которое повторяется по всей партии.
Как планирование смешанной сборки связано с BOM, чертежом и верификацией?
Планирование смешанной сборки работает только тогда, когда маршрут поддержан остальной частью пакета выпуска.
| Уровень пакета | За что он в основном отвечает | Почему это важно для смешанной сборки |
|---|---|---|
| BOM | Идентификация компонентов и разделение по размещению | Маршрут нельзя зафиксировать, пока семейства деталей остаются неоднозначными |
| Сборочный чертеж | Понятные человеку примечания по маршруту, контекст стороны и исключения | Специальная обработка должна быть видима достаточно ясно для наладки и проверки |
| План инспекции | Ответственность за проверку видимых и скрытых соединений | Смешанные ветки меняют момент, когда разные доказательства инспекции становятся значимыми |
| План электрических испытаний | Позиция ICT, flying probe, continuity или functional test | Маршрут меняется вместе с тем, когда следует выполнять электрическую верификацию и что именно она проверяет |
Именно поэтому планирование смешанной сборки следует рассматривать как задачу согласования, а не как изолированную заметку о процессе.
Полезные связанные страницы:
- Лучшие практики для BOM сборки
- Основы сборочного чертежа
- Контрольный список DFM для сборки
- Тестирование и качество
- Первичный контроль изделия
Связанные сервисные направления:
Что нужно зафиксировать до RFQ, первой сборки или выпуска?
До серьезного RFQ, первой сборки или выпуска зафиксируйте:
- разделение между ветками SMT, THT, селективной и ручной обработки
- предполагаемый порядок маршрута для каждой группы компонентов
- примечания по исключениям, которые должны присутствовать в сборочном чертеже или пакете маршрута
- контрольные точки инспекции и электрических испытаний, зависящие от завершения маршрута
- согласование между BOM, чертежом и ожиданиями первой сборки
Если эти элементы все еще меняются, плата может оставаться технически собираемой, но маршрут сборки еще недостаточно стабилен, чтобы вести себя как контролируемый пакет выпуска.
Дальнейшие шаги с APTPCB
Если ваша высокоплотная PCBA уже заставляет SMT и THT находиться в одном тесном соседстве, если тепловой удар селективной пайки угрожает чувствительным деталям или если вы не уверены, что стратегия паллеты и сопла все еще способна обеспечить реальное заполнение отверстий, не ждите, пока пилотная сборка даст ответ.
Отправьте пакет Gerber или ODB++, BOM, сборочный чертеж и ваше предварительное намерение по зонам исключения на [email protected] или начните через страницу расчета. Команда процессов PCBA и инженерии DFM компании APTPCB вернет Проверку маршрута смешанного процесса и зазоров для пайки в течение 24 часов.
Эта проверка предназначена для того, чтобы выявить конфликт маршрута до того, как будут сожжены деньги на пробное производство: ловушки зазоров для селективной пайки, чрезмерное экранирование паллеты, риск слабого заполнения отверстия и соседства, которые выглядят чистыми по размещению в CAD, но не выдерживают реальную тепловую ветку без потери выхода. Цель состоит в том, чтобы зафиксировать маршрут, который не заставляет фабрику выбирать между смытыми SMT-деталями и недозаполненными сквозными соединениями.
Если нужно углубиться сначала, изучите:
FAQ
Планирование смешанной сборки касается только одновременного использования SMT и сквозных компонентов?
Нет. Оно также касается того, когда эти детали входят в маршрут, какие ветки остаются локальными и какие этапы инспекции или испытаний должны происходить между ними.
Каждая смешанная плата должна использовать одинаковый процесс селективной или ручной пайки?
Нет. Маршрут должен следовать фактическому составу и выпускной позиции платы, а не общей норме, скопированной из другой программы.
Почему сборочный чертеж так важен в смешанных сборках?
Потому что исключения маршрута и момент вставки часто зависят от примечаний, которые одна BOM не сообщает достаточно ясно на этапе наладки и первой сборки.
Можно ли отделить планирование маршрута от планирования верификации?
Безопасно — нет. Смешанные ветки влияют на то, когда видимая инспекция, электрический скрининг и подтверждение первой сборки становятся значимыми.
Когда планирование смешанной сборки считается завершенным?
Оно завершено только тогда, когда разделение по размещению, порядок маршрута, примечания по исключениям и контрольные точки верификации достаточно стабильны и фабрике не нужно угадывать маршрут по неполным входным данным.
Публичные источники
Содержание IPC-7525C Публичная стандартная опора для контекста рекомендаций по трафаретам и upstream-контроля печати.
Содержание IPC-A-610H Публичная стандартная опора для контекста качества сборки.
Содержание IPC J-STD-001J Публичная стандартная опора для контекста требований к паяным соединениям.
Руководство по тестированию и качеству сборки PCBA Сопроводительная страница для многослойной логики, связывающей планирование маршрута сборки с инспекцией, тестами и выпускными воротами.
SMT и THT сборка Поддерживающий контекст для плат, которые сочетают поверхностный и сквозной монтаж.
Автор и сведения о проверке
- Автор: команда контента по планированию смешанной сборки APTPCB
- Техническая проверка: команда планирования маршрута SMT, THT и NPI
- Последнее обновление: 2026-05-13