
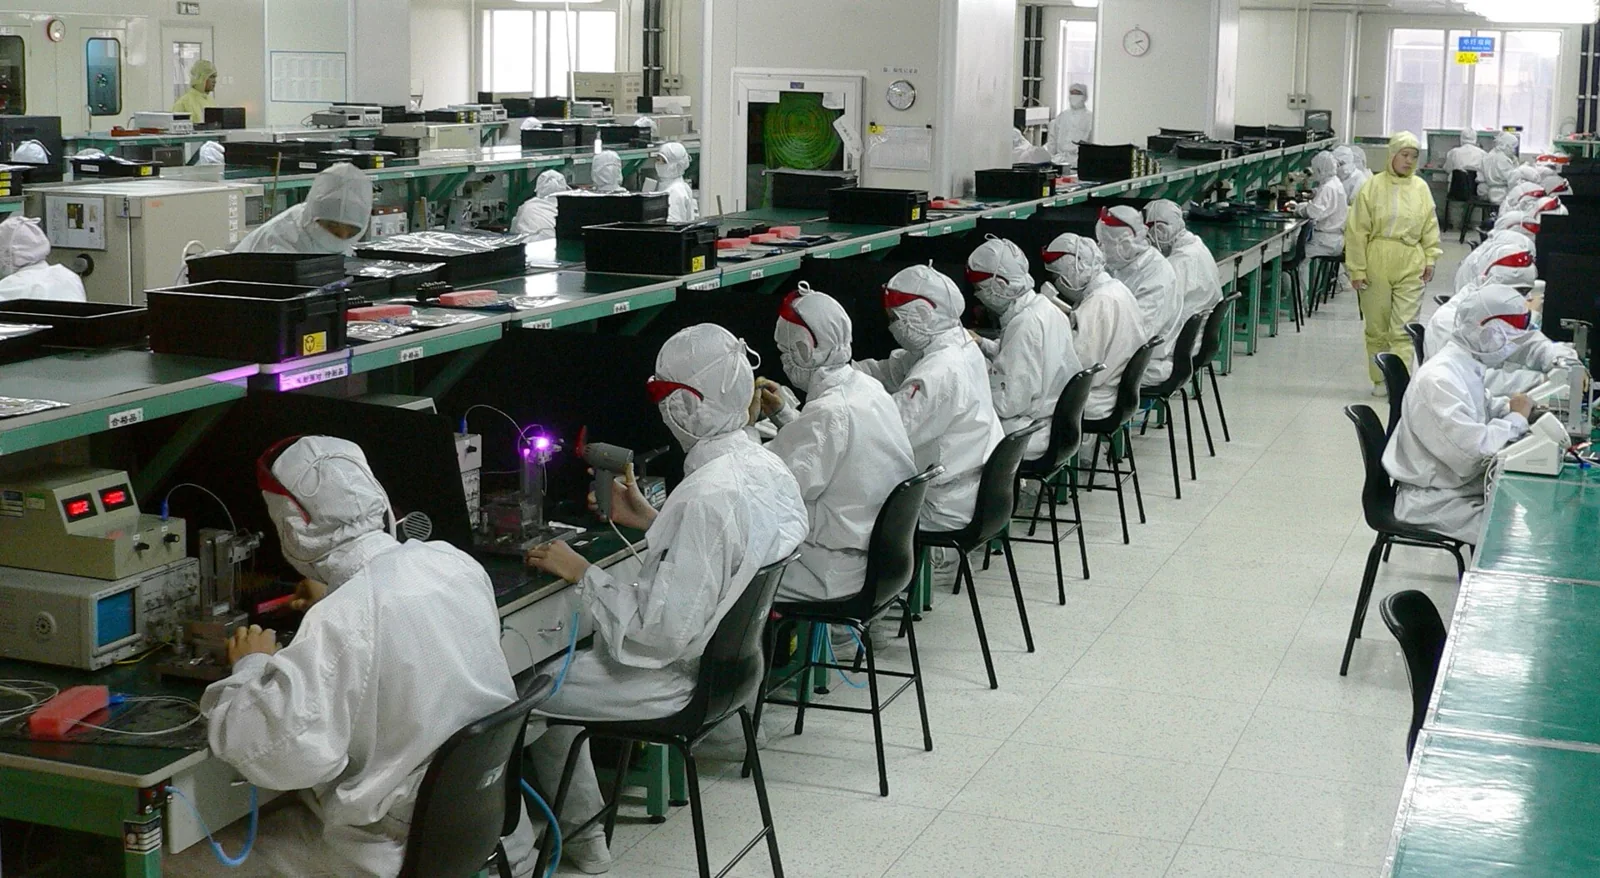
- Производство печатных плат (PCB manufacturing) и сборка печатных плат (PCB assembly) — это два отдельных процесса, которые совместно используют один пакет данных, и большинство трудностей в программе возникает на стыке (seam) между ними, а не внутри какого-либо из этапов.
- Изготовление (fabrication) дает голую плату (bare board); сборка (assembly/PCBA) заполняет ее. Каждый этап потребляет специфические результаты (outputs) другого, поэтому вопрос заключается не столько в том, "кто это строит", сколько в том, "что чисто перемещается между ними".
- И комплексный (one-stop), и раздельный подход к закупкам (split sourcing) работают, но они терпят неудачу по-разному. Компромисс (trade-off) заключается в том, кто отвечает за сверку данных (data reconciliation) и кто несет ответственность за первопричину (root-cause), когда дефект пересекает границу.
- Повторяющийся риск — это несоответствие (mismatch) посадочного места (footprint), стека (stackup) или ревизии детали, которое невидимо на голой плате и всплывает только тогда, когда компоненты встречаются с медью при сборке.
- Это пояснение о передаче данных от производства к сборке (fab-to-assembly handoff). Для фактической услуги "всё в одном" (one-stop service) целевая страница — turnkey PCB assembly.
Краткий ответ
Производство и сборка печатных платописывает два связанных этапа: изготовление голой платы, а затем размещение и пайка на ней деталей. Они соединяются через один общий набор данных: Gerber или ODB++, спецификация (BOM), данные о размещении (placement), стек слоев (stackup) и цель тестирования (test intent). Практический вопрос не в том, "может ли каждый этап выполнять свою работу?". Он звучит так: "остаются ли данные согласованными (consistent) при переходе от производства к сборке?". Независимо от того, покупаете ли вы и то, и другое у одного поставщика или разделяете их, стык между производством и сборкой — это место, где несоответствия ревизий, ошибки посадочных мест и предположения о стеке либо обнаруживаются на ранней стадии, либо позже превращаются в переделку (rework).
Оглавление
- Как производство и сборка связаны на самом деле
- Критерии выбора: комплексный (one-stop) или раздельный подход (split)
- Какие данные должны чисто перемещаться между двумя этапами
- Передача (Handoff) в производство (build)
- Часто задаваемые вопросы (FAQ)
- Общедоступные справочные материалы
- Информация об авторе и проверке
Как производство и сборка связаны на самом деле
Полезно перестать представлять изготовление и сборку как одну непрерывную линию и вместо этого увидеть в них два процесса, обменивающихся определенным набором артефактов. Изготовление превращает данные проектирования в физическую голую плату с фиксированным стеком слоев, покрытием и профилем размеров. Сборка затем обрабатывает эту плату как фиксированный вход (input) и добавляет компоненты, припой и тесты. То, что выдает (outputs) один этап, становится тем, что должен без сюрпризов потребить следующий.
| Результат этапа изготовления | Что из этого потребляет сборка | Почему эта связь важна |
|---|---|---|
| Готовая голая плата с зафиксированным стеком и толщиной меди | Тепловая масса и плоскостность для профилирования оплавления (reflow profiling) | Изменение стека, которое производство поглощает незаметно, может изменить то, как плата нагревается во время пайки |
| Покрытие поверхности (ENIG, HASL, OSP и аналогичные) | Смачивание (wetting) паяльной пасты и поведение при формировании соединения | Выбор покрытия относится к производству, но полностью ощущается на сборочном стенде |
| Отверстия в паяльной маске (solder mask) и геометрия контактных площадок (pad) | Соответствие посадочного места (footprint) данным о размещении и апертурам трафарета | Несоответствие контактной площадки посадочному месту (pad-to-footprint mismatch) — это артефакт производственной стороны, обнаруживаемый только при установке деталей |
| Реперные знаки (Fiducials), крепежные отверстия, дизайн мультипликации (panel) и скрайбирования | Привязка станка (machine registration), разделение мультипликации (depaneling) и обращение | Решения о мультипликации (panelization), принятые для изготовления, напрямую определяют настройку сборочного автомата |
| Примечания об импедансе и контролируемой конструкции | Цель тестирования (test intent) и ожидания по целостности сигнала | Планирование тестирования предполагает, что плата была построена в соответствии со стеком, запрошенным проектом |
Смысл в том, что производство берет на себя физические обязательства, а сборка наследует их все. Ни один из этапов не может полностью подтвердить (validate) другой изолированно. Вот почему чистый производственный цикл может по-прежнему вызывать проблемы при сборке: плата правильна относительно ее собственных данных, но эти данные отклонились (drifted) от того, что предполагали процессы размещения и генерации трафаретов. Посмотреть на эти этапы со стороны изготовления можно на странице поддержки PCB fabrication process, а решения по выбору стека подробно описаны в PCB stack-up.
Критерии выбора: комплексный (one-stop) или раздельный подход (split)
Выбор между покупкой производства и сборки вместе или их приобретением по отдельности реален, и ни один из ответов не является универсально правильным. Решение зависит от того, кто осуществляет сверку данных (data reconciliation) между двумя этапами и кто владеет первопричиной (root-cause), когда дефект находится на границе. Используйте приведенные ниже компромиссы (trade-offs) скорее как критерии выбора, чем как вердикт.
| Фактор принятия решения | One-stop (изготовление + PCBA вместе) | Split sourcing (раздельное изготовление и PCBA) |
|---|---|---|
| Сверка данных (Data reconciliation) | Одна сторона держит обе половины пакета, поэтому проверки посадочных мест, стека и ревизий происходят внутри одной системы | Сверкой владеете вы; сборщик проверяет плату, созданную кем-то другим, по вашим данным |
| Владение первопричиной (Root-cause) | Пограничный дефект (поднятая площадка, паяемость покрытия, смещение посадочного места) ложится на одну ответственную команду | Дефект "плата против соединения" (board-versus-joint defect) может застрять между двумя поставщиками, пока каждый указывает на другого |
| Сопряжение DFM и DFA | Обзор изготовления и сборки можно запустить для одних и тех же файлов перед началом сборки (build) | Каждый поставщик проверяет свою собственную область; сопряженные проблемы на стыке могут проскользнуть через обоих |
| Гибкость поставок | Единое отношение, более простая координация, меньше свободы для замены одного этапа | Вы можете выбрать специализированного производителя и специализированного сборщика с большим рычагом поставок (sourcing leverage) |
| Наилучшее соответствие (Best fit) | Программы, в которых стоимость несоответствия между поставщиками (cross-vendor mismatch) перевешивает гибкость поиска поставщиков | Программы со зрелыми, замороженными данными и внутренними возможностями для контроля передачи (handoff) |
Полезный способ прочтения этой таблицы: использование комплексного поставщика (one-stop) не устраняет стык (seam) между изготовлением и сборкой, оно просто перемещает сверку данных внутрь системы качества одного поставщика. Раздельный поиск (split sourcing) сохраняет ваши возможности открытыми, но делает вас интегратором стыка данных (data seam). Приемка DFM (DFM intake), которая поддерживает любую из моделей, описана в DFM guidelines, а сторона спецификаций (BOM) и компонентов — в components and BOM.
Какие данные должны чисто перемещаться между двумя этапами
Именно здесь фактически выигрываются или проигрываются большинство обещаний о "бесшовности" (seamless). Производственные данные и данные сборки (Gerber X2 или ODB++ или IPC-2581), спецификация (BOM), файлы размещения (placement files), определение стека (stackup) и цель тестирования (test intent) — это не отдельные документы, которые случайно отправляются вместе. Они описывают одну плату, и они должны оставаться взаимно согласованными по мере того, как они переходят от производителя к сборщику.
Схему отказа (failure pattern) легко описать, и она удивительно распространена на практике. Когда этот пакет передается (handed off) фрагментами двум поставщикам, части рассинхронизируются (out of sync). Посадочное место в данных размещения больше не соответствует геометрии контактной площадки (pad), созданной производителем. Стек, который производитель скорректировал для технологичности (manufacturability), больше не соответствует импедансу, который предполагал план тестирования. Ревизия детали в спецификации (BOM) больше не соответствует посадочному месту на плате. Ничто из этого не видно, пока плата остается голой. Несоответствие (mismatch) обнаруживается только при сборке, когда компоненты физически встречаются с медью, паста встречается с площадкой, а машина ожидает привязки (registration), которую мультипликация (panel) не обеспечивает. К тому времени стоимость исправления меняется: это переделка (rework), перевыпуск производства (re-spin) или срыв графика (schedule slip). Именно в этот момент обещание "бесшовности" не выполняется — на стыке между производством и сборкой, а не внутри производства и не внутри сборки.
Данные, которые должны чисто перемещаться и оставаться согласованными (reconciled), включают:
- производственные данные с явной спецификацией стека (stackup intent), а не только медные слои
- спецификацию (BOM), в которой ревизии деталей соответствуют посадочным местам на плате
- данные о размещении (placement data), которые сборщик может привязать (register) к реальной мультипликации (panel)
- паяльную маску и геометрию контактных площадок (pad geometry), соответствующие посадочным местам для размещения
- цель тестирования (test intent), которая отражает стек и список цепей (net list), по которым плата была фактически построена
Здесь достаточно перечислить методы на уровне идентификации. SMT и THT определяют, как крепятся (attach) детали; SPI, AOI, ICT, FCT и FAI определяют, как проверяется результат. Смысл их перечисления не в том, что какая-либо отдельная проверка сертифицирует (certifies) плату, а в том, что каждая из них предполагает, что исходные данные (upstream data) были согласованными. Когда стык (seam) держится, эти методы выполняют свою работу. Когда стык расходится (drifts), они слишком поздно улавливают симптом, вместо того чтобы предотвратить причину. Язык инспекции и валидации живет в testing and quality, а проверка размеров и сборки с первого прохода — в first article inspection и оптическом обнаружении дефектов в AOI inspection.
Передача (Handoff) в производство (build)
Когда программа переходит от понимания потока (flow) к фактическому производству (building), полезной формулировкой (framing) является: "что делает передачу (handoff) от производства к сборке согласованной (reconcilable)", а не "какой поставщик дешевле". Передача данных находится в хорошем состоянии, когда один и тот же набор данных можно проверить (reviewed) на предмет изготовления и сборки без противоречий.
Практические вещи, которые нужно подтвердить перед началом производства (build):
- производственный пакет и пакет размещения описывают одни и те же посадочные места, геометрию площадок и ревизии
- стек (stackup), который будет строить производитель, совпадает со стеком, который предполагает цель тестирования
- ревизии деталей спецификации (BOM) заморожены (frozen) по отношению к посадочным местам, поэтому размещение SMT и THT не имеет двусмысленности (ambiguity)
- мультипликация (panelization) и реперные знаки (fiducials) согласовываются один раз, поскольку они служат как для разделения мультипликации (depaneling), так и для привязки машины (machine registration)
- объем валидации (validation scope) указан на уровне платы и процесса, а не подразумевается как квалификация (qualification) программы или конечного приложения
Механические и технологические подробности крепления (attachment) рассматриваются в SMT and THT assembly Для возможностей по многослойным голым платам (4–32 слоя) обратитесь к нашей странице производство жестких PCB или оцените ранние валидационные прогоны на производстве прототипов PCB. Если вы консолидируете (consolidating) изготовление и сборку под руководством одной ответственной команды (accountable team) специально для того, чтобы сохранить этот стык (seam) внутри одной системы качества, то это именно тот случай, для которого создана страница turnkey PCB assembly. Когда программа готова перейти к приемке (intake), путь quote — это место, где файлы проверяются на предмет соответствия этим требованиям.
Часто задаваемые вопросы (FAQ)
Производство печатных плат (PCB manufacturing) и сборка печатных плат (PCB assembly) — это одно и то же?
Нет. Производство печатных плат (Fabrication) дает голую плату (bare board) с ее стеком, медью, покрытием и профилем. Сборка печатных плат, или PCBA, размещает и припаивает компоненты на готовую плату, а также добавляет контроль и тестирование. Это связанные этапы, использующие один пакет данных, а не один процесс.
Почему проблемы обнаруживаются при сборке, даже когда голая плата прошла (passed) проверку?
Потому что голая плата проверяется (verified) по ее собственным производственным данным, в то время как сборка проверяет плату по данным размещения, спецификации (BOM) и тестовым данным. Если эти две половины пакета разошлись (drifted apart), несоответствие (mismatch) посадочного места, стека или ревизии остается невидимым до тех пор, пока детали физически не встретятся с медью на этапе сборки.
Всегда ли комплексный подход (one-stop sourcing) лучше разделения изготовления и сборки?
Не всегда. Использование комплексного подхода (one-stop sourcing) перемещает сверку данных (data reconciliation) и ответственность за первопричину (root-cause) внутрь одного поставщика, что помогает, когда несоответствие между поставщиками (cross-vendor mismatch) обходится дорого. Раздельный поиск (split sourcing) сохраняет гибкость поставщиков и позволяет выбирать специалистов, но он делает вас интегратором стыка (seam) между производством и сборкой.
Какой набор данных на самом деле должен оставаться согласованным (consistent) между этапами?
Производственные данные (Gerber X2, ODB++ или IPC-2581), спецификация (BOM), файлы размещения (placement files), определение стека (stackup) и цель тестирования (test intent). Они описывают одну плату и должны оставаться взаимно согласованными. Посадочное место, которое не соответствует построенной площадке (pad), или ревизия детали (part revision), которая не соответствует посадочному месту — это место, где передача (handoff) ломается.
Гарантируют ли методы SMT, AOI, ICT и подобные, что плата хорошая?
Это методы на уровне идентификации для крепления (attachment) и проверки (checking), а не гарантии. SMT и THT прикрепляют (attach) детали; SPI, AOI, ICT, FCT и FAI проверяют результат по ожидаемым данным. Каждый из них предполагает, что исходные (upstream) данные изготовления и сборки были согласованы, поэтому они проверяют сборку (build), а не сами по себе подтверждают надежность.
Кому принадлежит (owns) дефект, находящийся на границе производства и сборки?
При комплексном поиске поставщиков (one-stop sourcing) одна команда несет ответственность за граничные дефекты (boundary defects), такие как геометрия контактной площадки, паяемость покрытия или смещение посадочного места (footprint drift). При раздельном поиске (split sourcing) владение может застрять между двумя поставщиками, поэтому покупателю обычно приходится заранее определять, кто сверяет данные и несет ответственность за первопричину (root-cause) на стыке (seam).
Общедоступные справочные материалы
Rigid PCB Fabrication & Manufacturing Контекст страницы поддержки для производства жестких многослойных плат 4–32 слоев, DFM-гейтов выпуска и допусков IPC Класса 3.
Prototype PCB Manufacturing Контекст страницы поддержки для прототипов с производственным намерением и проверки готовности NPI.
PCB fabrication process Контекст страницы поддержки для этапов производства (fabrication stages), на которых производится голая плата (bare board).
PCB stack-up Контекст страницы поддержки для определения стека (stackup) и контролируемого планирования конструкции (controlled construction planning).
Components and BOM Контекст страницы поддержки по управлению спецификацией (BOM management) и согласованию ревизий компонентов.
DFM guidelines Контекст страницы поддержки для проведения обзора производства (manufacturing review intake) и согласования данных перед сборкой (pre-build data alignment).
Testing and quality Контекст страницы поддержки по языку инспекции, валидации и планирования тестирования на уровне платы.
Turnkey PCB assembly Контекст страницы поддержки для производства и сборки "все в одном" (one-stop) в рамках одной системы качества.
Информация об авторе и проверке
- Автор: Редакционная группа APTPCB
- Техническая проверка (Technical review): Группа проверки производства и сборки PCBA
- Область проверки (Review scope): Передача данных (handoff) от производства к сборке, компромиссы при выборе поставщиков (sourcing trade-offs) и согласованность на уровне плат между этапами производства и PCBA.