
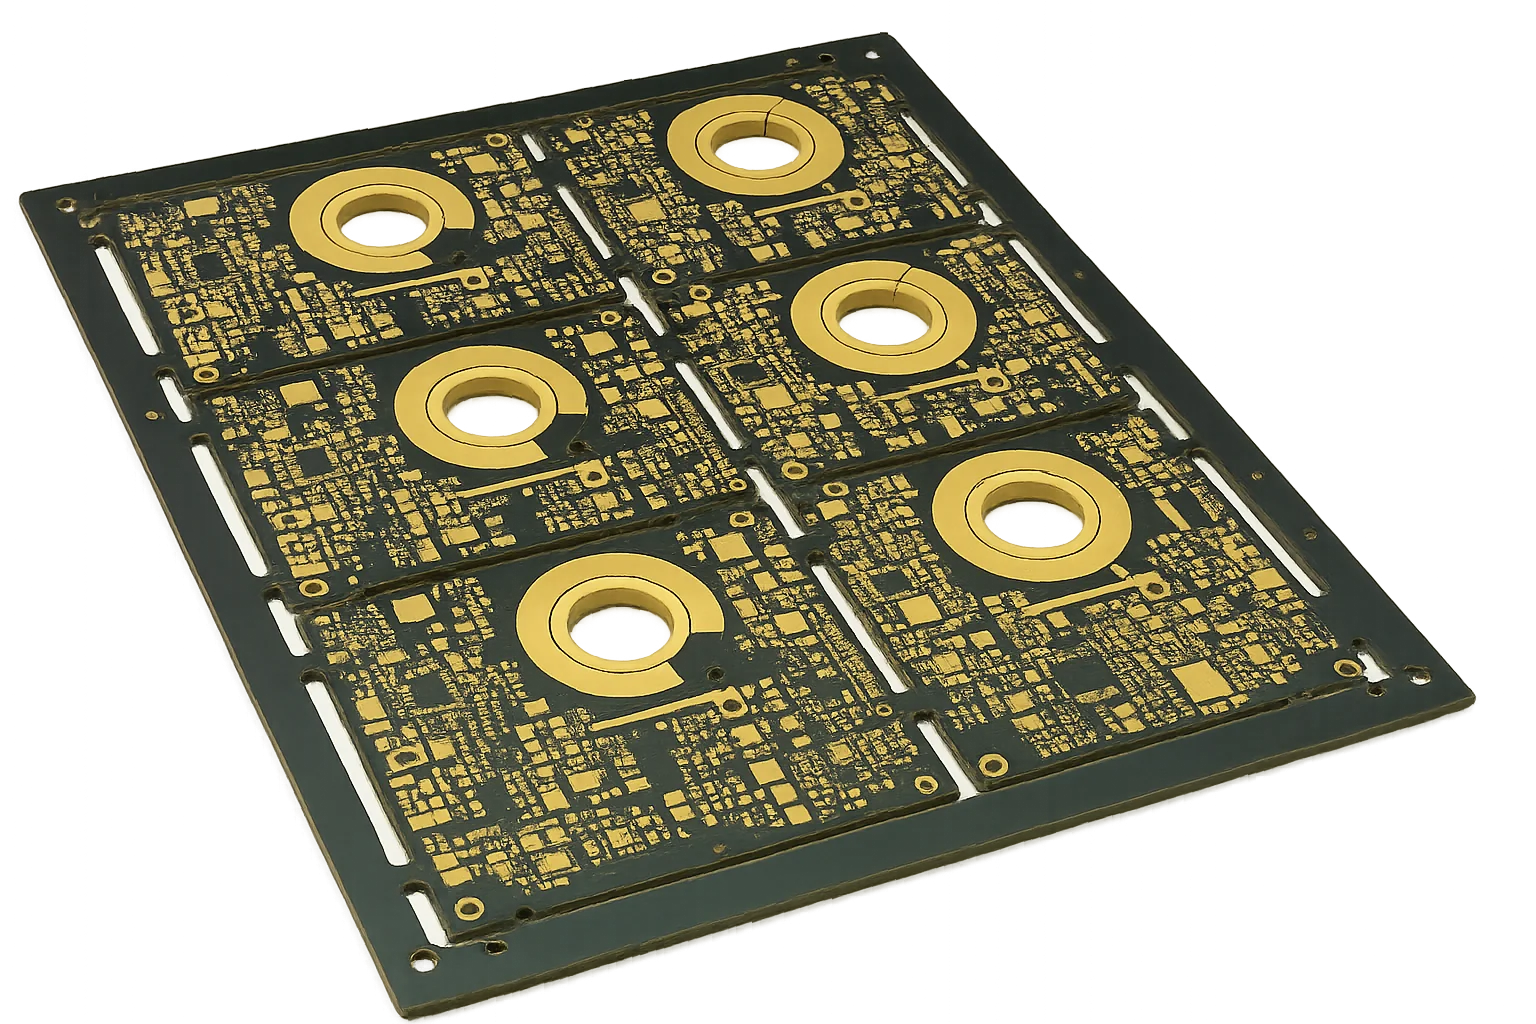
Силовая электроника, тяговые инверторы электромобилей (EV), преобразователи энергии возобновляемых источников и высоконадёжные промышленные приводы всё чаще заменяют громоздкие механические шины и дискретные кабельные жгуты печатными платами с толстой медью (≥ 3 oz/ft2 или 105 μм). Встраивание высокотоковых проводников непосредственно в плоский многослойный субстрат устраняет контактное сопротивление болтовых клемм, снижает высоту корпуса до 50% и повышает надёжность при сильной вибрации в автомобильных и авиационных условиях.
Однако проектирование с толстой медью вносит сложные физические ограничения, которые стандартные правила DFM не покрывают. Расчёт высокотоковых дорожек по устаревшим диаграммам IPC-2221 приводит к завышенным проводникам, поскольку IPC-2221 опирается на измерения 1950-х годов одиночного проводника на воздухе и игнорирует современную теплопроводность многослойных диэлектриков и соседние земляные полигоны. По IPC-2152 площадь сечения проводника балансируется с допустимым нагревом (Δ T), толщиной меди, толщиной платы и теплоотводом соседних полигонов. Кроме того, боковое подтравливание при химическом травлении формирует трапециевидный профиль проводника, требующий агрессивной предварительной CAM-компенсации; объёмы смолы препрега должны удовлетворять условию Vresin ≥ 1.30 × Vchannel для предотвращения пустот при прессовании, а большая тепловая масса требует многоступенчатого подогрева (110°C - 130°C) для достижения заполнения ствола отверстия на ≥ 75%, предписанного IPC-A-610 Класс 3.
| Параметр проектирования | Стандартная медь (0.5 oz - 2 oz) | Толстая медь (3 oz - 5 oz) | Экстремальная медь (6 oz - 10 oz+) | Основное производственное ограничение |
|---|---|---|---|---|
| Диапазон рабочего тока | ≤ 15A непрерывно | 20A - 60A непрерывно | 60A - 150A+ непрерывно | Расчёт нагрева по IPC-2152 (Δ T) |
| Мин. дорожка / зазор (CAD) | 4 / 4 mil (0.10 мм) | 10 / 10 mil (0.25 мм) | 16 / 16 mil - 25 / 25 mil | Фактор химического травления (F = T/U) и боковое подтравливание |
| Пакет препрега для прессования | Стандартный 1080 / 2116 / 7628 | Высокосмолистый 1080 HR / 2116 HR | Многослойные высокосмолистые стеклопакеты | Предотвращение недостатка смолы (Vresin ≥ 1.30 Vchannel) |
| Припуск на гарантийный поясок | Стандартный +3 mil (0.075 мм) | +4 mil (0.10 мм) | +5 mil - 6 mil (0.125 мм - 0.15 мм) | Высокий крутящий момент резания и увод сверла |
| Протокол подогрева при сборке | От окружающей до 90°C снизу | 100°C - 115°C с двух сторон | 120°C - 135°C многоступенчатый | Вертикальное заполнение отверстия по IPC-A-610 Класс 3 (≥ 75%) |
Для конкретных заводских допусков, наличия материалов и формальных контрольных точек производственного запуска смотрите наши возможности производства плат с толстой медью. Когда плотность мощности требует экстремальной планарной теплопроводности сверх возможностей диэлектрика, оцените возможности плат на металлическом основании (MCPCB) и стандартные возможности жёстких плат. Процессные окна сборки описаны в разделе Селективная пайка и сборка толстой меди.
Содержание
- Чем определяется толстая и экстремальная медь?
- IPC-2152 против устаревшего IPC-2221: физика теплопроводности
- Матрица токовой нагрузки и ширины проводников IPC-2152
- Фактор травления, боковое подтравливание и CAM-компенсация
- Многослойное прессование и борьба с пустотами смолы
- Тепловая масса при сборке и пайка по IPC-A-610 Класс 3
- Чек-лист DFM и отправки RFQ для толстой меди
- Часто задаваемые вопросы (FAQ)
Чем определяется толстая и экстремальная медь?
В стандартном производстве печатных плат внешние слои обычно используют готовую медь 1 oz (35 μм или 1.4 mil), а внутренние — фольгу 0.5 oz или 1 oz. В силовой электронике, приводах и преобразовании возобновляемой энергии требования по току быстро превышают тепловую способность стандартной фольги.
Стандартная медь:    0.5 oz – 2 oz  (18 µm – 70 µm)   --> Сигналы и маломощное управление
Толстая медь:        3 oz – 5 oz    (105 µm – 175 µm) --> Блоки питания, промышленные приводы, 20A–60A
Экстремальная медь:  6 oz – 20 oz+  (210 µm – 700 µm) --> Тяговые инверторы EV, военные РЛС, 60A–200A+
Прямая интеграция толстой меди в плату даёт четыре решающих механических и электрических преимущества перед дискретными шинами:
- Устранение отказов в точках контакта: Дискретные медные шины опираются на болтовые клеммы, обжатые наконечники или запрессованные контакты. При сильных термоциклах и высокой вибрации в автомобилях и авиации эти механические соединения ослабевают, окисляются и образуют катастрофические локальные перегревы. Дорожки из толстой меди — монолитные твердотельные медные пути.
- Компактные корпусные профили: Громоздкие внешние жгуты и приподнятые шины требуют больших механических зазоров. Планарные проводники из толстой меди встраиваются в субстрат толщиной 1.6 мм - 3.2 мм, сокращая объём корпуса силового модуля до 50%.
- Оптимизированные потери I2R: Распределение тока по широким плоским медным полигонам максимизирует площадь поверхности для конвективного и кондуктивного охлаждения и одновременно минимизирует высокочастотное сопротивление скин-эффекта.
- Совмещение логики и силы: Многослойные конструкции с толстой медью позволяют разводить мелкошаговые сигналы микроконтроллеров на внешних слоях, выделяя внутренние слои 4 oz или 6 oz под высокотоковые шины питания.
IPC-2152 против устаревшего IPC-2221: физика теплопроводности
Более двух десятилетий инженеры силовой электроники рассчитывали высокотоковые дорожки по формулам IPC-2221 (ранее IPC-D-275). Эти устаревшие формулы вычисляют площадь сечения проводника по выражению:
Где:
- k = 0.048 для внешних слоёв и k = 0.024 для внутренних слоёв
- Δ T — допустимый нагрев над окружающей температурой (°C)
- A — площадь сечения дорожки (mil2)
Недостаток устаревшего IPC-2221
Данные IPC-2221 получены в 1954 году на односторонних текстолитовых платах толщиной 1/16 дюйма на фенольной бумажной основе с одной изолированной медной дорожкой, подвешенной в неподвижном воздухе. В современных многослойных платах из FR-4 или полиимида эта тепловая модель полностью разваливается:
- Диэлектрик отводит тепло проводимостью: Материал субстрата FR-4 имеет объёмную теплопроводность k ≈ 0.30 - 0.45 Вт/м·К. Тепловая энергия не просто излучается с поверхности меди в окружающий воздух — она проводится в диэлектрик основания.
- Теплораспределение соседними полигонами: Когда силовая дорожка из толстой меди пролегает над внутренним земляным полигоном (даже 1 oz или 2 oz), полигон работает боковым теплораспределителем и снижает нагрев дорожки на 30% - 60%.
- Сильное завышение сечения: Расчёт 80-амперного проводника по IPC-2221 заставляет закладывать массивные, нереализуемые производственно дорожки, впустую расходующие площадь платы.
Методика расчёта по IPC-2152
IPC-2152 (Standard for Determining Current-Carrying Capacity in Printed Board Design) заменил IPC-2221, установив эмпирические тепловые кривые по современным многослойным тестовым купонам. Стандарт показывает, что токовая нагрузка проводника определяется:
- Толщиной (весом) меди и шириной дорожки
- Общей толщиной платы (более толстая плата быстрее отводит тепло)
- Близостью к соседней меди тепловых полигонов
- Теплопроводностью материала субстрата (k)
Матрица токовой нагрузки и ширины проводников IPC-2152
Следующая инженерная таблица даёт требуемые ширины проводников для постоянных нагрузок по току при весах меди 3 oz, 4 oz, 6 oz, 8 oz и 10 oz — при окружающей температуре 25°C на плате FR-4 номинальной толщиной 1.6 мм.
| Токовая нагрузка (Амперы) | Допустимый нагрев (Δ T) | Ширина дорожки 3 oz (105 μм) | Ширина дорожки 4 oz (140 μм) | Ширина дорожки 6 oz (210 μм) | Ширина дорожки 8 oz (280 μм) | Ширина дорожки 10 oz (350 μм) |
|---|---|---|---|---|---|---|
| 20 A | Δ T = 10°C | 4.8 мм (190 mil) | 3.5 мм (138 mil) | 2.2 мм (87 mil) | 1.6 мм (63 mil) | 1.2 мм (47 mil) |
| 20 A | Δ T = 20°C | 3.2 мм (126 mil) | 2.3 мм (91 mil) | 1.5 мм (59 mil) | 1.1 мм (43 mil) | 0.85 мм (33 mil) |
| 20 A | Δ T = 30°C | 2.5 мм (98 mil) | 1.8 мм (71 mil) | 1.2 мм (47 mil) | 0.85 мм (33 mil) | 0.65 мм (26 mil) |
| 40 A | Δ T = 10°C | 12.5 мм (492 mil) | 9.2 мм (362 mil) | 5.8 мм (228 mil) | 4.2 мм (165 mil) | 3.2 мм (126 mil) |
| 40 A | Δ T = 20°C | 8.4 мм (330 mil) | 6.1 мм (240 mil) | 3.9 мм (154 mil) | 2.8 мм (110 mil) | 2.1 мм (83 mil) |
| 40 A | Δ T = 30°C | 6.6 мм (260 mil) | 4.8 мм (189 mil) | 3.1 мм (122 mil) | 2.2 мм (87 mil) | 1.7 мм (67 mil) |
| 60 A | Δ T = 10°C | 21.0 мм (827 mil) | 15.5 мм (610 mil) | 9.8 мм (386 mil) | 7.1 мм (280 mil) | 5.4 мм (213 mil) |
| 60 A | Δ T = 20°C | 14.2 мм (559 mil) | 10.4 мм (409 mil) | 6.6 мм (260 mil) | 4.8 мм (189 mil) | 3.6 мм (142 mil) |
| 60 A | Δ T = 30°C | 11.2 мм (441 mil) | 8.2 мм (323 mil) | 5.2 мм (205 mil) | 3.7 мм (146 mil) | 2.8 мм (110 mil) |
| 80 A | Δ T = 10°C | Не рекомендуется | 22.5 мм (886 mil) | 14.2 мм (559 mil) | 10.3 мм (406 mil) | 7.8 мм (307 mil) |
| 80 A | Δ T = 20°C | 20.8 мм (819 mil) | 15.2 мм (598 mil) | 9.6 мм (378 mil) | 6.9 мм (272 mil) | 5.2 мм (205 mil) |
| 80 A | Δ T = 30°C | 16.5 мм (650 mil) | 12.0 мм (472 mil) | 7.6 мм (299 mil) | 5.5 мм (217 mil) | 4.1 мм (161 mil) |
| 100 A | Δ T = 20°C | Не рекомендуется | 20.5 мм (807 mil) | 12.8 мм (504 mil) | 9.2 мм (362 mil) | 7.0 мм (276 mil) |
| 100 A | Δ T = 30°C | 22.4 мм (882 mil) | 16.3 мм (642 mil) | 10.2 мм (402 mil) | 7.4 мм (291 mil) | 5.6 мм (220 mil) |
| 120 A | Δ T = 30°C | Не рекомендуется | 21.2 мм (835 mil) | 13.2 мм (520 mil) | 9.5 мм (374 mil) | 7.2 мм (283 mil) |
Примечание: расчёт предполагает внешние дорожки без принудительного обдува. Если внутренние земляные/силовые полигоны находятся в пределах 0.2 мм (8 mil) от проводника, ширину дорожки можно уменьшить на 15% - 25% за счёт планарного теплоотвода.
Инженерный совет по расчету: Для промежуточных значений тока, нестандартных температур окружающей среды или трассировки на внутренних слоях рассчитывайте ширину проводников и перегрев с помощью калькулятора ширины проводников (IPC-2221).
Фактор травления, боковое подтравливание и CAM-компенсация
Самое серьёзное производственное ограничение при работе с толстой медью — процесс химического мокрого травления. На стандартных платах 1 oz (35 μм толщиной) травитель растворяет медь вертикально вниз до субстрата, создавая лишь незначительное боковое подтравливание. Однако при травлении через 10 oz меди (350 μм толщиной) травитель атакует боковые стенки дорожки продолжительное время, формируя выраженное трапециевидное сечение.
                         Фоторезист-маска (Ширина = W_mask)
                               ┌─────────────────┐
                               │                 │
      ┌────────────────────────┴─────────────────┴────────────────────────┐
      │                        Верхняя ширина (W_top)                     │
      │                     /───────────────────────\                     │
      │                    /                         \                    │
      │  Боковое          /                           \   Боковое         │
      │  подтравливание  /                             \  подтравливание  │
      │        (U)      /                               \       (U)       │
      └────────────────/─────────────────────────────────\────────────────┘
                              Ширина основания (W_base)
      ═════════════════════════════════════════════════════════════════════  Субстрат
Химический фактор травления (F)
Фактор травления (F) — отношение вертикальной толщины меди (T) к величине бокового подтравливания (U):
- Стандартные линии химического травления достигают фактора травления F ≈ 2.0 до 3.0 для толстой меди.
- Для дорожки 6 oz (T = 210 μм) фактор травления 2.5 даёт боковое подтравливание:U = ((210 μм) / (2.5)) = 84 μм (3.3 mil) с каждой стороны
- Следовательно, верх готовой медной дорожки (Wtop) окажется на 168 μм (6.6 mil) уже основания дорожки (Wbase).
Рекомендации по CAM-компенсации дорожек и зазоров
Чтобы верх готовой дорожки соответствовал требованиям по электрическому сечению без смыкания основания с соседними проводниками, CAM-инженеры должны заранее расширять дорожки на фотошаблоне. Как разработчик топологии, вы обязаны предусмотреть достаточные CAD-зазоры под эту обязательную CAM-компенсацию.
| Вес базовой медной фольги | Номинальная готовая толщина | Мин. готовая ширина дорожки (WCAD) | Мин. требуемый зазор (SCAD) | Требуемая CAM-предкомпенсация (на сторону) |
|---|---|---|---|---|
| 2 oz / ft² | 70 μм (2.8 mil) | 6 mil (0.15 мм) | 6 mil (0.15 мм) | +1.5 mil (0.038 мм) |
| 3 oz / ft² | 105 μм (4.1 mil) | 8 mil (0.20 мм) | 10 mil (0.25 мм) | +2.5 mil (0.063 мм) |
| 4 oz / ft² | 140 μм (5.5 mil) | 10 mil (0.25 мм) | 12 mil (0.30 мм) | +3.5 mil (0.089 мм) |
| 6 oz / ft² | 210 μм (8.3 mil) | 14 mil (0.35 мм) | 16 mil (0.40 мм) | +5.0 mil (0.127 мм) |
| 8 oz / ft² | 280 μм (11.0 mil) | 18 mil (0.45 мм) | 20 mil (0.50 мм) | +7.0 mil (0.178 мм) |
| 10 oz / ft² | 350 μм (13.8 mil) | 22 mil (0.55 мм) | 25 mil (0.63 мм) | +9.0 mil (0.228 мм) |
[!WARNING] Если развести дорожки 6 oz в CAD со стандартным зазором 8 mil, CAM-инженер не сможет применить обязательную компенсацию травления +5 mil. Плата окажется неизготовимой без инициирования инженерного запроса (EQ), который задержит производство. Всегда сверяйтесь с таблицей зазоров до фиксации силовой топологии.
Многослойное прессование и борьба с пустотами смолы
В многослойных платах с толстой медью канавки между вытравленными медными проводниками образуют глубокие физические каньоны. При высокотемпературном вакуумном прессовании связующие листы препрега должны расплавиться, растечься и полностью заполнить эти канавки до сшивания (полимеризации).
                      Связующий слой препрега (поток расплавленной смолы)
        ┌─────────────────────────────────────────────────────────────────┐
        │                                                                 │
   ═════╧═══════════                                     ═════════════════╧═════
   [ Дорожка 6 oz A ] ◄────── Заполняемая канавка ──────► [ Дорожка 6 oz B ]
   (Высота = 210 µm)        смолой препрега                (Высота = 210 µm)
   ═════════════════                                     ═══════════════════════
   ───────────────────────────────────────────────────────────────────────────── Основание ядра
Физика недостатка смолы
Если объём смолы, поставляемый препрегом, меньше объёма пустых медных канавок, прессование входит в состояние недостатка смолы (resin starvation):
- Диэлектрические микропустоты: Вдоль боковых стенок толстых проводников образуются карманы запертого воздуха и летучих газов. При высоких рабочих напряжениях (>400В в батарейных системах EV) эти пустоты запускают локальные частичные разряды (ЧР), разрушающие диэлектрик и приводящие к катастрофическому пробою.
- Мислинг и расслоение: При последующей пайке оплавлением (240°C - 260°C) влага, запертая в этих пустотах, испаряется и создаёт взрывное давление пара, разрывающее внутренние слои.
Правила баланса прессования и выбора препрега
Для гарантии прессования без пустот доступный объём смолы препрега (Vresin) должен удовлетворять следующему запасу прочности относительно объёма канала (Vchannel):
- Высокосмолистые препреги (HR): Стандартные препреги (например, 7628 с 43% смолы) не дают достаточного количества жидкой смолы. APTPCB применяет специализированные высокосмолистые стеклоткани, включая:
- 1080 HR (68% - 75% смолы)
- 2116 HR (58% - 64% смолы)
- Многослойные стопки препрега: Никогда не перекрывайте медный зазор 4 oz - 10 oz одним толстым листом препрега. APTPCB использует стратегию многослойной укладки: высокотекучий лист 1080 HR кладётся непосредственно на медь и заполняет канавки, а за ним структурный лист стеклоткани 2116 или 7628 задаёт точный диэлектрический зазор.
- Тивинг (выравнивание меди): Большие неразведённые пустые области на внутренних слоях должны заполняться нефункциональной медной штриховкой («copper thieving»). Тивинг выравнивает объём канавок по производственной панели и предотвращает локальные провалы смолы.
Контроль коробления панели (Bow & Twist)
Толстая медь создаёт массивные механические растягивающие напряжения при термическом остывании. По IPC-6012 раздел 3.4.4 готовые жёсткие платы должны иметь коробление и скручивание менее 0.75% (или 0.50% для автоматизированных линий SMT).
- Правило симметрии стекапа: Вес меди должен быть сбалансирован симметрично относительно центрального ядра. 4-слойная плата с 6 oz на слое 2 и 1 oz на слое 3 скрутится «чипсом» при оплавлении. Слои 2 и 3 должны иметь одинаковые веса меди и одинаковые диэлектрические расстояния до внешних слоёв.
Тепловая масса при сборке и пайка по IPC-A-610 Класс 3
Спроектировать изготовимую пустую плату с толстой медью — лишь половина инженерной задачи. Когда пустая плата поступает на линию поверхностного (SMT) и штыревого (THT) монтажа, массивный объём меди работает как гигантский теплоотвод, стремительно оттягивая тепловую энергию от паяльников и сопел волны припоя.
Нехватка припоя в стволах из толстой меди
Согласно IPC-A-610 Класс 3 (высоконадёжные изделия), штыревые паяные соединения должны обеспечивать минимум 75% вертикального заполнения отверстия (заполнение ствола):
[ Вывод компонента ]          │   │
[ Верхний мениск ]       ────┴───┴────  ◄── Требуется верхний мениск (Класс 3)
[ Металлизированный ствол ]│▒▒▒▒│   │▒▒▒▒│
                          │▒▒▒▒│   │▒▒▒▒│ ◄── Минимум 75% вертикального заполнения
                          │▒▒▒▒│   │▒▒▒▒│     (В Классе 3 пустоты запрещены)
[ Источник припоя ]      ────┬───┬────
                            │   │
Если контакт силового разъёма соединён напрямую с массивным внутренним земляным полигоном 6 oz без теплоизоляции, полигон отводит тепло быстрее, чем стандартная волна или ручной паяльник успевают его подать. Припой преждевременно замерзает внутри ствола, образуя холодные пайки и не проходя контроль Класса 3 с менее чем 40% вертикального заполнения.
Правила проектирования теплоизоляции при сборке
- Прямое соединение против теплоизоляционного разрыва:
- Для ручной пайки теплоизоляционные вырезы обязательны. Ширину спиц следует расширить до 25 mil - 40 mil (0.63 мм - 1.0 мм), чтобы выдержать большой ток и не допустить замерзания припоя у жала.
- Для автоматизированной селективной пайки сплошные прямые соединения на 360° допустимы только если сборочное производство применяет протоколы подогрева.
- Многоступенчатый протокол подогрева при селективной пайке:
- Стандартные сборки входят в селективную пайку с температурами нижнего подогрева около 90°C - 100°C.
- Платы с толстой медью (≥ 4 oz) требуют многоступенчатого нижнего и верхнего инфракрасного/конвекционного подогрева до 120°C - 135°C до контакта с флюсом и паяльным соплом.
- Время контакта паяльного сопла следует увеличить со стандартных 1.5 секунд до 3.5 - 5.0 секунд с использованием азотированных мини-волновых сопел (285°C - 300°C температура ванны), гарантируя полное капиллярное смачивание по всему стволу.
- Толщина паяльной маски над кромками толстой меди:
- Жидкая фотопроявляемая (LPI) паяльная маска, наносимая стандартным шторным методом, стягивается и утончается на острых верхних кромках 90° толстых медных дорожек. На дорожках 4 oz - 10 oz покрытие кромки может упасть ниже 0.2 mil (5 μм), создавая риск диэлектрического пробоя через точечные отверстия.
- APTPCB предписывает двухпроходное электростатическое напыление или вакуумную сухую плёнку паяльной маски, гарантируя минимум 0.8 mil (20 μм) покрытия над всеми острыми кромками проводников.
Руководства по производственному и CAM-запуску
Чтобы получить точную производственную оценку и изготовимое предложение без инженерных задержек, убедитесь, что ваш пакет конструкторских и закупочных данных соответствует следующим критериям запуска:
| Инженерная контрольная точка | Стандартная спецификация | Правило высоконадёжной силовой электроники |
|---|---|---|
| Декларация веса меди | Различать вес базовой медной фольги и готовую омеднённую толщину | Указывать готовую толщину в примечаниях чертежа (напр., «Слой 2 готовая медь: 6.0 oz / 210 µm») |
| CAM-запасы по зазорам | Соблюдать таблицу минимальных зазоров из раздела 4 | Держать минимальные зазоры: 10 mil для 3 oz; 16 mil для 6 oz; 25 mil для 10 oz |
| Симметрия меди по слоям | Выравнивать распределение меди на противоположных сторонах ядра | Разница площади меди между парными слоями не должна превышать ± 15% во избежание коробления |
| Зазор сверло-медь | Предусмотреть достаточный зазор под увод сверла в толстой меди | Зазор сверло-медь на внутренних слоях ≥ 18 mil (0.45 мм) для ≤ 4 oz; ≥ 25 mil для ≥ 6 oz |
| Бюджет нагрева (Δ T) | Задать рабочую температуру окружения и допустимый нагрев проводника | Проектировать по консервативным тепловым огибающим IPC-2152 (Δ T = 10°C, 20°C или 30°C) |
| Метод пайки при сборке | Декларировать автоматическую волну, селективную пайку или ручную сборку | Предписывать заполнение ствола по IPC-A-610 Класс 3 (≥ 75%) с заданным многоступенчатым подогревом |
Часто задаваемые вопросы по проектированию и тепловому расчёту плат с толстой медью
Могут ли толстая медь и мелкошаговые сигнальные дорожки сосуществовать на одной плате?
Да, но их нельзя разводить на одном слое. Агрессивный цикл травления, необходимый для удаления 105 μм - 210 μм меди, сильно перетравит, подточит и разрушит тонкие сигнальные дорожки 4/4 mil. Современные силовые платы изолируют толстые силовые полигоны на внутренних или выделенных внешних слоях, а на внешних сигнальных слоях используют стандартную фольгу 1 oz.
Почему IPC-2152 рекомендует меньшую ширину дорожек, чем IPC-2221, для толстой меди?
IPC-2221 исходил из того, что проводник — изолированный теплоизлучатель, подвешенный в неподвижном воздухе на односторонней плате. IPC-2152 измеряет современные многослойные платы, где толстые диэлектрики и соседние внутренние медные полигоны работают эффективными боковыми теплораспределителями. Поскольку тепло уходит в субстрат платы намного быстрее, чем рассеивается в неподвижный воздух, проводник по IPC-2152 может нести тот же ток при ширине на 30% - 50% меньше, чем предсказывал IPC-2221.
Каков практический максимум веса меди для внешних и внутренних слоёв?
В стандартном серийном производстве внутренние слои можно изготовить до 10 oz (350 μм) с помощью специальных циклов прессования высокосмолистых препрегов. Внешние слои можно нарастить до 6 oz - 10 oz толстой стартовой фольгой плюс гальваническое омеднение панели. Свыше 10 oz (до 20 oz) платы попадают в категорию «экстремальная медь» и требуют специальной ЧПУ-фрезеровки, ступенчатого фрезерования меди или заказной оснастки для герметизации смолой.
Как толстая медь влияет на износ свёрл и гарантийные пояски?
Сверление массивных медных пакетов 6 oz - 10 oz создаёт интенсивное механическое трение и высокие температуры. Свёрла быстро тупятся, что ведёт к шероховатым стенкам отверстий, заусенцам и намазыванию меди на внутренних слоях. Производители должны сократить число ударов на сверло на 60%, использовать высококачественный инструмент из цельного твердосплавного карбида вольфрама и увеличивать минимальные припуски гарантийного пояска на +3 mil - +5 mil сверх стандартных DFM-правил для предотвращения вырыва отверстий.
Когда инженеру следует выбрать толстую медь вместо MCPCB на алюминиевом основании?
Платы с толстой медью — более выгодное инженерное решение, когда схеме требуются несколько слоёв разводки (3–12+ слоёв), штыревые силовые компоненты или совмещённые SMD-микроконтроллеры и драйверы затворов. Платы на металлическом основании (MCPCB) с алюминиевой подложкой обычно ограничены одно- или двухсторонней топологией и не могут принимать штыревые выводы без сложной изоляционной обработки сквозь алюминий. Для однослойных мощных LED-цепочек выбирайте MCPCB; для сложных многоступенчатых DC-DC-преобразователей, приводов двигателей или инверторов — толстую медь.
Нужна срочная инженерная оценка вашего стекапа с толстой медью или припусков на компенсацию травления? Отправьте CAD Gerber-файлы и технологические примечания нашей инженерной команде на странице APTPCB Heavy Copper Manufacturing для полного теплового DFM-анализа.