
Бессвинцовый припой плавится при более высокой температуре, чем свинцовый, что определяет практически все технологические различия между ними. Стандартный бессвинцовый сплав для монтажа печатных плат SAC305 (олово, 3% серебра, 0.5% меди) плавится в узком диапазоне приблизительно от 217 до 220 °C. Классический эвтектический свинцовый припой Sn63Pb37 имеет фиксированную точку плавления 183 °C. По этой причине пайка оплавлением бессвинцовых сплавов требует температур на 20–30 °C выше, что существенно сужает технологическое окно между температурой надежного формирования паяного соединения и предельно допустимой температурой нагрева компонентов и ламината печатной платы.
Свинцовые припои технологичнее в работе и обеспечивают высокую надежность соединений, однако директива RoHS ограничивает применение свинца в большинстве видов электронного оборудования, поставляемого на рынок ЕС и в регионы с аналогичным регулированием. Применение свинцовых припоев допускается только для изделий, не подпадающих под действие RoHS, либо при наличии специализированных исключений. Ниже приведен сравнительный анализ сплавов, температурных режимов плавления, условий допустимости свинцовой пайки, а также параметров, обязательных для фиксации в RFQ на сборку PCBA.
Основные выводы
- SAC305 плавится в диапазоне от 217 до 220 °C; эвтектика Sn63Pb37 — при 183 °C; температурный интервал плавления Sn60Pb40 составляет от 183 примерно до 190 °C.
- Пиковая температура при бессвинцовой пайке оплавлением обычно лежит в пределах от 235 до 250 °C против 205–225 °C для оловянно-свинцовых паст. Термопрофиль всегда настраивается по техническим условиям производителя паяльной пасты.
- По умолчанию для продукции, подпадающей под действие директивы RoHS, применяется бессвинцовый припой. Свинцовосодержащие припои используются только при наличии официальных исключений или если изделие не входит в область действия директивы, с обязательной фиксацией принятого решения в документации.
- Компоненты, фольгированный ламинат и финишное покрытие печатной платы должны быть сертифицированы на температурные режимы бессвинцовой пайки, включая соответствие уровню чувствительности к влажности при повышенной пиковой температуре.
- Совмещение разнородных сплавов (например, монтаж бессвинцовых BGA на оловянно-свинцовой линии) требует индивидуального расчета термопрофиля и отдельного инженерного решения, использование параметров по умолчанию недопустимо.
Температура плавления припоя
Температура плавления припоя зависит от состава сплава. Эвтектические сплавы плавятся при строго фиксированной температуре. Неэвтектические сплавы имеют пастообразное состояние между точками солидуса (начало плавления) и ликвидуса (полный переход в жидкую фазу).
| Сплав | Состав | Температура или диапазон плавления | Типовой пик оплавления | Смачиваемость | Относительная стоимость | Статус RoHS |
|---|---|---|---|---|---|---|
| Sn63Pb37 | 63% олова, 37% свинца | 183 °C (эвтектика) | Около 205–225 °C | Отличная | Низкая | Содержит свинец; только для исключений и спецприменений |
| Sn60Pb40 | 60% олова, 40% свинца | Около 183–190 °C | Аналогично Sn63Pb37 | Отличная | Низкая | Содержит свинец; те же ограничения |
| SAC305 | Sn96.5 / Ag3.0 / Cu0.5 | Около 217–220 °C | Около 235–250 °C | Хорошая; растекаемость ниже, чем у SnPb | Высокая (из-за серебра) | Бессвинцовый |
| SAC0307 | Sn99.0 / Ag0.3 / Cu0.7 | Около 217–228 °C | Аналогично или чуть выше SAC305 | Удовлетворительная/хорошая | Ниже, чем у SAC305 | Бессвинцовый |
| Sn99.3Cu0.7 | Олово с 0.7% меди | 227 °C (эвтектика) | Выше, чем у SAC305 | Удовлетворительная | Низкая | Бессвинцовый; стандартен для пайки волной и ручного монтажа |
| SN100C | Sn-Cu с добавлением никеля и германия | Около 227 °C | Аналогично Sn-Cu | Хорошая для сплава группы Sn-Cu | Низкая/средняя | Бессвинцовый; стандартен для пайки волной и селективной пайки |
| Sn42Bi58 | 42% олова, 58% висмута | 138 °C (эвтектика) | Около 160–180 °C | Удовлетворительная | Средняя | Бессвинцовый; для низкотемпературного монтажа |
Приведены типовые справочные параметры. Точные температуры солидуса и ликвидуса, а также рекомендуемые профили термообработки определяются техническим описанием (datasheet) конкретной паяльной пасты или припоя в брусках.
Какую температуру паяльника задавать для бессвинцовой и свинцовой пайки?
Температура наконечника паяльника задается существенно выше точки плавления сплава для эффективной теплопередачи в зону паяного соединения. Стандартная уставка составляет порядка 315–345 °C для оловянно-свинцовых припоев и 340–370 °C для бессвинцовых составов с корректировкой под теплоемкость узла и профиль жала. Чрезмерный нагрев разрушает контактные площадки и перегревает компоненты, недостаточный — вызывает дефекты холодной пайки. Выбор жал и параметров нагрева подробно описан в руководстве по ручной пайке.
Свинцовый и бессвинцовый припой: технологические различия
Переход со свинцового припоя на бессвинцовый меняет технологический процесс, требования к материалам и внешний вид паяных соединений:
- Более высокая температура процесса. Пиковая температура пайки оплавлением возрастает примерно на 20–30 °C. Компоненты, разъемы и полимеры корпусов должны иметь соответствующую термостойкость, а ламинат платы — выдерживать повторные циклы бессвинцовой пайки без расслоения. Критерии выбора материала основания описаны на странице плат с высоким Tg.
- Более узкое технологическое окно. Разница между температурой плавления припоя и предельно допустимой температурой компонентов уменьшается. Это требует жесткого контроля температурного профиля печи, особенно для плат с большим разбросом теплоемкости компонентов.
- Худшая смачиваемость. Бессвинцовые сплавы растекаются медленнее, поэтому активность флюса, финишное покрытие контактных площадок и апертуры трафарета (stencil) требуют более точной настройки.
- Другой внешний вид. Бессвинцовые паяные соединения выглядят более матовыми и зернистыми, чем оловянно-свинцовые. Это их нормальное состояние, которое само по себе не является признаком холодной пайки.
- Более высокая стоимость материалов. Серебросодержащие сплавы, такие как SAC305, заметно дороже Sn63Pb37. Сплавы с пониженным содержанием серебра снижают затраты, но могут ухудшать смачиваемость и снижать надежность.
- Повышенное образование шлака и износ инструмента. Сплавы с высоким содержанием олова быстрее разрушают жала паяльников и ванны установок пайки волной.
Типы паяльных сплавов при сборке печатных плат
На различных технологических этапах одной сборочной линии могут применяться разные сплавы:
- Паяльная паста для SMT-оплавления. SAC305 — базовый выбор для бессвинцовой пайки. Sn63Pb37 — стандартный свинцовосодержащий сплав. Сплавы SAC с пониженным содержанием серебра и висмутсодержащие припои применяются для снижения себестоимости или снижения температурного воздействия.
- Пайка волной и селективная пайка. Оловянно-медные припои (например, Sn99.3Cu0.7 и SN100C) или сплавы группы SAC применяются чаще всего благодаря меньшей стоимости и стабильным характеристикам в паяльной ванне.
- Ручная пайка и ремонт. Трубчатые припои с флюсом на основе SAC305, Sn-Cu или Sn63Pb37, совместимые с уже нанесенным на плату сплавом.
- Низкотемпературная пайка. Сплавы SnBi и SnBiAg для термочувствительных компонентов или ступенчатой пайки. Требуют контроля параметров монтажа, поскольку галтели на основе висмута более хрупки при механических ударах и критически теряют надежность при загрязнении свинцом.
Подробные рекомендации по выбору типа пасты, дисперсности порошка и классов флюса приведены в руководстве по выбору паяльной пасты.
В каких случаях допускается применение свинцового припоя
Применение свинцовосодержащих припоев строго регламентировано. Директива EU RoHS ограничивает содержание свинца значением 0.1% по массе в каждом гомогенном материале, допуская перечень временных исключений, зафиксированных в приложениях к документу. Свинцовый припой разрешен к использованию в следующих случаях:
- Изделия вне сферы действия RoHS. Сюда относится специализированная продукция военного и аэрокосмического назначения, а также крупные стационарные промышленные установки. Статус изделия необходимо сверять с действующим текстом директивы.
- Применение в рамках установленных исключений. Высокотемпературные свинцовые припои (сплавы с содержанием свинца 85% и более) допускаются только для узкоспециализированных задач, указанных в Annex III. В 2025 году ЕС заменил общий пункт 7(a) более конкретными подпунктами с 7(a)-I по 7(a)-VII с индивидуальными областями применения и сроками действия. Данные сплавы не являются заменой стандартному Sn63Pb37 при обычном монтаже.
- Поставки на рынки без аналогичных ограничений, если изделие не предназначено для экспорта в регионы с действующим регулированием RoHS.
- Ремонт ранее выпущенного оборудования, изготовленного до вступления ограничений в силу, если это допускается нормативами.
Перечень исключений регулярно пересматривается и сужается. Ответственность за обоснование и документирование применимости исключений несет разработчик (владелец продукта), а не контрактный производитель. Требования к платам и сборкам описаны в руководстве по производству плат по стандарту RoHS.
Технологическое окно бессвинцовой пайки и номинальные параметры компонентов
Бессвинцовый техпроцесс осуществим только в том случае, если все материалы на плате способны выдержать температурную нагрузку. Перед запуском бессвинцового монтажа в производство необходимо проверить следующие параметры:
- Максимально допустимая температура корпуса компонентов. Большинство SMD-корпусов классифицируются по стандарту J-STD-020, определяющему пиковую температуру корпуса при пайке и уровень чувствительности к влажности. Классификация для бессвинцовых процессов предусматривает более высокие пиковые температуры, чем для оловянно-свинцовых; компонент, рассчитанный только на свинцовую пайку, может выйти из строя.
- Чувствительность к влажности. Повышенная пиковая температура увеличивает риск растрескивания корпуса из-за поглощенной влаги. Хранение и сушку влагочувствительных компонентов необходимо выполнять строго по стандарту J-STD-033.
- Ламинат печатной платы. Выбирайте ламинат с подходящими значениями Tg и температуры деструкции с учетом запланированного числа циклов оплавления, особенно для толстых и многослойных плат.
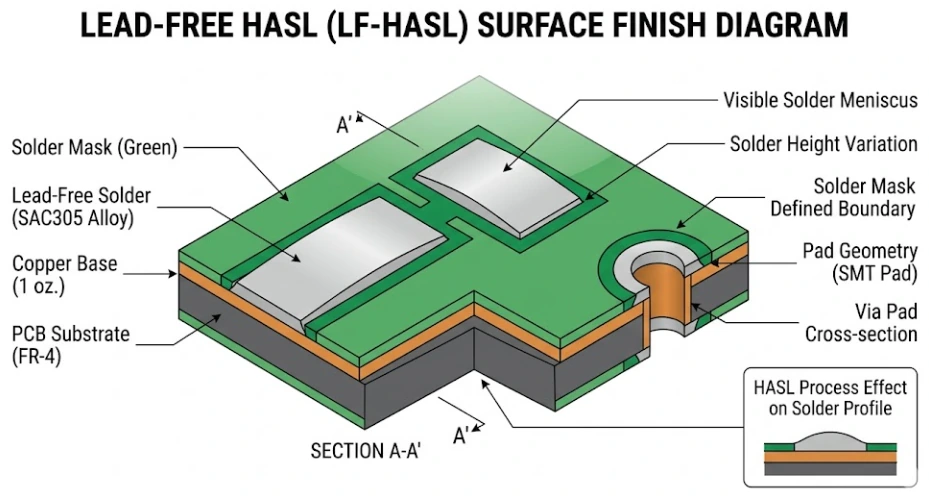
- Финишное покрытие. ENIG, OSP, иммерсионное серебро, иммерсионное олово и бессвинцовый HASL совместимы с бессвинцовым монтажом; каждое покрытие имеет свои ограничения по копланарности контактных площадок и срокам хранения. Подробнее см. в руководстве по финишным покрытиям печатных плат.
- Термопрофиль. Задайте параметры зоны выдержки (soak), время выше точки ликвидуса и пиковую температуру в соответствии с техническим описанием на паяльную пасту, после чего измерьте фактический профиль на плате с установленными компонентами. Назначение каждой температурной зоны подробно описано в руководстве по термопрофилированию оплавлением.
Смешанный монтаж: бессвинцовые BGA на свинцовой линии
Совмещение разнородных сплавов в одном техпроцессе применяется часто — преимущественно в случаях, когда компонент доступен только с бессвинцовыми шариковыми или формованными выводами.
- Обратная совместимость (бессвинцовые компоненты, оловянно-свинцовая паяльная паста). Шарик из сплава SAC не расплавляется полностью при стандартной пиковой температуре свинцовой пайки. Заниженный термопрофиль препятствует качественному перемешиванию сплава шарика и паяльной пасты, что приводит к низкой механической прочности соединения или возникновению дефекта «голова на подушке» (head-in-pillow). Для устранения проблемы повышают пиковую температуру свинцового профиля (не превышая предельных значений для остальных компонентов) либо выполняют реболлинг корпуса с установкой оловянно-свинцовых шариков.
- Прямая совместимость (свинцовые компоненты, бессвинцовая паяльная паста). Компоненты предыдущих поколений часто не рассчитаны на пиковые температуры бессвинцовой пайки оплавлением. Кроме того, попадание даже незначительного количества свинца в соединения с висмутсодержащими сплавами приводит к образованию критически легкоплавких фаз.
- Документация. Смешанный монтаж необходимо явно указывать на сборочном чертеже и в BOM, чтобы производитель корректно настроил термопрофиль пайки.
Смешанный монтаж критичен для сертификации: наличие хотя бы одного оловянно-свинцового соединения делает изделие несоответствующим требованиям директивы RoHS.
Надежность: смачиваемость, пустоты и оловянные вискеры
При соблюдении параметров техпроцесса обе группы сплавов обеспечивают надежные паяные соединения. Различия проявляются в критических режимах эксплуатации:
- Термоциклирование. Соединения на основе сплавов SAC демонстрируют высокую стойкость при циклическом изменении температур, однако итоговые показатели зависят от типа корпуса, толщины печатной платы и профиля испытаний. Сплавы с низким содержанием серебра могут вести себя иначе.
- Ударные нагрузки и падения. При испытаниях на падение соединения из сплавов SAC с высоким содержанием серебра проявляют повышенную хрупкость по сравнению со свинцовосодержащими сплавами. По этой причине для портативных устройств выбирают низкосеребряные или легированные сплавы.
- Образование пустот (voiding). Бессвинцовые паяльные пасты более склонны к образованию пустот под крупными теплоотводящими площадками и BGA. Уровень пустот контролируют подбором пасты, геометрией апертур stencil и оптимизацией термопрофиля.
- Оловянные вискеры. Покрытия из чистого олова и сплавов с его высоким содержанием со временем образуют нитевидные кристаллы (вискеры), способные вызвать короткое замыкание между соседними проводниками. Свинец служил естественным ингибитором роста вискеров. Для ответственных применений используют матовое олово со специальными мерами снижения рисков, подслой никеля, защитные покрытия или другие методы защиты в соответствии с планом обеспечения надежности.
Требования для указания в RFQ
Четко зафиксируйте требования к процессу пайки для контрактного производителя. Укажите:
- Тип процесса: бессвинцовый (указать сплав, например SAC305) или свинцовосодержащий (указать сплав и причину применения)
- Необходимость соответствия RoHS и применяемые исключения при их наличии
- Тип паяльной пасты и класс флюса при жестких требованиях к марке, либо согласование стандартных материалов сборщика
- Припой для операций пайки волной, селективной и ручной пайки
- Компоненты со смешанным составом сплавов (например, бессвинцовые BGA при свинцовосодержащем техпроцессе)
- Ламинат и финишное покрытие, рассчитанные на температурный режим пайки
- Требования к обращению с влагочувствительными компонентами
- Критерии приемки (класс IPC-A-610) и предельные нормы пустот при X-ray контроле
- Требуемые документы соответствия: декларации на материалы, сертификаты соответствия (CoC)
Преимущества бессвинцового и свинцового монтажа в APTPCB
Линии бессвинцового монтажа SMT в APTPCB оснащены 10-зонными конвекционными печами пайки оплавлением в азотной среде с прецизионным термопрофилированием. Для сквозного монтажа выводных компонентов применяются двухсопловые установки селективной пайки в среде азота, поддерживающие как сплавы SnPb, так и Pb-free. В ходе инженерной экспертизы проверяется совместимость параметров компонентов, характеристик ламината платы, финишного покрытия и термопрофиля с выбранным сплавом припоя, а компоненты со смешанной металлургией выводов отслеживаются до запуска сборки. При заказе свинцового монтажа укажите марку сплава и нормативные основания применения исключений на сборочном чертеже для точного соблюдения техпроцесса и ведения учетной документации.
Применяемые стандарты и нормативная документация:
- Директива EU RoHS 2011/65/EU с актуальными поправками
- J-STD-006: требования к паяльным сплавам для электронных изделий
- J-STD-001: требования к паяным электрическим и электронным сборкам
- J-STD-020: классификация влагочувствительности негерметичных SMDs при пайке оплавлением
- J-STD-033: обращение, упаковка, транспортировка и применение влагочувствительных SMDs
- IPC-A-610: критерии допустимости электронных сборок
Часто задаваемые вопросы
Какова температура плавления бессвинцового припоя?
Наиболее распространенный бессвинцовый сплав SAC305 плавится в диапазоне от 217 до 220 °C. Оловянно-медные сплавы, такие как Sn99.3Cu0.7, плавятся приблизительно при 227 °C, а низкотемпературные сплавы олово-висмут — около 138 °C. Точные температурные характеристики конкретного сплава проверяйте по datasheet производителя.
Какова температура плавления припоев 60/40 и 63/37?
Сплав Sn63Pb37 является эвтектическим и плавится строго при 183 °C. Припой Sn60Pb40 близок к эвтектическому составу и имеет узкий интервал плавления — от 183 °C до 190 °C. Оба состава относятся к свинцовосодержащим припоям и ограничены директивой RoHS для большинства категорий продукции.
Уступает ли бессвинцовый припой свинцовому по характеристикам?
При квалифицированном контроле техпроцесса — нет. Бессвинцовый припой требует более высоких температур пайки и отличается меньшей скоростью смачивания, поэтому термопрофили, финишные покрытия печатных плат и термостойкость компонентов требуют более строгого контроля. Свинцово-оловянные припои технологически проще в пайке и продолжают применяться в изделиях, подпадающих под официальные исключения или не входящих в сферу действия регламентов.
Допускается ли смешивание свинцового и бессвинцового припоев?
Допускается, но только как расчетное инженерное решение. Установка бессвинцовых компонентов BGA на свинцовой технологической линии требует температурного профиля, достаточного для полного расплавления и гомогенного перемешивания шарикового вывода. При этом узел полностью теряет соответствие RoHS, если к изделию применимы данные директивы.
Разрешено ли применение свинцового припоя в настоящее время?
Да, для продукции вне сферы действия RoHS и аналогичных стандартов, для категорий с действующими исключениями, а также на рынках без соответствующих ограничений. Поскольку исключения действуют для конкретных применений и ограничены по срокам, разработчик изделия обязан документально подтвердить законность применения свинцовой пайки.
Какой тип припоя применяется для сборки электроники?
В подавляющем большинстве современных сборок PCB используется бессвинцовый припой: преимущественно паяльная паста SAC305 для SMT, а также сплавы олово-медь или SAC для пайки волной, селективной и ручной пайки. Свинцово-оловянный сплав Sn63Pb37 используется в разрешенных отраслях, а сплавы олово-висмут применяются при низкотемпературной сборке.
Сначала выбор сплава, затем технологический процесс
Выбор сплава припоя является базовым решением: именно он определяет термопрофиль пайки оплавлением, требования к термостойкости компонентов и ламината, тип финишного покрытия и состав сертификационной документации. Для продукции, подпадающей под требования директивы RoHS, по умолчанию применяйте бессвинцовый припой; использование свинцовых сплавов требует обязательного документального обоснования. Фиксируйте марку сплава и нормативную базу непосредственно в RFQ, чтобы контрактный производитель собрал изделие в строгом соответствии с проектной документацией.