
Овальная форма на чертеже печатной платы может обозначать металлизированное отверстие для вывода, неметаллизированный механический паз или только контур медной площадки. Это разные производственные указания. Укажите требуемое отверстие, его готовые ширину и общую длину, положение и необходимость металлизации стенок. Затем проверьте экспортированные производственные файлы, а не полагайтесь на вид посадочного места в редакторе.
Металлизированный паз может соединять плоский вывод компонента с платой. Неметаллизированный паз может обеспечивать зазор для выступа, механическую регулировку или намеренный разрыв материала платы. Требуемая функция определяет состояние меди и стенок; по одной только форме нельзя надежно определить ни один из вариантов.
Общий состав файлов рассмотрен в материале основные элементы производственного чертежа. О стандартных кольцевых контактных площадках для круглых металлизированных отверстий см. кольцевые площадки и допуск сверления. Для посадки в паз также важны его вытянутая геометрия, форма концов и совмещение сопрягаемой детали.
Фотография реальной голой платы, автор Vishnu Mohanan / Unsplash, приведена для контекста производства. На фото нельзя определить, задан ли паз как металлизированный или неметаллизированный; приведенные ниже концептуальные сечения стенок показывают разницу между этими вариантами.
Когда паз следует металлизировать?
Используйте металлизированный паз, если конструкция требует проводящей стенки, например для припаиваемого плоского вывода с медной контактной площадкой, подключенной к нужной цепи. Определите площадку и ее соединение одновременно с отверстием. Металлизированная стенка не означает автоматически, что паз следует соединить с каждым внутренним медным слоем, который он пересекает.
Используйте неметаллизированное отверстие, если стенки должны оставаться непроводящими или элемент выполняет функцию механического зазора без проводящего ствола. Проверяйте зазоры до всей значимой меди, а не только до видимого верхнего слоя. Неметаллизированная стенка все равно может находиться близко к внутренней меди или открытой меди на соседнем краю.
Не добавляйте металлизацию, чтобы исправить неоднозначный чертеж. Металлический установочный выступ, входящий в неметаллизированное отверстие, может перестать подходить после того, как металлизация стенок уменьшит доступный проем. И наоборот, изготовление паза для вывода без металлизации может прервать проводящий путь, предусмотренный конструкцией.
| Функция | Что поможет определить вариант | Какую ошибку нужно предотвратить |
|---|---|---|
| Припаиваемый плоский вывод | Металлизированная стенка, геометрия площадки, цепь и требования сборки | Считать прямоугольный контур площадки доказательством наличия паза |
| Зазор для механического выступа | Готовое отверстие, состояние стенки и габарит сопрягаемой детали | Допустить, чтобы технологическая компенсация или металлизация уменьшили зазор |
| Регулировочный паз | Диапазон перемещения, габарит крепежа и база позиционирования | Проверить ширину, но упустить столкновение в конце хода |
| Преднамеренное изоляционное отверстие | Электрозащитная конструкция, итоговая геометрия и применимые требования | Считать, что любой видимый зазор автоматически обеспечивает нормативную длину пути утечки |
Паз, используемый для изоляции, требует отдельной проверки электробезопасности. Влияние на пути утечки или воздушные зазоры зависит от фактической геометрии, материалов, среды и применимых требований. Не заменяйте изоляционную конструкцию изделия общей заметкой о механической обработке.
Какие размеры следует указать на чертеже?
Укажите готовое отверстие, включая состояние после металлизации и соответствующих финишных операций. Отдельно задайте ширину и полную длину от конца до конца. Если САПР или система контроля использует расстояние между центрами концов, обозначьте его явно: это не та же величина, что полная длина отверстия.
Простой паз в форме капсулы имеет параллельные прямые стороны и полукруглые концы. Радиус конца равен половине ширины. При общей длине L и ширине W расстояние между центрами концов составляет L − W. Эти соотношения описывают именно такую геометрию. Для нестандартного выреза, разгрузочной формы или фрезерованного кармана они напрямую не применимы.
Вращающаяся цилиндрическая фреза не может сформировать идеально острый внутренний угол. Если у сопрягаемой детали прямые углы, сравните ее фактический габарит с закругленными концами паза. Увеличение длины может помочь при конкретной посадке, но требуемая величина зависит от формы углов и зазора. Не считайте, что прямоугольная деталь войдет в паз только потому, что ее длина и ширина по отдельности меньше максимальных размеров паза.
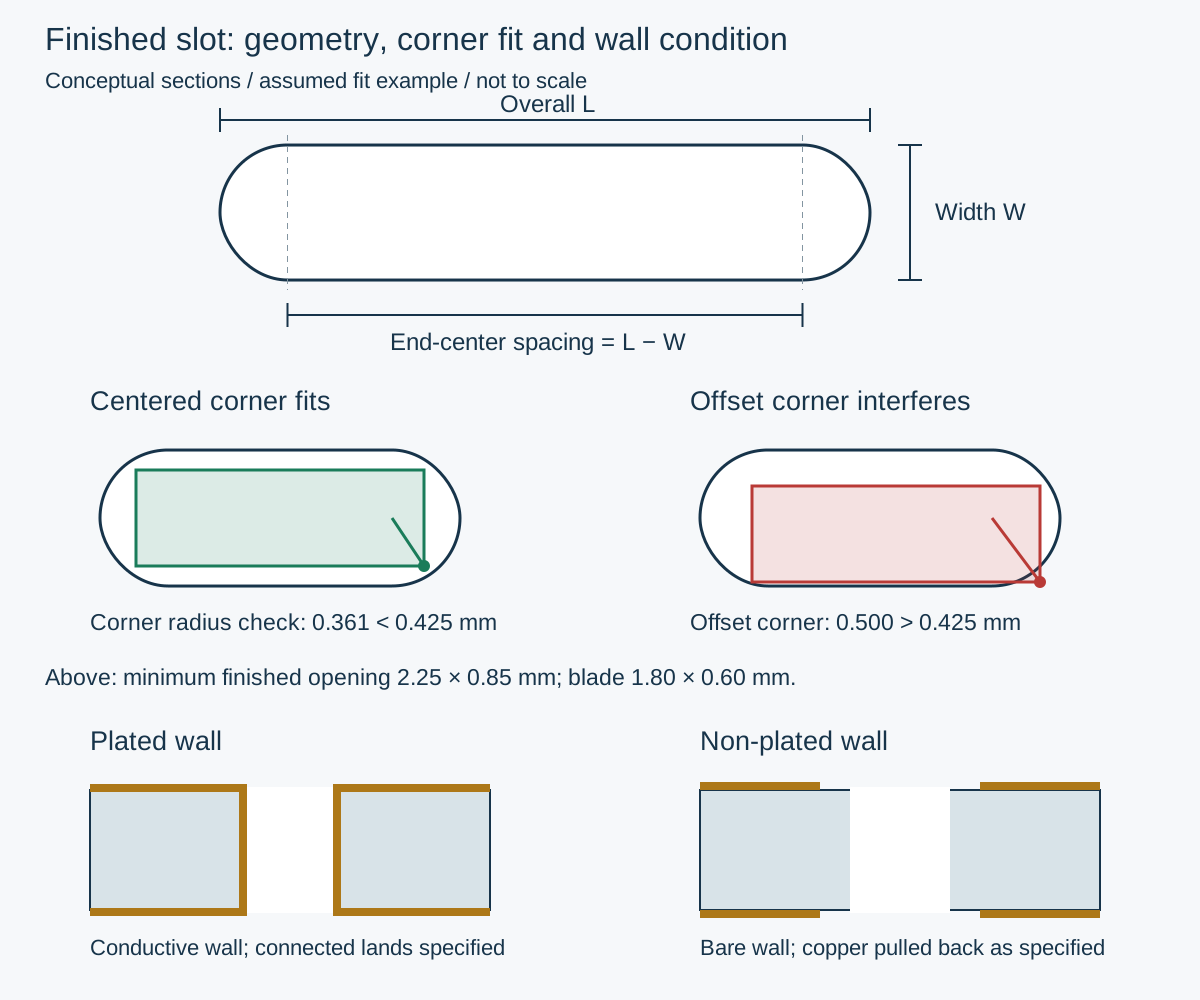
Схематическая геометрия, а не рекомендация по изготовлению. Английские подписи в SVG описывают готовую геометрию паза, посадку углов и состояние стенок; сечения концептуальные, не в масштабе, а пример посадки гипотетический. «Overall L» означает общую длину, «Width W» — ширину, а «End-center spacing» — расстояние между центрами концов. «Centered corner fits» означает, что центрированный угол помещается; «Offset corner interferes» — что смещенный угол создает помеху. «Plated wall» — проводящая металлизированная стенка с заданными площадками; «Non-plated wall» — голая стенка с отступом меди, как указано. Положения углов иллюстрируют приведенный ниже гипотетический расчет посадки; сечения стенок не задают толщину слоя.
Пример проверки посадки плоского вывода
Предположим, что толщина гипотетической контактной лопатки не превышает 0,60 мм, а ширина — 1,80 мм. Предлагается паз-капсула с готовой шириной 0,90 ± 0,05 мм и общей длиной 2,30 ± 0,05 мм. Размеры придуманы для этого примера и взяты не из чертежа компонента или таблицы возможностей производителя.
Для консервативной первичной проверки используйте минимальное отверстие: ширина 0,85 мм и общая длина 2,25 мм. При центрированной лопатке зазор по ширине составляет (0.85 − 0.60) / 2 = 0.125 mm с каждой стороны. Это проверяет прямые боковые стороны, но не углы лопатки у закругленных концов.
Для минимального отверстия радиус конца равен 0,425 мм, а центр каждого конца находится на расстоянии (2.25 − 0.85) / 2 = 0.70 мм от центра паза. Угол лопатки расположен на 0,90 мм вдоль оси паза и на 0,30 мм поперек нее. Расстояние до соответствующего центра конца равно sqrt((0.90 − 0.70)² + 0.30²) ≈ 0.361 мм, что меньше радиуса 0,425 мм. Следовательно, идеально центрированный прямоугольник помещается в эту условную минимальную капсулу.
Этот результат пока не учитывает погрешность позиционирования. Если лопатка сместится на 0,10 мм вдоль паза и на 0,10 мм поперек, дальний угол окажется на расстоянии sqrt(0.30² + 0.40²) = 0.50 мм от центра конца. Это больше 0,425 мм. Посадка, подходящая при идеальном центрировании, может не пройти с учетом бюджета позиционирования при сборке.
Используйте этот способ как предварительную проверку для жесткой лопатки с параллельными сторонами, входящей в прямой паз-капсулу. Для фактических радиусов углов вывода, заусенцев, углового смещения, заходных фасок и зазора под пайку нужны отдельные допуски. Для нескольких выводов сравнивайте весь рисунок расположения и позиционирующие элементы компонента; отдельные проверки каждого паза не доказывают, что деталь полностью сядет на место.
Кто выбирает фрезу и припуск на металлизацию?
В конструкции следует задать требуемый готовый элемент. Изготовитель предлагает способ его получения, в том числе инструмент, компенсацию и последовательность операций. Для металлизированных пазов производственное отверстие обычно требует припуска на материал, добавляемый на стенки. Необходимый припуск также зависит от контролируемого процесса и его допусков.
Не увеличивайте отверстие в САПР «под металлизацию», если только поставщик прямо не запросил такой формат данных и чертеж не устраняет неоднозначность. Иначе и разработчик, и изготовитель могут внести компенсацию для одного и того же элемента. И наоборот, не задавайте размер инструмента, если критерием приемки является размер готового паза.
Поставщик может фрезеровать паз или создать его в рамках утвержденной последовательности перекрывающихся сверлений. Уточните, обеспечивает ли предложенный процесс нужное состояние стенок и посадку. Минимальные ширины и длины для конкретного процесса зависят от поставщика и услуги. Это не универсальные ограничения проектирования печатных плат; даже технически выполнимый элемент может потребовать особой обработки или дополнительной оплаты.
Как представить паз в производственных данных KiCad?
В KiCad 9.0 документированы отдельные настройки площадки и ее отверстия. Медная площадка может иметь овальный контур, а отверстие при этом оставаться круглым. Для металлизированного паза под вывод проверьте форму и оба размера отверстия у площадки с металлизированным отверстием, а также медную контактную площадку. Для неметаллизированного элемента подтвердите атрибут NPTH/механический и требуемую геометрию.
В той же документации описан вывод Excellon для овальных отверстий: в обычном режиме используются команды фрезерования; по запросу изготовителя доступен альтернативный режим сверления. Согласуйте это с поставщиком как отдельное решение по совместимости. Не меняйте настройку только потому, что изображение в просмотрщике выглядит необычно: это может привести к другой интерпретации на последующих этапах.
После экспорта просмотрите вместе данные меди, контура и сверления/фрезерования. Убедитесь, что у них общие начало координат, единицы и ориентация, а количество пазов соответствует заданному. Проверьте, что отверстие присутствует в машиночитаемых данных и что класс металлизации остается различимым. Текстовое примечание может прояснить деталь, но не должно быть единственным доказательством существования физического элемента.
Для практической проверки экспорта выберите один известный паз для вывода и сравните его медную площадку с отверстием на карте сверления в тех же координатах. Овальная медная площадка с одним лишь круглым символом сверления — это не требуемое овальное отверстие. В просмотрщике данных сверления/фрезерования проверьте оба закругленных конца и готовые размеры отверстия по чертежу, а затем сверьте класс металлизации с таблицей пазов. Если импортированная форма или класс отличаются, укажите ID элемента в запросе на уточнение CAM.
Для произвольного внутреннего выреза согласуйте с изготовителем допустимый формат данных контура. Не передавайте в разных файлах два противоречивых описания одного отверстия. Если просмотрщик или импорт CAM сообщает о расхождении, укажите, какой выпущенный файл и размер чертежа имеют приоритет.
Что должны проверять инспекция и входной контроль?
Присвойте идентификаторы критическим пазам. Для каждого укажите ширину, общую длину, базу позиционирования, ориентацию, состояние металлизации и применимые требования к контактным площадкам или зазорам до меди. Определите измеряемые размеры и условия вместо общего запроса «проверить пазы».
Калибр ширины не подтверждает общую длину или фактическое положение. Визуально блестящая стенка не подтверждает толщину металлизации или качество всей стенки. Выберите данные контроля с учетом реальной электрической и механической роли элемента и заранее согласуйте выборку и приемку для заказа.
Если вывод не входит, поместите затронутые детали в карантин и перед изменением любой из них сравните утвержденный чертеж компонента, фактический вывод, готовое отверстие и расположение отверстий. Подпиливание платы или силовая установка вывода могут повредить медь и скрыть причину. Любой ремонт, меняющий геометрию или металлизированную стенку, требует утвержденного решения.
Проверьте сборочный чертеж на направление установки и запретные зоны, а компоновку панели — на возможность обращения и доступ. Паз, который подходит на отдельной плате, все равно может конфликтовать с технологической рейкой панели или сборочной оснасткой.
Для расчета стоимости предоставьте спецификацию готовых элементов
Приложите файлы платы, размерную таблицу пазов, чертеж сопрягаемого компонента и указанные классы металлизации. Отметьте пазы, критичные для посадки, и отделите контролируемые размеры от справочных. Уточните, включает ли запрашиваемый объем отчет по размерам, специальный контроль стенок или пробную сборку.
Используйте страницу запроса расчета стоимости или страницу контактов, указав фактические данные и нерешенные вопросы. Согласуйте производственную интерпретацию до выпуска оснастки. Ответственный за разработку изделия утверждает механическую посадку и изоляционную конструкцию; проверка изготовителем оценивает предложенную конструкцию платы и согласованные результаты работ.
Основа технических ссылок
KiCad 9.0, PCB Editor, свойства площадок и создание файлов сверления определяют описанное здесь поведение программы. Реальные сопрягаемые размеры задаются чертежами компонентов. Соотношения для капсульного паза и пример расчета допусков — самостоятельные геометрические примеры с указанными предположениями, а не предписанные производственные ограничения.