
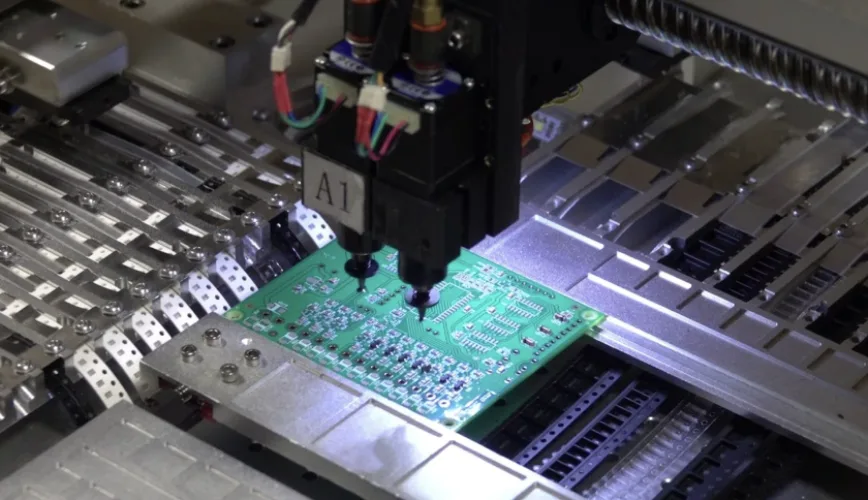
Пайка оплавлением — базовый метод монтажа компонентов поверхностного монтажа на печатную плату. Паяльная паста, состоящая из суспензии микрочастиц припойного сплава и флюса, наносится на контактные площадки через трафарет. Компоненты устанавливаются непосредственно в нанесенную пасту. Затем печатная плата проходит через печь оплавления, где нагревается по заданному термопрофилю: паяльная паста расплавляется, смачивает выводы компонентов и контактные площадки, а затем кристаллизуется в зоне охлаждения, формируя паяные соединения.
При пайке оплавлением (reflow) припой плавится непосредственно в зоне контакта, а не подается извне в жидком виде. В этом состоит принципиальное отличие процесса от пайки волной, где печатная плата проходит над ванной с расплавленным припоем.
Основное внимание технологи обычно уделяют параметрам печи, однако качество паяного соединения определяется на нескольких операциях еще до поступления платы в зону нагрева. Ниже разобран пошаговый процесс пайки оплавлением, описано назначение температурных зон печи, приведены типовые дефекты пайки с источниками их возникновения, а также указан перечень технологических отчетов, которые целесообразно запрашивать у контрактного производителя.
Ключевые выводы
- Процесс пайки оплавлением включает четыре производственных этапа: трафаретную печать пасты, контроль, установку компонентов и нагрев в печи. Дефекты, возникшие на первых трех этапах, невозможно устранить подбором параметров в печи.
- В печи термопрофиль последовательно проходит зоны предварительного нагрева, выдержки (soak), оплавления (пик) и охлаждения. Граничные параметры определяются спецификацией производителя паяльной пасты и теплоемкостью платы, а не типовой термокривой.
- Большинство дефектов оплавления возникает на предшествующих технологических операциях: при проектировании трафарета (stencil), отклонении объема нанесенной пасты, смещении компонентов при установке или из-за увлажнения компонентов.
- Пайка в среде азота минимизирует окисление в жидкой фазе припоя. Это помогает при монтаже компонентов fine-pitch и корпусов с контактными площадками под брюшком, однако не заменяет собой грамотно настроенный термопрофиль.
- Запрашивайте у производителя верификационные данные по вашей партии: фактический измеренный термопрофиль, отчеты SPI и AOI, результаты контроля скрытых паяных соединений методом X-ray и протоколы инспекции первого изделия.
Что такое пайка оплавлением?
Пайка оплавлением соединяет компоненты поверхностного монтажа с печатной платой (PCB) путем расплавления предварительно нанесенной паяльной пасты в ходе контролируемого цикла нагрева. Паста выполняет три функции: флюс удаляет оксиды с контактной площадки и вывода, припойный сплав формирует соединение, а клейкость связующего удерживает компоненты в заданном положении до момента расплавления.
При расплавлении пасты поверхностное натяжение распределяет жидкий припой по смачиваемой поверхности металла и может подтягивать компоненты с небольшим смещением к центру контактной площадки. При охлаждении платы ниже точки плавления сплава припой кристаллизуется, образуя галтель. Качественное соединение образует интерметаллический слой как с площадкой на плате, так и с выводом компонента.
В современном SMT-производстве пайка оплавлением является преобладающим процессом. (Подробнее о технологии поверхностного монтажа и терминологии см. что такое SMT и как это работает.) Данный метод позволяет за один проход монтировать чип-резисторы и конденсаторы, микросхемы с выводами gull-wing, компоненты в корпусах QFN, BGA, а также многие типы разъемов. Монтаж выводных компонентов требует других технологических операций, описанных ниже.
Поэтапный процесс пайки оплавлением
Технологический процесс на линии пайки оплавлением включает следующие этапы:
- Нанесение паяльной пасты. Трафарет из нержавеющей стали совмещается с печатной платой, после чего ракель продавливает паяльную пасту через апертуры на контактные площадки. Толщина трафарета и геометрия апертур определяют объем припоя в каждом соединении.
- Контроль нанесения паяльной пасты (SPI). Система 3D SPI измеряет высоту, площадь и объем пасты на каждой контактной площадке, фиксируя перемычки, недостаток пасты и смещения до начала монтажа компонентов.
- Установка компонентов. Автоматы поверхностного монтажа захватывают компоненты из питателей и устанавливают их в пасту по заданным координатам, ориентируясь по реперным знакам на плате.
- Пайка оплавлением. Плата проходит через конвейерную печь. Заданный температурный профиль обеспечивает расплавление паяльной пасты и формирование паяных соединений.
- Контроль после пайки. Установка AOI проверяет видимые паяные соединения, полярность и точность установки компонентов. Рентгенографический контроль (AXI) применяется для проверки соединений под BGA, QFN и другими компонентами с выводами на нижней стороне корпуса.
При сборке двухсторонних плат цикл повторяется. Сторону с более легкими компонентами обычно паяют первой, затем плату переворачивают и выполняют печать, установку и пайку компонентов второй стороны. Компоненты первой стороны проходят через печь дважды, поэтому тяжелые элементы могут потребовать дополнительной фиксации клеем или пересмотра топологии.
В разделе APT SMT- и THT-монтаж типовой технологический маршрут контроля включает 3D SPI перед пайкой, AOI после пайки SMT и THT, а также выборочный контроль AXI для скрытых паяных соединений.
Зоны печи пайки оплавлением
Конвекционная печь оплавления разделена на зоны нагрева вдоль конвейера и последующие зоны охлаждения. В каждой зоне задается определенная температура, а скорость конвейера определяет время нахождения платы в каждой из них. Совокупность этих параметров формирует термопрофиль платы. Большее количество зон обеспечивает более гибкое управление формой термопрофиля. На сборочных линиях APT применяются 10-зонные печи пайки оплавлением с защитной атмосферой азота.
Сам термопрофиль обычно разделяют на четыре стадии:
| Стадия | Происходящие процессы | Контролируемые параметры | Дефекты при нарушении |
|---|---|---|---|
| Преднагрев | Нагрев платы от комнатной температуры с заданной скоростью нарастания | Испарение растворителей, предотвращение термоудара керамических компонентов | Слишком быстрый: шарики припоя, разбрызгивание, растрескивание конденсаторов. Слишком медленный: преждевременное истощение флюса |
| Стабилизация (выравнивание температур) | Медленный подъем или удержание температуры ниже точки плавления | Выравнивание температур массивных и малогабаритных компонентов; активация флюса | Слишком короткая: неравномерное плавление, эффект надгробного камня (tombstoning). Слишком длинная: выгорание флюса, плохое смачивание, пустоты |
| Оплавление (пик) | Нагрев платы выше линии ликвидуса припоя с достижением пиковой температуры | Смачивание и формирование интерметаллических соединений | Слишком низкая температура или малое время: холодная или зернистая пайка, дефект head-in-pillow. Слишком высокая или долгое время: повреждение компонентов и ламината, избыточный интерметаллический слой |
| Охлаждение | Снижение температуры ниже линии солидуса | Кристаллическая структура паяного соединения, механические напряжения в плате | Слишком медленное: крупнозернистая структура припоя. Слишком быстрое: термомеханические напряжения в массивных компонентах и плате |
Точные значения скорости нагрева, времени стабилизации, пиковой температуры, времени выше линии ликвидуса (TAL) и скорости охлаждения берутся из технической документации (datasheet) на паяльную пасту и компоненты, после чего корректируются с учетом теплоемкости конкретной платы. Разбор этих параметров и методика анализа графиков приведены в материале Основы термопрофилирования: время выравнивания, пик и delta-T.
Заданные температуры зон печи не равны температуре платы
Уставка температуры в конкретной зоне печи не означает, что плата прогреется до этого значения. Сплошные медные полигоны, массивные разъемы и компоненты в корпусах BGA нагреваются медленнее мелких пассивных компонентов. Единственный надежный способ зафиксировать фактическую температуру паяных соединений — снять профиль непосредственно на рабочей плате: закрепить термопары в наиболее и наименее прогреваемых точках, провести плату через печь и сопоставить полученную кривую с технологическим окном паяльной пасты. Разброс между максимальной и минимальной температурой на плате составляет величину delta-T.
Тонкие платы и платы с высокой теплоемкостью требуют индивидуального профилирования. Специфика пайки тонких плат, где ключевым риском выступает коробление, рассмотрена в материале Термопрофиль оплавления для тонких плат.
Точки контроля процесса: параметры для проверки на каждом этапе
Данная таблица применяется при аудите процесса пайки оплавлением на стороне контрактного производителя или при поиске причин падения выхода годных. Для каждой технологической операции указаны критические параметры, возникающие при их нарушении дефекты и методы контроля.
| Этап процесса | Контролируемые параметры | Дефекты при выходе за пределы допуска | Метод обнаружения |
|---|---|---|---|
| Обращение с пастой | Температура хранения, время размораживания, время жизни на трафарете, прослеживаемость партий | Ухудшение отделения пасты от трафарета, высыхание пасты, шарики припоя | Визуальный контроль нанесения, анализ трендов SPI |
| Трафарет (stencil) | Толщина, геометрия и размеры апертур, площадь переноса (area ratio), ступенчатые зоны (step areas), периодичность очистки | Недостаток или избыток припоя, перемычки, пустоты под теплоотводящими площадками | Объем и площадь по SPI |
| Нанесение пасты | Совмещение, давление и скорость ракелей, скорость отделения трафарета, система поддержки платы | Смещение отпечатков пасты, смазывание, перемычки | 100% контроль контактных площадок на SPI |
| Обращение с компонентами | Уровень чувствительности к влажности (MSL), допустимое время нахождения в цехе (floor life), протоколы сушки | Эффект попкорна, расслоение внутри корпусов, пустоты в паяных соединениях | X-ray, микрошлифы при анализе отказов |
| Установка компонентов | Точность позиционирования, состояние вакуумных захватов, данные компонентов (размеры, полярность) | Смещение, нарушение полярности, пропущенные компоненты, tombstoning | AOI до оплавления (при наличии), AOI после оплавления |
| Профиль оплавления | Уставки температурных зон, скорость конвейера, рабочая атмосфера, фактический термопрофиль платы | Холодная пайка, дефект head-in-pillow, пустоты, tombstoning, перегрев | Запись термопрофиля, AOI, X-ray |
| Охлаждение и транспортировка | Скорость охлаждения, выход с конвейера, поддержка платы | Нарушение кристаллической структуры паяных соединений, коробление | AOI, контроль плоскостности |
| Вторая сторона (двусторонний монтаж) | Масса компонентов на первой стороне, термопрофиль второго прохода | Осыпание компонентов, дефекты повторного расплавления соединений | AOI, X-ray |
Устранение дефектов, выявленных на этапе SPI, требует минимальных затрат: достаточно отмыть плату и повторить печать. Брак, обнаруженный после пайки оплавлением, влечет за собой ремонт, создающий дополнительный термический цикл для печатной платы и компонентов. По этой причине контроль на установке SPI — одна из наиболее эффективных точек межоперационного контроля на линии.
Требования к трафаретам для компонентов fine-pitch и малогабаритных дискретных элементов см. в правилах проектирования трафаретов для fine-pitch PCBA. Рекомендации по подбору материалов см. в выборе паяльной пасты.
Пайка оплавлением и пайка волной припоя
Оба метода формируют паяные соединения, но предназначены для разных типов компонентов.
| Пайка оплавлением | Пайка волной | |
|---|---|---|
| Источник припоя | Паяльная паста, наносимая перед установкой компонентов | Ванна с расплавленным припоем под платой |
| Основная элементная база | Компоненты поверхностного монтажа (SMD) | Компоненты сквозного монтажа (THT), часть SMT-компонентов на нижней стороне с фиксацией на клей |
| Термическое воздействие | Все изделие проходит через конвекционную печь | Нижняя сторона контактирует с волной; верхняя сторона нагревается косвенно |
| Оснастка | Трафарет (stencil) для каждой стороны платы | Паллеты или маскирующие приспособления при наличии SMT-компонентов на стороне пайки |
| Типовое применение | Практически любые современные платы с SMT | Платы с большим количеством выводных разъемов и минимумом SMT-компонентов на нижней стороне |
На практике часто комбинируют оба метода. Сначала выполняют пайку SMT-компонентов оплавлением, затем выводные компоненты монтируют пайкой волной, селективной пайкой или вручную. Для ряда THT-компонентов применима технология pin-in-paste (THR), при которой паяльную пасту наносят непосредственно в отверстие и на контактную площадку. Этот метод требует устойчивости компонента к термопрофилю оплавления, а также соответствия геометрии выводов и отверстий требованиям по заполнению припоем.
В руководстве по процессу пайки волной подробно описаны технологические этапы и правила проектирования, а в разделе селективная пайка печатных плат приведены критерии выбора локальной пайки выводных компонентов вместо стандартной пайки волной.
Пайка оплавлением в среде азота и на воздухе
Пайка оплавлением может выполняться на воздухе или в защитной атмосфере азота. Азот вытесняет кислород из рабочей зоны печи, за счет чего расплавленный припой и металлические поверхности значительно меньше окисляются в жидкой фазе. На практике это обеспечивает улучшенное смачивание сложных финишных покрытий, чистые блестящие галтели и расширение технологического окна для компонентов с малым шагом выводов (fine-pitch) и корпусов с выводами на нижней стороне.
Использование азота повышает эксплуатационные расходы и требуется не для каждого изделия. Защитная среда не компенсирует дефекты трафарета (stencil), некорректный термопрофиль или отсыревшие компоненты. Ее следует рассматривать как дополнительный регулируемый параметр процесса, назначаемый по требованиям к используемой элементной базе или финишному покрытию. Технологический процесс APT по монтажу BGA и компонентов с мелким шагом использует оплавление в среде азота с контролем термопрофиля по термопарам и удержанием перепада температуры (delta-T) не более 5 °C по всей площади платы.
Типичные дефекты пайки оплавлением
| Дефект | Внешние проявления | Первоочередные направления поиска причин |
|---|---|---|
| Перемычки припоя (bridging) | Припой замыкает два соседних вывода или контактные площадки | Избыток пасты, смазывание отпечатка, смещение трафарета, неверная топология площадок |
| Эффект «надгробного камня» (tombstoning) | Чип-компонент поднимается вертикально на одном торцевом выводе | Неравномерный нагрев или разный объем пасты на контактных площадках, смещение при установке |
| Шарики припоя / бисерообразование (beading) | Мелкие сферы припоя около паяного соединения или сбоку от чип-компонента | Слишком быстрый предварительный нагрев, влага в пасте, избыток пасты, неоптимальная форма апертуры |
| Пустоты (voids) | Газовые раковины внутри паяного соединения, различимые при X-ray контроле | Газовыделение флюса под массивными теплоотводящими площадками, состав пасты, via-in-pad, термопрофиль |
| Дефект «голова на подушке» (head-in-pillow) | Шарик BGA опирается на паяльную пасту, но не образует с ней монолитного соединения | Коробление компонентов или платы, окисление шариков, недостаточный прогрев или истощение флюса |
| Холодная или зернистая пайка | Тусклое, шероховатое соединение с неполным смачиванием | Заниженная пиковая температура или недостаточное время выше ликвидуса, загрязнение поверхностей |
| Несмачивание / деветтинг (рассмачивание) | Припой не растекается по площадке либо стягивается с нее | Окисление финишного покрытия, загрязнения, потеря активности флюса |
| Растрескивание компонентов | Трещины в керамических конденсаторах или корпусах микросхем | Термоудар, изгиб платы после пайки, остаточная влага внутри корпусов |
Перед корректировкой параметров печи необходимо локализовать первопричину дефекта. Появление эффекта «надгробного камня» на одном и том же посадочном месте по всей мультиплицированной панели указывает на ошибки в топологии площадок или конфигурации апертур трафарета. Хаотично распределенные дефекты tombstoning свидетельствуют о сбоях при установке компонентов или нестабильном нанесении пасты. На образование пустот под теплоотводящими площадками QFN разбивка апертур трафарета на фрагменты («окна») влияет так же сильно, как и термопрофиль; подробный разбор приведен в материале о методах снижения пустот при пайке QFN.
Технологическая документация для контроля качества
При квалификации контрактного производителя или при проблемах с выходом годных в партии контроль процесса пайки оплавлением подтверждают следующие данные:
- Фактический термопрофиль пайки оплавлением для конкретного артикула и ревизии платы с указанием точек установки термопар и наложенным технологическим окном паяльной пасты
- Данные SPI для первого изделия и производственной партии, включая протоколы по контактным площадкам с отклонениями и случаям повторного нанесения пасты
- Отчеты AOI с категориями дефектов и методикой подтверждения/снятия ложных срабатываний
- Рентгеновские снимки (X-ray) и результаты измерений пустот для BGA, QFN и прочих скрытых паяных соединений в сравнении с критериями приемки по заказу
- Протоколы обращения с влагочувствительными компонентами: учет времени нахождения в производственной среде (floor life) и режимы сушки перед монтажом
- Акт проверки первого изделия (FAI) с контролем точности установки, полярности и качества пайки компонентов на первой плате
- Протоколы внесения изменений при замене трафарета (stencil), паяльной пасты, термопрофиля или производственной линии между партиями
В заказе необходимо четко зафиксировать класс требований к качеству монтажа (обычно IPC-A-610 Class 2 или Class 3), а также допустимые нормы по пустотам в пайке, если они строже стандартных допусков сборщика. APT сохраняет логи нанесения пасты, оплавления, пайки THT и электрического контроля с привязкой к маршрутной карте (traveler) для каждого производственного цикла.
Исходные данные для запроса (RFQ) на SMT-монтаж
- Файлы Gerber или ODB++, включая слои паяльной пасты, а также сборочный чертеж
- Спецификация (BOM) с указанием партномеров производителей (MPN) и допустимых замен
- Файл координат компонентов (centroid / pick-and-place) с указанием угла поворота и стороны монтажа
- Тип финишного покрытия и толщина печатной платы, влияющие на смачиваемость и теплоемкость
- Требования к паяльному сплаву и флюсу (например, бессвинцовый, no-clean или водосмываемый), а также необходимость отмывки
- Класс приемки, объем X-ray контроля и критерии допустимости пустот для скрытых паяных соединений
- Размер партии, график сборки и необходимость утверждения первого изделия перед запуском серии
Преимущества SMT-монтажа пайкой оплавлением в APTPCB
Инженеры APT заранее определяют технологическую последовательность сборки, параметры трафарета (stencil), режимы пайки оплавлением и выводного монтажа, а также карту контроля и тестовое покрытие до запуска заказа в работу. Это исключает возникновение непредвиденных дефектов при пайке плат со смешанным монтажом. Линия SMT-монтажа пайкой оплавлением включает обязательный многостадийный контроль: 3D SPI, AOI и X-ray. Проверка первого изделия (FAI) со снятием реального термопрофиля фиксирует технологические параметры для выпуска всей партии.
Применяемые стандарты и нормативная документация:
- IPC-A-610: критерии допустимости электронных сборок
- IPC J-STD-001: требования к паяным электрическим и электронным сборкам
- IPC/JEDEC J-STD-020: классификация негерметичных твердотельных компонентов по уровню чувствительности к влажности и пайке оплавлением
- IPC/JEDEC J-STD-033: обращение, упаковка, транспортировка и использование компонентов, чувствительных к влаге
- IPC-7530: руководство по построению температурного профиля для процессов групповой пайки
Часто задаваемые вопросы
Что представляет собой процесс пайки оплавлением?
Процесс пайки оплавлением (reflow soldering) включает нанесение паяльной пасты на контактные площадки печатной платы, установку компонентов поверхностного монтажа в пасту и последующий нагрев сборки в печи через зоны предварительного нагрева, выдержки (soak), оплавления и охлаждения. Паста расплавляется, смачивает контактные площадки и выводы, после чего затвердевает, формируя паяные соединения.
Из каких четырех зон состоит термопрофиль пайки оплавлением?
Термопрофиль включает четыре зоны: предварительный нагрев (preheat), термостабилизацию/выдержку (soak), оплавление (пиковая зона) и охлаждение. Предварительный нагрев обеспечивает контролируемый подъем температуры платы, зона выдержки выравнивает температурный градиент и активирует флюс, зона оплавления поднимает температуру выше точки плавления припоя, а зона охлаждения обеспечивает кристаллизацию паяных соединений.
В чем разница между пайкой оплавлением и пайкой волной припоя?
Пайка оплавлением расплавляет предварительно нанесенную на площадки паяльную пасту и применяется для компонентов поверхностного монтажа (SMD). При пайке волной нижняя сторона платы проходит над гребнем расплавленного припоя; этот метод используется преимущественно для компонентов сквозного монтажа (THT).
Обязательно ли использовать азотную среду при пайке оплавлением?
Нет. Значительная часть плат оплавляется в воздушной среде. Азот минимизирует окисление в фазе расплавленного припоя, улучшая смачиваемость выводов компонентов с мелким шагом (fine-pitch), корпусов с выводами под брюшком (BTC/QFN/LGA) и ряда финишных покрытий. Применение азота — это технологическая опция, которая не компенсирует ошибки в настройке термопрофиля.
Что вызывает эффект надгробного камня (tombstoning) при пайке оплавлением?
Эффект подьема компонента («надгробный камень») возникает, когда сила поверхностного натяжения на одном из выводов чип-компонента срабатывает раньше, чем расплавляется припой на противоположном. Типовые причины: неравномерный нагрев площадок, разный объем нанесенной паяльной пасты, смещение компонента при установке и несимметричная топология площадок (например, прямое подключение одного из выводов к массивному полигону без термобарьеров).
Можно ли монтировать компоненты сквозного монтажа пайкой оплавлением?
Да, ряд компонентов допускает такой монтаж по технологии pin-in-paste (THR). Паяльная паста наносится в металлизированное отверстие и вокруг него, компонент устанавливается в плату, после чего выполняется оплавление в печи. Корпус и материалы компонента должны выдерживать пиковую температуру профиля, а соотношение диаметра отверстия, вывода и объема пасты должно гарантировать требуемое заполнение отверстия припоем. В противном случае применяется пайка волной, селективная или ручная пайка.
Что определяет качество паяного соединения при пайке оплавлением
Печь лишь расплавляет припой, тогда как формирование соединения зависит от объема паяльной пасты, точности установки компонентов, их состояния и термопрофиля, снятого непосредственно на реальной плате. При обнаружении дефектов пайки оплавлением анализ начинают с этапа контроля, на котором они были впервые зафиксированы (как правило, SPI или AOI), и отслеживают технологический процесс назад до первопричины. При выборе контрактного производителя запрашивайте данные этих отчетов для плат схожего класса сложности.