
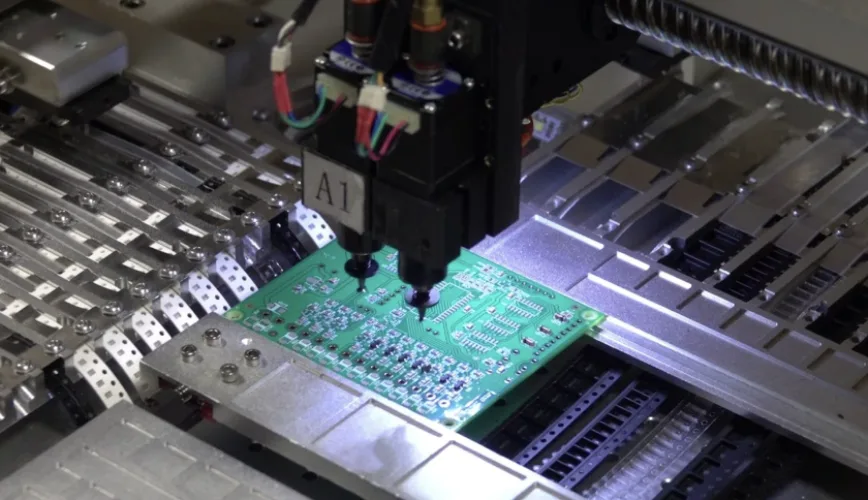
SMT (surface mount technology, технология поверхностного монтажа) — метод сборки печатных плат, при котором компоненты монтируются непосредственно на контактные площадки на поверхности платы. Выводы компонентов не проходят сквозь отверстия. На площадки наносится паяльная паста, автоматические установщики позиционируют компоненты, после чего в печи оплавления формируются паяные соединения. Подавляющее большинство современных электронных узлов собирается по технологии SMT: она обеспечивает применение малогабаритных компонентов, высокую плотность компоновки, двустороннее размещение элементов и высокую скорость автоматизированной сборки.
Компоненты для поверхностного монтажа называют SMD (surface mount devices). SMT определяет технологический процесс, а SMD — тип компонента. Ниже рассмотрена разница между этими терминами, разобран принцип работы линии SMT-монтажа, проведено сравнение со сквозным монтажом (THT), а также приведены правила проектирования печатных плат, напрямую влияющие на технологический выход годных изделий.
Основные выводы
- SMT (технология поверхностного монтажа) — процесс нанесения паяльной пасты, установки компонентов и пайки оплавлением на поверхность печатной платы.
- SMD (компонент для поверхностного монтажа) — резистор, конденсатор, микросхема или иной элемент, спроектированный под данный техпроцесс.
- Стандартная линия SMT включает нанесение паяльной пасты, контроль нанесения пасты (SPI), установку компонентов, пайку оплавлением и автоматическую оптическую инспекцию (AOI), а также рентгеновский контроль (X-ray) для скрытых паяных соединений.
- SMT является базовым стандартом для большинства компонентов. Сквозной монтаж остается оптимальным решением при высоких механических нагрузках, больших токах, а также для ряда разъемов и крупногабаритных деталей. На многих платах применяется смешанный монтаж.
- Выход годных при сборке преимущественно закладывается на этапе трассировки: геометрией контактных площадок, апертурами трафарета, зазорами, ориентацией компонентов, реперными знаками и термобалансом.
SMT и SMD: в чем разница?
Обозначения «SMD SMT» или «SMT SMD» нередко ошибочно используют как синонимы. Эти термины взаимосвязаны, однако описывают разные понятия.
| Термин | Полная форма | Описание | Пример использования |
|---|---|---|---|
| SMT | Surface mount technology | Технологический процесс сборки и оборудование | «Плата монтируется на линии SMT». |
| SMD | Surface mount device | Электронный компонент, предназначенный для поверхностного монтажа | «U3 — компонент SMD в корпусе QFN». |
| SMA | Surface mount assembly | Печатный узел, собранный по технологии SMT | Встречается в технической документации прежних лет |
| THT | Through-hole technology | Монтаж выводов в металлизированные сквозные отверстия | «J1 — разъем типа THT». |
В отличие от компонентов с длинными проволочными выводами, SMD имеют укороченные выводы, торцевые металлизированные площадки или массив шариковых выводов. К распространенным семействам корпусов SMD относятся чип-резисторы и конденсаторы (типоразмеры 0201, 0402, 0603, 0805 и далее, классифицируемые по габаритам), транзисторы SOT, микросхемы в корпусах SOIC и QFP с выводами типа «крыло чайки» (gull-wing), компоненты в корпусах QFN и DFN с нижними контактными площадками, а также BGA с матрицей сферических выводов.
Принцип работы линии SMT-монтажа
Производственная линия SMT представляет собой последовательность технологического оборудования, объединенного конвейерами. Типовой технологический процесс включает следующие этапы:
- Нанесение паяльной пасты. Трафарет из нержавеющей стали с апертурами, совпадающими с контактными площадками, совмещается с платой, после чего ракель продавливает паяльную пасту через отверстия. Объем нанесенной пасты задается толщиной трафарета и размерами апертур. Требования к расчету апертур приведены в руководстве по проектированию SMT-трафаретов.
- Автоматический контроль нанесения паяльной пасты (SPI). Система 3D-контроля измеряет высоту, площадь и объем отпечатков пасты на каждой контактной площадке. Большинство дефектов пайки возникает на этапе печати, поэтому обнаружение брака на этом шаге снижает затраты на переделку. См. контроль нанесения паяльной пасты (SPI).
- Установка компонентов. Установщики (pick-and-place) захватывают компоненты из катушек, поддонов или пеналов, центрируют их с помощью оптических камер и монтируют на неотвержденную паяльную пасту. Программа установки формируется на основе centroid-файла (координат монтажа) и BOM.
- Пайка оплавлением. Плата проходит через печь конвекционного оплавления с несколькими температурными зонами: предварительный нагрев (preheat), стабилизация (soak), оплавление (reflow) с превышением точки плавления припоя и охлаждение. Паяльная паста расплавляется, формируя надежные паяные соединения. Настройка термопрофиля описана в основах термопрофилирования.
- Автоматическая оптическая инспекция (AOI). Оптические системы проверяют наличие, смещение, ориентацию и полярность компонентов, а также выявляют перемычки припоя и дефекты смачивания. Возможности и ограничения метода рассмотрены в руководстве по основам AOI.
- Рентгеновский контроль (X-ray). Компоненты типа BGA, QFN и другие корпуса с выводами под корпусом имеют скрытые паяные соединения. Для выявления пустот (voids), перемычек и непропаев под корпусом применяется рентгеновский контроль.
- Монтаж второй стороны и выводных компонентов. Для двусторонних плат цикл монтажа повторяется на второй стороне. Затем монтируются компоненты сквозного монтажа с использованием селективной пайки, пайки волной или ручной пайки.
- Тестирование и выходной контроль. Выполняется тестирование с использованием летающих щупов (flying probe), внутрисхемный контроль (ICT) или функциональное тестирование с последующим финишным визуальным контролем и упаковкой.
При двустороннем SMT-монтаже пайку обычно начинают со стороны с более легкими компонентами, затем плату переворачивают и монтируют сторону с более тяжелыми или термочувствительными компонентами. Установленные на первой стороне элементы должны удерживаться силами поверхностного натяжения расплава при повторном оплавлении, поэтому массивные компоненты всегда размещают на верхней стороне.
Сравнение SMT и монтажа в отверстия (THT): критерии выбора
Поверхностный монтаж (SMT) превосходит монтаж в отверстия по плотности компоновки, себестоимости установки компонентов и степени автоматизации. Сквозной монтаж (THT) остается незаменимым при высоких требованиях к механической прочности соединений или допустимой токовой нагрузке. Большинство серийных изделий изготавливаются по смешанной технологии: SMT для основной массы компонентов, THT — для разъемов и силовых цепей.
| Параметр | Поверхностный монтаж (SMT) | Сквозной монтаж (THT) | Смешанный монтаж |
|---|---|---|---|
| Типы компонентов | Пассивные компоненты, ИС, BGA, QFN, большинство современных ЭКБ | Крупногабаритные разъемы, трансформаторы, электролитические конденсаторы большой емкости, реле, силовые приборы | SMT для большинства компонентов, THT — для отдельных позиций |
| Механические нагрузки | Паяные соединения не рассчитаны на высокие нагрузки; риск растрескивания при вибрациях или циклических коммутациях разъемов без крепежа | Выводы в металлизированных отверстиях устойчивы к усилиям на сдвиг и отрыв | Применение THT или механически усиленных SMT-компонентов для узлов под нагрузкой |
| Токовая нагрузка и тепловыделение | Ограничены площадью контактных площадок и толщиной фольги; требуются теплоотводящие переходные отверстия (thermal vias) | Выводы компонентов и металлизация отверстий проводят более высокие токи и лучше отводят тепло | Назначение сильноточных компонентов в исполнении THT при необходимости |
| Плотность трассировки | Высокая; доступен двухсторонний монтаж, отверстия не разрывают внутренние сигнальные слои | Низкая; отверстия металлизации блокируют трассировку на всех слоях платы | Средняя |
| Объем выпуска и себестоимость | Минимальная себестоимость точки пайки в крупной серии; высокоскоростная автоматическая сборка | Требует ручных операций или селективной пайки; меньшая производительность | Дополнительный технологический этап пайки THT увеличивает себестоимость |
| Контроль качества | SPI, AOI, X-ray контроль скрытых паяных соединений | Визуальный контроль, AOI, контроль заполнения отверстий припоем | Совместное применение обоих методов контроля |
| Ремонт и доработка | Требуются термовоздушные или ремонтные станции для BGA | Выполняется паяльником или демонтажным оловоотсосом | Раздельные методики ремонта для каждого типа компонентов |
Базовое правило трассировки: закладывайте SMT по умолчанию для всех компонентов. Переводите компонент на монтаж в отверстия только при наличии четких инженерных обоснований: механическая прочность разъема, высокие токи, рассеиваемая мощность или отсутствие компонента в SMD-корпусе. Интеграция этапа THT после пайки оплавлением описана в статье основы пайки сквозного монтажа.
Выбор между SMT и THT не является бинарным. Приведенная классификация позволяет комбинировать технологии на одной печатной плате без переработки топологии в процессе подготовки производства.
Правила проектирования SMT: ориентация на выход годных, а не на удобство трассировки
Большинство дефектов SMT связано с топологией печатной платы. Наибольшее влияние на выход годных изделий поверхностного монтажа оказывают следующие правила:
- Применяйте проверенные посадочные места (land patterns). Формируйте посадочные места в соответствии с рекомендациями производителя компонента или стандартом IPC-7351, строго сверяя их с полным партномером (MPN) в BOM.
- Обеспечивайте симметрию площадок для мелких пассивных компонентов. Разница в размерах площадок или неравномерное подключение проводников к выводам типоразмеров 0402 и 0201 приводит к неравномерному нагреву и эффекту надгробного камня (tombstoning).
- Контролируйте термобарьеры (thermal relief). Площадки, соединенные с полигонами питания или земли, требуют термобарьеров или увеличенного предварительного нагрева для достижения температуры пайки оплавлением одновременно с остальными элементами платы.
- Соблюдайте зазоры между компонентами. Обеспечьте технологический зазор для вакуумных захватов установщика, углов обзора оптической инспекции (AOI) и возможного ремонта. Не размещайте высокие компоненты вблизи fine-pitch корпусов, требующих контроля.
- Корректно проектируйте переходные отверстия в контактных площадках. Открытые отверстия в площадках приводят к утечке припоя и дефектам паяного соединения. Выносите отверстия за пределы площадок либо задавайте технологию via-in-pad с глухим заполнением и металлизацией поверхности (capped).
- Предусматривайте реперные знаки (fiducials). Размещайте глобальные реперные знаки на плате или панели и локальные реперы возле fine-pitch компонентов, обеспечивая зону, свободную от паяльной маски.
- Маркируйте полярность и первый вывод. Четкая маркировка шелкографией исключает ошибки монтажа и ускоряет контроль. Типовые варианты маркировки приведены в руководстве по полярности компонентов SMT.
- Проектируйте мультипликацию панели. Технологические поля, крепежные отверстия и перемычки для разломки должны соответствовать параметрам конвейера и выбранному методу разделения плат.
- Балансируйте распределение меди для предотвращения коробления. Тонкие или несимметричные платы коробятся при пайке оплавлением, вызывая обрывы паяных соединений BGA.
Сводный перечень требований для верификации проекта приведен в чек-листе DFA.
Дефекты SMT-монтажа и методы их обнаружения
Даже при качественном проектировании технологический процесс SMT неизбежно сталкивается с определенным спектром дефектов. Понимание того, какой метод контроля выявляет конкретный дефект, позволяет выстроить оптимальную стратегию тестирования.
| Дефект | Типовая причина | Оптимальный метод контроля |
|---|---|---|
| Недостаток или избыток паяльной пасты | Ошибки трафарета (stencil), износ или засорение апертур | SPI |
| Перемычки припоя | Избыток пасты, смещение при нанесении, малый шаг (fine-pitch) | SPI до оплавления, AOI после пайки |
| Эффект «надгробного камня» (tombstoning) | Неравномерный прогрев площадок или разница объемов пасты на выводах мелких ЧИП-компонентов | AOI |
| Отсутствие или смещение компонента | Погрешности позиционирования, сбой захвата насадкой, вибрация платы при перемещении | AOI |
| Нарушение полярности или установка не того компонента | Ошибка настройки оборудования или загрузки питателя (feeder) | AOI, контроль первого изделия (FAI) |
| Пустоты (voids), скрытые перемычки, непропаи выводов BGA | Некорректный термопрофиль, дефекты пасты, коробление платы, ошибки топологии площадок | X-ray |
| Электрические дефекты | Неверный номинал, повреждение компонента, обрыв цепи пайного соединения | Летающие щупы (flying probe), ICT, функциональный контроль |
Базовым критерием приемки паяных узлов служит стандарт IPC-A-610, класс которого (Class 1, 2 или 3) задается разработчиком изделия. Требования и допуски для каждого класса приведены в обзоре критериев приемки IPC-A-610.
В большинстве руководств по поверхностному монтажу перечисляются сами дефекты без привязки к методам их верификации. В таблице выше каждый дефект сопоставлен с профильным методом контроля, что позволяет формировать план входного и межоперационного контроля непосредственно под перечень критических рисков.
Чек-лист для запроса КП на SMT-монтаж
Для точного расчета стоимости SMT-монтажа производителю требуется полная информация о составе платы и технологических требованиях к сборке. Запрос должен содержать следующие исходные данные:
- Данные Gerber или ODB++, включая слои паяльной пасты для изготовления трафарета
- Спецификация (BOM) с указанием MPN производителей, позиционных обозначений, количества и согласованных замен
- Centroid-файл (файл координат для pick-and-place) с координатами X, Y, углом поворота и стороной установки каждого компонента
- Сборочный чертеж с указанием полярности, нестандартных компонентов и позиций, не подлежащих установке (DNP)
- Требования к технологии пайки (бессвинцовая или свинцовая) и марке паяльной пасты, если она жестко задана
- Класс приемки (IPC-A-610 Class 2 или Class 3) и требования к контролю (X-ray контроль BGA, AOI, SPI)
- Перечень компонентов для сквозного монтажа и предпочтительный метод пайки (пайка волной, селективная пайка, pin-in-paste, ручная пайка)
- Требования к тестированию: летающие щупы (flying probe), ICT, функциональный контроль, программирование
- Объем разовой партии, годовая программа и схема поставки компонентов (turnkey, давальческая или гибридная)
- Формат упаковки компонентов (катушки, пеналы, поддоны) и требования к контролю уровня влагочувствительности (MSL, сухая упаковка)
- Толщина трафарета и конфигурация апертур (ступенчатый трафарет step-up, нанопокрытие, в рамке или безрамочный)
- Регламент доработки (допустимое количество циклов пайки и порядок действий при отбраковке по X-ray)
- Требования к нанесению влагозащитных покрытий (conformal coating), герметизации компаундом (potting) или заливке underfill
- Требования к маркировке штрихкодами и сериализации для сквозной прослеживаемости
Требования к структуре файла координат приведены в материале Основы centroid-файлов.
Почему стоит выбрать APTPCB для SMT-монтажа печатных плат?
Услуги поверхностного монтажа (SMT) в APTPCB выполняются на семи высокоскоростных линиях: поддерживается установка компонентов от чипов 01005 до корпусов габаритами 100 × 90 mm с точностью позиционирования ±25 µm, пайка оплавлением в 10-зонных печах в среде азота, 100% контроль 3D SPI и AOI, а также выборочный 3D X-ray контроль критичных узлов. Компоненты для сквозного монтажа в рамках того же заказа устанавливаются методом двухсопловой селективной пайки в среде азота (доступны как бессвинцовые, так и SnPb-сплавы) либо пайкой волной. Приемка осуществляется по стандартам IPC-A-610 и J-STD-001 в соответствии с классом, заданным в чертеже.
Предварительный инженерный аудит включает проверку посадочных мест, слоев паяльной пасты, конструкции мультизаготовки и тестового доступа до запуска первой сборки, благодаря чему корректировки вносятся в файлы проекта, а не на производственной линии.
Применимые стандарты и нормативные документы:
- IPC-7351: требования к геометрии контактных площадок для поверхностного монтажа
- J-STD-001: требования к паяным электрическим и электронным узлам
- IPC-A-610: критерии приемки электронных сборок
- J-STD-020 и J-STD-033: классификация чувствительности к влаге и правила обращения с компонентами SMD
Часто задаваемые вопросы
Что означает аббревиатура SMT?
SMT расшифровывается как surface mount technology (технология поверхностного монтажа). Это метод сборки электронных узлов, при котором выводы компонентов распаиваются непосредственно на контактные площадки на поверхности печатной платы без монтажа в сквозные отверстия.
В чем разница между SMT и SMD?
SMT — это сам технологический процесс поверхностного монтажа. SMD (surface mount device) — это электронный компонент, разработанный для данного процесса (например, чип-резистор, QFN или BGA). Компоненты SMD монтируются по технологии SMT.
Из каких этапов состоит процесс SMT-монтажа?
Базовый цикл включает нанесение паяльной пасты, автоматический контроль нанесения пасты (SPI), установку компонентов, пайку оплавлением и автоматическую оптическую инспекцию (AOI). Для плат с компонентами, имеющими скрытые под корпусом выводы, выполняется рентгенографический контроль (X-ray), а при наличии смешанного монтажа перед тестированием добавляется этап пайки компонентов в сквозные отверстия.
Превосходит ли SMT сквозной монтаж?
SMT обеспечивает более высокую плотность компоновки, поддается полной автоматизации и снижает себестоимость серийных изделий, оставаясь стандартом для большинства современных компонентов. Сквозной монтаж незаменим для разъемов и элементов, подверженных механическим нагрузкам, силовых компонентов с большими токами или деталей, не имеющих SMD-аналогов. В большинстве узлов применяются обе технологии.
Что представляет собой линия SMT?
Линия SMT — это комплекс последовательно установленного оборудования для поверхностного монтажа: автоматический трафаретный принтер, система SPI, один или несколько высокоскоростных установщиков компонентов, конвекционная печь оплавления и установка AOI. Линия часто дополняется установкой рентгеновского контроля (X-ray) и постами функционального тестирования.
Какие файлы необходимы для заказа монтажа SMT?
Контрактному производителю требуются производственные файлы Gerber или ODB++ (включая слои паяльной пасты), спецификация BOM с точными номерами MPN, файл координат компонентов (centroid / pick-and-place) и сборочный чертеж. Если сборка включает прошивку или тестирование, к пакету документации прикладываются соответствующие инструкции.
Приоритет SMT: обоснование каждого исключения
Поверхностный монтаж (SMT) является базовым технологическим процессом сборки печатных плат. Все компоненты следует выбирать в SMD-исполнении, если нет веских механических, электрических причин или ограничений по доступности для применения сквозного монтажа. При проектировании топологии необходимо строго соблюдать правила формирования контактных площадок (land pattern) и нанесения паяльной пасты, а также передавать контрактному производителю полный комплект исходных данных. Данный подход обеспечивает максимальный выход годных изделий с первого прохода (first-pass yield) при производстве новой платы.