
BGA (Ball Grid Array — массив шариковых выводов) представляет собой корпус интегральной микросхемы, соединяемый с печатной платой через матрицу припойных шариков на нижней стороне компонента вместо выводов по периметру корпуса. В процессе поверхностного монтажа шарики оплавляются в конвекционной печи, формируя паяные соединения между компонентом и контактными площадками печатной платы.
Использование всей нижней поверхности компонента под выводы позволяет существенно увеличить плотность сигналов ввода-вывода (I/O) на единицу площади по сравнению с выводными корпусами тех же габаритов. Поэтому процессоры, FPGA, микросхемы памяти и многие SoC выпускаются преимущественно в исполнении BGA. Главная технологическая сложность заключается в скрытом расположении точек пайки под корпусом. Невозможность прямого визуального контроля после оплавления требует специализированного подхода к трассировке платы, режимам пайки, неразрушающему контролю и методам ремонта.
Ниже приведены конструктивные особенности корпусов BGA, их основные разновидности, сравнение с LGA и QFN, а также требования технологии к проектированию печатных плат и процессам монтажа.
Ключевые выводы
- Определение BGA: ball grid array — корпус для поверхностного монтажа с массивом шариковых выводов на нижней стороне основания.
- Распространенные типы BGA включают пластиковые (PBGA), flip-chip BGA (FCBGA), керамические BGA и корпуса масштаба кристалла (CSP). Основные различия заключаются в шаге выводов, габаритах корпуса и способе внутреннего монтажа кристалла.
- Уменьшение шага выводов снижает доступный зазор между контактными площадками для проводников и переходных отверстий. Ниже определенного значения шага классическая разводка (fan-out) со сквозными отверстиями невозможна, что требует применения микроотверстий или технологии via-in-pad.
- Пайка BGA выполняется методом оплавления (reflow). Шарики оплавляются на нанесенную паяльную пасту и центрируют корпус под действием сил поверхностного натяжения.
- Контроль паяных соединений BGA проводится методом рентгеновского контроля (X-ray), а не оптической инспекцией AOI. Ремонт узла включает демонтаж компонента, подготовку контактных площадок и замену компонента либо реболлинг.
BGA, QFN или LGA: выбор корпуса под тепловые требования и бюджет трассировки
Большинство руководств по BGA ограничиваются описанием самого корпуса. Ниже приведено сопоставление шага выводов со структурой fan-out и критериями выбора структуры слоев (stackup), поскольку именно параметры печатной платы определяют итоговую стоимость изделия в большей степени, чем цена самого компонента.
В схематическом представлении эти три типа корпусов схожи, однако на практике они предъявляют принципиально разные требования к проектированию печатной платы. Сравнение ключевых параметров приведено в таблице.
| Параметр | BGA | QFN | LGA |
|---|---|---|---|
| Теплоотвод | нижняя сторона + крышка | только нижняя сторона | только нижняя сторона |
| Минимальный шаг | 0.3 mm | 0.4 mm | 0.5 mm |
| Контроль качества | X-ray обязателен | преимущественно AOI | преимущественно AOI |
| Циклы ремонта (rework) | ≤ 3 по техпроцессу APTPCB | 1–2 | 1–2 |
| Влияние на стоимость платы | выше | ниже | сопоставимо с BGA |
| Квалификация оператора контроля | специализированная | стандартная линия | стандартная линия |
При равном количестве выводов и доступности компонента как в корпусе BGA, так и в QFN, вариант с QFN обычно обеспечивает меньшую себестоимость печатной платы. Если компонент поставляется исключительно в корпусе BGA, затраты на производство платы напрямую зависят от шага выводов, выбор которого определяется приведенными ниже критериями.
Конструкция корпуса BGA: кристалл, подложка, шариковые выводы, крышка и underfill
Корпус BGA состоит из трех основных уровней. Сверху расположен полупроводниковый кристалл, промежуточная подложка разводит выводы кристалла на матрицу контактных площадок, а расположенные снизу шариковые выводы формируют паяное соединение с печатной платой.
В пластиковых корпусах PBGA кристалл соединяется с подложкой методом проволочного монтажа (wire bonding), после чего узел герметизируется эпоксидным компаундом. В корпусах типа flip-chip BGA (FCBGA) кристалл перевернут активной стороной вниз и соединен с подложкой микровыводами (solder bumps). Это сокращает длину электрических связей и минимизирует паразитную индуктивность, поэтому конструкцию FCBGA применяют в процессорах (CPU), графических чипах (GPU) и FPGA с высокими требованиями к скорости передачи сигналов.
Керамические корпуса CBGA содержат подложку из керамики вместо органического материала. Повышенная жесткость и высокая теплоемкость усложняют процесс демонтажа и ремонта (rework), однако такой корпус обладает повышенной стойкостью к проникновению влаги и применяется в аппаратуре специального назначения с жесткими требованиями к надежности.
Корпуса масштаба кристалла (CSP) имеют габариты, сопоставимые с размером самого кристалла. Это обуславливает малый диаметр шариков, мелкий шаг (fine-pitch) и минимальный технологический запас при ремонте.
Состав шариковых выводов BGA
Шариковые выводы BGA представляют собой сферы из припоя. В современной компонентной базе преимущественно применяются бессвинцовые сплавы олово-серебро-медь (SAC); оловянно-свинцовые припои сохраняются в специализированных компонентах повышенной надежности. Тип сплава, диаметр шариков и шаг выводов указаны на чертеже корпуса. Эти параметры необходимы для проектирования посадочного места, расчета апертур трафарета (stencil) и технологической подготовки реболлинга при необходимости ремонта.
Тепловые и механические модификации
Ряд корпусов BGA оснащается металлической крышкой-теплораспределителем (lid) для отвода тепла от кристалла. Крышка крепится к подложке пайкой или теплопроводящим клеем и служит основным путем теплоотвода из корпуса. Указываемое в документации тепловое сопротивление «кристалл-корпус» (θJC) измеряется относительно поверхности этой крышки или верхней грани корпуса.
Underfill — эпоксидный компаунд, дозируемый под корпус BGA после пайки оплавлением (reflow). Он заполняет зазор между компонентом и печатной платой, снижая механические напряжения в паяных соединениях при термоциклировании. Заполнение underfill применяется для крупногабаритных FCBGA и плат, эксплуатируемых в условиях значительных температурных перепадов.
В каких случаях шаг BGA вынуждает использовать via-in-pad вместо разводки сквозными отверстиями
Большинство руководств по BGA рассматривают via-in-pad обобщенно. Ниже показано, когда сквозные переходные отверстия (through-via) сохраняют работоспособность при шаге 0.65 мм, и когда применение stacked microvia становится обязательным при шаге 0.3 мм.
Трассировка fan-out обеспечивает вывод сигналов из сетки контактных площадок BGA во внутренние слои платы. Именно топология fan-out определяет основную долю стоимости печатной платы с компонентами BGA.
Таблица выбора структуры слоев по шагу выводов BGA
Используйте эту таблицу для определения технологических требований к плате в зависимости от шага выводов BGA до передачи топологии в производство.
| Шаг BGA | Стандартный fan-out | Условие перехода | Минимальная структура платы |
|---|---|---|---|
| 1.0 мм | Сквозное отверстие 0.30 мм — в пределах механических допусков | — | 4 слоя, стандартная |
| 0.8 мм | Сквозное отверстие 0.25 мм — на пределе механического сверления | — | 4 слоя, 1+N+1 |
| 0.65 мм | Сквозное отверстие 0.20 мм — ниже стандартного механического предела | Плотная трассировка fine-pitch | 6 слоев, 2+N+2 |
| 0.5 мм | Microvia 0.10 мм, CO₂ лазер | Плотное размещение переходных отверстий | 6 слоев, 2+N+2 |
| 0.4 мм | Via-in-pad обязательно | Staggered microvia при числе рядов >2 | 8 слоев, 2+N+2 |
| 0.3 мм | Via-in-pad обязательно | Stacked microvia, точность совмещения ±25 µm | 8 слоев, 2+N+3 |
Технологические параметры: минимальный диаметр механического сверления APTPCB 0.15 мм (pcb-drilling.json); CO₂ лазерные microvia 0.10 мм; UV лазерные microvia 0.075 мм; стандартное аспектное соотношение (aspect ratio) в серийном производстве 10:1–12:1, до 15:1 для aerospace (pcb-drilling.json); структуры HDI 1+N+1 и 2+N+2 (hdi-pcb.json); диапазон жестких плат 4–32 слоя (hdi-pcb.json); многослойные структуры 4–18 слоев толщиной 0.4–2.4 мм (multi-layer-laminated-structure.json).
Критическим порогом на практике выступает шаг 0.4 мм. При толщине платы 1.6 мм для сквозного отверстия 0.20 мм, необходимого под fan-out BGA с шагом 0.65 мм, аспектное соотношение составляет 7.5:1. Это укладывается в стандартный предел 10:1, но снижает технологический запас по металлизации. Большинство производителей рекомендуют переходить на структуры с microvia до достижения этой границы.
Числовые параметры, определяющие выбор структуры платы
При шаге BGA 0.4 мм для реализации fan-out типа dog-bone на плате толщиной 1.6 мм требуется сверло 0.20 мм. Минимальный технологический диаметр механического сверления APTPCB составляет 0.15 мм: отверстие 0.20 мм работает на пределе надежного осаждения меди при толщине 1.6 мм (aspect ratio 7.5:1). Для плат толщиной 2.0 мм или 2.4 мм при том же шаге аспектное соотношение приближается к 12:1 или превышает его. Единственный способ избежать проблем с металлизацией — переход на технологию via-in-pad с UV лазерными microvia 0.075 мм на структуре HDI 2+N+2. По этой причине шаг 0.4 мм служит стандартным триггером для аудита HDI-структуры в процессах APTPCB.
Проектирование контактных площадок: SMD против NSMD и выбор APTPCB
Контактные площадки под BGA на печатной плате делятся на площадки, ограниченные паяльной маской (SMD, Solder Mask Defined), и площадки, не ограниченные маской (NSMD, Non-Solder Mask Defined). Выбор типа площадки определяет механические напряжения в паяном соединении, надежность пайки и требования к точности совмещения паяльной маски.
| Характеристика | SMD (Solder Mask Defined) | NSMD (Non-Solder Mask Defined) |
|---|---|---|
| Формирование площадки | Окно в паяльной маске меньше медной площадки | Медная площадка меньше окна в маске |
| Контроль размеров площадки | Задается маской | Задается травлением меди |
| Отделение паяльной пасты от трафарета | Выше — маска служит стенкой | Зависит от стабильности объема пасты |
| Форма галтели припоя | Ближе к бочкообразной, меньше напряжений у площадки | Увеличенная галтель со стороны площадки, лучшая релаксация напряжений |
| Термоциклирование | Хорошее | Выше — открытые края площадки NSMD компенсируют несоответствие CTE |
| Область применения | Шаг ≥ 0.5 мм, стандартная сетка | Шаг ≤ 0.4 мм, чувствительные к термоциклированию компоненты |
APTPCB использует NSMD по умолчанию для посадочных мест BGA. Корпуса BGA наиболее чувствительны к термомеханическим нагрузкам: разница коэффициентов термического расширения (CTE) между кремниевым кристаллом, подложкой корпуса и ламинатом печатной платы создает циклические напряжения в паяных соединениях при включении питания и температурных колебаниях. Геометрия NSMD обеспечивает увеличенную галтель со стороны контактной площадки и повышенную стойкость к усталостному разрушению. Это критично при малом шаге выводов, где податливость паяного соединения снижена. Если техническое описание компонента жестко требует применение SMD, это требование необходимо зафиксировать на чертеже печатной платы.
Термопрофиль BGA в сравнении с QFN: отличия на этапах выдержки, пика и оплавления
Пайка BGA выполняется методом пайки оплавлением. Основные технологические этапы совпадают с монтажом QFN, однако технологические допуски здесь жестче, а виды дефектов существенно отличаются.
- Паяльная паста наносится на контактные площадки под BGA через трафарет (stencil). Для компонентов fine-pitch BGA толщину трафарета и размеры апертур подбирают так, чтобы обеспечить достаточный объем пасты для надежного паяного соединения без образования перемычек.
- Установщик компонентов монтирует BGA на паяльную пасту, центрируя корпус по его контуру либо оптической системой по массиву шариковых выводов. Технологический процесс APTPCB для fine-pitch компонентов обеспечивает точность установки ±25 µm.
- В печи оплавления паста и шариковые выводы расплавляются в единый объем припоя. Силы поверхностного натяжения выравнивают корпус относительно геометрического центра контактных площадок — на этом этапе компенсируются незначительные смещения при установке.
- Паяные соединения кристаллизуются по мере охлаждения печатной платы.
При пайке BGA возникают две проблемы, редко встречающиеся у QFN. Первая — коробление (warpage): крупногабаритный корпус и плата могут деформироваться при нагреве, из-за чего часть шариков теряет контакт с паяльной пастой в зоне пиковой температуры. Это приводит к дефекту «голова на подушке» (head-in-pillow), когда шарик опирается на пасту, но не сплавляется с ней. Вторая проблема — пустоты (voiding): захваченные в паяном соединении газы проявляются в виде темных округлых областей на контроле X-ray. Оба дефекта минимизируют оптимизацией топологии трафарета, химического состава пасты, контролем влажности компонентов и плат, а также коррекцией термопрофиля оплавления.
Непосредственно для термопрофиля: азотная среда снижает окисление и улучшает смачивание, особенно для бессвинцовых сплавов SAC. APTPCB поддерживает градиент температур (delta-T) по всей поверхности платы не более 5 °C. Зона предварительного прогрева и выдержки (soak) критична для крупных корпусов: слишком быстрый подъем температуры к пику может привести к тому, что центр FCBGA размером 40 mm окажется ниже температуры ликвидуса, когда края уже расплавились.
Базовые принципы построения профиля описаны в руководстве по процессу пайки оплавлением. Методы сохранения плоскостности плат рассмотрены в статье о контроле коробления при сборке. Возможности APTPCB по монтажу BGA и компонентов fine-pitch представлены в разделе услуги монтажа BGA.
Критерии X-ray контроля BGA: дефекты по IPC-A-610 и ремонтопригодность
Большинство руководств по BGA ограничиваются констатацией необходимости X-ray контроля. Ниже приведены требования к отчету X-ray и перечень дефектов, приводящих к браковке паяного соединения.
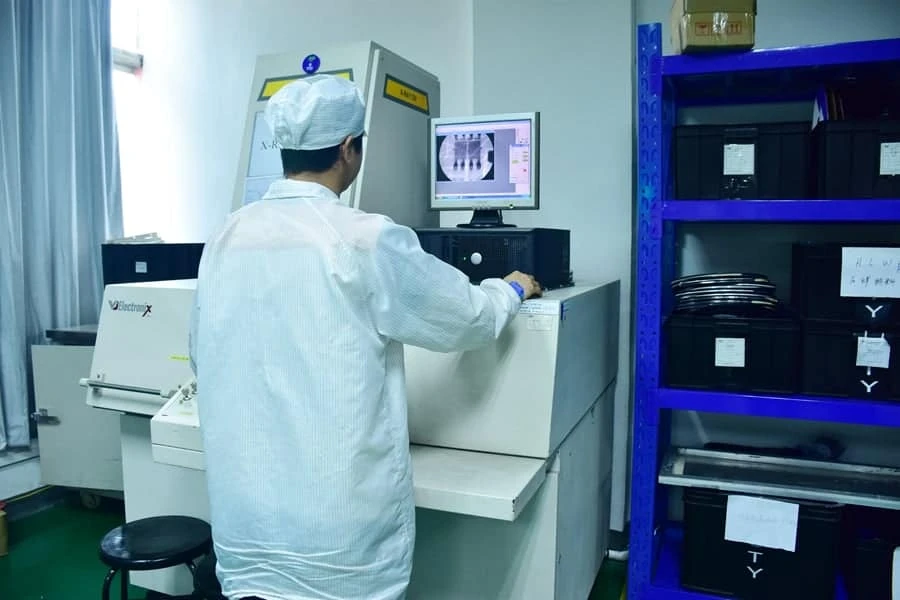
Системы AOI фиксируют наличие корпуса BGA и его грубое совмещение, но не способны контролировать скрытые паяные соединения. Эту задачу решает рентгеновский контроль (X-ray). Двухмерный (2D) X-ray позволяет сверху оценить форму шариковых выводов, выявить перемычки (bridging), отсутствие шариков и пустоты (voids). Контроль под углом или 3D X-ray необходим для разделения перекрывающихся областей и обнаружения дефекта «голова на подушке» (head-in-pillow, HiP), который при виде сверху часто выглядит как нормальное соединение.
Классификация основных дефектов:
Перемычки припоя (bridging) между соседними шариковыми выводами являются критическим дефектом для любого класса IPC. Локальный ремонт невозможен: требуется полный демонтаж компонента, зачистка контактных площадок и монтаж нового корпуса.
Отсутствие шариковых выводов (missing balls) квалифицируется как брак. При отсутствии шарика отсутствует механический и электрический контакт. Если отрыв шарика произошел после пайки оплавлением (reflow), требуется выявление первопричины до приемки партии печатных плат.
Дефект «голова на подушке» (head-in-pillow, HiP) возникает, когда шарик BGA оплавляется и частично смачивает площадку, но не сливается в единую структуру с отпечатком паяльной пасты. На 2D X-ray снимках такое соединение может казаться корректным. Для его идентификации необходим контроль под углом или 3D X-ray. По стандарту IPC-A-610 дефект HiP является браковочным признаком.
Газовые раковины и пустоты (voids) представляют собой газовые полости внутри паяного соединения. Мелкие пустоты, не превышающие установленный в заказе предел, допустимы. Обычно предельная площадь пустот составляет 25 % от площади проекции шарика BGA, однако точное значение согласуется до запуска производства: IPC-A-610 задает дифференцированные критерии в зависимости от класса изделия, а не единую фиксированную норму. Критерии приемки пустот — частая причина разногласий при сборке BGA, поэтому их необходимо прямо фиксировать в ТЗ на сборку.
Требования к X-ray контролю в запросе коммерческого предложения (RFQ):
- Перечень корпусов, подлежащих X-ray контролю (как правило, все BGA с шагом менее 0.5 mm и любые BGA/LGA на платах класса IPC-A-610 Class 3)
- План выборочного контроля: 100 % контроль партии, по уровню AQL или только на первом образце (first article)
- Допустимый процент пустот от площади паяного соединения
- Класс приемки: IPC-A-610 Class 2 или Class 3
- Требование к контролю под углом или 3D-реконструкции
- Необходимость предоставления отчета по пустотам (void report) в составе сопроводительной документации к партии
Параметры настройки критериев приведены в материале Критерии рентгеновского контроля BGA: пустоты и дефект «head-in-pillow»; регламент выборки и отчетности описан в разделе X-ray контроль печатных плат.
Электрический контроль дополняет рентгенографию. Периферийное сканирование (boundary scan, JTAG) позволяет проверить электрическую целостность скрытых цепей BGA, а функциональное тестирование подтверждает работоспособность узла в сборе.
Типы корпусов BGA: выбор под конкретную задачу
Существует несколько разновидностей BGA. Ниже приведены основные типы корпусов, встречающиеся в BOM, и требования, которые они предъявляют к печатной плате.
| Корпус | Конструкция | Типовое применение | Требования к fan-out | Контроль | Сложность ремонта |
|---|---|---|---|---|---|
| PBGA (plastic BGA) | Кристалл с проволочным монтажом на органической подложке, герметизированный компаундом | Микроконтроллеры, чипсеты, ИС общего назначения | Средние при крупном шаге; часто подходят сквозные переходные отверстия | X-ray | Средняя; корпус поддается замене или реболлингу |
| FCBGA (flip-chip BGA) | Перевернутый кристалл с микробугорками на подложке build-up | CPU, GPU, FPGA, сетевые процессоры | Высокие; большое число выводов, много слоев, часто требует HDI | X-ray | Высокая; крупные габариты, коробление, высокая теплоемкость |
| CBGA (ceramic BGA) | Керамическая подложка, часто с более тугоплавкими шариковыми выводами | Высоконадежные и legacy-компоненты | Средние | X-ray | Высокая; керамический корпус и большая теплоемкость |
| CSP / fine-pitch BGA | Корпус сопоставим по размеру с кристаллом, малый шаг и малый диаметр шариков | Мобильные устройства, носимая электроника, память | Высокие; как правило, microvias или via-in-pad | X-ray | Высокая; малый размер шариков, минимальные технологические допуски |
| PoP (package on package) | BGA-корпус памяти смонтирован поверх логической BGA-микросхемы | Мобильные процессоры со стековой памятью | Высокие | X-ray, часто под несколькими углами | Высокая; два уровня паяных соединений |
| LGA (land grid array) | Плоские контактные площадки на нижней стороне, без шариков | Модули, датчики, силовые компоненты; CPU в сокетах | От средних до высоких | X-ray (при запайке на плату) | Средняя; малый зазор (standoff) затрудняет отмывку |
| QFN (quad flat no-lead) | Площадки по периметру и центральная теплоотводящая площадка | Силовые каскады, RF, маловыводные MCU | Низкие; выводы по краям, теплоотводящие отверстия по центру | AOI для краевых выводов, X-ray для теплоотводящей площадки | Средняя |
Ремонт BGA и реболлинг: что на практике означают три цикла на производственной линии
При обнаружении дефекта паяного соединения BGA компонент подлежит демонтажу. Ремонт BGA выполняется на ремонтной станции с контролируемым термопрофилем при одновременном верхнем нагреве компонента и нижнем подогреве печатной платы: корпус демонтируется, контактные площадки очищаются и залуживаются, после чего устанавливается и запаивается новый или восстановленный компонент.
Технологический процесс монтажа fine-pitch компонентов на APTPCB ограничивает число ремонтных циклов тремя. Каждый цикл представляет собой дополнительную термическую нагрузку как на саму плату, так и на соседние компоненты. До первого ремонта плата уже прошла нанесение пасты, установку компонентов и пайку оплавлением. Каждый последующий нагрев приводит к деградации ламината, снижению надежности металлизации переходных отверстий в зоне нагрева и усталостным повреждениям паяных соединений расположенных рядом элементов. Лимит в три цикла — это не формальное контрактное ограничение, а технологический предел, учитывающий накопление термических повреждений в структуре печатной платы и рост вероятности скрытых дефектов.
Реболлинг выполняется как отдельная технологическая операция. Процедура подготавливает демонтированный BGA-компонент путем удаления остатков старых припойных шариков и монтажа новых. Это необходимо для повторного использования дорогостоящих микросхем либо для перевода компонента на припойный сплав, совместимый с паяльной пастой платы. Услуга реболлинга BGA в APTPCB четко разделяет обработку самого компонента и ремонт на уровне печатного узла. При отправке корпусов на реболлинг передайте чертеж компонента или карту выводов (ball map), диаметр шариков, тип сплава, шаг выводов, данные о чувствительности к влажности и требования к протоколам контроля.
Что необходимо указать в документации на плату с BGA
Включите следующие параметры в комплект документации на изготовление и монтаж, чтобы завод и сборочное производство точно реализовали проектные требования:
- Ссылки на чертежи корпусов BGA: шаг выводов, диаметр шариков, количество выводов, состав сплава
- Тип контактных площадок на плате (SMD или NSMD) и их размеры для каждого BGA
- Структура веерной разводки (fan-out): сквозные переходные отверстия, микроотверстия или via-in-pad с требованиями к заполнению и закрытию медью (fill and cap)
- Финишное покрытие, совместимое с пайкой компонентов с fine-pitch, а также толщина платы
- Толщина трафарета (stencil) или требования к ступенчатым зонам (step stencil) под BGA
- Требования к обращению с влагочувствительными компонентами (MSL)
- Требования к контролю методом X-ray: перечень компонентов, объем выборки и допустимый уровень пустот (voiding)
- Класс приемки (IPC-A-610 Class 2 или 3) и допустимое количество циклов ремонта (rework)
- Требования к компаундированию (underfill) или угловой фиксации (corner staking) при необходимости
Преимущества работы с APTPCB при производстве плат с BGA
APT выполняет верификацию посадочных мест BGA, трассировки fan-out, технологии via-in-pad и топологии трафаретов до запуска в производство. Сборка плат с BGA сопровождается контролем SPI, AOI и X-ray в рамках единого технологического маршрута. Команда по монтажу BGA предоставляет отчеты AOI, AXI и протоколы анализа пустот в паяных соединениях с каждой партией. При необходимости технологический процесс включает операции нанесения underfill, компаундирования (staking) и контролируемой доработки (rework). Если сложность заключается в самой печатной плате, специалисты по производству HDI PCB оценят возможность разводки fan-out на стандартных сквозных переходах либо обоснуют переход на микроотверстия (microvias).
Применяемые стандарты и технические регламенты:
- IPC-7095: реализация процессов проектирования и сборки компонентов BGA
- IPC-7351: общие требования к проектированию контактных площадок и топологии поверхностного монтажа
- IPC-A-610: критерии приемки электронных сборок
- IPC J-STD-001: требования к паяным электрическим и электронным сборкам
- IPC/JEDEC J-STD-033: обращение с компонентами, чувствительными к влажности
Часто задаваемые вопросы
Что такое BGA в электронике?
BGA (ball grid array) — это корпус интегральной микросхемы для поверхностного монтажа, в котором контакты выполнены в виде массива шариков припоя на нижней плоскости компонента. Такая конструкция обеспечивает высокую плотность межсоединений при минимальной площади посадочного места и стандартно применяется для процессоров, FPGA, микросхем памяти и SoC.
В чем разница между BGA и LGA?
На контактных площадках корпуса BGA заранее установлены шарики припоя, которые формируют основной объем паяного соединения. Корпус LGA имеет плоские контактные площадки без шариков; соединение образуется только за счет паяльной пасты, нанесенной на контактные площадки PCB, что дает меньшую высоту зазора (standoff). Кроме того, корпуса LGA часто устанавливают в сокеты без пайки.
Как выполняется пайка BGA-компонентов?
Пайка BGA выполняется методом оплавления (reflow). На контактные площадки PCB наносится паяльная паста, компонент устанавливается манипулятором на пасту, после чего печатная плата проходит через печь оплавления. Припой шариков и пасты расплавляется, обеспечивая самоцентрирование микросхемы за счет поверхностного натяжения. Контроль качества пайки выполняется методом X-ray.
Зачем нужен рентгеновский контроль (X-ray) паяных соединений BGA?
Паяные соединения находятся непосредственно под корпусом компонента, что исключает возможность визуального и оптического контроля. Метод X-ray позволяет оценить геометрию шариков, выявить перемычки припоя, непропаи и газовые раковины (пустоты). Контроль под углом или 3D X-ray необходим для обнаружения дефектов head-in-pillow, которые не определяются при вертикальном просвечивании.
Что представляет собой корпус Flip-Chip BGA?
В конструкции Flip-Chip BGA (FCBGA) кремниевый кристалл развернут контактными площадками вниз и соединен с подложкой корпуса через микровыводы (бампы) без использования проволочной разварки. Подложка передает сигналы на внешние шариковые выводы BGA. Такая схема сокращает паразитную индуктивность соединений и является стандартом для CPU, GPU и скоростных FPGA.
Возможен ли ремонт или повторное использование BGA?
Да. Компонент демонтируется на ремонтной станции с соблюдением контролируемого термопрофиля, контактные площадки на плате очищаются, после чего устанавливается новая микросхема или компонент после реболлинга. Реболлинг заключается в восстановлении массива шариковых выводов на демонтированном корпусе для повторной установки. Каждый цикл пайки создает термическую нагрузку на материалы платы и кристалл, поэтому допустимое число циклов демонтажа строго регламентировано.
Чек-лист для запроса цен на изготовление и монтаж плат с BGA
Используйте данный перечень при формировании запроса на изготовление печатных плат и монтаж BGA-компонентов.
- Шаг выводов BGA: 0.3 / 0.4 / 0.5 / 0.65 / 0.8 / 1.0 mm (указать требуемый)
- Количество корпусов BGA и их расположение на плате
- Топология трассировки (fan-out): сквозные переходные отверстия, microvia или via-in-pad
- Тип контактных площадок: NSMD или SMD (указать для каждого корпуса)
- Толщина медной фольги внутренних слоев: 1/2 oz (или указать иную)
- Структура слоев (stackup): материал, количество слоев и итоговая толщина платы
- Конфигурация HDI: 1+N+1, 2+N+2 или другая
- Диаметр лазерного сверления и допуск: 0.075 mm ±допуск
- Количество стекированных микроотверстий (stacked microvia) и ограничения по IPC Class 3
- Монтаж: требование к допуску позиционирования SPI ±25 µm (Да/Нет)
- Необходимость контроля методом X-ray (Да/Нет)
- Применение underfill (Да/Нет) с указанием целевых компонентов
- Допустимость и предельное число циклов демонтажа/ремонта (rework)
Выбор BGA с учетом конструкции печатной платы
Выбор BGA влияет не только на принципиальную схему. Шаг выводов корпуса определяет структуру переходных отверстий и число слоев печатной платы, его габариты и коробление (warpage) задают сложность пайки, а скрытые паяные соединения определяют методы контроля и ремонтопригодность узла. Перед утверждением компонента изучите чертеж корпуса, сопоставьте его с доступными вариантами в корпусах QFN или LGA и внесите требования к шагу, контактным площадкам, веерной трассировке (fan-out) и контролю методом X-ray в RFQ.