
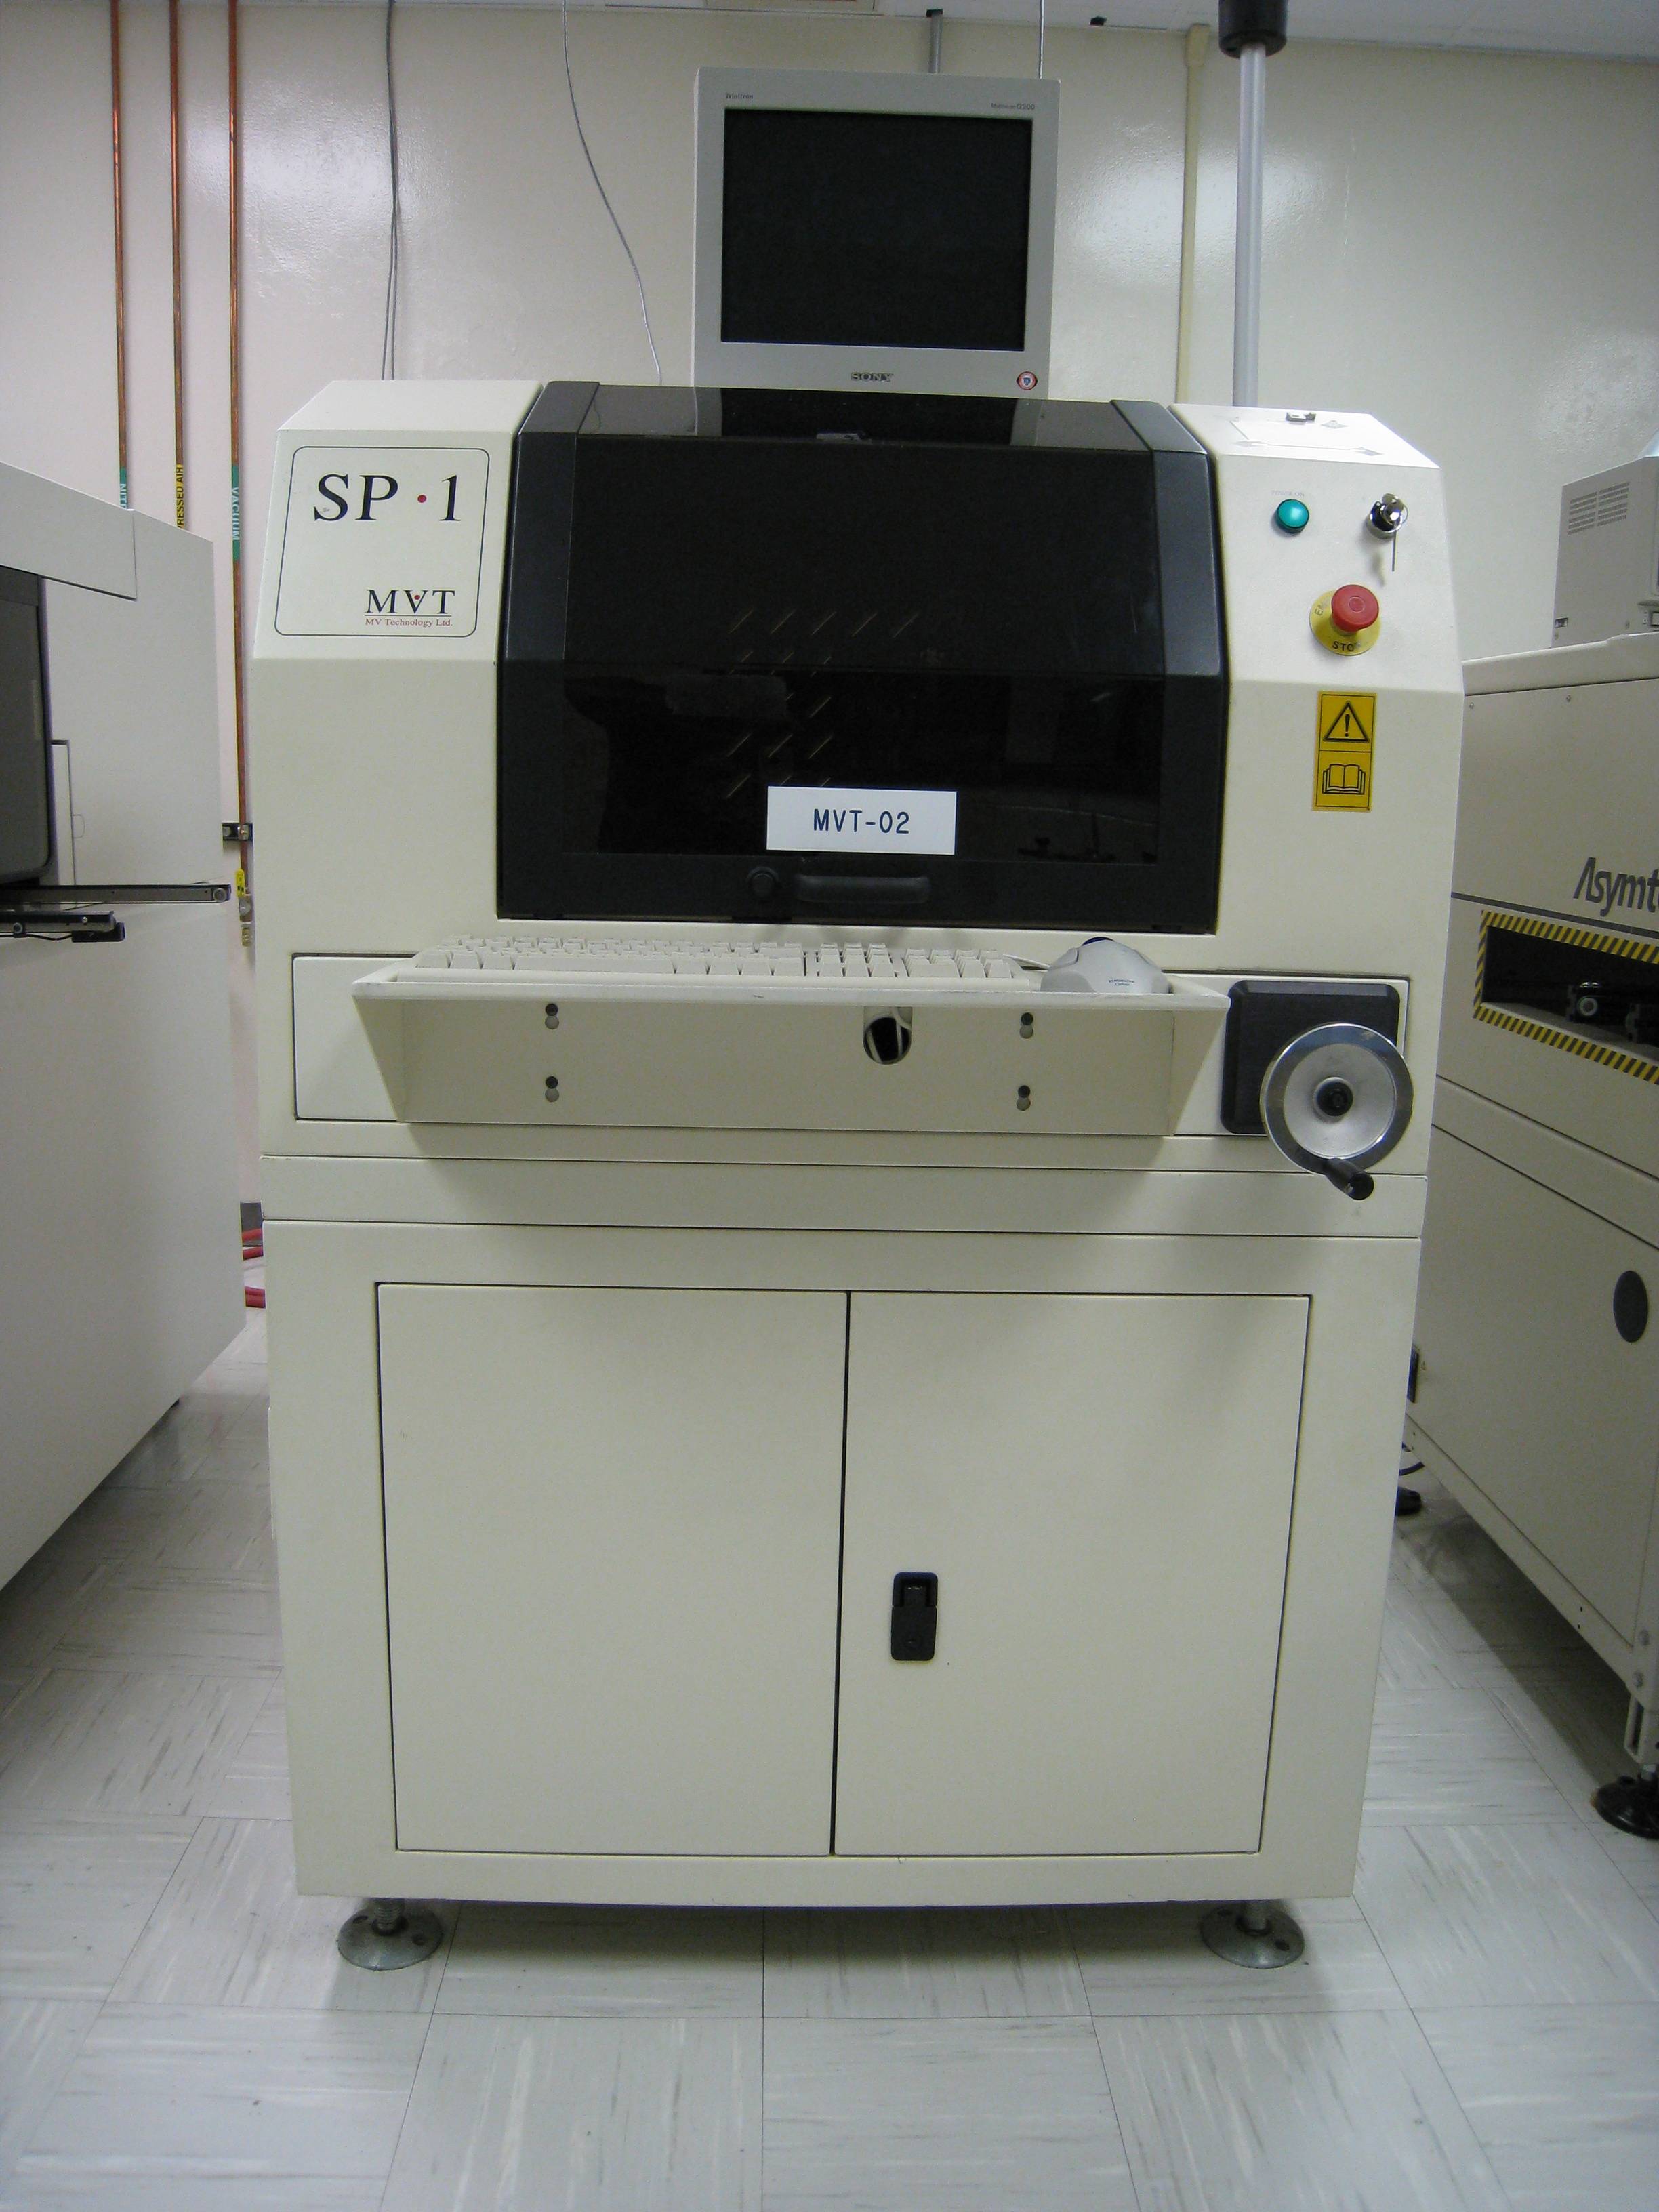
Инспекция паяльной пасты (SPI) проверяет нанесённые дозы пасты после трафаретной печати и до установки компонентов. Результаты измерений помогают инженеру по поверхностному монтажу отличить локальную проблему печати от смещения, затрагивающего значительную часть панели.
Для заказчика монтажа данные SPI могут показать, что именно проверялось, какие критерии применялись и как поступили с панелями, вызвавшими подозрения. Состав этих данных необходимо согласовать с исполнителем монтажа: само по себе требование провести инспекцию не определяет содержание отчёта и не гарантирует охват проверки.
Что измеряет SPI
В зависимости от оборудования, программы и метода измерения система SPI может выдавать характеристики доз пасты, например:
- Площадь: измеренная площадь основания дозы.
- Положение или смещение: расположение дозы относительно заданного в программе ориентира.
- Высота: измеренная высота пасты над опорной плоскостью.
- Объём: расчётный объём дозы, определённый по измеренным размерам.
Метод 2D-инспекции в основном оценивает информацию, полученную из плоского изображения, например площадь и положение дозы. Сам по себе он не предоставляет данные о высоте, необходимые для оценки объёма так же, как при использовании метода 3D-измерения. Метод 3D добавляет информацию о высоте, однако выдаваемые им значения также зависят от того, как система измеряет, регистрирует и обрабатывает данные о дозе.
Размещённая на сайте IPC экспериментальная статья Solder Paste Inspection Technologies: 2D-3D Correlation — полезный первоисточник для изучения этих подходов к измерению. Описанный в ней ограниченный эксперимент не является стандартом приёмки продукции.
SPI характеризует нанесённую пасту на этапе инспекции. Она не определяет, как будет выглядеть готовое паяное соединение после установки компонентов и оплавления.
Сама паста — ещё один фактор процесса печати. В руководстве по выбору паяльной пасты рассматриваются вопросы выбора материала и обращения с ним, которые следует обсудить с исполнителем монтажа.
Прежде чем оценивать процент, выясните, с чем его сравнивают
Процентное значение SPI имеет смысл только тогда, когда известен знаменатель. Например, результат измерения объёма в процентах выражается относительно опорного объёма, заданного или используемого программой инспекции. Не предполагайте, что опорное значение всегда рассчитывается по контактной площадке, апертуре трафарета или другому номинальному значению: уточните его источник и версию программы.
Гипотетический расчёт: если заданный в программе опорный объём дозы составляет 0,020 mm³, а измеренный объём — 0,016 mm³, то результат относительно этого опорного значения составляет 80%. Сам по себе этот расчёт не говорит о том, допустима ли доза. Приемлемость зависит от согласованных критериев для данного места и надёжности измерения.
Такой же вопрос об опорном значении следует задать и для результатов измерения площади и смещения. Также проверьте единицы измерения, то, содержит ли отчёт данные по отдельным дозам или сводные показатели, и представляет ли значение собой отдельное измерение или агрегированный показатель.
Разделяйте три вопроса при анализе отчёта
При анализе SPI важно разграничивать приёмку продукции, тенденции процесса и надёжность измерений.
| Вопрос | Что следует изучить | Чего это само по себе не устанавливает |
|---|---|---|
| Допустима ли эта доза? | Измеренное значение в сравнении с согласованным критерием для данного места | Стабилен ли процесс во времени |
| Меняется ли процесс? | Закономерности в разных местах, на разных панелях и при последовательных циклах печати | Соответствует ли каждая отдельная доза своему критерию |
| Можно ли доверять измерению? | Программу и опорное значение, регистрацию панели, поддержку платы и другие условия, значимые для системы | Имеет ли низкое значение или измеренное смещение определённую физическую причину |
Тенденция в процессе может проявиться до того, как отдельный результат выйдет за пределы согласованного критерия. И наоборот, кажущееся несоответствие следует расследовать, а не списывать на ошибку измерения. Если надёжность измерений вызывает сомнения, затронутые панели следует изолировать до тех пор, пока команда проверяет настройки и результаты.
Пример разбора: исследование по панелям
Следующее расследование является гипотетическим. Наблюдения, проверки и решения по панелям приведены в качестве примеров; это не результаты APTPCB и не универсальные правила приёмки.
1. Начните с подозрительной панели
Отчёт SPI отмечает низкий объём нескольких близко расположенных доз на панели 1. Для остальных доз на той же панели такой закономерности не наблюдается.
Прежде чем связывать результаты с печатью, инженер проверяет следующее:
- Загружены правильная программа инспекции и её версия.
- Для отмеченных доз используются предусмотренные опорные значения и критерии приёмки.
- Панель правильно зарегистрирована для инспекции.
- Поддержка платы организована надлежащим образом, а панель каждый раз располагается одинаково.
На время анализа результатов команда изолирует панель 1. Локальная проблема печати — одна из гипотез; также возможны неверное опорное значение, проблема регистрации или ошибка измерения, связанная с поддержкой платы. Ни одна из этих причин пока не подтверждена.
2. Сравните закономерность на следующей панели
На панели 2 наблюдается другая закономерность: дозы в нескольких местах, по-видимому, смещены в одном направлении относительно заданных в программе положений.
Инженер проверяет, соответствует ли наблюдаемое общее смещение фактическому нанесению пасты или оно могло возникнуть из-за регистрации панели в установке инспекции. Проблема совмещения в принтере — это гипотеза, а не вывод, который можно сделать только на основании отчёта. Панель 2 также изолируют до завершения анализа.
Сравнивать панели важно: низкие значения объёма в соседних местах и наблюдаемое смещение по всей панели — разные явления, даже если оба вызывают предупреждение SPI. Не следует автоматически применять к ним одно и то же корректирующее действие.
3. Проверьте печать и проконтролируйте следующие панели
После того как команда исследует соответствующие настройки и внесёт все необходимые утверждённые корректировки, она проверяет следующие отпечатанные панели с помощью проверенной программы и опорных значений. Команда сравнивает ранее отмеченные места и общую картину расположения доз с согласованными критериями.
Команда записывает новые результаты, прежде чем решить, устранили ли принятые меры наблюдаемое отклонение.
4. Зафиксируйте решение по панелям
Для каждой изолированной панели команда записывает её идентификатор, обнаруженную проблему, выполненные проверки, применимые критерии и утверждённое решение о дальнейших действиях. Удаление пасты, повторное нанесение, повторная инспекция или другие операции выполняются в соответствии с согласованным процессом. В записи следует различать подтверждённый результат и предполагаемую причину.
Пример: связь результата измерения с решением по панели
Следующая запись вымышленная и показывает, какие данные заказчик и исполнитель монтажа могут договориться сохранять. Это не отчёт APTPCB, не рекомендуемый предел и не запись о производственном запуске.
- Изделие и панель: проект K, панель 1, верхняя сторона.
- Программа и место: версия P3, доза U1-12.
- Объём и опорное значение: 0,016 mm³ при опорном значении 0,020 mm³, или 80%. В программе должно быть указано используемое опорное значение.
- Первоначальный результат: программа в этом примере выдаёт предупреждение при значении ниже 85%; значение 80% отмечено, панель задержана.
- Проверка и решение: регистрация и программа проверены; решение ещё не принято.
Порог предупреждения 85% вымышлен для этой записи; это не предел приёмки и не рекомендуемая настройка. Если панель очищают и наносят пасту повторно в рамках утверждённого процесса, сохраните первоначальное решение системы и добавьте результат повторной инспекции и утверждённое решение по панели. Если панель принимают, укажите, кто принял это решение и по каким требованиям. Уточните, проверяет ли программа инспекции промежутки между дозами наряду с самими дозами; охват зависит от настроек.
Как SPI сочетается с последующей инспекцией
SPI позволяет оценить нанесение пасты до установки компонентов. Другие проверки относятся к иным этапам или рискам:
- AOI может проверять видимые элементы сборки на более позднем этапе в соответствии со своей программой и охватом.
- Рентгеновская инспекция может применяться для проверки элементов, требующих подходящего метода исследования внутренней структуры; её пригодность и охват следует подтвердить для конкретного узла.
- Электрическое тестирование проверяет заданные электрические характеристики. Оно не заменяет запись о нанесении паяльной пасты.
Эти методы дополняют друг друга, но не взаимозаменяемы. Сравнение по этапам приведено в материалах SPI и AOI при монтаже печатных плат и ответственность за инспекцию AOI и SPI.
Данные SPI могут служить основанием для корректировки процесса, но не следует предполагать, что система инспекции автоматически настраивает принтер или что каждый дефект будет обнаружен. Согласуйте с исполнителем монтажа порядок инспекции и реагирования на результаты.
Что следует указать заказчику
До начала производства согласуйте объём инспекции и данные, необходимые для принятия решений. Как минимум обсудите:
- Объём и охват: какие стороны, панели и места нанесения доз проверяются? Определены ли критические места?
- Идентификация: как отчёт будет связывать результаты с изделием, панелью, стороной и производственным запуском?
- Программа и опорные значения: какая версия программы и какие опорные значения применяются?
- Приёмка: какие критерии применяются к каждому соответствующему измерению и месту?
- Выборка: какие панели проверяются и когда?
- Порядок обращения с несоответствующими платами: как затронутые панели изолируются, проверяются и разрешаются к дальнейшей обработке или как с ними поступают иным образом?
- Требуемый отчёт: может ли он включать отдельные результаты измерений, процентные и соответствующие опорные значения, отмеченные места, изображения, информацию о тенденциях и записи о принятых решениях? Какие из этих пунктов осуществимы для данной сборки?
Подтвердите с исполнителем монтажа осуществимость и охват проверки, а не предполагайте, что все запрошенные поля доступны автоматически. Сборочный чертёж может помочь определить критические места и сообщить требования к инспекции.
Описание услуги приведено на странице инспекции SPI. Для определения более широкого плана проверки ознакомьтесь с разделом тестирование и качество монтажа печатных плат.
Укажите предлагаемый объём SPI и требования к отчётности в запросе расчёта стоимости или свяжитесь с APTPCB, чтобы обсудить осуществимость.