Ingegneria avanzata dell'interconnessione
Servizi di foratura PCB di precisione: microvia laser, VIPPO e backdrilling
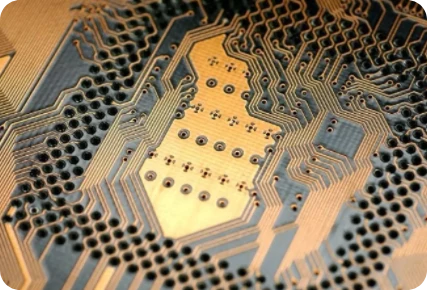
Nell'era di PCIe Gen 6, della segnalazione PAM4 a 112 Gbps e dell'hardware AI ad altissima densità, il via forato non è più solo un foro fisico. È un componente critico della linea di trasmissione ad alta frequenza. APTPCB risolve i colli di bottiglia più complessi dell'interconnessione con architetture di foratura di livello industriale, precisione di backdrilling di ±50 μm, microvia UV laser impeccabili da 0,075 mm per HDI any-layer e precisione di ±0,05 mm sui connettori press-fit automotive.
Ottieni un preventivo immediato
Focus sull'integrità del segnale
Risolvere i colli di bottiglia dell'interconnessione: foratura high-speed per architetture PCIe Gen 6 e 112G
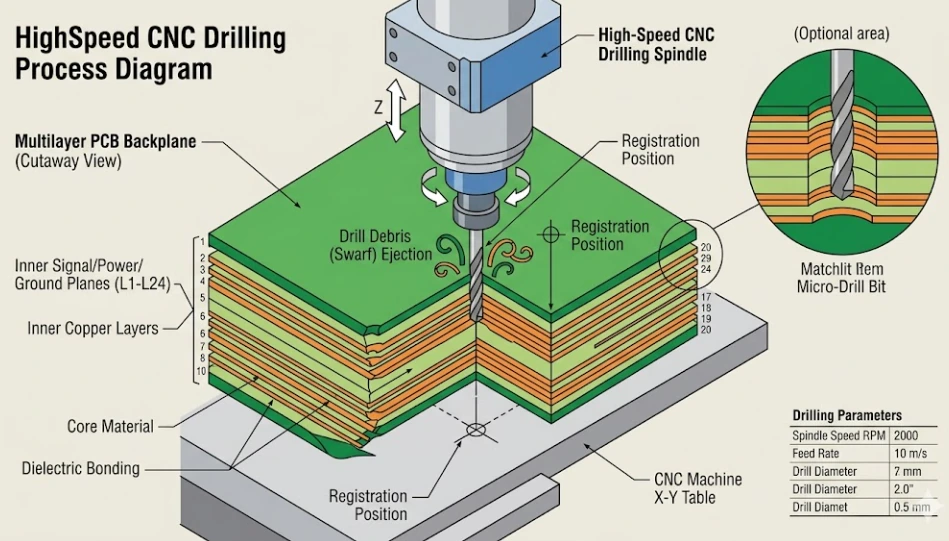
La nostra foratura meccanica fino a 0,15 mm (6 mil) è specificamente calibrata per gestire i sistemi di resina aggressivi presenti nei laminati low-loss come Megtron 6 e Rogers 4350B. Controlliamo chip load e velocità di retrazione della punta per evitare la frattura delle fibre di vetro, mitigando direttamente il rischio di guasto CAF in array BGA ultradensi con passo da 0,4 mm.
Per backplane spessi fino a 8,0 mm, la nostra capacità validata con aspect ratio 15:1 assicura che ogni plated through-hole riceva un adeguato ricambio di fluido durante la fase di elettrodeposizione pulse-reverse. Realizziamo anche fori press-fit a tolleranza stretta di ±0,05 mm per connessioni ermetiche su ECU automotive, oltre a dense matrici di via termici progettate per estrarre calore dai dispositivi di potenza SiC e GaN.
Per ridurre i costi nella produzione di massa senza sacrificare la precisione, i nostri ingegneri CAM utilizzano ottimizzazione automatica dei tool-path e severe analisi del numero di hit correlate all'abrasività del dielettrico. In questo modo la rugosità della parete del foro rimane stabilmente entro le tolleranze IPC-6012 Class 3 dal primo pannello fino al decimillesimo.

Specifiche ingegneristiche
Matrice completa delle capacità di foratura
| Parametro / caratteristica | Foratura meccanica CNC | Ablazione laser CO2 | Ablazione laser UV |
|---|---|---|---|
| Diametro minimo del via | 0,15 mm (6 mil) | 0,10 mm (4 mil) | 0,075 mm (3 mil) |
| Diametro massimo | 6,35 mm (250 mil) | 0,20 mm (8 mil) | 0,15 mm (6 mil) |
| Accuratezza posizionale (target) | ±25 μm (±1 mil) | ±15 μm | ±10 μm (allineato LDI) |
| Aspect ratio massimo | 15:1 (processo validato) | 1:1 (per strato build-up) | 1:1 (per strato build-up) |
| Tipi di foro supportati | PTH, blind, buried, NPTH, slots | Microvia cieco | Microvia cieco, rame diretto |
| Controllo profondità asse Z | ±50 μm (accuratezza backdrilling) | Natural Cu stop layer | Natural Cu stop layer |
| Dielettrici supportati | FR-4, Rogers, poliimmide, MCPCB | Prepreg, RCC, organici | Tutti (incluso vetro sottile) |
| Dinamica mandrino / impulso | Fino a 200.000 RPM raffreddato a vuoto | Infrarosso pulsato ad alta energia | Cold ablation nello spettro UV |
| Applicazione strutturale principale | Routing principale di segnale e potenza | HDI standard (1+N+1) | Ultra-HDI / ELIC any-layer |
Spingere al limite combinazioni specifiche, come aspect ratio 15:1 insieme a foratura meccanica estremamente densa da 0,15 mm, richiede una compensazione avanzata del ritiro del materiale. Inviate i vostri file ODB++ o IPC-2581 per una verifica di fattibilità gratuita.
Ablazione laser HDI
Padroneggiare le microvia: ablazione laser per HDI any-layer
Precisione UV laser per ELIC any-layer
Integrità e pulizia del target pad
VIPPO: la base dei via impilati
Integrità del segnale (SI)
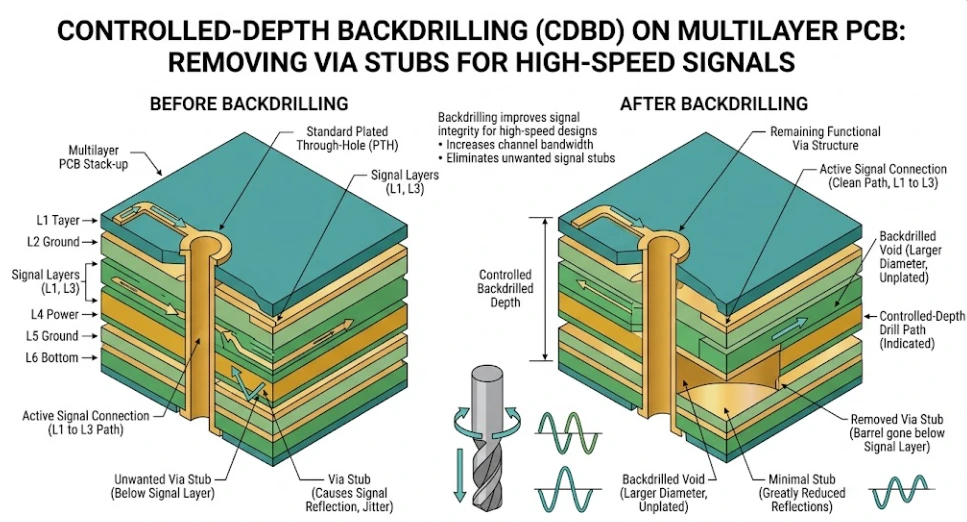
Backdrilling a profondità controllata: eliminare la risonanza dei via stub
Il backdrilling rimuove fisicamente questo stub parassita. Utilizzando mandrini Schmoll specializzati servo-controllati sull'asse Z e dotati di rilevamento elettrico del contatto, foriamo dal lato inferiore della scheda fino allo strato di segnale target. Il nostro processo garantisce una precisione di profondità di ±50 μm, assicurando che lo stub residuo resti sotto i 200 μm. Ogni pannello backdrillato viene sottoposto a metrologia 3D automatizzata a raggi X per verificare l'esatta distanza tra il punto finale della foratura e lo strato di segnale critico.
I fori backdrillati non possono ospitare pin di componenti through-hole. Gli ingegneri devono prevedere sufficiente distanza dielettrica tra lo strato di segnale e il punto di arresto del backdrill, e la punta di backdrill viene intenzionalmente sovradimensionata per rimuovere completamente il barrel di rame placcato. Il nostro team di ingegneria supporta questi vincoli nei flussi Altium, Cadence e Mentor.

Attivazione chimica
Desmear e trattamento al plasma: garantire l'affidabilità della ramatura delle pareti del foro
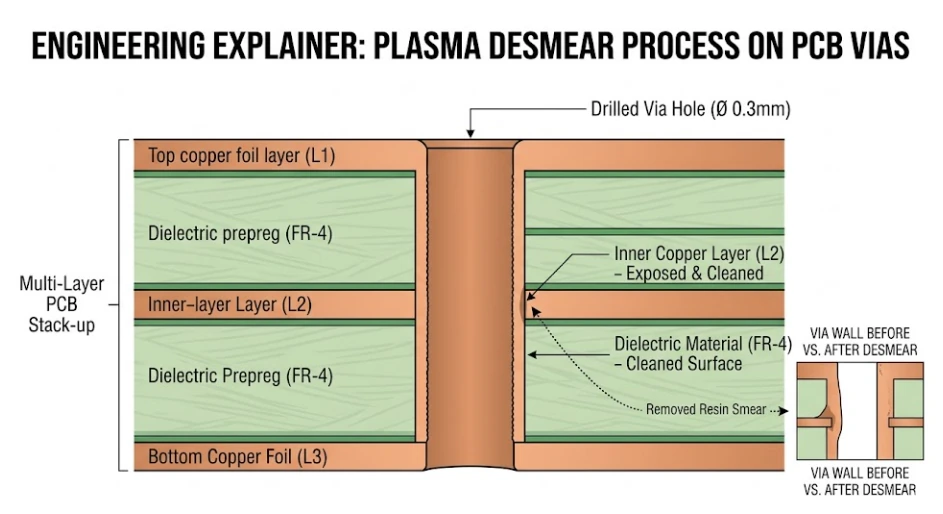
Per i laminati organici standard utilizziamo una rigorosa linea a tre stadi con permanganato alcalino. Il processo gonfia la resina, rimuove chimicamente lo smear e neutralizza i residui controllando l'etch-back tra 0,5 e 1,0 mil, creando un ancoraggio robusto per la successiva deposizione di rame chimico.
I materiali ad alta frequenza di Rogers, Taconic e Syneon si basano ampiamente su PTFE e cariche ceramiche. Il PTFE è chimicamente inerte, quindi elaboriamo queste build in camere specializzate di plasma sottovuoto utilizzando CF4 e O2 per incenerire lo smear e testurizzare la superficie del fluoropolimero. Questo è essenziale per l'adesione della placcatura IPC Class 3 su schede 5G mmWave e radar aerospaziali.

Progettazione architetturale
Dizionario delle architetture via per il routing avanzato
| Tecnologia via | Definizione strutturale | Metodo di processo principale | Caso d'uso B2B ingegneristico |
|---|---|---|---|
| Through-hole (PTH) | Attraversa dall'alto al basso con barrel completo in rame | Foratura meccanica CNC | Distribuzione di potenza, routing segnale standard, componenti through-hole |
| Blind via | Strato esterno terminante su uno strato interno | Foratura meccanica o laser | Fan-out ad alta densità e recupero dello spazio di routing |
| Buried via | Completamente incapsulato tra strati interni | Foratura meccanica su sub-laminazione | Attraversamento di canali di routing interno molto densi |
| Microvia impilato | Più via laser costruiti direttamente uno sopra l'altro | Ablazione laser + VIPPO | Densità estrema, BGA da 0,35 mm, ELIC any-layer |
| Microvia sfalsato | Via laser sfalsati su strati sequenziali | Ablazione laser | Migliore affidabilità ai cicli termici rispetto all'impilato |
| Skip via | Via laser che attraversa due strati dielettrici | Laser ad alta energia | Superare rapidamente un piano di massa |
| Via-in-Pad (VIPPO) | Via posizionato dentro un pad SMD, riempito e placcato piano | Foratura meccanica / laser + planarizzazione | Breakout BGA a passo fine e prevenzione del solder wicking |
| Via backdrillato (CDD) | PTH con lo stub di rame inutilizzato asportato meccanicamente | Controforatura controllata su asse Z | Canali SerDes da 25G / 56G / 112G |
| Array di via termici | Griglia densa di fori placcati sotto un thermal pad | Foratura meccanica CNC | Estrazione di calore da IC di potenza GaN / SiC |
| Foro press-fit | PTH a tolleranza estremamente stretta per pin saldati a freddo | Foratura CNC + stretto controllo della placcatura | Connettori automotive e header per backplane |
Combinare blind via, buried via e microvia impilati trasforma una scheda a singolo ciclo di laminazione in una build complessa a laminazione sequenziale. Consultate il nostro team di ingegneria per bilanciare densità di routing, producibilità e costo.
Settori industriali
Conformità e affidabilità della foratura per settore
Architettura data center 112G
Sistemi ADAS e batterie EV
Garanzia IPC-6012 Class 3 / 3A
Whitepaper tecnico APTPCB
Approfondimento ingegneristico: fisica e termodinamica della foratura PCB
1. La fisica dell'integrità del segnale e del backdrilling
2. Ablazione laser delle microvia e interazione con i materiali
Fotochimica del laser UV: operando nello spettro ultravioletto (~355 nm), i laser UV impiegano la "cold ablation". I fotoni ad alta energia rompono direttamente i legami molecolari sia del polimero dielettrico sia della lamina di rame senza indurre forti gradienti termici. Ciò consente al laser UV di tagliare direttamente attraverso lo strato di rame esterno (Direct Laser Drilling, DLD), eliminando la necessità di una fase fotolitografica di apertura finestra. Inoltre, la ridotta lunghezza d'onda consente uno spot focale eccezionalmente stretto, rendendo possibili microvia perfetti da 0,075 mm (3 mil) con pareti verticali, assolutamente necessari per il fan-out BGA a passo 0,35 mm nelle configurazioni ELIC any-layer.
3. Chimica del desmear e attivazione al plasma
Laminati PTFE/Teflon: il PTFE puro è morbido e altamente soggetto all'espansione termica. Se la velocità del mandrino (RPM) è troppo alta o la velocità di avanzamento (Infeed) troppo bassa, la punta permane troppo a lungo nel materiale generando calore localizzato. Il PTFE fonde e si spalma nel foro, per poi risolidificarsi immediatamente come una barriera liscia e chimicamente inerte sugli strati interni di rame. Per prevenire uno smear catastrofico, utilizziamo cicli specializzati di "peck drilling", profili RPM ridotti e chip load aggressivi in modo da tagliare ed evacuare il materiale prima che si accumuli calore.
4. Mitigazione del CAF e ottimizzazione della punta
Il processo di foratura è il principale innesco meccanico del CAF. Se una punta smussata viene forzata attraverso il laminato, frattura il legame silanico tra il filato di fibra di vetro e la resina epossidica circostante. Queste microfratture creano percorsi capillari cavi. Durante il funzionamento in ambienti umidi, l'umidità penetra, dissolve i sali di rame del processo di placcatura e questi migrano sotto bias DC. APTPCB mitiga meccanicamente il CAF imponendo controlli ad alta frequenza del run-out del mandrino (Total Indicator Reading, TIR < 10 μm) per evitare l'oscillazione della punta, utilizzando avanzamenti aggressivi che tagliano invece di spingere i fasci di vetro e impiegando laminati premium high-Tg resistenti al CAF con trattamenti silanici specializzati.
5. Sfide di elettroplaccatura nei via ad alto aspect ratio
In un bagno standard di elettroplaccatura DC, la densità del campo elettrico si concentra fortemente sugli spigoli all'ingresso del foro (effetto "dog bone"). Di conseguenza, il rame si deposita rapidamente in superficie ma molto lentamente al centro del barrel profondo. In un foro 15:1, la placcatura DC potrebbe depositare 40 μm di rame in superficie ma solo 10 μm al centro, non soddisfacendo i minimi IPC Class 3 e creando un punto debole critico suscettibile di criccarsi durante il forte shock termico della wave soldering.
APTPCB supera le leggi della fisica DC utilizzando il Pulse-Reverse Electroplating. I raddrizzatori erogano un impulso forward (deposito di rame), seguito immediatamente da un impulso reverse ad alta corrente (stripping anodico). Poiché il campo elettrico è più intenso all'ingresso del foro, l'impulso reverse rimuove preferenzialmente il rame in eccesso dai bordi superficiali lasciando quasi intatto il rame nel barrel profondo. Ripetendo continuamente questa forma d'onda pulse-reverse per diverse ore, "spingiamo" il rame in profondità nel via, ottenendo un throwing power eccezionale e garantendo uno spessore uniforme del barrel di rame di 20-25 μm dall'alto al basso, anche in backplane aerospaziali ad alta affidabilità con rapporto estremo 15:1.
FAQ
Domande frequenti sulla foratura PCB avanzata
Qual è il diametro minimo assoluto di foratura supportato da APTPCB?
Qual è l'aspect ratio (AR) massimo che potete forare e placcare in sicurezza?
Quali sono la tolleranza e la lunghezza massima dello stub nel vostro processo di backdrilling (CDD)?
Come garantite la qualità della parete del foro nei materiali PTFE/Rogers?
Quali tolleranze specifiche sono richieste per i connettori press-fit automotive?
Che cos'è il VIPPO e perché è obbligatorio per i microvia impilati?
Come evitate la deviazione della punta in schede spesse, oltre 32 strati?
APTPCB può supportare skip via nei progetti HDI?
Come viene prevenuto il guasto da Conductive Anodic Filament (CAF) durante la foratura?
Come assicurate la registrazione degli strati interni nelle schede ad alto numero di strati?
Quali formati file richiede APTPCB per quotare una lavorazione di foratura complessa?
Il backdrilling aumenta il lead time del mio ordine PCB?
Copertura ingegneristica globale
Servizi di foratura PCB per ingegneri in tutto il mondo
Team di ingegneria di tutto il mondo si affidano ad APTPCB per la foratura di precisione lungo l'intero spettro dei tipi di via, dalla prototipazione rapida fino alla scalabilità di produzione di massa.
Schede per data center con oltre 30.000 hit di foratura, backdrilling controllato ±50 μm per SerDes 112G e fori press-fit per applicazioni server backplane Tier-1.
Via press-fit automotive conformi a IATF 16949, microvia HDI per telecom e array di via termici per power board in rame pesante destinate a motor drive industriali.
HDI any-layer per smartphone con microvia UV laser, schede antenna 5G mmWave con plasma desmear PTFE e foratura per test board di semiconduttori.
Avionica per difesa con via ad alto aspect ratio in IPC Class 3 e schede satellitari LEO che richiedono foratura e processo PTFE ad alta affidabilità.
Pronto a ottimizzare la tua strategia di interconnessione?
Condividi i tuoi dati ODB++ o Gerber con APTPCB. I nostri Technical Architects analizzeranno architettura via, aspect ratio, tolleranze di backdrilling e specifiche press-fit per fornire un report completo di fattibilità DFM e una quotazione formale entro 24 ore.