ISPEZIONE OTTICA / PCB & PCBA
Ispezione AOI per PCB e PCBA
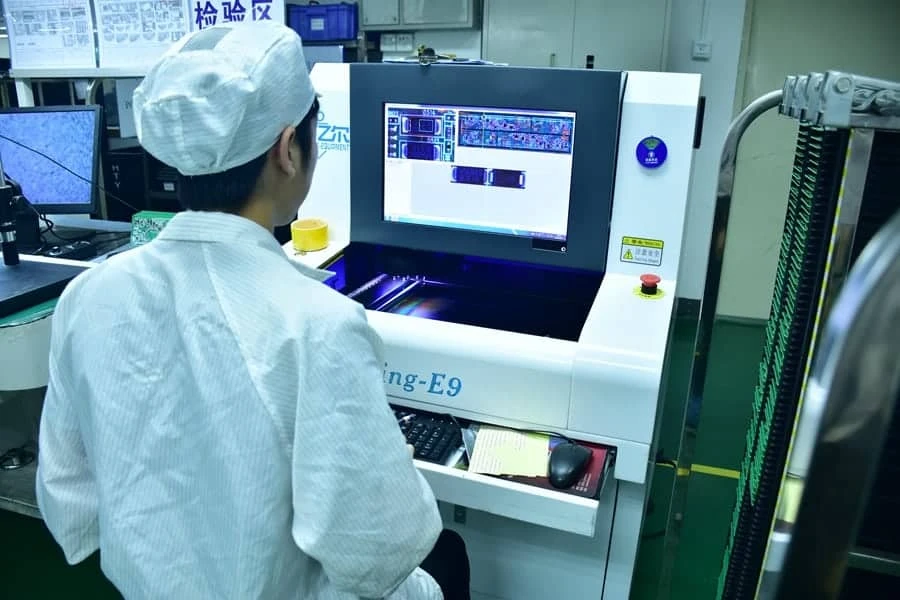
L’ispezione ottica automatica (AOI) confronta immagini 2D o misure 3D di PCB e schede assemblate con dati e criteri approvati per individuare anomalie visibili. APTPCB concorda campo di ispezione, programma, campione di riferimento, regole di revisione e prove complementari prima della produzione.

Revisione umana.
I risultati AOI supportano la successiva decisione sulla qualità.
Definire il campo di ispezione ottica prima della produzione.
L’AOI controlla caratteristiche osservabili e misurabili con il sistema ottico: geometria del rame su PCB nudi, presenza e orientamento dei componenti, posizione e giunti di saldatura visibili sulle PCBA. Il risultato dipende dalla revisione dei dati, dalla visibilità della caratteristica, dal programma, dalle soglie e dai criteri di accettazione approvati.
APTPCB integra l’AOI nel piano di controllo concordato per assemblaggio PCB e produzione di PCB. Il preventivo specifica oggetto, lato, fase di processo, copertura richiesta, gestione degli allarmi ed evidenze; le caratteristiche non osservabili restano assegnate a X-ray, test elettrico o collaudo funzionale.
CAMPO DI ISPEZIONE
Dal piazzamento all’aspetto delle saldature.
Definire i difetti in base ai package effettivi e alle caratteristiche accessibili. Il programma stabilisce cosa controllare e come valutare ogni segnalazione.

02Condizionati da programma e marcatura:
03Non dimostrati dalla sola AOI:
SCELTA 2D / 3D
Adattare l’ispezione all’assemblaggio.
Scegliere l’acquisizione delle immagini in base alle caratteristiche rilevanti. Una misura più approfondita è utile quando risponde a un requisito di ispezione specifico.
Presenza, posizione e orientamento.
Confrontare l’aspetto visibile di componenti e saldature con il riferimento di ispezione.
Scegliere in base alle caratteristiche visibili e ai criteri di accettazione della scheda.
Aggiungere i dati di altezza.
Usare altezza e forma quando queste caratteristiche visibili sono rilevanti per l’ispezione.
Valutare geometria e accessibilità del package. I giunti nascosti richiedono un metodo distinto.
AOI 2D, AOI 3D o prova complementare: come scegliere
AOI 2D
Adatta a presenza, orientamento, polarità, posizione, marcature e aspetto dei giunti visibili quando contrasto, illuminazione e libreria sono sufficienti. La scelta dipende da densità, ombre e criteri di accettazione.
AOI 3D
Aggiunge dati di altezza e profilo utili per coplanarità, terminali sollevati, tombstoning e geometrie che il solo contrasto 2D separa con difficoltà. Non rende visibili i giunti coperti dal package.
SPI prima del reflow
Misura la deposizione della pasta saldante prima del piazzamento. È indicata quando volume, altezza o offset della pasta sono rischi di processo da controllare prima che diventino difetti di saldatura.
X-ray o AXI
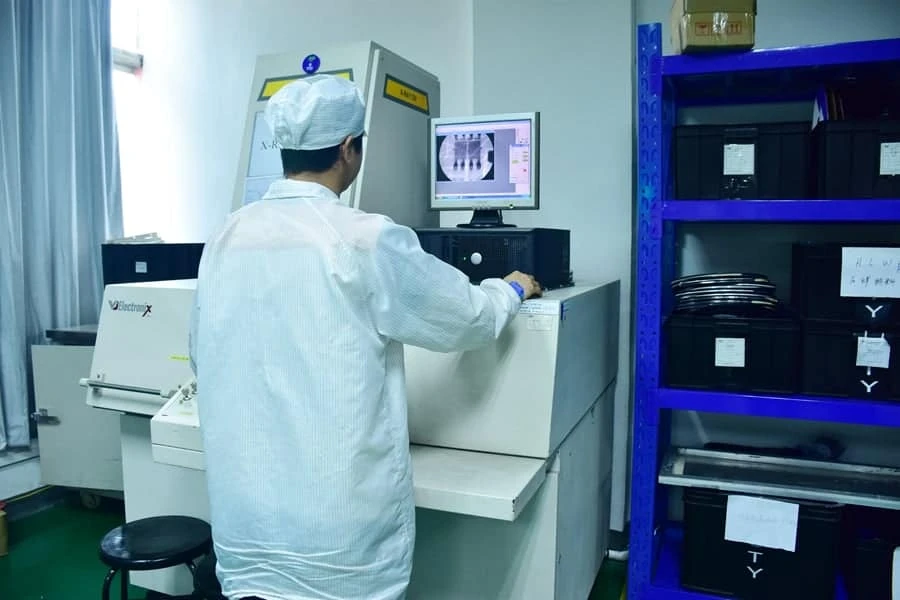
Serve per caratteristiche interne o giunti nascosti, come BGA e package bottom-terminated. Area, campionamento, limiti di voiding ed evidenze devono essere definiti dal progetto.
Test elettrico
Verifica continuità, isolamento, reti o misure di componenti secondo accesso e piano di prova. Può rilevare difetti elettrici che hanno un aspetto ottico accettabile.
Collaudo funzionale
Conferma funzioni definite con alimentazioni, firmware, carichi e limiti approvati. Non sostituisce l’AOI nella localizzazione rapida dei difetti di montaggio.
PROGRAMMARE, ISPEZIONARE, VALUTARE
Dal programma di ispezione
ai risultati verificati.
L’AOI è un controllo di qualità e una fonte di informazioni sul processo. Programma, criteri di accettazione e revisione devono essere coerenti.
Chiudere il ciclo di feedback.
Difetti confermati e falsi allarmi alimentano il programma di ispezione e la revisione del processo.
- 01
Bloccare la revisione
Gerber, ODB++ o IPC-2581, BOM, Pick-and-Place, disegno di assemblaggio, varianti e panel devono descrivere lo stesso prodotto.
- 02
Definire il campo
lato, fase di processo, componenti e giunti critici, difetti da cercare, aree escluse e prove complementari vengono concordati.
- 03
Creare il programma
librerie, coordinate, polarità, marcature, illuminazione, altezza e finestre di ispezione vengono configurate per la revisione reale.
- 04
Validare il riferimento
un campione approvato o un set di schede rappresentative conferma stati conformi, varianti ammesse e difetti noti; una golden board non sostituisce i criteri scritti.
- 05
Approvare soglie e disposizione
falsi allarmi, possibili mancati rilevamenti, regole di seconda revisione, riparazione e nuova ispezione vengono registrati.
- 06
Rilasciare e controllare le modifiche
programma, librerie e limiti restano legati alla revisione; ogni modifica di componente, finitura, stencil, processo o layout richiede valutazione e, se necessario, nuova validazione.
Falsi allarmi, false acceptance e rilascio richiedono revisione umana
Revisione:
l’operatore confronta immagine, posizione, reference designator, criterio e campione approvato prima della disposizione.
Esito:
conforme, difetto, riparabile, da sottoporre a ingegneria o da verificare con altro metodo.
Rilavorazione:
riparazione e nuova ispezione seguono regole definite; un semplice rescan non cancella la causa del difetto.
Evidenza:
immagini degli allarmi, classe del difetto, disposizione, seriale o lotto e versione del programma sono disponibili solo se inclusi nel piano e nell’ordine.

PCB NUDO / PCBA ASSEMBLATA
Fasi diverse.
Obiettivi diversi.
Ispezionare il pattern conduttivo.
Confrontare piste, pad e geometrie visibili con i dati di fabbricazione. Gli strati interni vengono ispezionati prima della laminazione.
Ispezionare componenti e saldature.
Confrontare posizioni, orientamenti e caratteristiche di saldatura accessibili con il programma di ispezione approvato.
Controlli dei PCB nudi e dettagli applicativi
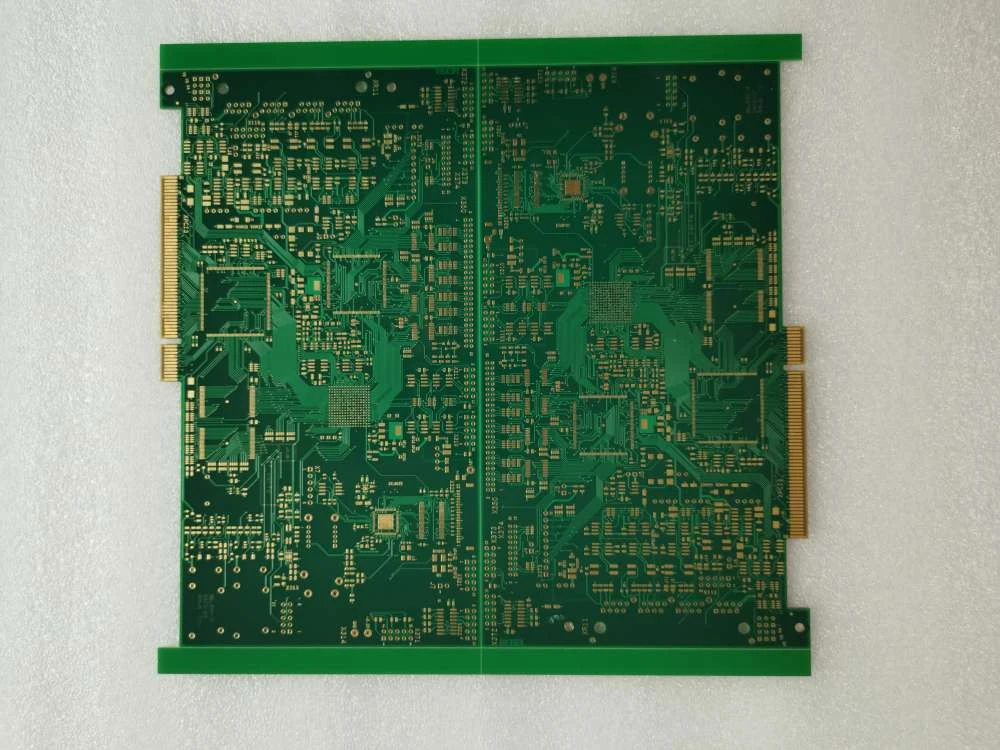
PCB nudo: l’AOI confronta il pattern di rame con i dati di fabbricazione prima che gli strati interni vengano laminati o durante i controlli finali. Può segnalare aperture, ponti, neck-down, spaziature anomale, rame residuo, pad danneggiati e deviazioni di registrazione visibili. Non sostituisce il test elettrico di continuità e isolamento.
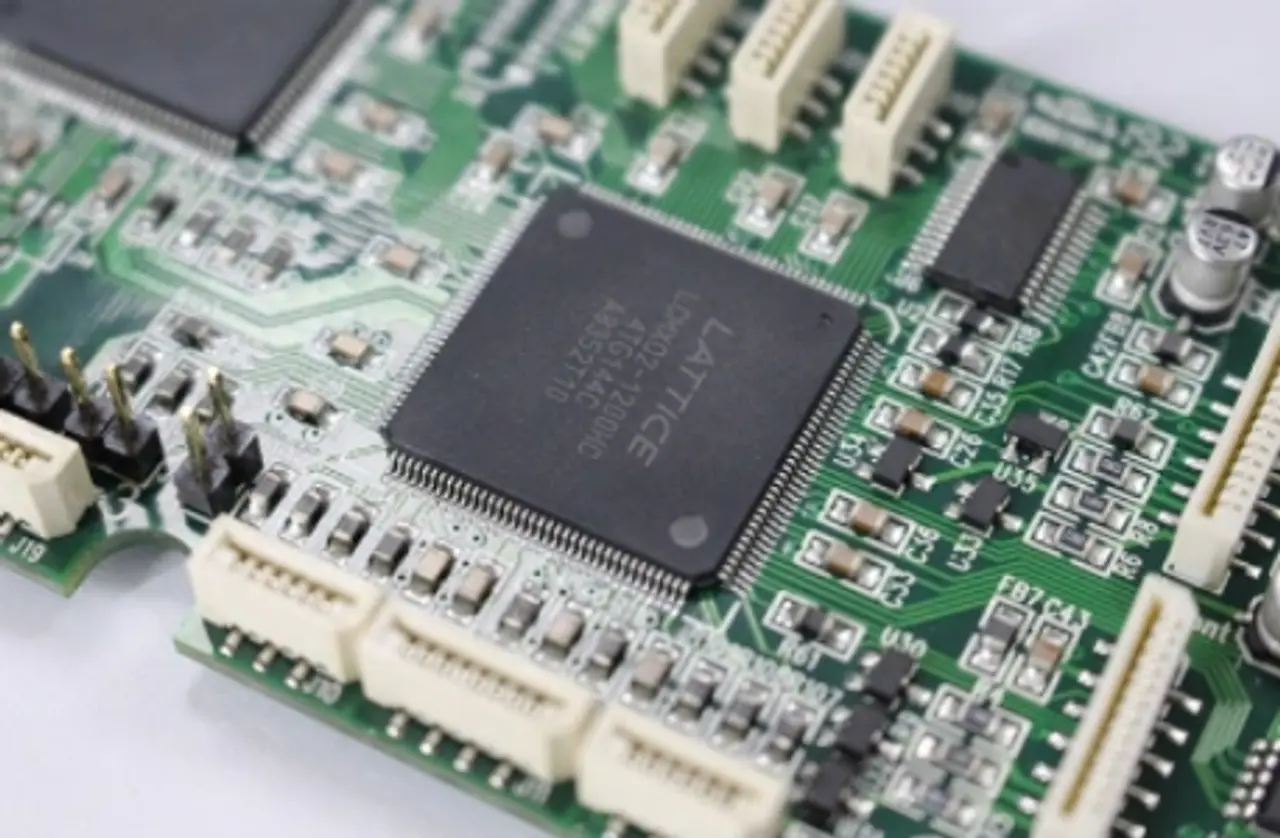
PCBA: l’AOI post-piazzamento o post-reflow valuta componenti mancanti, errati quando identificabili, spostati, ruotati o con polarità non conforme, oltre a giunti visibili e materiale estraneo. Marcature variabili, riflessi, ombre e package simili richiedono librerie e soglie controllate.
Riferimenti tecnici da indicare nella documentazione contrattuale quando applicabili: IPC-A-600 per l’accettabilità visiva dei PCB, IPC-9252B per il test elettrico dei PCB non assemblati, IPC-A-610 per l’accettabilità delle assemblee elettroniche e J-STD-001 per requisiti di processo e saldatura. Classe, revisione e criteri specifici devono risultare da disegno, specifica o ordine.
COPERTURA COMPLEMENTARE
L’AOI è parte del piano di prova.
I metodi di ispezione rispondono a domande diverse. Combinarli secondo il rischio del prodotto e il piano di controllo concordato.
SPI
Controllare il deposito di pasta prima del piazzamento dei componenti.
Ispezione della pasta saldanteAOI
Controllare componenti e caratteristiche di saldatura accessibili.
Esaminare il campo otticoX-ray
Esaminare giunti e connessioni sotto i package.
Ispezione a raggi XICT / FCT
Definire la copertura elettrica specifica per circuito e prodotto.
Test e qualità

RIFERIMENTO TECNICO
Configurazione del programma
e accettazione.
Valutare le apparecchiature, la gestione dei falsi allarmi e i dettagli del servizio prima di concordare il campo di ispezione.
Quali dati inserire in una RFQ per ispezione AOI
Invia revisione e quantità per lotto, file di fabbricazione, BOM con codici produttore, Pick-and-Place, disegno di assemblaggio, varianti/DNP, marcature e polarità attese, immagini o campioni approvati e indicazione delle caratteristiche critiche. Specifica se il servizio riguarda PCB nudo, PCBA, SMT, THT o tecnologia mista.
Definisci inoltre fase di ispezione, 2D/3D se prescritta, standard e classe applicabili, difetti e limiti di accettazione, componenti con giunti nascosti, copertura X-ray o elettrica richiesta, regole di riparazione, tracciabilità ed evidenze da consegnare.
APTPCB restituisce la valutazione di fattibilità, le lacune di visibilità o dati, il piano AOI proposto, le prove complementari e il formato di rilascio. Capacità, tempi e report vengono confermati sul dataset e sul volume effettivi, non con una promessa generica.
DOMANDE PRATICHE
L’AOI nella pratica.
Quali difetti rileva l’ispezione AOI su una PCBA?
L’AOI può rilevare componenti mancanti, spostati o orientati in modo errato, polarità non conforme, tombstoning, ponti, solder ball e anomalie dei giunti visibili. La copertura effettiva dipende da visibilità, programma, librerie, soglie e criteri di accettazione approvati.
Qual è la differenza tra AOI 2D e AOI 3D?
L’AOI 2D usa contrasto, colore e geometria dell’immagine; l’AOI 3D aggiunge misure di altezza e profilo utili per coplanarità, terminali sollevati e tombstoning. Il 3D non rende visibili i giunti nascosti sotto BGA, CSP o QFN.
L’AOI può controllare i giunti sotto BGA e QFN?
Non in modo diretto quando il giunto è coperto dal package. Per ponti, void o forma dei giunti nascosti si valuta l’ispezione X-ray o AXI con area, campionamento e limiti concordati. L’AOI resta utile per posizione, orientamento e caratteristiche esterne visibili.
L’AOI sostituisce il test elettrico o il collaudo funzionale?
No. L’AOI verifica caratteristiche ottiche e geometriche; il test elettrico controlla reti o misure accessibili e il collaudo funzionale verifica comportamenti definiti con alimentazioni, firmware, carichi e limiti. Il piano di controllo assegna ogni rischio al metodo adatto.
Quali file servono per programmare e quotare l’AOI?
Servono la revisione approvata, Gerber, ODB++ o IPC-2581, BOM, Pick-and-Place, disegno di assemblaggio, varianti e DNP, polarità e marcature attese, quantità, criteri di accettazione e prove complementari richieste. Campioni o immagini conformi aiutano la validazione ma non sostituiscono i criteri scritti.
ESAMINIAMO IL TUO ASSEMBLAGGIO
Definire l’ispezione
per la prossima produzione.
Condividi i file del prodotto, la fase di ispezione e i criteri di accettazione. Valuteremo il campo ottico nel piano di prova complessivo.
- Assemblaggio
- File della scheda, BOM e tipi di package
- Copertura
- Elenco dei difetti e criteri di accettazione
- Produzione
- Fase, quantità e necessità di report