Assemblaggio PCB per server e data center con processore, memoria e connettori ad alta velocità

Hardware server pronto al rilascio

Produzione PCB per server e data center

Un PCB per server o data center è una scheda destinata a sistemi di calcolo, storage, rete, alimentazione o gestione, nella quale stackup, canali ad alta velocità, distribuzione di potenza, interfacce termiche e copertura di test devono essere rilasciati come un unico sistema produttivo. Questa pagina aiuta i team hardware a preparare le evidenze necessarie per una RFQ valida, un lotto pilota e il trasferimento in produzione.

Ottieni un preventivo immediato

Preventivo completo →
Stackup + budget perditeInput costruzione
SerDes + impedenzaInput canale
PDN + percorsi correnteInput potenza
HDI + strategia viaInput densità
Definizione backdrillControllo stub
BOM + dati piazzamentoInput assemblaggio
DFT + limiti pass/failInput test
Revisione + evidenzeInput produzione
Stackup + budget perditeInput costruzione
SerDes + impedenzaInput canale
PDN + percorsi correnteInput potenza
HDI + strategia viaInput densità
Definizione backdrillControllo stub
BOM + dati piazzamentoInput assemblaggio
DFT + limiti pass/failInput test
Revisione + evidenzeInput produzione

Cosa deve risolvere un produttore di PCB server prima della produzione

L'hardware per server e data center non appartiene a un'unica categoria di schede. Una scheda madre rack, un backplane NVMe, una scheda switch di rete, un acceleratore AI e una scheda di distribuzione di potenza impongono requisiti diversi a materiali, via, rame, connettori e test. Il pacchetto produttivo deve identificare la famiglia della scheda e il suo rischio di rilascio dominante prima che sia possibile emettere un preventivo utile.
APTPCB esamina i dati PCB o PCBA per server e data center come un insieme collegato: la costruzione multistrato, le classi di interfacce instradate, i vincoli elettrici e termici, le definizioni di foratura e via, il pacchetto di assemblaggio e le evidenze di ispezione o test. Capacità, tolleranze e tempi vengono confermati dopo questa revisione.

Partire dall'architettura, non da una promessa generica sul numero di strati

La prima decisione consiste nel verificare se il progetto possa usare una costruzione multistrato convenzionale con fori passanti o richieda strutture HDI, via ciechi o interrati, via-in-pad, laminazione sequenziale o backdrill a profondità controllata. La risposta dipende da fan-out BGA, interfacce instradate, transizioni tra strati, limiti dello stub, campi connettori e spessore finale della scheda.
La scelta del materiale segue il canale instradato e la costruzione. Fornite la famiglia di laminati obiettivo o approvata, i vincoli dielettrici, le ipotesi sul profilo del rame, la tabella delle impedenze ed eventuali limiti di perdita di inserzione. L'etichetta low-loss, senza stackup e requisito di canale, non definisce un percorso produttivo.

L'affidabilità nasce dalla disciplina di rilascio: modalità di guasto ed evidenze

Una lunga vita operativa non si dimostra scrivendo “24/7” in una specifica. Deriva dal collegamento di ogni modalità di guasto a un input controllato, un punto di ispezione e un record di accettazione.
Modalità di guasto ed evidenze tipiche:
  • Perdita di training o margine del link: controllare stackup, impedenza, continuità dei piani di riferimento, transizioni dei via e stub residui; concordare coupon o misure quando richiesti.
  • Instabilità elettrica o termica: riesaminare percorsi di corrente, distribuzione del rame, campi di via termici, interfacce dei componenti e vincoli meccanici di raffreddamento; la validazione finale di temperatura e transitori resta a livello di sistema cliente.
  • Difetti di assemblaggio nascosti: definire pasta, piazzamento e copertura di ispezione per aree BGA, LGA, QFN e press-fit; usare raggi X o test elettrico quando lo richiedono package e piano DFT.
  • Incompatibilità connettore o chassis: congelare schema dei datum, requisiti dei fori finiti, profilo scheda, keepout e disegni di accoppiamento prima del rilascio pilota.
  • Deriva di revisione: allineare dati di fabbricazione, BOM, AVL, disegno di assemblaggio, firmware e procedura di test sotto un'unica revisione approvata.

Schede madri server: rilasciare insieme memoria, PCIe, fan-out BGA e PDN

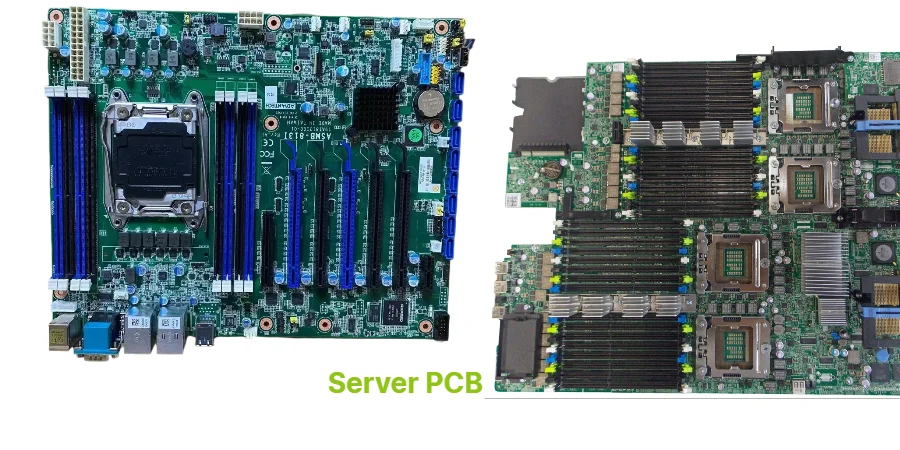
Una scheda madre server combina fan-out di processore e memoria, fabric PCIe, interfacce di gestione, campi connettori e distribuzione di potenza multirail. Per il preventivo non bastano i Gerber: obiettivo di stackup, classi di impedenza, regole di lunghezza e skew, strutture dei via, pesi del rame, requisiti di potenza e vincoli meccanici devono descrivere la stessa revisione.
Indicate per classe PCIe Gen4, Gen5 o Gen6, DDR4 o DDR5, Ethernet SerDes, clock e link acceleratore personalizzati. APTPCB non deduce i vincoli di canale dai nomi delle net: fornite impedenza obiettivo, tolleranza, strato di riferimento, limite di perdita pertinente ed eventuali requisiti di backdrill o stub dei via.

Backplane e midplane di storage: connettori e foratura controllata determinano il rischio

Le schede di storage combinano canali SAS, SATA o NVMe/U.2/U.3 con campi connettori ripetuti, distribuzione di potenza e datum chassis stretti. Il pacchetto di rilascio deve indicare connettore di accoppiamento, requisiti di foro finito e press-fit, lato di ingresso, mappatura degli strati e geometria ammessa di stub o backdrill.
Per la revisione della foratura, separate gruppi PTH, NPTH, press-fit, via ciechi o interrati e backdrill. Fornite dimensioni e tolleranze finite, non solo codici utensile, e definite come saranno accettati profondità, registrazione o stub residuo.

Schede di rete e switch: preservare l'intero budget del canale

Schede switch, router, line card e fabric affiancano canali ad alta velocità a cage connettori dense, clock, logica di gestione e conversione di potenza. La RFQ deve identificare ogni famiglia SerDes, ipotesi su materiale e rame, transizioni dei piani di riferimento, modello del connettore, vincoli di routing e quota del budget di perdita assegnata al PCB.
La revisione produttiva può verificare la coerenza tra stackup proposto, geometria delle piste, cambi di strato, backdrill e tolleranze di fabbricazione. Conformità, margine dell'occhio, EMC e prestazioni end-to-end del canale restano verifiche a livello di sistema cliente.

Acceleratori AI e GPU: segnale, potenza, termica e meccanica condividono lo stesso volume

Le schede di calcolo AI e GPU possono combinare package densi per acceleratori o FPGA, memoria, PCIe o link personalizzati, potenza multifase e hardware di raffreddamento pesante. Fan-out BGA e densità di routing possono richiedere HDI, ma l'architettura dei via deve lasciare spazio anche ai percorsi di ritorno della corrente, al trasporto termico e all'ispezione dell'assemblaggio.
Fornite disegni dei package, dati di piazzamento, ipotesi di corrente e transitori, datum di dissipatore o cold plate, keepout, punti di supporto della scheda e strategia di accesso al test. Integrità di potenza, prestazioni termiche e funzionamento dell'acceleratore devono essere validati nel sistema assemblato del cliente.

Schede di alimentazione e distribuzione: definire percorsi di corrente e confini di sicurezza

Le schede di alimentazione, distribuzione e controllo per server richiedono tensione operativa esplicita, corrente per rail, intento sul peso del rame, rating dei connettori, interfacce termiche, confini di isolamento e architettura di protezione. Larghezza pista o peso del rame non possono essere scelti dalla sola potenza totale del sistema.
Indicate requisiti di prodotto e sicurezza applicabili, vincoli di creepage o clearance, limiti di hipot o test funzionale e condizioni meccaniche di raffreddamento. Le evidenze di fabbricazione PCB e PCBA supportano la qualifica del cliente, ma sicurezza elettrica finale e conformità del sistema restano responsabilità del cliente.

Rilascio dell'integrità del segnale: cinque gruppi di input devono concordare

Rilasciate insieme questi cinque gruppi di input:
  • Classe di interfaccia: protocollo o link personalizzato, classe di data rate, topologia e ipotesi su ricevitore o trasmettitore.
  • Stackup: costruzione dielettrica, profilo del rame, spessore finito e strati di riferimento.
  • Geometria: impedenza obiettivo e tolleranza, intento di larghezza e spaziatura, regola di lunghezza o skew e vincoli di breakout.
  • Transizioni: strati dei via, intento di pad e antipad, ingresso del backdrill e obiettivo di stub residuo dove previsto.
  • Evidenza: coupon, TDR, perdita di inserzione o altro metodo di accettazione quando richiesto dalla specifica cliente.
Cambiare un input dopo il routing può invalidare gli altri. Registrate le deviazioni approvate e aggiornate disegno di fabbricazione, stackup, tabella delle impedenze e dati di progetto sotto la stessa revisione.

Costruire una sequenza di test dal circuito nudo all'accettazione funzionale

Il piano di ispezione deve seguire i rischi della famiglia di schede. Per la fabbricazione possono essere specificati test elettrico del circuito nudo, coupon di impedenza, ispezione dimensionale o microsezione. La copertura dell'assemblaggio può aggiungere SPI, AOI, raggi X, ICT, flying probe o test funzionale, secondo necessità.
ICT e FCT non sono caselle generiche da selezionare. Il cliente deve fornire accesso DFT, fixture o responsabilità della fixture, firmware, sequenza di accensione, carichi, configurazione delle interfacce, output attesi e limiti oggettivi di superamento o scarto. Le evidenze del lotto pilota devono essere riesaminate prima di congelare il flusso di test di produzione.

Matrice per famiglia di scheda: rischio dominante ed evidenza RFQ

Scheda madre server

Rischio dominante: fan-out BGA, timing memoria e PCIe, PDN e meccanica densa. Evidenza RFQ: stackup, tabella delle classi di interfaccia, strategia via, input di potenza e disegni dei connettori.
Backplane o midplane di storage

Rischio dominante: canali ad alta velocità ripetuti, geometria press-fit e stub residui. Evidenza RFQ: specifica connettore, tabella fori, mappatura strati, definizione backdrill e datum chassis.

Scheda di rete o switch

Rischio dominante: perdita di canale, crosstalk, transizioni di riferimento e allineamento delle cage. Evidenza RFQ: allocazione perdite, tabella impedenze, ipotesi sui materiali, transizioni dei via e modelli connettori.

Acceleratore AI o GPU

Rischio dominante: fan-out denso, corrente transitoria, flusso termico e hardware di raffreddamento pesante. Evidenza RFQ: dati package, struttura HDI, correnti dei rail, datum termici e meccanici e piano DFT.

Scheda di alimentazione o distribuzione

Rischio dominante: densità di corrente, aumento di temperatura, isolamento e riscaldamento dei connettori. Evidenza RFQ: tensione e corrente per rail, intento sul rame, confini di sicurezza, condizioni di raffreddamento e limiti di test.

Scheda di gestione, riser o controllo

Rischio dominante: interfacce mixed-signal, geometria di accoppiamento, deriva di revisione e copertura funzionale incompleta. Evidenza RFQ: elenco interfacce, disegni di accoppiamento, BOM/AVL, firmware e procedura di accettazione.

Gate RFQ, lotto pilota e rilascio produttivo per PCB server

Gate RFQ:
  • Dati di fabbricazione, file di foratura, disegno, stackup e requisiti di impedenza o perdita condividono la stessa revisione.
  • Sono dichiarati famiglia della scheda, obiettivo del numero di strati, materiali, rame, strutture via e backdrill, vincoli dei connettori e quantità.
  • Per la PCBA sono inclusi BOM/AVL, dati di piazzamento, disegni di assemblaggio, requisiti di test e volumi previsti.
Rilascio pilota:
  • Domande DFM e deviazioni approvate sono chiuse per iscritto.
  • Coupon, misure dimensionali, microsezioni, raggi X, evidenze elettriche e funzionali sono assegnati al rischio pertinente.
  • Fixture, firmware, carichi e limiti pass/fail sono pronti per i test richiesti sulle unità pilota.
Rilascio in produzione:
  • Le evidenze del first article sono accettate e le revisioni di fabbricazione, BOM, AVL, assemblaggio e test sono congelate.
  • Sono concordati controllo delle modifiche, tracciabilità del lotto, registri di ispezione e requisiti di imballaggio.
  • Volumi, ipotesi di pannellizzazione o assemblaggio e disponibilità dei materiali vengono ricontrollati prima della pianificazione.
Criteri di blocco al rilascio: mappatura strati irrisolta, dati ambigui su fori finiti o via, requisiti di canale mancanti, conflitti connettore o chassis, sostituzioni non approvate e limiti di test assenti restano blocchi. Capacità, tolleranze, tempi ed evidenze vengono confermati solo dopo la loro risoluzione.

Cosa deve ricevere l'acquirente da una revisione tecnica APTPCB

Una revisione produttiva utile trasforma il pacchetto di progetto in decisioni esplicite: costruzione proposta, ipotesi aperte, conflitti DFM, input richiesti al cliente, evidenze di ispezione o test e punti da chiudere prima del rilascio pilota o produttivo.
APTPCB esamina i dati PCB e PCBA forniti rispetto alla famiglia di scheda e alla fase di build richieste. La risposta può quindi distinguere ciò che è confermato, ciò che dipende dai dati del cliente e ciò che resta un blocco al rilascio, offrendo a engineering e procurement una base più chiara per confronto e controllo delle modifiche.

Richiedi una revisione produttiva per PCB server o data center

Invia la revisione corrente del progetto, lo stackup, la tabella di interfacce e impedenze, le note di foratura o via, la BOM e i requisiti di test. APTPCB può riesaminare il pacchetto prima di confermare percorso produttivo, piano delle evidenze e preventivo.

Domande frequenti

Cosa distingue un PCB per server o data center da un PCB industriale standard?

Un PCB per server o data center combina spesso fan-out BGA denso, più classi di interfacce ad alta velocità, distribuzione di potenza ad alta corrente, vincoli meccanici stretti e un piano di test più articolato. La producibilità dipende dall'insieme di stackup, strategia dei via, obiettivi di impedenza e perdita, regole dei connettori, vincoli termici e piano delle evidenze, non dal solo numero di strati.

Quali famiglie di schede per server e data center possono essere sottoposte a revisione produttiva?

La revisione può includere schede madri server, backplane e midplane di storage, schede di rete e switch, acceleratori AI o GPU, schede di alimentazione e distribuzione, oltre a schede di gestione, riser o controllo. Il percorso produttivo viene confermato solo dopo la revisione dei file e dei requisiti effettivi da parte di APTPCB.

Quali dati deve contenere una RFQ per un PCB server?

Fornite dati ODB++ o Gerber, file di foratura, disegno di fabbricazione, stackup finale o obiettivo, requisiti di impedenza e perdita, note su via e backdrill, profilo scheda e tolleranze dei connettori, BOM con fonti approvate, dati di piazzamento, disegno di assemblaggio, specifica di test, volumi previsti e stato della revisione.

Come si selezionano i materiali per un PCB server o di calcolo AI?

La selezione dei materiali parte dal budget di perdita del canale, dallo spessore dielettrico, dal profilo del rame, dai requisiti termici, dalla struttura di laminazione e dai vincoli di fornitura. Il solo nome di un materiale low-loss non è un criterio di rilascio: la costruzione proposta deve essere verificata rispetto alle interfacce instradate e allo stackup di produzione.

Quando servono HDI, via ciechi o interrati, VIPPO o backdrill?

Queste strutture si valutano quando il fan-out BGA, la densità di routing, la geometria dei connettori o i limiti dello stub non possono essere rispettati con normali via passanti. Indicate gli strati collegati, la geometria finita, l'eventuale riempimento o tappatura, l'obiettivo di stub residuo e il metodo di ispezione, così che il percorso dei via possa essere riesaminato.

Quali test devono essere definiti per una PCBA server?

Il piano di test può combinare test elettrico del circuito nudo, coupon di impedenza quando specificati, SPI, AOI, raggi X per giunti nascosti, ICT o flying probe e test funzionale. ICT e FCT richiedono accesso DFT adeguato, fixture, firmware, procedure e limiti oggettivi di superamento o scarto forniti dal cliente.

Quando vengono confermati capacità, tolleranze, tempi e evidenze di produzione?

Capacità, tolleranze produttive, tempi e pacchetto delle evidenze vengono confermati dopo la revisione tecnica dei file completi, della costruzione dei materiali, della strategia dei via, dei rischi di assemblaggio, degli input di test, dei volumi e del controllo revisioni. Le ipotesi irrisolte restano blocchi al rilascio e non vengono trasformate in promesse fisse.