
Controllo della stampa SMT
Controlla la stampa.Prima del piazzamento.
L’ispezione della pasta saldante collega i depositi misurati alle regolazioni della stampante, prima che piazzamento e rifusione rendano il processo più complesso.
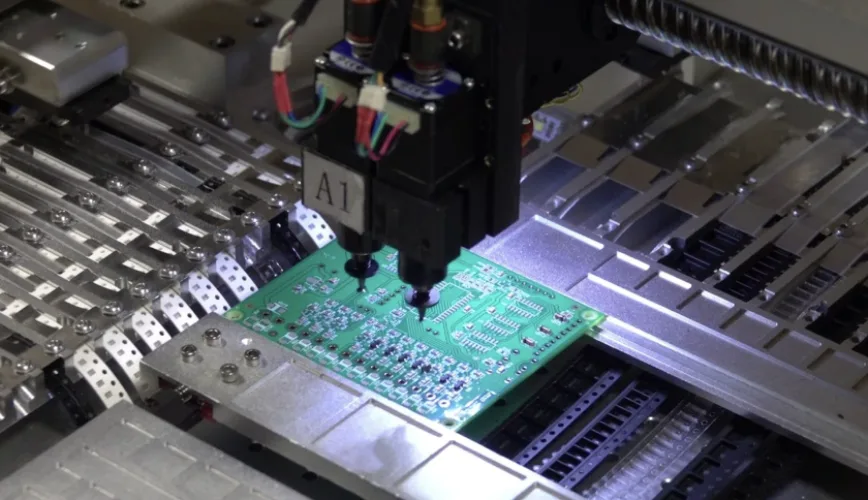
01 / Depositi stampati
Misura la pasta prima che i componenti coprano le piazzole.
02 / Rilascio nel processo di stampa
Conferma il programma, valuta gli allarmi e limita la deriva.
Lo stencil definisce i depositi stampati. La SPI supporta la decisione prima che piazzamento e rifusione rendano più difficili le correzioni.
1. Programma legato alla revisione
2. Primo articolo correlato
3. Falsi allarmi riesaminati
4. Deriva contenuta
5. Deviazioni approvate
6. Evidenze proporzionate al rischio
03 / Deposito e andamento
Valuta insieme volume, altezza, allineamento e deriva.
| Segnale SPI | Cause da verificare | Azione possibile | Evidenza utile |
|---|---|---|---|
| Pasta insufficiente o mancante | Apertura ostruita, rilascio incompleto, separazione stencil-PCB, supporto, viscosità o errore dati | Confermare il pad, contenere il pannello, pulire o verificare stencil e parametri, ristampare solo con procedura approvata | Immagine, pad/package, misura, decisione di rilascio o scarto e registrazione dell'intervento |
| Pasta eccessiva | Spessore/apertura, pressione e velocità racla, separazione, doppia stampa o riferimento errato | Verificare l'intero pattern, correggere la causa e valutare il rischio di ponte o solder ball | Mappa dei depositi, confronto con nominale e record della modifica |
| Offset o print shift | Fiducial, bloccaggio, supporto inferiore, tensione stencil, allineamento o warpage | Valutare direzione e diffusione dello shift, riallineare e confermare una nuova stampa | Trend X/Y, immagine dei fiducial, pannelli coinvolti ed esito di verifica |
| Ponte o sbavatura | Aperture, pulizia, bleed-out, pasta, pressione, velocità o separazione non adatte | Fermare la propagazione, verificare stencil e stampa e definire il destino del deposito interessato | Immagini prima/dopo, area interessata, causa e approvazione del rilascio |
| Variazione locale ricorrente | Supporto PCB, contaminazione, apertura danneggiata, topografia, design pad o riferimento 3D | Separare falso allarme da deriva reale e correggere programma o processo con controllo revisione | Pareto per pad/package, campione master, change log e nuova validazione |
| Variazione globale o nel tempo | Condizione pasta, temperatura, tempo di utilizzo, racla, pulizia, stencil o cambio lotto | Contenere dalla prima evidenza di deriva e correlare il trend ai cambi di materiale e setup | Timeline, lotto pasta/stencil, seriali, limiti e azione correttiva |
Scorri la tabella per consultare tutte le colonne.
04 / Programma di misura
Adatta le impostazioni al rischio di piazzole e package.
| Caratteristica | Cosa può fornire la SPI | Limite da considerare | Decisione da definire |
|---|---|---|---|
| Area e copertura 2D | Forma planare, presenza, eccesso o insufficienza apparente e posizione rispetto al pad | Contrasto, finitura, serigrafia, contaminazione e geometria possono influenzare l'immagine | Area d'ispezione (ROI), illuminazione, libreria, soglia e gestione dei pad speciali |
| Altezza 3D | Profilo verticale e uniformità del deposito rispetto al piano di riferimento ricostruito | Warpage, riferimento del piano, ombre e superficie irregolare possono richiedere compensazione | Tecnologia disponibile, riferimento, range e criterio per pad o package |
| Volume 3D | Volume ricostruito per deposito e confronto con il nominale programmato | Il valore dipende dalla corretta segmentazione e non descrive la lega dopo rifusione | Nominale, tolleranze, campione iniziale e regola per i valori anomali |
| Offset e registrazione | Scostamento del deposito rispetto al pad o al riferimento del programma | Un offset accettabile dipende da pad, apertura, pitch e capacità di autoallineamento in rifusione | Fiducial, coordinate, limite direzionale e reazione a uno shift sistematico |
| Ponte o deposito unito | Indizio di pasta tra aperture o pad che può aumentare il rischio di corto | Non dimostra che dopo piazzamento e rifusione esisterà un ponte elettrico | Conferma visiva, contenimento e controllo di stencil, pulizia e parametri |
| Trend di processo | Distribuzione e variazione nel tempo quando dati, seriali e revisioni sono tracciati | Una dashboard senza limiti, reazione e controllo delle modifiche non chiude il rischio | Unità di analisi, frequenza, regole di escalation e conservazione del record |
Scorri la tabella per consultare tutte le colonne.
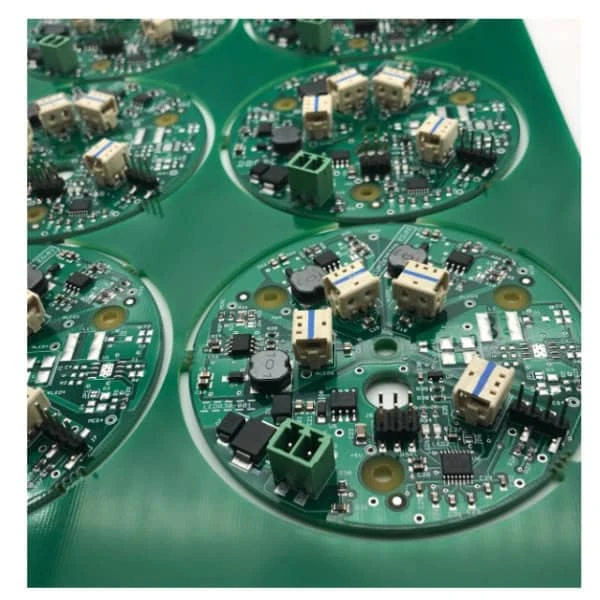
05 / Dati per la produzione
Verifica insieme stencil, pasta e dati di assemblaggio.
| Input | Dati da controllare | Rischio se manca | Riferimento o responsabilità |
|---|---|---|---|
| PCB e pannello | Revisione, pad, finitura, fiducial, solder mask, pannellizzazione, supporto e warpage ammesso | Coordinate errate, riferimento instabile o falsi allarmi | Dati rilasciati dal cliente e DFM concordata |
| Stencil e aperture | Spessore, aperture, riduzioni, step, coating, fiducial, tensione e revisione | Deposito incompatibile con package misti o programma non correlato allo stencil reale | IPC-7525 come guida di progettazione quando richiamata |
| Pasta saldante | Lega, flux, classificazione, tipo polvere, conservazione, scongelamento, vita utile e lotto | Reologia e rilascio variabili o materiale non coerente con processo e requisiti | J-STD-005 per i requisiti della pasta, più scheda tecnica del produttore |
| BOM e package | Part number, package, terminali, thermal pad, pitch, varianti, DNP e componenti critici | Soglie generiche che non rappresentano il rischio del componente | BOM/AVL e disegno di assemblaggio approvati |
| Pick-and-Place/CPL | Coordinate, rotazione, lato, riferimento, origine e corrispondenza con Gerber/ODB++ | Librerie e associazione pad-package errate | Controllo revisione e verifica incrociata dei dati cliente |
| Criteri di accettazione | Caratteristiche, nominali, tolleranze, eccezioni, autorità di rilascio e registrazioni | Allarmi incoerenti, over-rejection o rilascio senza base documentata | Criteri SPI specifici; J-STD-001 e IPC-A-610 riguardano l'assemblaggio e non sostituiscono le soglie SPI |
| Package BTC e BGA | Pattern del thermal pad, aperture, volume, via, profilo e criterio X-ray successivo | Confondere un deposito conforme con un giunto nascosto conforme | IPC-7093/IPC-7095 se richiesti dal programma, con responsabilità di progetto del cliente |
Scorri la tabella per consultare tutte le colonne.
06 / La catena di ispezione completa
Mantieni i controlli successivi dei giunti e i test elettrici.
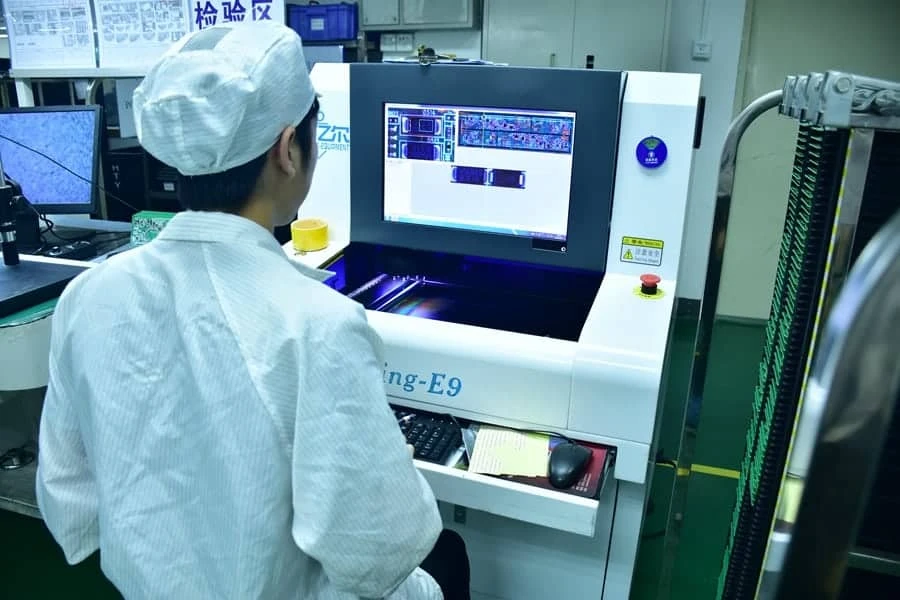
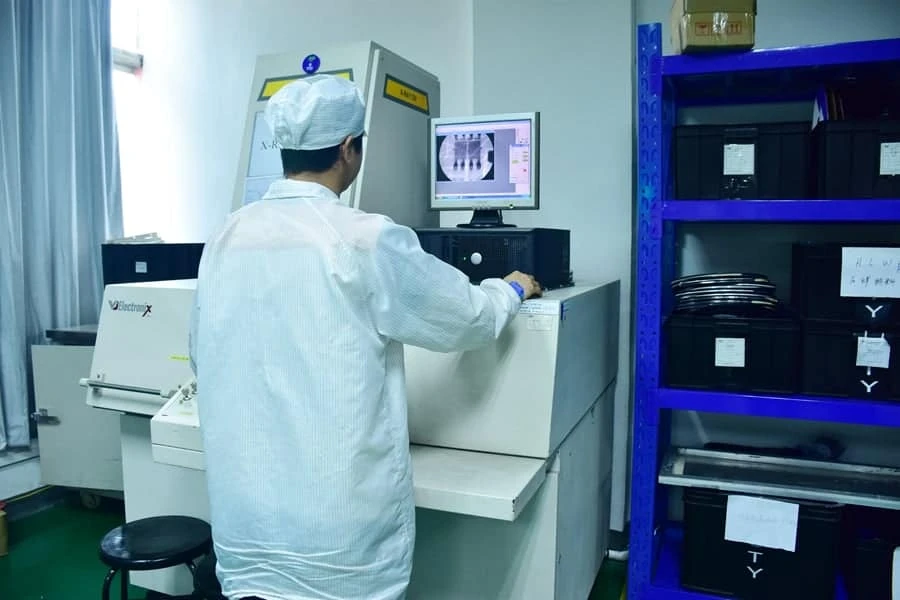
| Metodo | Momento | Oggetto osservabile | Input da concordare |
|---|---|---|---|
| SPI | Dopo stampa e prima del piazzamento | Deposito di pasta: area, geometria, offset e misure 3D se disponibili | Dati pad/stencil, libreria, soglie, allarmi e record |
| AOI | Dopo piazzamento o rifusione secondo il piano | Presenza, orientamento e caratteristiche visibili di componenti e giunti | BOM/CPL, campione, visibilità, criteri e revisione degli allarmi |
| Raggi X / AXI | Dopo rifusione o in failure analysis | Geometria di giunti nascosti selezionati, ponti e void secondo proiezione | Package, viste, campionamento, limiti e formato rapporto |
| ICT o flying probe | Dopo assemblaggio | Reti e componenti accessibili al programma e ai test point | Netlist, test point, fixture, limiti, alimentazione e copertura |
| FCT | Dopo programmazione/assemblaggio nella configurazione prevista | Funzioni esplicitamente incluse con firmware, I/O, carichi e limiti | Procedura, firmware, fixture, campione master, limiti e log |
| Qualifica di sistema | Su prototipo o prodotto rappresentativo | Prestazioni, sicurezza, EMC, ambiente e mission profile del prodotto | Piano del fabbricante dell'apparecchiatura e standard di prodotto applicabili |
Scorri la tabella per consultare tutte le colonne.
Che cosa dimostra la SPI — e che cosa non può dimostrare
| Domanda del buyer | Evidenza SPI pertinente | Cosa resta aperto | Metodo successivo |
|---|---|---|---|
| Il deposito era presente e nella posizione prevista? | Immagine e misura di presenza, area, offset o volume secondo programma | Piazzamento del componente e comportamento in rifusione | AOI pre/post-reflow secondo piano |
| Il giunto saldato è accettabile? | La SPI documenta solo la condizione precedente al giunto | Bagnabilità, forma finale, fillet, difetti termici e metallurgia | AOI, ispezione visiva o raggi X con criteri applicabili |
| Esistono void sotto BGA o QFN? | Distribuzione iniziale della pasta sul thermal pad o sulle piazzole | Percentuale, posizione e impatto dei void dopo rifusione | Ispezione X-ray con viste e limiti definiti |
| La rete elettrica è continua e senza corti? | Nessuna prova elettrica diretta | Open/short, valori, accesso e copertura della netlist | Flying probe, ICT o altro test elettrico concordato |
| La PCBA funziona nel prodotto? | Nessuna prova funzionale diretta | Firmware, alimentazioni, I/O, carichi, comunicazioni e limiti di sistema | FCT con procedura e fixture del cliente |
| La scheda sarà affidabile sul campo? | Un record di processo utile alla tracciabilità | Mission profile, ambiente, stress, progettazione, qualifica e uso reale | Piano di validazione e qualifica del fabbricante dell'apparecchiatura |
Scorri la tabella per consultare tutte le colonne.
RIFERIMENTO TECNICO
Altri vantaggi della SPI e contesto dell’assemblaggio integrato
Checklist RFQ per assemblaggio PCB con ispezione SPI
Checklist RFQ per assemblaggio PCB con ispezione SPI
| Pacchetto | Dati richiesti | Decisione che abilita |
|---|---|---|
| Identità del build | Part number, revisione, variante, quantità prototipo/pilot/serie, pannello e calendario richiesto | Configurazione, capacità, cambio produzione e piano di validazione |
| Dati PCB | Gerber, ODB++ o IPC-2581, forature, disegno, fiducial, stack-up, finitura e pannellizzazione | Riferimento geometrico, supporto, programmazione e controllo revisione |
| Dati PCBA | BOM/AVL, Pick-and-Place/CPL, disegno, polarità, varianti, DNP e parti fornite dal cliente | Associazione pad-package, libreria, sourcing e gestione configurazione |
| Stencil | File aperture, spessore, step, riduzioni, coating, ownership, revisione e vita/condizione se riutilizzato | Volume nominale, fattibilità del mix componenti e responsabilità delle modifiche |
| Pasta e rifusione | Lega/flux richiesti, scheda tecnica, restrizioni di processo e profilo o criteri termici | Compatibilità materiale-processo e correlazione con i rischi post-reflow |
| Package critici | BGA, µBGA, CSP, QFN/LGA, BTC, fine pitch, 0201/01005, thermal pad e componenti a massa elevata | Priorità delle misure, soglie dedicate e prove complementari |
| Accettazione e deviazioni | Caratteristiche SPI, nominali/tolleranze, standard e revisione, campione master, autorità di rilascio ed eccezioni | Pass/Fail, falsi allarmi, rilascio e gestione delle non conformità |
| Tracciabilità e deliverable | Seriale o lotto, immagini, mappe, log, riepilogo, periodo di conservazione, formato, lingua e frequenza di consegna | Costo, archiviazione, auditabilità e pacchetto di rilascio |
| Test successivi | AOI, X-ray, ICT/flying probe, programmazione, FCT, copertura attesa, campionamento e report | Matrice completa dei rischi che la sola SPI non può chiudere |
Come valutare un'offerta SPI senza acquistare una promessa generica
DOMANDE PRATICHE
Domande frequenti
Che cosa misura l'ispezione SPI su una PCBA?
Qual è la differenza tra SPI 2D e SPI 3D?
La SPI impedisce automaticamente ponti, aperti e void?
Come vengono definite le soglie Pass/Fail della SPI?
Quali file servono per programmare e quotare la SPI?
La SPI sostituisce AOI, raggi X, ICT o collaudo funzionale?
Quali evidenze SPI possono accompagnare un lotto?
REVISIONE TECNICA E DI PRODUZIONE
Pianifica il controllo della stampa per il tuo assemblaggio.
Individua le caratteristiche di package e piazzole da seguire nel piano di ispezione SMT.
- Dati PCB e revisione di assemblaggio
- BOM e package a passo fine o con terminazioni inferiori
- Requisiti di stencil o pasta, se specificati
- Criteri di accettazione e registrazioni richieste