Controllo del processo dal pannello alla scheda
Depaneling e profilatura PCB scelti in base al rischio di progetto
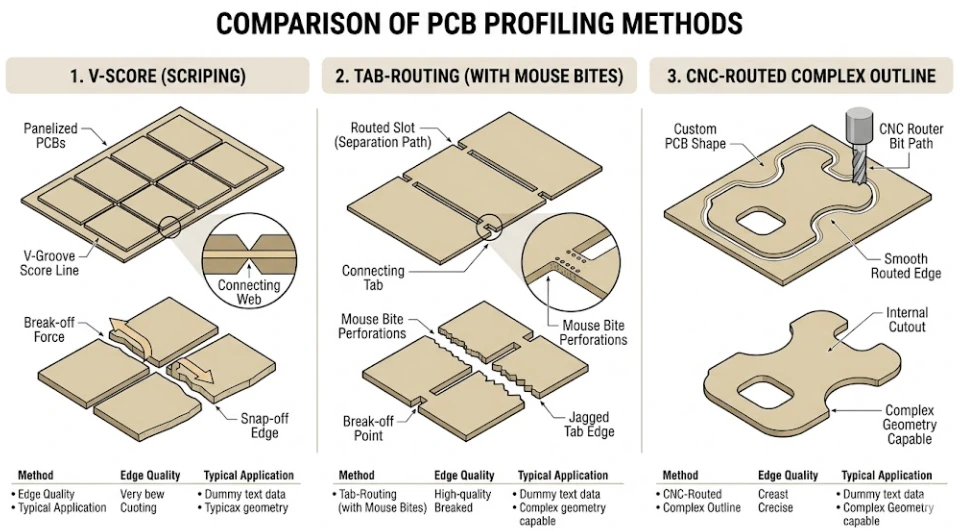
La profilatura PCB crea in modo controllato il profilo finale della scheda; il depaneling separa le schede da un pannello di produzione o assemblaggio. APTPCB valuta routing CNC, V-score, tab routing e laser rispetto a geometria, materiale, rigidità del pannello, componenti vicini al bordo ed evidenze richieste, così il metodo viene definito prima di bloccare attrezzaggi e processo di assemblaggio.
Ottieni un preventivo immediato
Cosa decide questa pagina
Scegli il metodo di separazione prima di approvare il pannello

Matrice di selezione del metodo
Quale metodo di depaneling è adatto alla scheda e all’assemblaggio?
V-score / V-cut
Tab routing + mouse-bite
Depaneling laser
Non applicare una distanza universale tra componenti e bordo
Strumento decisionale per l’acquirente
Condizione della scheda → processo → input RFQ → evidenze di accettazione
| Condizione della scheda o del pannello | Metodo probabile | Vincolo principale | Controllo di accettazione |
|---|---|---|---|
| Array rettangolare con linee di separazione rette | V-score oppure V-score ibrido + routing | Deformazione al distacco, anima residua, aspetto del bordo | Posizione e misura dell’anima residua; prova di rottura del pannello quando richiesta |
| Profilo curvo, tacca o finestra interna | Routing CNC | Diametro utensile, raggio interno, supporto e kerf | Misura del profilo e degli scassi sul primo pezzo rispetto al disegno meccanico |
| Scheda irregolare assemblata in pannello | Tab routing con mouse-bite | Posizione delle linguette, rigidità del pannello e residuo ammesso | Prova di movimentazione, revisione della geometria delle linguette e ispezione del bordo dopo il distacco |
| Design sottile, flessibile, fragile o densamente popolato sul bordo | Valutazione laser oppure routing supportato a basso stress | Risposta del materiale, effetto termico, attrezzaggio e contaminazione | Ispezione del bordo più evidenze dimensionali, di pulizia o deformazione secondo specifica |
| Bordo modulo con fori castellati | Fori metallizzati seguiti da routing controllato | Posizione dei fori, continuità della metallizzazione e geometria di apertura | Ispezione visiva delle castellature e controllo dimensionale sul disegno approvato |
| Connettore a bordo scheda | Routing del profilo più smusso definito a disegno | Angolo/profondità dello smusso, spessore scheda e area hard gold | Misura dello smusso e ispezione del bordo; evidenza del rivestimento se richiesta |
| Input RFQ | Perché modifica il processo | Evidenze da richiedere |
|---|---|---|
| Gerber o IPC-2581 + profilo meccanico | Definisce il contorno di riferimento, scassi, slot e caratteristiche metallizzate sul bordo | Risultati CAM/DFM e disegno di pannello o profilo approvato |
| Materiale, stack-up, rame e spessore finito | Modifica rigidità, risposta al taglio, geometria del V-score e tolleranza ottenibile | Conferma del materiale e tolleranza del profilo concordata |
| Disegno di assemblaggio + componenti vicini al bordo | Mostra i package esposti a flessione, vibrazione, polvere o effetti termici | Revisione del keep-out, concetto di attrezzaggio e piano di deformazione quando applicabile |
| Rail, fiducial, fori di tooling e limiti del trasportatore | Controlla la movimentazione in linea e l’allineamento dopo l’assemblaggio | Disegno del pannello approvato e verifica di compatibilità del primo pannello |
| Requisiti del bordo finito e dell’involucro | Determina se siano accettabili un bordo inciso, un residuo di linguetta o un bordo lavorato | Standard visivo, report delle quote critiche o campione di accoppiamento secondo specifica |
| Requisiti di ispezione e documentazione | Definisce il pacchetto di accettazione prima della produzione, non dopo la spedizione | Quote FAI, foto dei bordi, dati traveler/lotto o report specifico del cliente |
Per pannelli rigidi standard, i valori preliminari discussi più spesso includono un target del profilo CNC intorno a ±0,1 mm, anima residua V-score intorno a 0,3–0,5 mm, fori mouse-bite intorno a 0,5–0,6 mm di diametro con passo 0,75–1,0 mm e scassi interni fresati da circa 1,0 mm di larghezza. Ogni valore va confermato per materiale, spessore, geometria e processo selezionati.
Controllo delle caratteristiche
Come approvare le caratteristiche speciali del bordo PCB
Profili complessi e scassi interni
Geometria del V-score
Linguette breakaway e mouse-bite
Fori castellati e bordi metallizzati
Smussi dei contatti dorati
Fattibilità laser per design sensibili
Progettazione del pannello
La pannellizzazione deve servire fabbricazione, assemblaggio e separazione
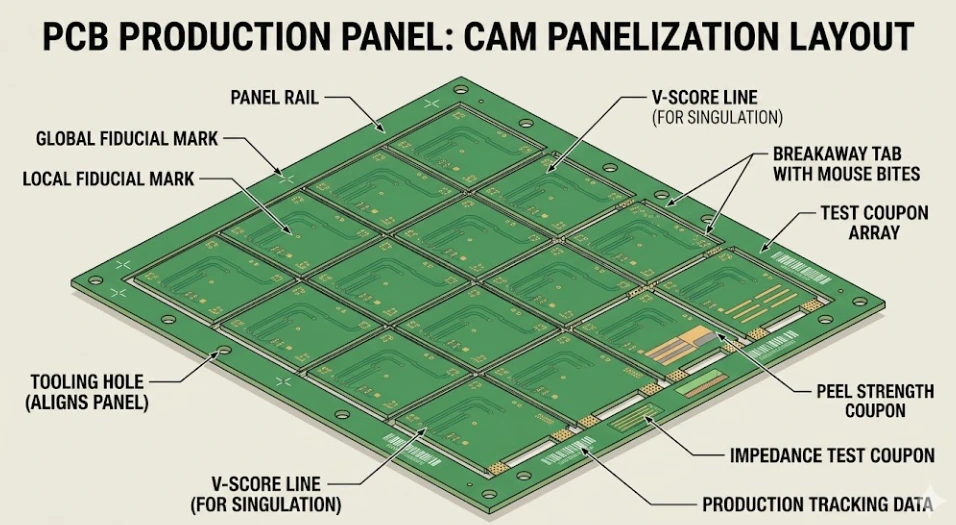
Indica larghezza del trasportatore dell’assemblatore, larghezza rail richiesta, convenzione dei fori di tooling e regole per fiducial globali/locali. Un rail da 5 mm o un fiducial da 1,0 mm possono essere punti di partenza, ma l’attrezzatura del partner di assemblaggio e il piano di stencil/fixture determinano il pannello approvato. Bad-mark, codici a barre, coupon e marcature di tracciabilità occupano anch’essi spazio sui rail.
Il CAM deve confrontare rotazione della scheda, kerf di routing, continuità delle linee V-score e bilanciamento rame/termico. Il V-score può avvicinare schede con bordi retti, mentre gli array fresati richiedono accesso utensile e linguette. Con connettori sporgenti, componenti alti o fixture di saldatura selettiva, la distanza di assemblaggio può contare più dell’utilizzo del laminato.
Posiziona le linguette in modo abbastanza simmetrico da resistere alla movimentazione, evitando transizioni flex, bordi controllati del connettore e package sensibili alla deformazione. Considera fori mouse-bite da 0,5–0,6 mm e passo 0,75–1,0 mm come input provvisori. Larghezza finale della linguetta, numero di fori, direzione di distacco e residuo ammesso devono comparire nel disegno di pannello approvato.

Scenari di progetto
Scenari comuni di profilatura e depaneling PCB
V-score con condizioni di rottura controllate
Routing CNC con ispezione basata sui datum
Tab routing progettato attorno ai rischi di assemblaggio
Castellature integrate nel profilo
Valutazione senza contatto o a basso stress con supporto
Accettazione del bordo specifica per materiale
Guida di progettazione e RFQ
Cosa deve definire l’ingegneria prima della profilatura PCB
1. Fornisci un solo profilo di riferimento
2. Indica il flusso di assemblaggio a valle
3. Definisci bordo finito e pacchetto di accettazione
Come controllare il rischio del depaneling post-assemblaggio
Input per attrezzaggio e allineamento
Componenti sensibili alla deformazione
Ispezione della profilatura PCB e confine degli standard
Tabella decisionale dei materiali
Come il substrato modifica la profilatura PCB
| Substrato | Rischio principale sul bordo | Valutazione del processo | Input dell’acquirente / controllo di accettazione |
|---|---|---|---|
| FR-4 standard o high-Tg | Sfilacciamento delle fibre, smear di resina, delaminazione o deriva per usura utensile | Routing CNC, V-score o tab routing in base a profilo e assemblaggio | Laminato, spessore e tolleranza del profilo; ispezione di quote e bordo |
| Laminato PTFE / RF | Smear della matrice morbida, sporgenza del rame o danno ai bordi degli strati | Routing e supporto specifici del materiale; laser solo dopo verifica di fattibilità | Laminato esatto e vincoli RF sul bordo; ispezione di smear, sporgenze e delaminazione |
| PCB con nucleo in alluminio o rame | Bave metalliche, smear e danno all’interfaccia dielettrica | Routing o incisione compatibili con il metallo e controllo delle bave | Spessore del metallo base e superficie di appoggio; ispezione di bave e interfaccia |
| Flex in poliimmide | Strappo, allungamento, residui o effetti termici sul bordo | Valutazione laser o taglio di precisione supportato | Costruzione flex e coverlay; ispezione di profilo, bordo e residui |
| Rigid-flex | Danno o delaminazione vicino alla transizione rigid-flex | Sequenza di routing e supporto lontani dalle zone di transizione | Geometria della transizione e area di flessione; ispezione dell’integrità |
| Ceramica | Scheggiatura e innesco di cricche per carico meccanico o termico | Lavorazione specializzata o valutazione laser/scribe in base alla ceramica | Materiale, spessore e limite di scheggiatura ammesso; ispezione ingrandita del bordo |
Non trasferire tolleranze di routing o regole di separazione da una famiglia di substrati a un’altra. Dimensioni minime, accesso utensile, accettazione del bordo ed evidenze vengono confermati durante la revisione CAM.
Dopo rifusione e ispezione
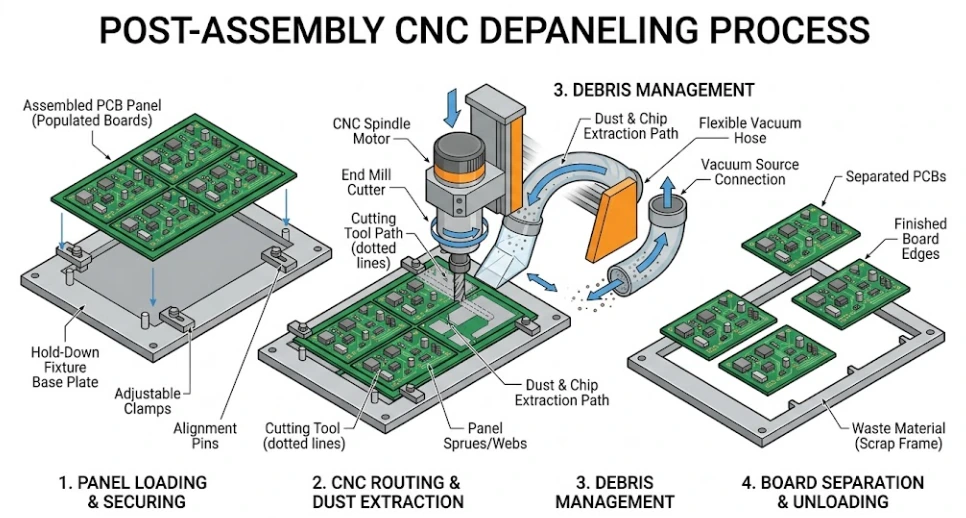
La separazione post-assemblaggio è una fase del processo PCBA
Adatta soltanto quando pannello, posizionamento componenti e rischio di prodotto consentono il carico di flessione. Definisci direzione di rottura e supporto. Non usare una soglia di volume arbitraria per giustificare la separazione manuale: basa la scelta su rischio documentato e ripetibilità.
Una fixture di supporto può limitare il movimento mentre le linguette vengono tagliate. Verifica accesso utensile, distanza dai package, aspirazione e prelievo delle schede. Un processo lavorato riduce la rottura incontrollata, ma non elimina ogni rischio di vibrazione o attrezzaggio.
Il laser evita il contatto con utensili da taglio e può essere adatto ad alcuni assemblati sottili, flessibili o densamente popolati sul bordo. Richiede comunque valutazione di materiale, effetti termici, fumi/residui e qualità del bordo. È un metodo senza contatto, non a rischio zero: definisci le evidenze necessarie per il prodotto reale.

Costi senza false promesse di risparmio
Riduci il costo di profilatura eliminando vincoli inutili, non le evidenze
Confronta gli orientamenti dell’array
Distingui bordi funzionali ed estetici
Blocca il pacchetto dati prima dell’attrezzaggio
| Fattore di costo | Domanda di ingegneria | Azione pratica |
|---|---|---|
| Utilizzo del pannello | La rotazione della scheda o il V-score su linee rette possono migliorare l’array? | Confronta pannellizzazioni approvate, non percentuali generiche di risparmio |
| Lunghezza di routing e scassi | Quali profili e finestre sono funzionalmente necessari? | Semplifica la geometria dove il progetto meccanico lo consente |
| Finitura delle linguette | Dove sono accettabili i residui e dove interferiscono con l’involucro? | Posiziona le linguette su bordi non critici e definisci il residuo ammesso |
| Caratteristiche speciali del bordo | Quali castellature, smussi o slot metallizzati sono necessari? | Indica soltanto caratteristiche funzionali con disegni controllati |
| Separazione post-assemblaggio | Quali controlli di supporto, pulizia e deformazione servono? | Scegli il processo prima di approvare l’attrezzaggio di assemblaggio |
| Evidenze di accettazione | Quali quote e registrazioni riducono il rischio dell’acquirente? | Richiedi un report proporzionato invece di eliminare l’ispezione |
Richiedi un confronto dei metodi insieme al preventivo
FAQ
Domande su depaneling e profilatura PCB
Qual è la differenza tra profilatura PCB e depaneling?
Come si sceglie tra routing CNC, V-score, tab routing e depaneling laser?
Per un pannello SMT è meglio il V-score o il tab routing?
Quale distanza serve tra i componenti e la linea di depaneling PCB?
Quali valori di mouse-bite e V-score vanno indicati nel disegno di fabbricazione?
La profilatura può includere fori castellati, scassi interni e smussi per contatti dorati?
Cosa devo inviare per un preventivo di profilatura e depaneling PCB?
Coordinamento RFQ internazionale
Un unico pacchetto dati di profilatura per team distribuiti
APTPCB accetta RFQ internazionali per PCB e PCBA. Usa file sotto controllo di revisione, quote metriche e requisiti di accettazione espliciti, così ingegneria, acquisti e assemblaggio valutano la stessa definizione del pannello.
Condividi disegno meccanico di riferimento, vincoli del pannello di assemblaggio e registrazioni di ispezione richieste. Fuso orario, trasporto e importazione vengono confermati in offerta, senza inserirli come promesse di lead time non supportate.
Indica quote in millimetri, revisione/classe IPC applicabile ed eventuali limiti specifici del cliente. Certificazioni e requisiti normativi devono essere verificati sul certificato e sul relativo campo di applicazione aggiornati prima di approvare il fornitore.
Mantieni profilo PCB, disegno del pannello, vincoli di stencil/fixture e metodo di separazione post-assemblaggio sotto la stessa revisione, così fabbrica e assemblaggio non ottimizzano definizioni diverse del pannello.
Fornisci destinazione, quantità, imballaggio e documenti richiesti insieme all’RFQ tecnica. Rotta di spedizione, Incoterms, tempistiche ed eventuali documenti specifici per la destinazione vengono confermati nell’offerta formale.
Ottieni un metodo di profilatura PCB con revisione DFM
Carica profilo, stack-up, materiale, disegno di assemblaggio, vincoli del pannello e requisiti del bordo finito. APTPCB valuterà il metodo praticabile, segnalerà gli input mancanti per l’approvazione e formulerà l’offerta sull’ambito concordato, senza applicare una regola universale di depaneling.