
Controllo
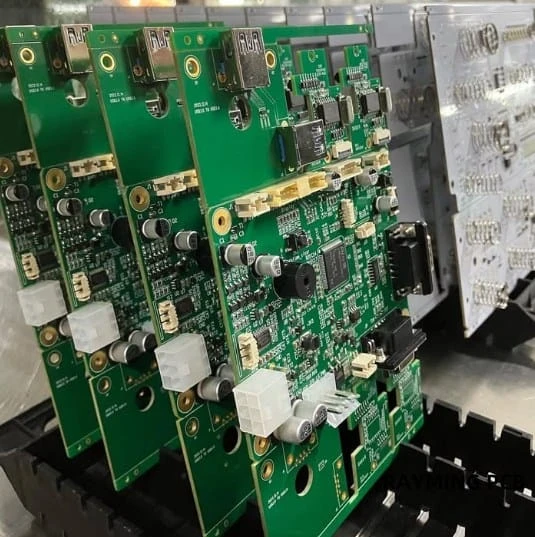
Scheda di controllo con connettori
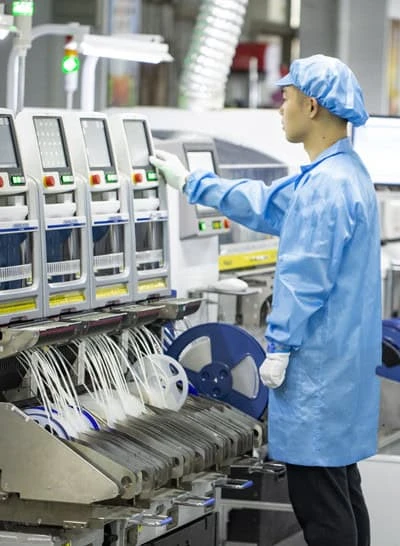
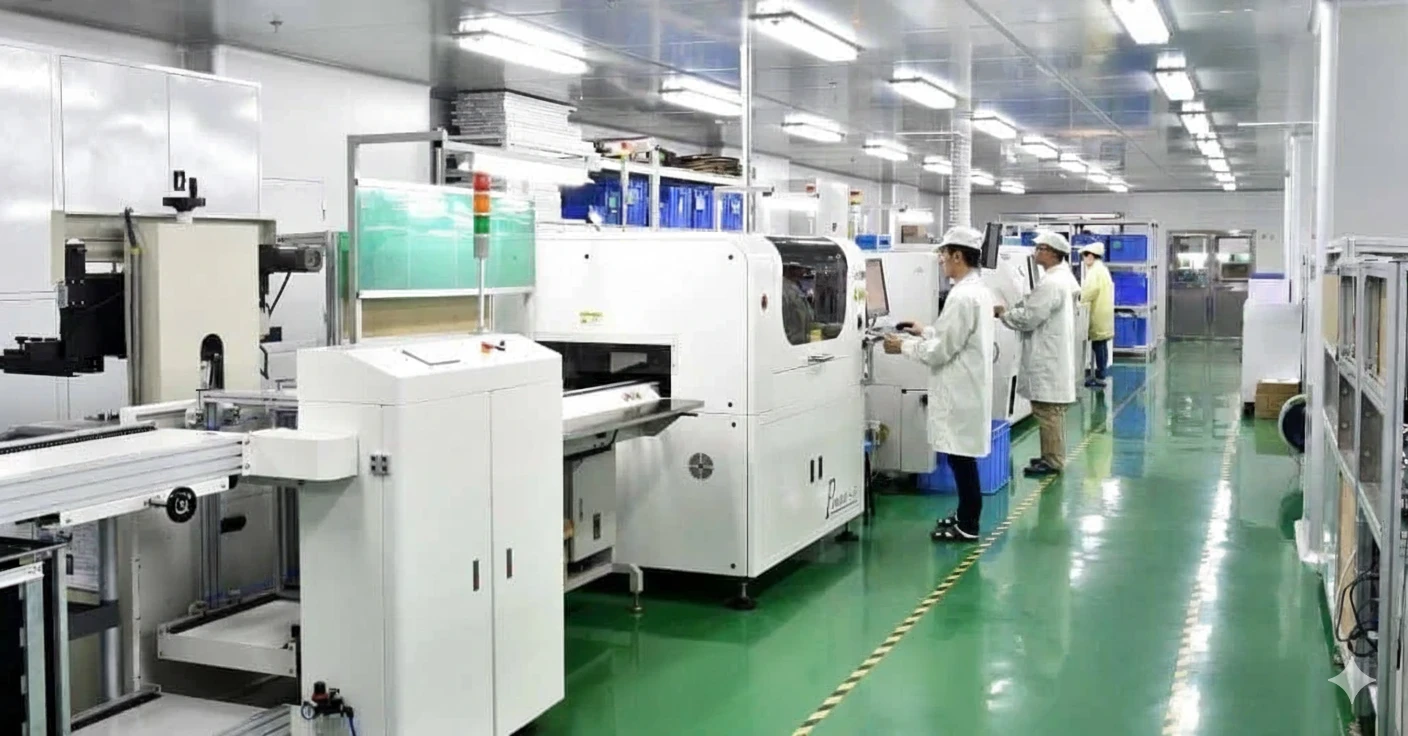
Foto: operatore accanto alla macchina di assemblaggio e ai feeder. Connettori THT vicini a componenti SMT: verificare distanze, massa termica e necessità di pallet.
SelettivaDistanzeCriteri cliente
SMT • THT • SALDATURA • COLLAUDO
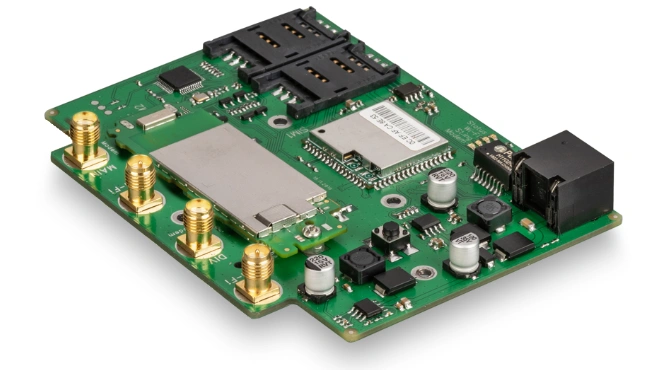
L’assemblaggio PCB SMT e THT combina componenti a montaggio superficiale e componenti a foro passante sulla stessa scheda. APTPCB definisce sequenza di produzione, stencil, profilo di rifusione, metodo di saldatura THT, ispezioni e prove sulla base dei file e dei criteri di accettazione del cliente.
Il processo deve saldare ogni componente senza esporre quelli vicini a rischi termici, meccanici o di ispezione non necessari.
Definire stencil, pasta saldante, componenti sensibili e profilo termico.
Scegliere tra selettiva, onda, manuale o inserimento a pressione in base alla scheda.
Collegare ogni rischio a un controllo, un criterio di accettazione e una prova.
SCELTE DELLA SEQUENZA DI ASSEMBLAGGIO
Il ciclo di assemblaggio misto deve considerare entrambi i lati della scheda, l’intera sequenza termica e l’accesso necessario dopo ogni operazione. Chiedi un ciclo basato sui componenti e sul disegno effettivi, indicando nel preventivo attrezzature, eccezioni manuali e tempi di ispezione.
| Condizione di assemblaggio | Decisione sulla sequenza | Input o evidenza richiesta | Impatto sul preventivo |
|---|---|---|---|
| Componenti SMT su entrambi i lati | Definire l’ordine dei passaggi in riflusso e valutare i componenti capovolti, compreso l’eventuale supporto o fissaggio. | Istruzioni di processo esatte, indicazioni su pasta e processo, posizionamento su entrambi i lati e sequenza termica prevista. | Confermare se servono supporti, attrezzature o operazioni aggiuntive. Dimensioni o peso del componente, da soli, non determinano un ordine universale dei lati. |
| Connettore o componente THT sensibile alla temperatura | Scegliere la fase d’inserimento e il metodo di saldatura in base all’esposizione ammessa per il componente specifico. | MPN critico e istruzioni aggiornate del produttore, massa termica della scheda e ciclo previsto: saldatura selettiva, a onda o manuale. | Indicare eccezioni locali di saldatura o movimentazione. Inserire il componente dopo il riflusso non elimina il calore della saldatura successiva. |
| SMT sul lato inferiore vicino a giunti THT | Valutare insieme accesso dell’ugello o dell’onda, sporgenza dei terminali, supporto della scheda e componenti vicini. | Disegno dei lati di assemblaggio, aree libere sul lato saldature, dettagli di terminali/connettori e verifica di fattibilità dell’accesso previsto. | Confermare ciclo automatico, eventuale pallet/attrezzatura ed eccezioni manuali controllate. Non si presume una distanza libera indicata da altri fornitori. |
| Connettori alti, schermature, dissipatori o componenti meccanici | Pianificare l’accesso per ispezione, rilavorazione e test prima che un’operazione successiva lo renda difficile, oppure definire un controllo successivo adeguato. | Disegno di assemblaggio/meccanico e caratteristiche che diventeranno difficili da vedere, raggiungere o sondare. | Includere i momenti di verifica e le operazioni aggiuntive richieste. Foto o AOI da sole non verificano tutte le connessioni nascoste. |
| Interfacce press-fit o saldate con pulizia/protezione successiva | Distinguere l’inserimento senza saldatura dei pin compliant dai terminali saldati e coordinare inserimento, ispezione, pulizia e rivestimento. | Istruzioni esatte di contatti/PTH e attrezzature, condizioni ammesse di processo/pulizia e verifica di assemblaggio richiesta. | Indicare separatamente utensili d’inserimento, movimentazione e ambito di verifica. Il press-fit non è un processo di saldatura e un’attrezzatura da sola non qualifica l’interfaccia. |
Per la revisione del ciclo indica tipo e lato di montaggio, istruzioni di processo degli MPN critici, disegni e aree da tenere libere, quantità, vincoli di pulizia/rivestimento e accesso ai test. Chiedi quali operazioni e registrazioni sono incluse e chi approva un cambio di ciclo. Consulta il processo di saldatura selettiva, la pianificazione dell’assemblaggio misto e la pagina test e qualità per definire la copertura.
Una richiesta preliminare di fattibilità SMT/THT può includere requisiti provvisori. Segnala i dubbi su esposizione termica, accesso o test dei componenti, così da valutarli prima di confermare il ciclo produttivo.
COPERTURA DEL PROCESSO
Una PCBA mista richiede sequenza, accesso alla saldatura, gestione della massa termica e piano di collaudo definiti prima della produzione.
DFM di stencil e posizionamento
Verifica di aperture, polarità, coordinate XY, riferimenti fiduciali e distanze di sicurezza.
Controllo della rifusione SMT
Profilo termico, controllo della pasta e ispezione ottica definiti in base ai componenti e al rischio.
Scelta del metodo THT
Saldatura selettiva, a onda o manuale, oppure inserimento a pressione, secondo accesso ai pin, massa termica e zone di esclusione.
Prove di accettazione
Raggi X, ICT, FCT, scansione strutturale e controllo di pulizia solo quando il piano approvato li richiede.
METODO
Sequenza e criteri di accettazione vengono definiti prima del primo articolo e rivalutati dopo ogni modifica.
DFM e metodo
Revisione di distinta base, coordinate XY, polarità, componenti alti, zone di esclusione e metodo di saldatura.
Stencil e preparazione SMT
Validazione di stencil, pasta saldante, alimentazione componenti, programma di posizionamento, profilo di rifusione e primo articolo.
Accettazione della rifusione SMT
Controllo della pasta, ispezione ottica e raggi X mirati prima che l’inserimento THT limiti l’accesso.
Inserimento THT e saldatura
Controllo di inserimento, pallet o ugello, flussante, preriscaldo, temperatura, tempo di contatto e ispezione.
Collaudo e spedizione
Prove a sonde mobili, ICT, FCT o scansione strutturale secondo il piano, quindi preparazione del dossier di lotto.
CASI DI CONFIGURAZIONE
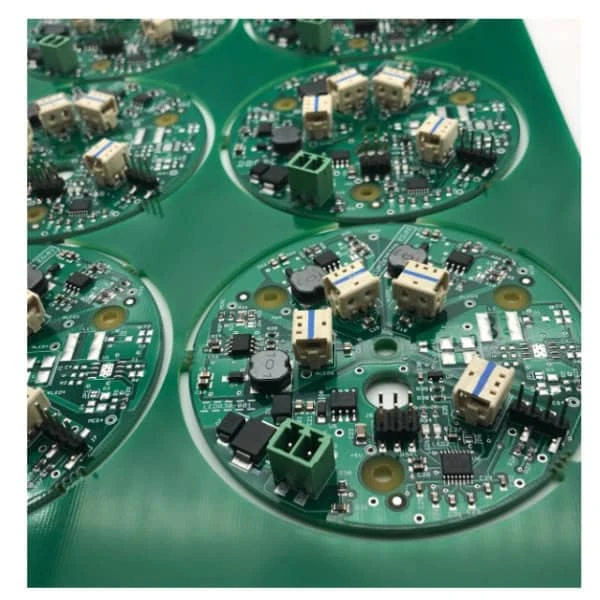
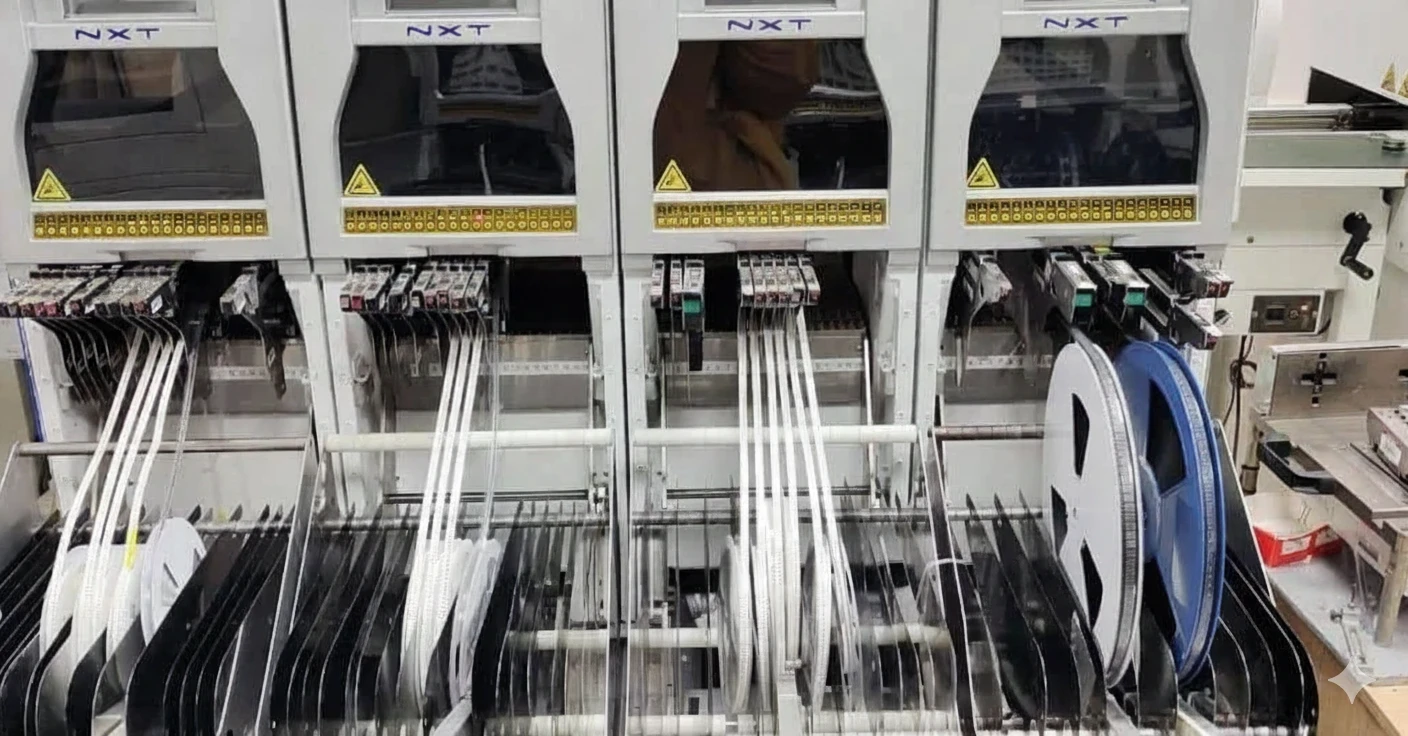
Questi esempi mostrano le decisioni di processo da documentare; non sostituiscono l’analisi della scheda e dei suoi criteri di accettazione.
PUNTI DI ACCETTAZIONE
Un’offerta utilizzabile collega ogni fase ai dati in ingresso, al criterio di accettazione e alla prova richiesta.
File approvati, revisione, deroghe, parametri concordati e risultati richiesti devono restare identificabili fino alla spedizione.
QUALITÀ
I punti di accettazione coprono pasta saldante, rifusione, saldatura THT, pulizia e collaudo elettrico secondo il piano approvato.
La rifusione SMT viene verificata prima dell’inserimento THT quando l’accesso a BGA, QFN o BTC sarà poi limitato.
Saldatura selettiva, a onda o manuale e inserimento a pressione vengono scelti in base ad accesso, numero di pin, massa termica e rischio per i componenti SMT vicini.
Distinta base, lista produttori approvati, coordinate XY, disegni, strategia di collaudo e vincoli di saldatura o pulizia rendono l’analisi più rapida e precisa.
Connettori, relè e componenti di potenza richiedono una strategia di saldatura compatibile con massa termica e criteri del cliente.
Le schede con segnali sensibili richiedono criteri espliciti di pulizia, ispezione e collaudo funzionale.
Morsetti, trasformatori e componenti inseriti a pressione richiedono tenuta meccanica e accesso controllato alla rilavorazione.
Giunti nascosti e componenti schermati impongono di pianificare l’ispezione prima dell’inserimento dei componenti THT.
QUALITÀ E COSTO
Ogni controllo deve rispondere a un rischio identificabile e produrre una prova utilizzabile.
Qualità
Qualità
Costo
Costo
Risposte su sequenza SMT/THT, metodo di saldatura, ispezioni, standard di accettazione e file necessari per il preventivo.
Ricevi una proposta di ciclo di lavorazione, metodo di saldatura e copertura di ispezione e collaudo.