Sequenza di rilascio
Dal pacchetto RFQ al trasferimento controllato in produzione
La risposta più utile di un fornitore non è un titolo sul numero massimo di strati, ma un percorso tracciabile dall'intento progettuale alla costruzione confermata, alle evidenze del lotto pilota e al controllo delle modifiche in produzione.
1. Gate RFQ: allineare un'unica revisione tecnica
Inviare dati ODB++ o Gerber, file NC drill e routing, netlist, disegno di fabbricazione, mappa degli strati, stackup obiettivo o approvato, requisiti di materiali e rame, tabella dei fori finiti, tabella di impedenza o perdita, note su via e backdrill, dimensioni, quantità e stato di revisione.
La quotazione deve separare elementi confermati, ipotesi condizionate, esclusioni e input del cliente. Una mappatura degli strati mancante, dati ambigui sui fori finiti, materiali non risolti o limiti di accettazione assenti restano vincoli di rilascio della RFQ.
2. Chiusura DFM: congelare costruzione ed eccezioni
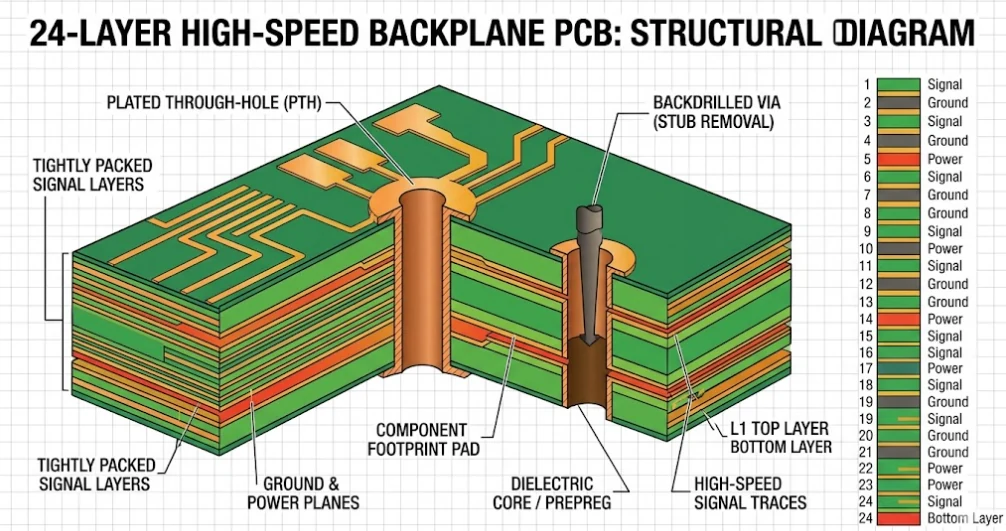
Chiudere per iscritto simmetria dello stackup, sostituzioni dei materiali, gruppi di foratura, laminazione sequenziale, riempimento via, geometria di backdrill, strutture di impedenza, ipotesi di pannellizzazione e riferimenti meccanici. Le deviazioni approvate devono comparire nella stessa revisione del disegno di fabbricazione, dello stackup, dei dati di progetto e della specifica di acquisto.
Tra i documenti di riferimento utili possono rientrare IPC-2221 e IPC-2222 per i principi di progettazione, IPC-6012 per i requisiti prestazionali delle schede rigide, IPC-A-600 per l'accettabilità e i metodi IPC-TM-650 applicabili. Disegno del cliente e specifica di acquisto stabiliscono documento, classe, revisione e criteri di accettazione applicabili.
3. Rilascio del lotto pilota: associare le evidenze al rischio di guasto
Associare le evidenze al rischio costruttivo: test elettrico della scheda nuda per la connettività, coupon di impedenza quando specificati, controlli dimensionali per connettori e profilo, dati di microsezione per via o caratteristiche di strato selezionate e verifica del backdrill quando sono controllati profondità o stub residuo.
Campionamento, formato del rapporto e limiti di superamento o rifiuto devono essere concordati prima della fabbricazione. Un rapporto privo di un limite di accettazione definito non chiude la decisione di rilascio.
4. Rilascio della produzione: controllare modifiche, tracciabilità e ripetibilità
Accettare le evidenze del lotto pilota, congelare i dati di fabbricazione e ispezione e concordare regole per sostituzione dei materiali, tracciabilità dei lotti, imballaggio e modifiche tecniche prima della pianificazione dei volumi. Ricontrollare ipotesi su pannello, materiali e capacità quando cambiano quantità o revisione.
La produzione deve essere sospesa quando il set di dati rilasciato non corrisponde più a stackup approvato, architettura via, tabella di impedenza, disegno meccanico o piano delle evidenze.