attrezzature per la produzione di PCB. La scena non dimostra l’ambito di ispezione o collaudo previsto per un ordine.

DAL CONCEPT AL PILOT • LIVELLO PRODUZIONE • DFM/DFT

Produzione & assemblaggio PCB NPI in piccole serie

Valida nuovi design con build a bassa quantità che utilizzano gli stessi materiali, stack-up e processi della produzione di massa. Dal rigido/HDI a flex e rigid-flex, ogni lotto NPI si comporta come una produzione scalata.

1–32+ layer
Numero layer
Rigid / HDI / Flex / Rigid-flex
Mix
IPC Class 2/3
Qualità

Ottieni un preventivo immediato

Preventivo completo →
1–32+ layerNumero layer
Rigid / HDI / Flex / Rigid-flexMix
IPC Class 2/3Qualità
Livello produzioneStack-up
IntegratoDFM/DFT
AOI + X-Ray + ICT/FCT; I requisiti applicabili di un programma automotive IATF 16949 e la documentazione specifica del cliente possono essere supportati nell’ambito concordato. Verificare la certificazione vigente per entità legale, sito produttivo e campo di applicazione; il supporto non afferma una certificazione IATF aziendale attuale.Ispezione
A livello lottoTracciabilità
<24 hFeedback DFM
1–32+ layerNumero layer
Rigid / HDI / Flex / Rigid-flexMix
IPC Class 2/3Qualità
Livello produzioneStack-up
IntegratoDFM/DFT
AOI + X-Ray + ICT/FCT; I requisiti applicabili di un programma automotive IATF 16949 e la documentazione specifica del cliente possono essere supportati nell’ambito concordato. Verificare la certificazione vigente per entità legale, sito produttivo e campo di applicazione; il supporto non afferma una certificazione IATF aziendale attuale.Ispezione
A livello lottoTracciabilità
<24 hFeedback DFM

Lancio NPI

NPI e piccole serie per passare dal concept al pilot con meno rischio

Per un lotto pilota, indica la revisione della scheda, la quantità prevista e quali evidenze ti servono prima di avviare il lotto successivo. Se il materiale o la struttura della scheda sono ancora da definire, consulta prima la pagina Produzione di PCB speciali.
La fase NPI funziona quando il piccolo lotto viene costruito già con disciplina da produzione. Per questo non trattiamo queste run come semplici prototipi: allineiamo materiali, stack-up, finiture, documentazione e criteri di ispezione a ciò che servirà quando il design entrerà in pilot o in volume.
Questo è particolarmente importante per prodotti HDI, rigid-flex, RF o a impedenza controllata, dove una differenza tra prototipo e produzione può invalidare settimane di validazione. Quando serve una risposta molto rapida, possiamo combinare l’approccio NPI con la corsia quick turn senza perdere il controllo documentale.
Macchina per foratura laser ESI nello stabilimento

Percorso NPI

Da EVT a PVT: cosa ci aspettiamo in ogni fase

Ogni fase richiede un lotto, una profondità di review e un’uscita documentale diversa.
FaseObiettivo principaleLotto tipicoCosa deve uscire dalla fase
EVTVerificare funzione base e architettura5-20 pzLista chiara dei difetti, aggiustamenti stack-up e primi dati elettrici
DVTValidare prestazioni, producibilità e copertura di test20-100 pzDesign quasi congelato, criteri IPC e piano ispezione stabile
PVTConfermare la ripetibilità prima della produzione50-500 pzBOM pulita, parametri di processo chiusi e documentazione pronta
Bridge / small batchSupportare lanci controllati o engineering change100-2000 pzStesso controllo della produzione ma con flessibilità di modifica

I volumi sono indicativi; tecnologia, BOM e piano di test pesano spesso più del numero puro di pezzi.

Controlli engineering

Review DFM, DFT e di processo prima della fabbricazione

Il modo più economico per migliorare lo yield NPI resta individuare i rischi prima di avviare il pannello.
AreaCosa verifichiamoDeliverable
Layout e regoleTrace/space, anular ring, accesso foro, sliver, rame residuo ed equilibrio termicoLista DFM prioritaria e azioni raccomandate
Stack-up e impedenzaMateriali, spessori, sequenza layer, coupon e tolleranze targetStack-up approvato e tabella impedenze
BOMRischio sourcing, equivalenti, lifecycle e componenti criticiStato acquisti e allerte di approvvigionamento
DFT / fixtureAccesso test, punti di misura, requisiti ICT/flying probe/FCTCopertura minima di test e piano di validazione
AssemblaggioFootprint, profilo termico, sensibilità componenti e sequenza SMT/THTNote di processo e criteri di ispezione

Prototipo vs NPI

Prototipo rapido standard vs vero processo NPI

Confronta l’offerta quick-turn effettiva con il piano NPI in base a processo, evidenze e requisiti di trasferimento.
AspettoPrototipo rapidoNPI / small batch
Materiali e stack-upChiedi quale materiale e stack-up sono previsti e come vengono registrate eventuali differenze dalla configurazione successiva.Vengono chiusi con intenzione produttiva e controllo di ripetibilità
DocumentazioneChiedi quali documenti e criteri di accettazione sono compresi nell’offerta.Include criteri IPC, tracciabilità e output per qualità/acquisti
Copertura testConcorda la copertura di test in funzione del rischio e dell’obiettivo della fase.Viene pianificata in base al rischio tecnico e all’obiettivo della fase successiva
ObiettivoImparare rapidamente sulla funzione del designRidurre il rischio prima di pilot, lancio o scale-up
DocumentazioneChiedi quali risultati e registrazioni dei test elettrici e quali criteri di accettazione sono inclusi nell’offerta per il prototipo.Concordare le ricette di processo da mantenere, gli stack-up da archiviare e le registrazioni richieste per il lotto pilota. I report FAI sono disponibili se richiesti; non sono previsti automaticamente per ogni lotto NPI.
Transizione al volumeChiedi quali dati e registrazioni vengono trasferiti e come sono gestite le modifiche di fornitore.Dati CAM e ricette documentate possono agevolare il trasferimento; prima dell’aumento di volume si valutano modifiche di ambito, materiali, processo e test.

Pilot e bridge

Workflow dedicati per produzione pilota e lotti bridge

Quando il design non è più in piena esplorazione, il piccolo lotto deve comportarsi come una prova generale di produzione. Questo significa ripetere materiali, parametri di processo, ispezione e gestione BOM con la stessa logica che verrà usata nelle serie successive.
In questa fase possiamo coordinare schede nude, PCBA, approvvigionamento e test sotto un piano condiviso. I registri del lotto aiutano a valutare risultati al primo passaggio, copertura di prova, tempi di approvvigionamento e rischi di modifica o aumento dei volumi.
Nel passaggio da un lotto PVT da 200 pezzi a un ordine da 50.000 unità possiamo trasferire dati CAM e ricette di processo documentate sullo stesso percorso produttivo. Prima di aumentare i volumi si valutano revisione, materiale, processo, attrezzature, quantità, test e capacità, stabilendo se servano un primo articolo o una nuova qualifica.
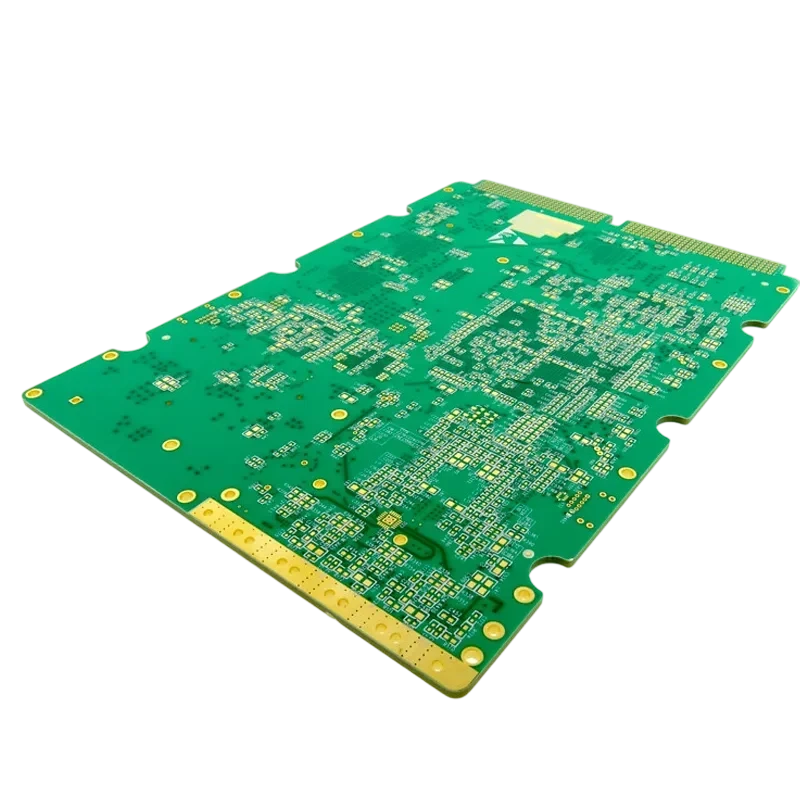
Campione di scheda nuda verde

Come riduciamo il rischio

Capacità che trasformano un piccolo lotto in un build davvero utile

L’obiettivo non è “fare poche pezzi”, ma imparare e rilasciare meglio il prodotto.
01

Stack-up production-intent

Usiamo materiali, spessori e finiture allineati alla produzione futura, così i risultati elettrici e meccanici restano trasferibili.
02

Supporto tecnologie miste

Rigid, HDI, flex, rigid-flex, RF e assemblaggi high-mix possono convivere sotto lo stesso piano NPI.
03

Ingegneria DFM/DFT integrata

CAM, acquisti e test condividono la stessa review per non scoprire limiti troppo tardi.
04

Acquisti e tracciabilità dal primo build

Gestione BOM e tracciabilità di lotto vengono attivate fin dall’inizio, non solo quando parte la mass production.
05

Percorso di scale-up definito

Ogni lotto lascia una base documentale che rende più facile ripetere, correggere o ampliare il programma senza ripartire da zero.
06

Aumento di produzione controllato

Supportiamo il trasferimento di dati CAM rilasciati e ricette documentate sul percorso produttivo concordato. Prima dell’aumento dei volumi si riesaminano modifiche a revisione, materiali, processo, attrezzature, test e capacità; eventuali nuove verifiche o qualifiche dipendono dal programma.

Qualità e conformità

Qualità di livello produzione per le run pilota

Un lotto NPI utile conserva revisione dei dati, registri d’ispezione, risultati elettrici e una decisione documentata per ogni non conformità. APTPCB opera secondo un sistema di gestione della qualità ISO 9001:2015; ente, sito, ambito e validità corrente del certificato vanno verificati per il programma. Per schede nude e PCBA si concordano basi di accettazione distinte: IPC-6012/IPC-A-600 per i circuiti stampati e IPC-A-610 per gli assemblaggi.
A seconda dell’ordine sono disponibili AOI e test elettrico per schede nude e SPI, AOI, AXI/raggi X, ICT o test funzionali per PCBA. Il piano deve specificare oggetto, metodo, copertura, campionamento, criteri e registrazioni richieste. Non ogni lotto comprende automaticamente tutti i controlli o i relativi rapporti.
Su richiesta concordata possiamo fornire FAI, microsezioni, documenti dei materiali, rapporti di saldabilità e registrazioni di tracciabilità. Definire nell’ordine ambito, metodo, quantità campione e responsabilità. I documenti di fabbricazione non costituiscono da soli approvazione UL, CE, FCC o FDA né qualifica del prodotto.
Immagine: attrezzature per la produzione di PCB. La scena non dimostra l’ambito di ispezione o collaudo previsto per un ordine.
Attrezzature per la produzione di PCB

Chi ne beneficia

Team e settori che sfruttano di più l’NPI

L’NPI ha più valore quando il costo di sbagliare in produzione è elevato.
Applicazioni globali

Controllo e automazione

Prodotti con revisioni frequenti, lanci regionali e necessità di ripetere modifiche senza perdere tracciabilità.
Applicazioni globali

Validazione regolata

Design in cui documentazione, change control e disciplina di ispezione contano fin dal primo lotto.
Applicazioni globali

Pilot e ramp-up controllato

Programmi che devono allineare BOM, materiali e criteri qualità prima di PPAP o produzione regionale.
Applicazioni globali

Hardware complesso e high-mix

Team con HDI, RF, potenza o rigid-flex in cui ogni iterazione ha un costo tecnico e logistico elevato.
Aerospazio e difesa

Avionica e UAV

I programmi aerospaziali e della difesa possono richiedere controlli di processo e documentazione specifici anche per volumi contenuti. Specificare in RFQ norme, tracciabilità, prove e contenuti FAI; la fabbricazione o il FAI non garantiscono da soli l’approvazione del prodotto.
Automazione industriale

Robotica e controllo motori

Per progetti heavy-copper e controllori ad alta tensione, valutare rame, gestione termica e tolleranze in base alla costruzione richiesta. Le verifiche e l’accettazione necessarie vanno definite per il singolo programma.

Decisioni per il lotto successivo

Come trasformare i rilievi pilota in evidenze per il lotto successivo?

Porta avanti i rilievi associandoli al lotto e alla revisione interessati. Concorda contenimento, decisione, verifica e persona autorizzata a rilasciare il lotto successivo. Registra separatamente i risultati al primo passaggio da quelli dopo riparazione e nuovo test, così il recupero non nasconde un problema di processo.

Concorda quali registrazioni e servizi di verifica sono inclusi nell’ordine. Nessuna quantità pilota fissa, soglia di resa o pacchetto FAI/PPAP predefinito sostituisce i requisiti di evidenza del programma. Consulta l’assemblaggio NPI per l’implementazione e la pianificazione della produzione di serie per la fornitura ricorrente; il riferimento FAI distingue le evidenze del primo articolo dalla qualifica.
Rilievo del lotto pilotaContenimento o decisioneVerifica per il lotto successivoRegistrazione di rilascio e responsabile
Difetto di assemblaggio ricorrente o rilavorazioneIdentificare le unità interessate e valutare cause di progetto, stencil, piazzamento, saldatura o movimentazione prima di approvare un intervento.Verificare la condizione modificata sul lotto di conferma concordato; registrare separatamente ispezione iniziale e rilavorazione/nuovo test.Risultati di produzione/qualità, intervento approvato e accettazione del cliente del rischio residuo.
Guasto funzionale o lacuna di testSeparare i sospetti difetti di produzione dai problemi di progetto, firmware, attrezzatura o metodo di prova; contenere le unità interessate.Definire metodo di superamento/non superamento, configurazione e copertura necessari per la decisione.Il responsabile dei test registra risultati e rischi non verificati; l’ingegneria del cliente decide se supportano il rilascio successivo.
Sostituzione di componente o laminatoIdentificare esattamente codici e gradi originali e proposti; esaminare differenze elettriche, meccaniche e di processo prima dell’approvazione scritta.Ripetere le misure o verifiche di processo influenzate dalla sostituzione, secondo quanto concordato per il programma.Revisione approvata di materiale/BOM, lotto effettivamente costruito e approvazione dei responsabili di progetto/acquisti.
Modifica di processo, pannello, attrezzatura o sitoConfrontare il percorso proposto con la ricetta accettata e identificare le caratteristiche interessate.Concordare se occorrono revisione del primo articolo, verifica del processo o nuova qualifica.Registrazione controllata della modifica, evidenze di confronto e autorità di rilascio per il nuovo percorso.
Eccezione aperta sul primo articoloIdentificare il requisito non soddisfatto e stabilire se il lavoro viene sospeso, corretto o accettato con deroga controllata.Verificare la correzione rispetto al requisito; una rassicurazione verbale non chiude il rilievo.Responsabile della decisione, riferimento alle evidenze e accettazione esplicita o mantenimento del blocco.

Domande frequenti

FAQ NPI e piccole serie

Quali tecnologie e layer supportate per PCB NPI in piccole serie?
Rigid, HDI, flex e rigid-flex da 1–32+ layer con buried/blind vias, via-in-pad, microvia e stack-up a impedenza controllata.
Quali finiture superficiali sono disponibili?
ENIG, ENEPIG, HASL lead-free, immersion tin/silver e hard gold, selezionati in base a target di prestazioni e costo.
Come assicurate che i risultati NPI corrispondano alla produzione di massa?
Materiali e stack-up coerenti con l’obiettivo produttivo e processi documentati possono rendere più pertinenti i risultati del lotto. La trasferibilità dipende dalle differenze del build, dai cambiamenti successivi e dalle verifiche previste dal programma; il prototipo non dimostra da solo prestazioni o ripetibilità della produzione di serie.
Quali opzioni di ispezione e test offrite?
In base all’ordine possono essere concordati AOI, raggi X, ICT, flying probe e test funzionali. Definire ambito, copertura, campionamento, criteri di accettazione e registrazioni richieste.
Come gestite il rischio di supply chain durante NPI?
Turnkey procurement, analisi rischio BOM, tracciabilità a livello lotto e controlli qualità/tracciabilità scalabili riducono il rischio di lancio e supportano lo scale-up.
Quanto tempo richiede una run NPI a piccolo lotto?
Il calendario dipende dalla complessità, dai materiali, dalla disponibilità dei componenti e dal fatto che l’assemblaggio sia incluso. Come riferimento, un lotto bare board standard multilayer richiede in genere 2–3 settimane e un PCBA turnkey con approvvigionamento circa 4–5 settimane; confermare il calendario dopo la revisione del progetto. Eventuali opzioni accelerate vanno concordate per lo specifico ordine.
Che cosa deve essere chiuso prima del lotto pilota successivo o dell’aumento di produzione?
Identifica ogni rilievo per lotto e revisione, registra contenimento e decisione approvata e definisci la verifica necessaria sul build successivo. Tieni separati i risultati al primo passaggio da quelli ottenuti dopo riparazione o nuovo test. Prima del lotto successivo, il responsabile del rilascio del cliente deve accettare evidenze e rischi residui. Mantenere una ricetta di processo non elimina la necessità di valutare modifiche a materiale, attrezzature, processo, test o volume.

Strumento interattivo

Stimatore fase e servizio NPI

Seleziona la fase attuale del tuo sviluppo hardware per vedere il focus engineering consigliato e il volume produttivo tipico.

Seleziona la fase del progetto
Seleziona una fase per vedere le raccomandazioni.

Copertura ingegneristica globale

Produzione NPI PCB per team engineering di tutto il mondo

APTPCB coordina richieste NPI internazionali in base a un pacchetto tecnico condiviso, a revisioni di producibilità, a un ambito di ispezione e test e a una logistica concordati per fase.

Nord America
USA · Canada · Messico

Per team che coordinano le fasi EVT/DVT/PVT, le revisioni di progetto e le spedizioni internazionali a partire da un dossier tecnico concordato. Requisiti di esportazione, tempi di risposta e documentazione vanno verificati per la singola richiesta.

StartupEVT/DVTNPI turnkey
Europa
Germania · Regno Unito · Svezia · Francia

Per team che coordinano le fasi EVT/DVT/PVT, le revisioni di progetto e le spedizioni internazionali a partire da un dossier tecnico concordato. Requisiti di esportazione, tempi di risposta e documentazione vanno verificati per la singola richiesta.

AutomotiveMedical PVTPiccole serie
Asia-Pacifico
Giappone · Corea del Sud · Taiwan · India

Per team che coordinano le fasi EVT/DVT/PVT, le revisioni di progetto e le spedizioni internazionali a partire da un dossier tecnico concordato. Requisiti di esportazione, tempi di risposta e documentazione vanno verificati per la singola richiesta.

ConsumerIndustrialPilot run
Israele e Medio Oriente
Israele · UAE · Arabia Saudita

Per team che coordinano le fasi EVT/DVT/PVT, le revisioni di progetto e le spedizioni internazionali a partire da un dossier tecnico concordato. Requisiti di esportazione, tempi di risposta e documentazione vanno verificati per la singola richiesta.

DifesaAerospaceMIL-spec NPI

Avvia il tuo progetto PCB NPI

Invia la documentazione tecnica per una prima revisione DFM e del preventivo. Con dati completi e verificabili, forniamo in genere un primo riscontro entro un giorno lavorativo. Proposta di stack-up validata, prezzo e tempi definitivi vengono confermati dopo la verifica di ambito, materiali e capacità.