

Nel settore della produzione elettronica ad alta velocità, la differenza tra una produzione redditizia e un costoso richiamo sul mercato può dipendere da un solo processo: la classificazione dei difetti SMT. Le linee di produzione con tecnologia a montaggio superficiale (SMT) lavorano migliaia di componenti ogni ora. Senza un sistema affidabile per identificare, classificare e correggere le anomalie, i livelli di resa produttiva possono diminuire rapidamente.
Presso **APTPCB ** sappiamo che individuare un difetto rappresenta soltanto il primo passo. Il vero valore nasce dalla corretta classificazione del problema, necessaria per risalire alla causa principale e impedire che lo stesso errore si ripeta. Questa guida è pensata per ingegneri e responsabili degli acquisti e analizza gli standard IPC, le metriche fondamentali, i criteri di scelta delle tecnologie di ispezione e le strategie di validazione più adatte alle diverse esigenze produttive.
FAQ rapide
Cos'è la classificazione dei difetti SMT? È una metodologia sistematica conforme a IPC-A-610 per identificare e tracciare le non conformità di assemblaggio riducendo il DPMO.
Punti chiave
- La gerarchia dei difetti è fondamentale: non tutti i difetti hanno lo stesso impatto; generalmente vengono classificati come critici, maggiori o minori in base ai rischi per funzionalità e affidabilità.
- La standardizzazione è essenziale: IPC-A-610 rappresenta il riferimento globale per definire i criteri dei giunti di saldatura e i livelli di accettazione.
- Rilevamento e prevenzione sono due aspetti diversi: una classificazione efficace consente non solo di individuare schede non conformi, ma anche di ottimizzare il processo per evitare che i difetti si verifichino.
- Il ruolo dell'AOI: l'ispezione ottica automatizzata è il pilastro dei moderni sistemi di classificazione, ma richiede una programmazione precisa per limitare le segnalazioni errate.
- Le decisioni basate sui dati migliorano la qualità: indicatori come DPMO e resa al primo passaggio sono indispensabili per verificare l'efficacia della strategia di classificazione.
- La validazione protegge dalla fuoriuscita dei difetti: controlli incrociati periodici tra dati delle macchine e verifica umana aiutano a evitare difetti non rilevati.
Cosa significa realmente classificare i difetti SMT
Per gestire correttamente la qualità è necessario prima definire cosa comprende la classificazione dei difetti SMT. Non si tratta semplicemente di creare un elenco di componenti difettosi, ma di adottare un metodo strutturato per raggruppare le anomalie in base al loro effetto sulle prestazioni finali del prodotto, sull'affidabilità e sulla conformità agli standard.
I tre livelli di classificazione
La maggior parte degli standard industriali, inclusi quelli adottati da APTPCB, utilizza un sistema a tre livelli derivato dalle linee guida IPC:
- Difetti critici:
- Definizione: anomalie che possono causare condizioni pericolose o un guasto totale del dispositivo.
- Azione: arresto immediato della linea e isolamento dell'intero lotto.
- Esempi: cortocircuiti sulle linee di alimentazione, componenti di sicurezza mancanti o contaminazioni gravi che compromettono l'isolamento.
- Difetti maggiori:
- Definizione: anomalie che possono causare un guasto o ridurre significativamente l'utilizzo previsto del prodotto.
- Azione: è necessaria una rilavorazione. Se la frequenza supera la soglia stabilita, viene avviata un'analisi delle cause.
- Esempi: circuiti aperti, componenti mancanti, effetto tombstone o violazioni dei criteri dei giunti di saldatura .
- Difetti minori:
- Definizione: anomalie che non influenzano forma, montaggio o funzionamento del prodotto, ma non rispettano gli standard estetici.
- Azione: monitoraggio delle tendenze. La rilavorazione può essere facoltativa in base ai requisiti estetici del cliente .
- Esempi: leggere variazioni di colore, residui minori di flussante o piccoli spostamenti dei componenti che non compromettono le distanze elettriche.
Il ruolo degli standard IPC
La base della classificazione dei difetti SMT è lo standard IPC-A-610 ("Accettabilità degli assemblaggi elettronici"). Questo riferimento definisce i criteri visivi per stabilire cosa sia accettabile. Divide i prodotti in tre categorie:
- Classe 1: prodotti elettronici generici.
- Classe 2: prodotti elettronici con servizio dedicato.
- Classe 3: prodotti ad alte prestazioni o destinati ad ambienti difficili (aerospazio, dispositivi medicali, settore automobilistico).
Un difetto non accettabile in Classe 3 potrebbe essere tollerato in Classe 1. Per questo motivo la classificazione deve sempre essere valutata in relazione all'applicazione finale.
Metriche importanti per la classificazione dei difetti SMT
Dopo aver definito cosa viene considerato un difetto, è necessario misurare con quale frequenza si presenta. Affidarsi alle sole valutazioni soggettive è rischioso nella produzione elettronica. Il miglioramento continuo richiede dati misurabili.
La tabella seguente mostra le metriche fondamentali per monitorare la qualità dei processi SMT.
| Metrica | Perché è importante | Intervallo tipico / Fattori | Come misurarla |
|---|---|---|---|
| First Pass Yield | Indica la percentuale di schede che superano tutti i controlli senza rilavorazioni. Un FPY elevato indica un processo stabile. | 95% - 99%+ (fortemente dipendente dalla complessità della scheda). | (Unità buone / Totale unità entrate nel processo) × 100 |
| DPMO | È lo standard per confrontare la qualità tra diversi progetti di schede. Normalizza il tasso di difetti in base alla complessità. | < 50 per produzioni di livello mondiale; < 500 per produzioni medie. | [Totale difetti /) × 1.000.000 |
| False Call Rate | Misura la frequenza con cui il sistema di ispezione (AOI) segnala come difettoso un componente corretto. Un valore elevato aumenta il carico sugli operatori. | Obiettivo < 5000 PPM. Un FCR elevato può portare a ignorare difetti reali. | × 1.000.000 |
| Tasso di fuoriuscita difetti | È la metrica più critica: indica i difetti che superano i controlli e raggiungono il cliente. | Obiettivo: 0. Anche un solo difetto fuoriuscito può danneggiare la reputazione. | × 100 |
| Tasso di rilevamento tardivo | Indica difetti trovati in fasi successive che avrebbero dovuto essere individuati durante l'SMT. | Variabile. Evidenzia lacune nella strategia di classificazione dei difetti SMT. | (Difetti trovati durante ICT / Totale difetti SMT) |
Comprendere queste metriche permette di verificare efficacemente il proprio Sistema Qualità. Se il valore FPY è basso ma il tasso di fuoriuscita difetti è pari a zero, il sistema di controllo funziona, ma il processo produttivo sta perdendo stabilità.
Come scegliere la classificazione dei difetti SMT: criteri in base allo scenario produttivo
La scelta del metodo più adatto per la classificazione dei difetti SMT richiede un equilibrio tra velocità, costo e profondità dell'analisi. Non tutte le schede necessitano di un'ispezione a raggi X 3D, ma affidarsi esclusivamente al controllo manuale per schede ad alta densità comporta rischi elevati.
Di seguito analizziamo quale combinazione di controlli scegliere in base allo scenario produttivo.
Scenario 1: NPI e prototipazione
- Contesto: bassi volumi (1-10 schede), tempi rapidi e progetto non ancora validato.
- Raccomandazione: Ispezione visiva manuale + controllo del primo articolo.
- Compromesso: costo elevato di manodopera per unità, ma nessun tempo necessario per configurare le macchine.
- Perché: programmare un sistema AOI per 5 schede richiede più tempo rispetto al controllo manuale. I sistemi FAI verificano distinta base e polarità prima dell'avvio della produzione.
Scenario 2: Elettronica di consumo ad alto volume
- Contesto: migliaia di unità, forte attenzione ai costi, componenti standard (0402, QFP).
- Raccomandazione: AOI 2D o 3D in linea.
- Compromesso: investimento iniziale elevato, ma costo per unità molto ridotto.
- Perché: i principi fondamentali dell'AOI dimostrano che le telecamere possono controllare più rapidamente degli operatori umani. L'AOI 3D è preferibile per misurare volume della saldatura e complanarità.
- Approfondisci: Servizi di ispezione AOI.
Scenario 3: BGA e giunti nascosti
- Contesto: schede con matrici BGA, QFN o CSP, dove i giunti di saldatura sono nascosti sotto il contenitore del componente.
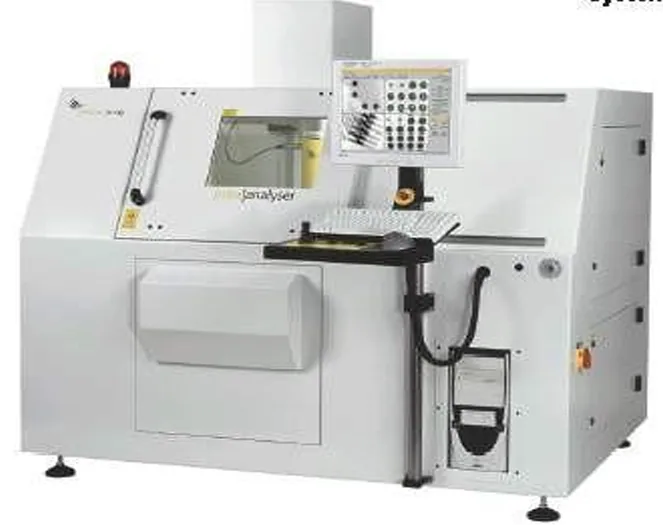
- Raccomandazione: Ispezione automatizzata a raggi X (AXI).
- Compromesso: tempi ciclo più lunghi e apparecchiature costose.
- Perché: i sistemi ottici non possono attraversare plastica o silicio. I raggi X sono l'unico metodo non distruttivo per classificare vuoti e ponti di saldatura sotto i componenti.
Scenario 4: Miniaturizzazione e passo fine
- Contesto: componenti 0201 o 01005 e connettori a passo ridotto.
- Raccomandazione: Ispezione della pasta saldante (SPI) + AOI 3D.
- Compromesso: aggiunge una fase prima del posizionamento dei componenti.
- Perché: circa il 70% dei difetti SMT nasce durante la stampa. SPI rileva quantità insufficienti di pasta prima del montaggio, riducendo i costi di rilavorazione.
Scenario 5: Alta affidabilità
- Contesto: requisiti IPC Classe 3 e tolleranza quasi nulla ai guasti.
- Raccomandazione: SPI + AOI 3D + AXI + test in circuito (ICT).
- Compromesso: costo massimo e produttività inferiore.
- Perché: è necessaria la ridondanza. Un difetto sfuggito all'AOI deve essere intercettato dai test elettrici.
Scenario 6: Tecnologia legacy o combinazione con montaggio tradizionale
- Contesto: schede SMT che richiedono anche inserimento manuale di grandi connettori o condensatori.
- Raccomandazione: AOI per SMT + controllo manuale per THT.
- Compromesso: approccio bilanciato.
- Perché: i sistemi AOI possono avere difficoltà con forme e altezze variabili dei componenti THT saldati manualmente.
Punti di controllo per implementare la classificazione dei difetti SMT
Una strategia efficace di classificazione dei difetti SMT inizia molto prima dell'avvio delle macchine di montaggio. Il controllo deve partire già dalla fase di progettazione.
Di seguito una lista di verifica per assicurarsi che il prodotto sia pronto per una classificazione precisa dei difetti.
1. Revisione Design for Manufacturing
- Raccomandazione: verificare che le impronte dei componenti siano conformi agli standard IPC.
- Rischio: se le piazzole sono troppo piccole, l'AOI potrebbe segnalare una "saldatura insufficiente" anche quando il giunto è meccanicamente affidabile.
- Accettazione: superamento del controllo DFM senza errori critici.
- Risorsa: Linee guida DFM.
2. Posizionamento dei riferimenti fiduciali
- Raccomandazione: inserire almeno tre riferimenti fiduciali globali sui bordi del pannello e riferimenti locali vicino ai componenti a passo fine.
- Rischio: senza riferimenti fiduciali, la macchina AOI non può allineare il proprio sistema di coordinate, causando numerose segnalazioni errate sulla posizione.
- Accettazione: riferimenti con contrasto chiaro presenti nei dati Gerber.
3. Standardizzazione della libreria componenti
- Raccomandazione: utilizzare dimensioni standard dei contenitori. Evitare di mescolare codici metrici e imperiali nelle distinte base.
- Rischio: dati libreria non coerenti possono portare la macchina a cercare un resistore con dimensioni diverse da quelle reali.
- Accettazione: verifica completa della distinta base.
4. Verifica della progettazione dello stencil
- Raccomandazione: ottimizzare il disegno delle aperture per migliorare il rilascio della pasta.
- Rischio: un rilascio insufficiente provoca ponti di saldatura. Se il sistema di classificazione non è regolato correttamente, potrebbe interpretare il problema come "disallineamento".
- Accettazione: dati volumetrici SPI compresi tra 80%-120% del valore obiettivo.
5. Ottimizzazione del profilo di rifusione
- Raccomandazione: utilizzare un profilatore termico per assicurarsi che tutti i giunti raggiungano la fase liquida.
- Rischio: i giunti con saldatura fredda sono difficili da individuare con AOI 2D.
- Accettazione: il profilo rispetta le specifiche del produttore della pasta saldante.
6. Configurazione delle soglie di ispezione
- Raccomandazione: utilizzare una "scheda campione perfetta" per addestrare il sistema AOI.
- Rischio: tolleranze troppo rigide generano molte segnalazioni errate; tolleranze troppo ampie causano difetti non rilevati.
- Accettazione: tasso di segnalazioni errate < 5000 PPM durante il test iniziale.
7. Formazione degli operatori
- Raccomandazione: formare gli operatori sui criteri dei giunti di saldatura e sulla verifica delle segnalazioni AOI.
- Rischio: accettare automaticamente ogni segnalazione errata può portare alla mancata identificazione di difetti reali.
- Accettazione: operatori certificati secondo IPC-A-610.
8. Ciclo di feedback dei dati
- Raccomandazione: trasferire i dati AOI alla stampante e alla macchina di montaggio.
- Rischio: correggere il difetto senza eliminare la causa genera nuovi problemi futuri.
- Accettazione: miglioramento continuo della capacità del processo (Cpk).
Errori comuni nella classificazione dei difetti SMT
Anche con apparecchiature avanzate, molti produttori incontrano difficoltà nella classificazione dei difetti SMT. Ecco gli errori più frequenti e le relative soluzioni.
1. Ignorare l'affaticamento causato dalle segnalazioni errate
- Errore: impostare la sensibilità AOI al massimo per rilevare qualsiasi problema. La macchina segnala 50 anomalie per scheda, di cui 49 sono falsi allarmi.
- Conseguenza: l'operatore smette di analizzare attentamente i risultati e accetta automaticamente l'elenco, perdendo il vero difetto.
- Correzione: regolare illuminazione e algoritmi per ridurre le segnalazioni errate a livelli gestibili.
2. Affidarsi soltanto al test elettrico ICT
- Errore: considerare perfetta una scheda solo perché supera il test elettrico.
- Conseguenza: un giunto quasi aperto può superare il controllo elettrico ma fallire successivamente a causa di vibrazioni.
- Correzione: l'ispezione visiva tramite AOI o raggi X è necessaria per verificare l'integrità strutturale, non solo la continuità elettrica.
3. Utilizzare nomi di difetto non uniformi
- Errore: un operatore definisce un problema "saldatura insufficiente", un altro lo chiama "circuito aperto".
- Conseguenza: l'analisi dei dati diventa impossibile e non è possibile identificare la causa principale.
- Correzione: creare un dizionario dei difetti standardizzato basato sulla terminologia IPC.
4. Saltare l'ispezione della pasta saldante (SPI)
- Errore: considerare SPI un costo non necessario.
- Conseguenza: i problemi vengono scoperti solo a fine linea, richiedendo costose rilavorazioni.
- Correzione: individuare subito gli errori nella deposizione della pasta. Pulire una scheda è meno costoso rispetto a dissaldare componenti.
5. Trascurare gli effetti di ombreggiamento
- Errore: posizionare componenti alti, come condensatori elettrolitici, accanto a piccoli resistori.
- Conseguenza: il componente alto impedisce alla telecamera AOI di vedere correttamente oppure crea zone d'ombra.
- Correzione: considerare il layout dei componenti già nella fase DFM.
6. Mancanza di calibrazione
- Errore: non calibrare regolarmente le apparecchiature di ispezione.
- Conseguenza: la deriva delle misurazioni porta a classificazioni errate di spostamenti o inclinazioni dei componenti.
- Correzione: pianificare manutenzione e calibrazione con strumenti certificati.
Domande frequenti sulla classificazione dei difetti SMT (costi, tempi, file DFM, stackup, ispezione AOI, controllo a raggi X)
D: Qual è la differenza tra ispezione AOI e ispezione a raggi X? R: L'AOI utilizza telecamere e illuminazione per controllare elementi visibili come il posizionamento dei componenti e i profili di saldatura. I raggi X attraversano la scheda per analizzare elementi nascosti, come sfere BGA o vuoti nei giunti.
D: Come si calcola il DPMO di un PCB? R: DPMO = (Numero totale di difetti / (Numero totale di unità × Numero totale di opportunità per unità)) × 1.000.000. Un'"opportunità" rappresenta ogni possibile origine di difetto, come il posizionamento di un componente o un giunto di saldatura.
D: Che cos'è un "Champagne Void"? R: È un particolare tipo di vuoto presente nei BGA, localizzato nell'interfaccia tra la sfera di saldatura e la piazzola del contenitore. È un difetto critico spesso causato da problemi di placcatura.
D: La classificazione dei difetti può essere completamente automatizzata? R: Le macchine AOI e SPI svolgono gran parte del rilevamento, ma la classificazione finale richiede spesso una verifica umana per eliminare falsi allarmi. L'AOI basato sull'intelligenza artificiale sta riducendo l'intervento umano, ma il controllo degli operatori rimane fondamentale per prodotti di Classe 3.
D: Qual è la differenza tra difetti IPC Classe 2 e Classe 3? R: La Classe 2 consente alcune imperfezioni, ad esempio un riempimento verticale del 50% nei fori passanti. La Classe 3 è più restrittiva, ad esempio con un riempimento verticale del 75%, perché i prodotti devono funzionare senza interruzioni in ambienti difficili.
D: Perché l'effetto "Head-in-Pillow" è difficile da rilevare? R: L'effetto Head-in-Pillow (HiP) si verifica quando una sfera BGA appoggia sulla pasta ma non si fonde completamente. Può superare i test elettrici in corrente continua, ma fallire ad alte frequenze o sotto stress termico. Per individuarlo è generalmente necessario un controllo a raggi X.
D: APTPCB fornisce rapporti di ispezione? R: Sì. Su richiesta possiamo fornire rapporti AOI, raggi X e FAI per verificare che il processo di classificazione dei difetti SMT sia stato seguito correttamente.
Glossario della classificazione dei difetti SMT
| Termine | Definizione |
|---|---|
| AOI | Ispezione ottica automatizzata. Utilizza telecamere per analizzare PCB e individuare guasti critici e difetti di qualità. |
| Bridging | Difetto in cui la saldatura collega due o più piazzole vicine che dovrebbero essere elettricamente isolate. |
| Complanarità | Condizione in cui tutti i terminali di un componente si trovano sullo stesso piano geometrico. Una scarsa complanarità può causare giunti aperti. |
| DPMO | Difetti per milione di opportunità. Metrica standard per valutare la qualità del processo. |
| Fiduciale | Marcatore in rame sul PCB utilizzato dalle macchine di assemblaggio come riferimento per l'allineamento. |
| Head-in-Pillow | Difetto BGA in cui la sfera di saldatura appoggia sulla pasta della piazzola ma non si fonde completamente. |
| IPC-A-610 | Standard industriale per l'accettabilità degli assemblaggi elettronici. |
| Effetto Manhattan | Conosciuto anche come Tombstoning. Un componente si solleva da un lato a causa di forze di bagnatura non uniformi durante la rifusione. |
| Skew | Difetto in cui il componente è ruotato o spostato rispetto alla piazzola prevista, pur mantenendo il collegamento elettrico. |
| Solder Beading | Grandi sfere di saldatura che si formano vicino ai componenti miniaturizzati, spesso a causa di un eccesso di pasta. |
| SPI | Ispezione della pasta saldante. Misura volume, altezza e area dei depositi di pasta. |
| Tombstoning | Vedi Effetto Manhattan. |
| Voiding | Spazi vuoti o bolle d'aria all'interno di un giunto di saldatura. Accettabile fino a una determinata percentuale. |
| Bagnatura | Capacità della saldatura fusa di distribuirsi e aderire alla superficie metallica della piazzola e del terminale del componente. |
Conclusione
Padroneggiare la classificazione dei difetti SMT non significa semplicemente acquistare la macchina di ispezione più costosa. Significa integrare progettazione, controllo del processo e validazione in un unico sistema coordinato. Comprendendo la gerarchia dei difetti, monitorando indicatori come DPMO e scegliendo gli strumenti di ispezione più adatti allo scenario produttivo, è possibile ridurre significativamente i rischi e aumentare la resa.
Presso APTPCB utilizziamo una strategia di ispezione a più livelli, che comprende SPI, AOI 3D e raggi X, per garantire che ogni scheda soddisfi la classe IPC richiesta.
Pronto a portare il tuo progetto in produzione?
Quando invii i dati per una revisione DFM o una richiesta di preventivo, fornisci:
- File Gerber: inclusi livelli pasta, maschera e serigrafia.
- BOM: con i codici componente dei produttori.
- Disegni di assemblaggio: con indicazioni di polarità e istruzioni speciali.
- Requisiti di test: specifica se sono necessari ICT, FCT o una copertura specifica tramite raggi X.
- Classe IPC: indica se sono richiesti standard di ispezione Classe 2 o Classe 3.
Definire chiaramente questi dettagli fin dall'inizio consente di calibrare i protocolli di classificazione dei difetti SMT sulle tue esigenze specifiche, fornendo un prodotto affidabile e conforme ai requisiti.
Per calibrare le soglie di rilevamento, consulta i nostri fondamenti di AOI.