
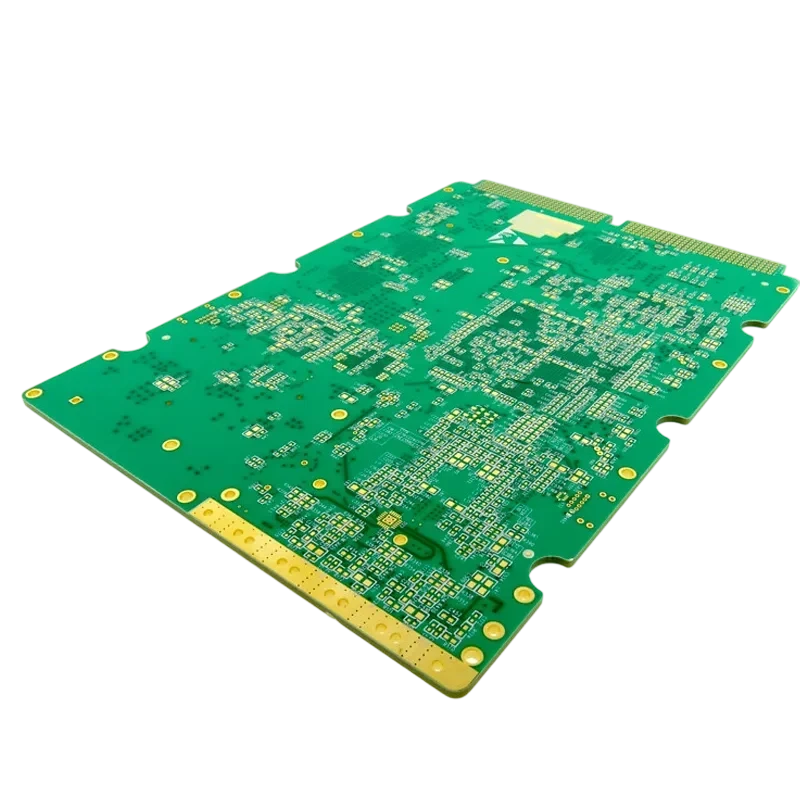
L'ispezione dimensionale dei PCB è la verifica metrologica che attesta la conformità di un circuito nudo o assemblato PCBA con le quote e le tolleranze prescritte dal disegno costruttivo: profilo perimetrale, diametro e coordinate dei fori, spessore totale, planarità e microgeometrie quali piste e corone dei fori. L'esito viene formalizzato in un report di ispezione dimensionale che elenca valori nominali, tolleranze, quote rilevate ed esito di conformità.
Punti chiave
- L'ambito di misura va ben oltre lunghezza e larghezza: comprende diametri dei fori, piste conduttive, spessori di metallizzazione e imbarcamento.
- La comprensione delle tolleranze, dell'indice di capacità Cpk e del dimensionamento geometrico GD&T è essenziale per la ripetibilità industriale.
- Quote con tolleranze eccessivamente ristrette aumentano i costi; l'obiettivo consiste nel conciliare le esigenze di progetto con la producibilità.
- Gli strumenti spaziano dai calibri manuali per prototipi a sistemi ottici video VMS e macchine CMM per volumi elevati.
- Il report di controllo del primo articolo FAI rappresenta il passaggio primario per correggere gli scostamenti prima dell'avvio della serie.
- I laminati flessibili e rigido-flessibili presentano una dilatazione differente rispetto al comune FR4, imponendo criteri dedicati.
- File Gerber privi di ambiguità e disegni costruttivi dettagliati costituiscono la base di partenza per qualsiasi programma metrologico.
Cosa comprende l'ispezione dimensionale di un circuito stampato?
Prima di esaminare i singoli parametri, occorre definire con esattezza il perimetro della metrologia nella produzione elettronica. L'ispezione dimensionale è la convalida quantitativa del manufatto fisico rispetto alle specifiche tecniche. Per lo stabilimento APTPCB questo controllo non si limita a verificare l'inserimento della scheda nel contenitore, ma garantisce che la forma geometrica assicuri la perfetta integrità elettrica del segnale.
Il perimetro operativo si suddivide su più livelli:
- Macrodimensioni: profilo perimetrale, coordinate dei fori di fissaggio, asole e spessore complessivo per il corretto montaggio meccanico.
- Microdimensioni: larghezza delle piste, isolamenti dielettrici, anelli di ancoraggio e spessore del rame. Se queste quote divergono, la scheda si inserisce nel telaio ma fallisce elettricamente per disadattamenti di impedenza o interruzioni.
- Tolleranze geometriche di forma: planarità in termini di imbarcamento e svergolamento, perpendicolarità dei bordi e centratura dei fori rispetto alle piazzole. Nei circuiti HDI i margini si misurano nell'ordine dei micrometri.
Quali dimensioni e tolleranze di PCB sono determinanti?
Un piano di collaudo strutturato traduce le prescrizioni funzionali in rigorosi criteri numerici:
| Parametro | Funzione tecnica | Intervallo tipico di tolleranza | Strumento di misura |
|---|---|---|---|
| Tolleranza lineare | Lunghezza, larghezza e quote delle asole | ±0,10 mm standard fino a ±0,05 mm precisione | Calibro, micrometro o macchina di misura a coordinate CMM |
| Diametro dei fori | Inserimento reofori e conducibilità delle vie | ±0,076 mm per PTH, ±0,05 mm per NPTH | Tamponi calibrati passa-non passa o sistemi video VMS |
| Imbarcamento e torsione | Saldatura SMT complanare e priva di tensioni | Meno di 0,75 % per SMT, meno di 1,5 % per THT | Piano in granito con spessimetri a lamina o scanner laser |
| Larghezza e spaziatura piste | Controllo di impedenza e portata di corrente | ±10 % fino a ±20 % in funzione del rame | Sezione micrografica o microscopio ottico calibrato |
| Corona del foro | Connessione del reoforo al rame senza interruzioni | Classe 2 ammette 90° di rottura, Classe 3 impone 0,05 mm min | Raggi X o analisi metallografica |
| Spessore del circuito | Inserimento in connettori da bordo e guide | Standard tipico di ±10 % di tolleranza | Micrometro centesimale a contatto puntuale |
| Spessore del rame | Portata termica e dissipazione calore | Standard IPC Classe 2 o 3 con 20 o 25 µm nel foro | Microsezione distruttiva o spessimetro a correnti parassite |
CMM vs VMS vs calibri: quale metodo di misura dimensionale è più indicato?
Ogni tipologia di elemento geometrico richiede l'apparato metrologico dedicato:
| Metodo | Campo ottimale | Misura a contatto? | Impiego consueto su PCB |
|---|---|---|---|
| Calibri, micrometri, tamponi | Ispezione immediata di profili, spessori e fori | Sì | Prototipi, accettazione merci, controlli veloci in linea |
| Sistema di misura video VMS | Piccoli elementi 2D: piazzole, asole, piste sottili | No | Circuiti flessibili e sottili, geometrie fini, report FAI |
| Macchina CMM a contatto | Geometrie 3D e tolleranze di posizione con riferimenti | Sì | Profili di precisione, svasature, accoppiamenti meccanici |
| Scanner ottico o laser di planarità | Imbarcamento, torsione e complanarità complessiva | No | Schede di grande formato o molto sottili prima del montaggio |
| Sezione micrografica | Struttura interna: spessori rame, centratura strati | Distruttivo | Coupon di collaudo e campioni di omologazione |
| Ispezione a raggi X | Allineamento degli strati interni e registri ciechi | No | Verifica del registro interno per multistrato e HDI |
La macchina CMM con tastatore garantisce la massima affidabilità su riferimenti certi, ma richiede tempi di allestimento. Nella prassi produttiva si affiancano rilievi ottici VMS per le microgeometrie e verifiche CMM per i profili meccanici.
Ispezione dimensionale dei gruppi montati PCBA
Al termine del montaggio dei componenti, i parametri di collaudo cambiano: si misurano le altezze massime dei componenti, le fasce di rispetto, l'allineamento dei connettori con il pannello frontale, la sporgenza dei pin press-fit, il posizionamento dei distanziali e la planarità della scheda dopo la rifusione. Queste caratteristiche meccaniche vanno formalizzate sul disegno di assieme.
Guida alla scelta per scenario applicativo
Non tutti i prodotti richiedono la medesima intensità di verifica metrologica:
- Circuiti rigidi standard per elettronica di consumo: Produzione focalizzata sul costo con tolleranze standard di ±0,1 mm, controlli ottici del contorno e campionamento statistico.
- Circuiti HDI e passo ultra-fine: Geometrie microscopiche con tecnologia PCB HDI. Profilometria laser e ispezione ottica automatica AOI al 100 %.
- Circuiti flessibili e rigido-flessibili: I materiali dielettrici manifestano ritiri dimensionali. È obbligatoria la misura ottica senza contatto per non deformare il supporto.
- Schede a radiofrequenza e microonde: La geometria delle piste condiziona l'impedenza caratteristica. Tolleranze di incisione entro ±0,015 mm e sezioni metallografiche su ogni pannello.
- Settore aerospaziale e difesa: Conformità rigorosa allo standard IPC Classe 3 con controllo dimensionale esteso al 100 % e tracciabilità documentata.
- Prototipi e nuove introduzioni di prodotto: Priorità assoluta al report di primo articolo FAI per intercettare gli errori prima della produzione di massa.
Dalla progettazione alla fabbricazione: i punti di controllo del processo

Una filiera metrologica affidabile presidia l'intero ciclo di fabbricazione:
- Analisi DFM iniziale: Raffronto delle tolleranze di disegno con le capacità produttive dello stabilimento.
- Accettazione materie prime: Rilievo dello spessore del laminato base e delle lamine di rame prima del taglio.
- Verifica della foratura: Monitoraggio dell'usura delle punte e centratura delle forature mediante raggi X.
- Incisione e registro degli strati: Rilievo di piste e isolamenti tramite AOI immediatamente dopo l'attacco chimico.
- Pressatura multistrato: Misura dello spessore totale e controllo della fuoriuscita di resina dai bordi.
- Finitura superficiale: Controllo dello spessore di oro chimico, stagno o argento tramite fluorescenza a raggi X XRF.
- Lavorazioni meccaniche di contorno: Verifica delle quote di fresatura e incisione di PCB tramite CMM o calibri dedicati.
- Collaudo del primo articolo FAI: Approvazione del report dimensionale completo prima del rilascio della serie.
- Controllo qualità finale FQC: Campionamento dimensionale e visivo in accordo con il sistema qualità per circuiti stampati.
Errori comuni e approccio corretto
- Errore 1: Sovradimensionamento generalizzato delle tolleranze: Evitate di imporre ±0,05 mm a tutto il perimetro se solo un connettore lo richiede. Usate tolleranze geometriche GD&T circoscritte.
- Errore 2: Trascurare il comportamento termico dei materiali: Considerate il ritiro dimensionale dei supporti nei circuiti stampati flessibili, definendo fattori di scala con il produttore.
- Errore 3: Incongruenze tra disegni 2D e file Gerber: I file Gerber governano la geometria reale. I disegni in formato PDF devono specificare tolleranze e note, non ridisegnare i contorni.
- Errore 4: Riferimenti di misura aleatori: Non quotate elementi critici da bordi fresati irregolari; fate riferimento a fori pilota o mire ottiche.
- Errore 5: Scambiare l'ispezione estetica con quella dimensionale: Un solder mask impeccabile non prova la corretta larghezza delle piste sottostanti.
- Errore 6: Tralasciare il report FAI: Esigete sempre una nuova verifica di primo articolo in caso di revisioni di disegno o riprese produttive dopo lunghe pause.
Domande frequenti
Qual è la tolleranza standard per le quote perimetrali dei PCB? Nella fresatura a controllo numerico si applica normalmente una tolleranza di ±0,10 mm. Nella lavorazione con incisione a V la tolleranza risulta leggermente superiore a causa della variazione del testimone residuo.
Come si misurano l'imbarcamento e la torsione? La scheda viene adagiata su un piano di riscontro in granito calibrato. Si rileva lo scostamento verticale massimo e lo si divide per la diagonale della scheda per ottenere il valore in percentuale.
È possibile richiedere un controllo dimensionale al 100 % per un lotto? Sì. Le forniture convenzionali si basano sul campionamento statistico AQL. Il controllo esteso al 100 % è disponibile su richiesta ed è frequente nei settori avionico e medicale.
Che differenza intercorre tra una quota di riferimento e una quota critica? Una quota di riferimento ha scopo puramente informativo e non comporta scarto. Una quota critica vincola il montaggio o la funzione ed esige misurazione documentata.
Come si controlla il centratura degli strati interni nei multistrato? Si impiegano apparecchiature industriali a raggi X per verificare la concentricità delle piazzole interne rispetto ai fori passanti. Le sezioni micrografiche forniscono riscontri di conferma.
Lo spessore della finitura superficiale contribuisce allo spessore totale della scheda? Dal punto di vista metrologico sì. Trattamenti come l'ENIG hanno spessori submicrometrici trascurabili. La livellatura ad aria calda HASL aggiunge invece da 30 a 50 µm con marcata variabilità superficiale.
Cos'è una lista di controllo dei criteri di ispezione? È una guida operativa per gli addetti al controllo qualità che separa i rilievi estetici superficiali dai controlli dimensionali geometrici.
Per quale ragione il foro finito misura meno del diametro della punta? La punta realizza il diametro grezzo. Durante la successiva galvanostegia viene depositato rame lungo le pareti del foro, riducendo la luce al diametro nominale finito.
Cosa deve riportare un report di ispezione dimensionale completo? Il documento deve indicare codice articolo, indice di revisione, identificativi dei campioni, riferimenti a disegno, quote nominali, tolleranze, misure riscontrate, strumenti adottati, data e firma del collaudatore.
Pagine e strumenti correlati
- Sistema di gestione qualità dei circuiti stampati
- Collaudo del primo articolo FAI
- Tecnologie di profilatura e taglio PCB
- Produzione di circuiti stampati HDI
- Capacità produttive per PCB flessibili
Glossario dei termini fondamentali
| Termine | Definizione |
|---|---|
| AQL | Livello di qualità accettabile, parametro statistico che fissa la numerosità del campione e la soglia di non conformità. |
| AOI | Ispezione ottica automatizzata che impiega telecamere per rilevare difetti su piste e saldature. |
| Imbarcamento e torsione | Discostamenti dalla planarità della scheda con curvature cilindriche o svergolamenti diagonali. |
| CMM | Macchina di misura a coordinate per il rilievo tridimensionale di punti mediante tastatore a contatto. |
| Cpk | Indice di capacità del processo che misura la stabilità statistica entro i limiti di tolleranza. |
| Riferimento | Piano, asse o punto geometrico esatto assunto come origine per le quote costruttive. |
| FAI | Ispezione del primo pezzo per accertare la conformità dell'intero ciclo industriale. |
| GD&T | Tolleramento geometrico normalizzato per descrivere in modo univoco relazioni di forma e posizione. |
| Gerber | Formato standard industriale per la descrizione vettoriale degli strati di fabbricazione del circuito. |
| IPC-A-600 | Riferimento normativo globale per i criteri di accettabilità visiva e dimensionale dei circuiti nudi. |
| Metrologia | Scienza e tecnica applicata alle misurazioni e alla verifica degli strumenti di misura. |
| Tolleranza | Intervallo complessivo entro cui una quota può scostarsi dal suo valore nominale. |
| VMS | Sistema di misura video che sfrutta ottiche digitali per rilievi 2D di precisione senza contatto. |
Conclusioni e prossimi passi
L'ispezione dimensionale converte le tolleranze di progetto in riscontri metrologici oggettivi. La precisione posta nel controllo di fori e piste scongiura costose problematiche di assemblaggio.
Nel presentare la vostra richiesta di offerta ad APTPCB, allegate:
- File Gerber completi per la definizione delle geometrie.
- Disegno meccanico quotato con tolleranze, composizione degli strati e materiali.
- Livello di collaudo secondo IPC Classe 2 o Classe 3.
- Istruzioni per lavorazioni speciali quali fresature a profondità controllata.