
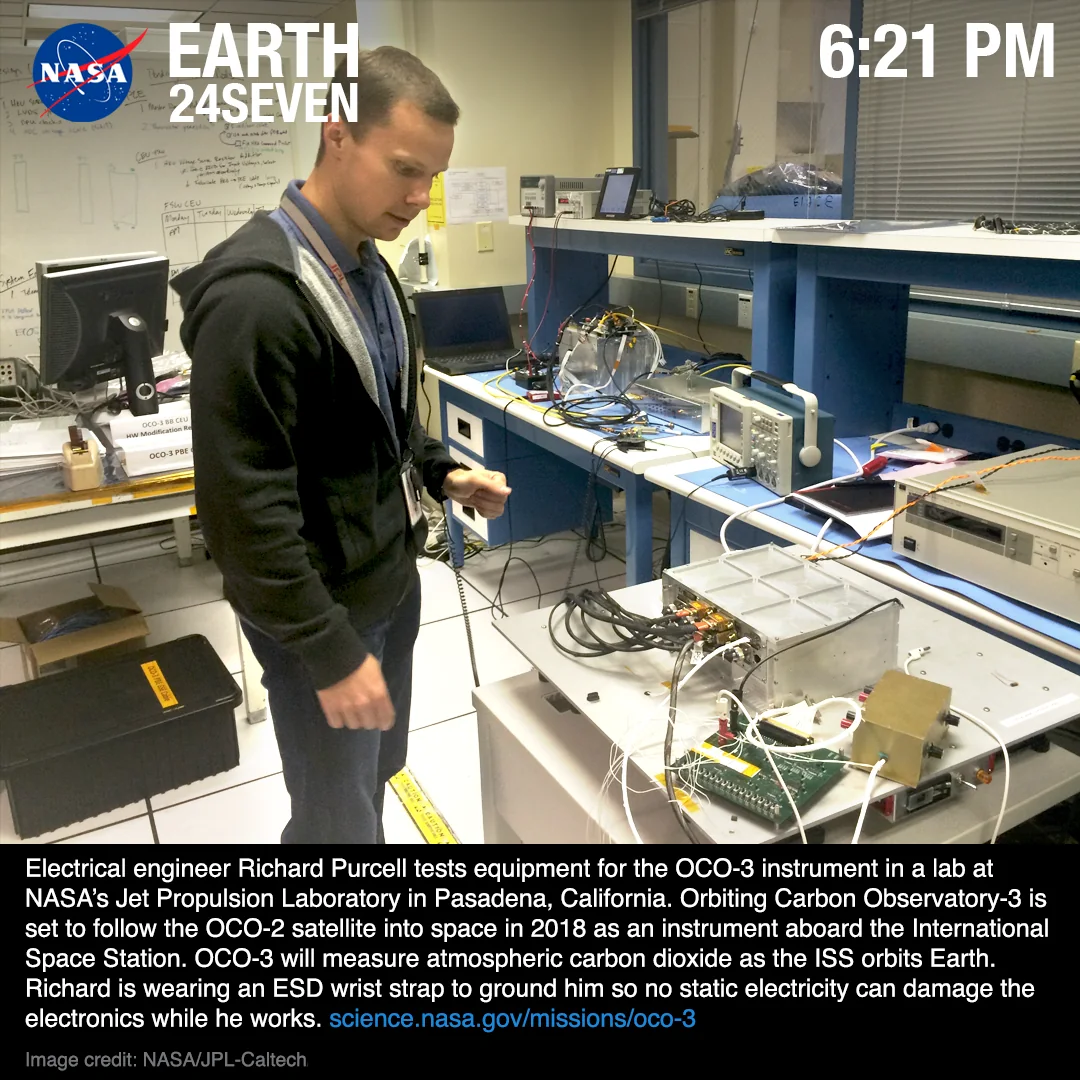
- Il controllo ESD è una disciplina di manipolazione, non un singolo test. Si snoda attraverso la ricezione, l'assemblaggio, la rilavorazione e la spedizione.
- I guasti pericolosi sono solitamente invisibili al banco. Un evento elettrostatico può indebolire un dispositivo senza impedirgli di superare il test di assemblaggio.
- Il rischio si presenta ovunque una persona, uno strumento, una superficie o un imballaggio carichi tocchino una parte sensibile, per cui i punti di controllo si trovano in ogni fase del flusso, non in una sola postazione.
- Persone, superfici e imballaggi sono le tre leve. La messa a terra del personale, la dissipazione della carica della superficie di lavoro e la schermatura delle parti in transito coprono la maggior parte dell'esposizione.
- Questa guida rimane a livello di gestione e processo. Nomina le norme pertinenti in modo specifico e riconduce i limiti esatti allo standard ESD applicabile e al datasheet del dispositivo.
Risposta Rapida La manipolazione sicura da ESD significa fornire a ogni conduttore, operatore compreso, un percorso controllato verso terra, e schermare i componenti sensibili ogni volta che escono da quella zona controllata. La domanda pratica sul campo non è
La scheda ha superato il test funzionale?. ÈQuesto componente si trovava all'interno di un percorso con messa a terra e con carica controllata in ogni istante in cui è stato toccato da una persona, uno strumento o un imballaggio?Le specifiche di messa a terra, i range di resistenza delle superfici e gli obiettivi di umidità sono definiti in base allo standard ESD applicabile e al datasheet del dispositivo, non inventati per ogni ciclo di produzione.
Sommario
- Perché il danno da ESD è il difetto che non si vede
- Dove il rischio ESD entra nel flusso di assemblaggio
- Manipolazione sicura da ESD: persone, superfici, imballaggi
- Cosa specificare nel passaggio di consegne per assemblaggi sensibili a ESD
- FAQ
- Riferimenti pubblici
- Informazioni sull'autore e sulla revisione
Perché il danno da ESD è il difetto che non si vede
La maggior parte dei difetti di assemblaggio si manifesta da sola. Una saldatura difettosa si apre, una parte in tombstoning fallisce il test, un componente mancante viene rilevato all'AOI. I danni ESD spesso non fanno nulla di tutto ciò, e questo è esattamente il motivo per cui sono costosi.
Il meccanismo in questione qui è il danno latente. Una scarica statica durante la manipolazione può causare uno stress sub-catastrofico a una giunzione o all'ossido di gate, indebolendo il dispositivo senza distruggerlo. Il componente risponde ancora, commuta ancora, e supera ancora i test funzionali durante l'assemblaggio. La scheda viene spedita e sembra a posto.
La catena di rischio funziona così: un evento ESD durante la manipolazione causa uno stress latente alla giunzione, il componente supera il test funzionale all'assemblaggio, il dispositivo degradato fallisce poi settimane o mesi dopo sul campo, e il fallimento viene attribuito erroneamente perché il test all'assemblaggio era passato. Al momento del reso, il collegamento con un evento di manipolazione sulla linea è svanito. I team inseguono i margini di progettazione o la qualità del fornitore quando la vera causa era un operatore carico o uno strumento non messo a terra in una stazione.
Questo è il motivo per cui l'ESD appartiene alla disciplina di manipolazione e non solo al piano di test. L'ispezione e il test funzionale confermano che la scheda funziona il giorno in cui è stata costruita. Non provano che la parte non sia mai stata sottoposta a stress, e non possono catturare in modo affidabile un difetto latente. Trattare un test superato come prova di sicurezza ESD è una trappola. La prova sta nel processo: la parte si trovava all'interno di un percorso controllato per tutto il tempo? Il nostro flusso Turnkey Assembly tratta questa domanda come condizione di rilascio, non come un ripensamento.
Dove il rischio ESD entra nel flusso di assemblaggio
L'esposizione ESD non è distribuita in modo uniforme in tutta la costruzione. Raggiunge i massimi livelli in punti di contatto specifici, di solito ovunque si aprano gli imballaggi o entri in gioco una mano umana. Mappare quei punti è la prima mossa, perché non si può controllare un rischio che non è stato localizzato.
| Fase di assemblaggio | Dove entra il rischio | Checkpoint di controllo |
|---|---|---|
| Arrivo merce e IQC | L'imballaggio del produttore viene aperto per verificare quantità, valori e indicatori di umidità | Aprire l'imballaggio schermato solo in una postazione con messa a terra; segnalare i componenti sensibili all'ESD alla ricezione. Vedi Incoming Quality Control. |
| Kitting e stesura BOM | I componenti sensibili vengono separati, contati e spostati tra i contenitori | Conservare le parti in contenitori schermati o dissipativi; mai poggiarli su un banco nudo, plastica o metallo. Vedi Components and BOM. |
| Costruzione SMT e THT | I feeder vengono caricati, le macchine posizionano le parti, la saldatura manuale tocca i pin direttamente | Mettere a terra la testa di posizionamento e la punta del saldatore; maneggiare le schede nude dai bordi. Vedi SMT e THT. |
| Ispezione e test | Le schede vengono maneggiate ripetutamente tra postazioni e apparecchiature | Usa dispositivi dissipativi e manipolazione con messa a terra; considera ogni movimento come un'esposizione. Vedi Testing and Quality. |
| Rilavorazione e riparazione | Un saldatore, un operatore non messo a terra e un componente sensibile si incontrano a distanza ravvicinata | Mettere la stazione di rework a terra saldamente; verificare l'operatore prima di toccare la scheda. |
| Imballaggio e spedizione | La scheda finita lascia la zona controllata | Sigilla immediatamente in imballaggi schermanti; niente semplice pluriball a contatto con la scheda. |
Il modello è coerente: il rischio si concentra ai confini dove una parte passa tra una zona protetta e una incontrollata. Quei confini sono i punti dove i checkpoint guadagnano la loro utilità.
Manipolazione sicura da ESD: persone, superfici, imballaggi
Una volta mappati i punti di rischio, il controllo si riduce a tre leve. Ottieni questi giusti e la maggior parte dell'esposizione è coperta.
Persone. L'operatore è la fonte di carica più mobile nell'area di lavoro. Camminare genera carica e una mano senza messa a terra può scaricare direttamente su un pin. Il controllo consiste in un percorso continuo a terra tramite un cinturino da polso in una postazione seduta o calzature ESD più pavimentazione dissipativa quando si è in piedi o in movimento. I cinturini e le calzature vengono verificati prima di entrare nell'area protetta, perché un cinturino guasto a inizio turno può mettere a rischio la produzione di un'intera giornata. I valori di resistenza che rendono un cinturino "sicuro per l'operatore, efficace per lo scarico" sono stabiliti dallo standard ESD applicabile, non scelti ad hoc. I camici ESD mantengono i campi di carica dei vestiti dell'operatore lontani dalla scheda.
Superfici. Le superfici di lavoro e i pavimenti devono dissipare la carica abbastanza lentamente da evitare scintille, ma abbastanza velocemente da eliminarla. Un tappetino a dissipazione statica collegato a terra tramite il percorso di sicurezza standard lo fa; un banco di metallo nudo scarica troppo velocemente e la plastica nuda non si scarica affatto. Tieni i comuni isolanti lontani dalla zona di lavoro: questo significa tazze di caffè, involucri di plastica, rotoli di nastro e raccoglitori, perché trattengono campi contro cui una parte non può essere messa a terra. Dove non è possibile rimuovere un isolante essenziale, come il corpo di un connettore di plastica o una fixture, uno ionizzatore d'aria neutralizza la carica che esso trasporta. Gli obiettivi di resistenza superficiale e decadimento dello ionizzatore sono verificati rispetto allo standard ESD applicabile e sottoposti a controlli pianificati.
Imballaggio. Nel momento in cui una parte lascia l'area protetta, l'imballaggio diventa la sua unica difesa. Due materiali vengono confusi costantemente. Il materiale antistatico inibisce la generazione di carica ma non protegge contro i campi esterni, quindi va bene all'interno della zona protetta ma non è sufficiente per il trasporto. La schermatura metallizzata forma una gabbia di Faraday e blocca i campi esterni, che è ciò che richiedono le spedizioni e i movimenti inter-zona. Scambiare i due materiali e spedire una scheda sensibile in una busta rosa è uno dei guasti silenziosi più comuni, e lo si rileva controllando la busta, non la scheda.
Queste tre leve si mappano direttamente su come i requisiti ESD si integrano in un più ampio Sistema di Qualità: configurazione documentata, verificata quotidianamente, controllata periodicamente.
Cosa specificare nel passaggio di consegne per assemblaggi sensibili a ESD
Il controllo ESD funziona meglio quando è scritto nel passaggio di consegne, non quando è presunto. Il partner di assemblaggio non può proteggere una parte di cui non è stato informato della sensibilità. Utilizza questa checklist per rendere il requisito esplicito.
- Segnalare le parti sensibili. Contrassegna i componenti sensibili a ESD nella distinta base (BOM), idealmente con una colonna di sensibilità, in modo che chi si occupa della ricezione, del kitting e dell'IQC veda la segnalazione. Una parte che nessuno ha segnalato è una parte trattata con cura generica.
- Nominare lo standard in modo specifico. Indica il documento di controllo nelle note di assemblaggio, ad esempio "maneggiare secondo ANSI/ESD S20.20". Lascia che i limiti esatti di resistenza, umidità e decadimento siano determinati da quello standard e dal datasheet del dispositivo, piuttosto che ripetere numeri che potrebbero perdere sincronia col tempo.
- Dichiarare la classe di sensibilità. Se il datasheet del dispositivo definisce una classe in base al Modello del Corpo Umano o al Modello del Dispositivo Caricato, comunicala. L'esposizione al CDM in particolare è rilevante per il posizionamento automatizzato, dove il dispositivo stesso può caricarsi e scaricarsi su una superficie metallica.
- Definire i requisiti di imballaggio. Specifica un imballaggio schermato per la spedizione e per gli spostamenti tra le zone, indicando cosa non deve essere utilizzato a contatto con la scheda.
- Impostare i confini di manipolazione. Indica dove è richiesta la manipolazione solo dai bordi, utensili messi a terra o ionizzazione, specialmente per le fasi di rilavorazione e montaggio in scatola finale, dove un cacciavite o un operatore non collegato a terra rappresenta un punto di ingresso noto per il rischio ESD.
- Confermare le aspettative per la verifica. Concordate cosa deve essere controllato e registrato: verifica dei cinturini e delle calzature prima di entrare nell'area protetta e audit periodici sulle superfici di lavoro e sui pavimenti secondo gli standard in vigore.
Per il contesto più ampio della preparazione dei file, le Linee guida DFM spiegano come le annotazioni su manipolazione e sensibilità debbano accompagnare l'intero pacchetto. Per assemblaggi in cui guasti latenti sul campo comportano i costi più elevati, come nel settore Medical PCB, il livello di dettaglio richiesto nel passaggio di consegne e la continuità delle verifiche sono ancora più rigorosi. Quando il progetto è pronto e le precauzioni sulla sensibilità sono chiare, puoi inserirlo nel processo di preventivazione.
FAQ
Può una scheda superare i test funzionali ed avere comunque subìto danni ESD?
Sì, ed è questo il problema principale. Un evento di scarica elettrostatica può lasciare un difetto latente che degrada le prestazioni di un dispositivo, pur senza impedirgli di superare i test iniziali durante l'assemblaggio. Il componente potrebbe guastarsi successivamente sul campo, motivo per cui il controllo ESD è una pratica legata alla corretta manipolazione e non garantibile con un singolo test.
Qual è la differenza tra un imballaggio antistatico e uno schermato?
Il materiale antistatico previene la generazione di carica elettrostatica ma non blocca i campi elettrici esterni; è perciò idoneo all'uso all'interno di un'area protetta. L'imballaggio con schermatura metallizzata crea invece una gabbia di Faraday in grado di bloccare i campi esterni ed è essenziale per la spedizione e per gli spostamenti al di fuori della zona protetta.
La gestione sicura delle ESD altera i ritmi di un normale assemblaggio?
In un processo correttamente organizzato, i controlli sono integrati direttamente nel flusso di lavoro. Indossare un cinturino da polso verificato, utilizzare utensili provvisti di messa a terra e inserire le parti in imballaggi schermanti rientrano nelle procedure di routine della singola postazione, piuttosto che costituire fasi extra da eseguire separatamente.
Quali valori di resistenza o umidità dovrei specificare?
Specificare tali valori mediante rimandi agli standard, non elencando numeri. Nel passaggio di consegne, fa' riferimento alla norma applicabile e al datasheet dei dispositivi, in modo che sia lì a indicare i limiti esatti per braccialetti antistatici, piani di lavoro, pavimentazioni e umidità. Ciò mantiene il progetto allineato allo standard, piuttosto che vincolato a un numero che potrebbe rivelarsi obsoleto.
Dove si concentra maggiormente il rischio ESD durante l'assemblaggio?
Ai confini, cioè dove una parte transita da una zona protetta a una non controllata: apertura dell'imballo iniziale al ricevimento, kitting, saldatura manuale, rilavorazione, assemblaggio finale del prodotto e imballaggio per la spedizione. È proprio in questi punti di contatto che i controlli sono indispensabili.
In che modo i modelli HBM e CDM sono correlati al mio circuito?
Si tratta di modelli che quantificano la sensibilità dei dispositivi indicati nei relativi datasheet. Il Modello del Corpo Umano descrive la scarica proveniente da una persona; il Modello del Dispositivo Caricato descrive come il dispositivo si carichi e si scarichi contro una superficie, aspetto molto rilevante per i posizionamenti automatizzati. Trasmetti la classe indicata nel datasheet al partner responsabile dell'assemblaggio, anziché considerare tali soglie come dati generici.
Riferimenti pubblici
Turnkey Assembly Contesto della pagina di supporto per capire come la disciplina della manipolazione si inserisca in un flusso di assemblaggio end-to-end.
SMT and THT Contesto della pagina di supporto per i controlli di gestione nel posizionamento dei componenti e nella saldatura manuale.
Testing and Quality Contesto della pagina di supporto per il linguaggio di ispezione e test a livello di assemblaggio.
Incoming Quality Control Contesto della pagina di supporto per ricezione, ispezione degli imballaggi e segnalazione della sensibilità.
DFM Guidelines Contesto della pagina di supporto sulle annotazioni per la manipolazione e la sensibilità che viaggiano insieme al pacchetto di progettazione.
Informazioni sull'autore e sulla revisione
- Autore: Team editoriale di APTPCB
- Revisione tecnica: Team di revisione ingegneria dei processi e qualità per PCBA
- Ambito della revisione: Disciplina per la manipolazione a prova di ESD lungo ricezione, assemblaggio, rilavorazione e spedizione; specifiche per la documentazione nel passaggio consegne; coerenza degli standard di riferimento