
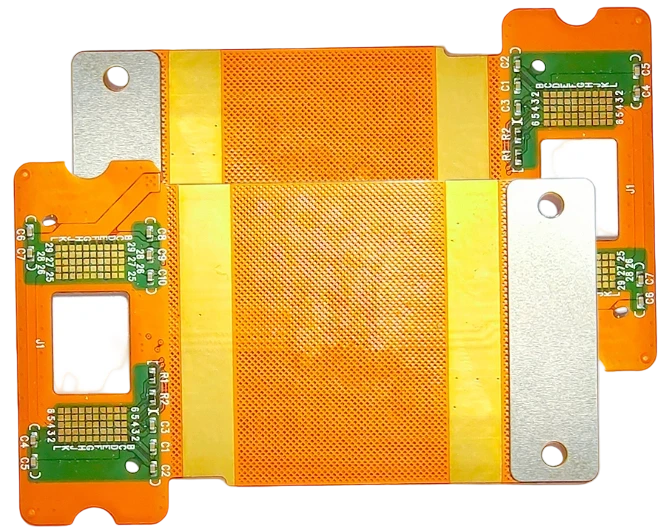
La progettazione di circuiti stampati flessibili per applicazioni dinamiche richiede un cambiamento radicale: passare dalla logica dell'interconnessione statica all'ingegneria della resistenza meccanica a fatica. Per acquirenti e ingegneri elettronici, l'obiettivo non è semplicemente garantire la continuità elettrica, ma assicurare milioni di cicli di flessione continua senza incrudimento né fratture dei conduttori in rame. Questo manuale fornisce regole di routing precise, raccomandazioni sui materiali e protocolli di validazione per l'approvvigionamento di PCB flessibili dinamici ad alta affidabilità.
Punti salienti
- Neutralità meccanica: Posizionamento dei conduttori lungo l'asse neutro per minimizzare le sollecitazioni durante la flessione.
- Geometria delle piste: Regole rigorose per eliminare l'effetto trave a I [I-Beam] e impiegare raccordi curvilinei contro la concentrazione degli sforzi.
- Selezione dei materiali: Confronto critico tra rame laminato ricotto (RA) e rame elettrodeposto (ED).
- Validazione: Criteri quantitativi di accettazione per i test di fatica ciclica secondo IPC-TM-650.
Key Takeaways
- Neutralità meccanica: Disporre i conduttori esattamente sull'asse neutro per bilanciare gli sforzi di trazione e compressione.
- Geometria delle piste: Evitare spigoli vivi tracciando curve ad ampio raggio e sfalsare le piste sui due lati per eliminare l'effetto trave a I.
- Selezione del rame: Richiedere espressamente lamina di rame laminato ricotto (RA); il rame elettrodeposto (ED) cede rapidamente a fatica.
- Validazione analitica: Pianificare prove distruttive di flessione ciclica secondo IPC-TM-650 con incremento massimo di resistenza Δ R < 10%.
- Ambito di applicazione, contesto decisionale e criteri di successo
- Specifiche da definire preliminarmente
- Rischi critici e strategie di prevenzione
Indice dei contenuti
- Ambito di applicazione, contesto decisionale e criteri di successo
- Specifiche da definire preliminarmente
- Rischi critici e strategie di prevenzione
- Validazione e criteri di accettazione
- Checklist per la qualifica dei fornitori
- Criteri di scelta e regole decisionali
- Domande frequenti
- Richiesta di preventivo e revisione DFM
- Glossario dei termini tecnici
- Conclusioni
Scope, Decision Context, and Success Criteria
La flessione dinamica riguarda contesti in cui il circuito flessibile è sottoposto a movimenti continui o ripetitivi, come in testine di stampa, bracci robotici, unità a disco o cerniere di dispositivi pieghevoli. A differenza dei circuiti per montaggio statico [flex-to-install], i circuiti dinamici devono resistere a cicli di fatica oligociclica e ad alto numero di cicli. L'obiettivo primario è massimizzare la vita utile a fatica dei conduttori in rame.
Metriche di successo misurabili
Per garantire l'affidabilità prima del rilascio in produzione, è fondamentale contrattualizzare questi parametri:
- Conteggio dei cicli di flessione: Il circuito deve superare un numero prefissato di cicli [ad esempio tra 100.000 e 10.000.000 di cicli] al raggio di curvatura nominale senza rotture.
- Stabilità della resistenza elettrica: La variazione della resistenza conduttiva [Δ R] deve rimanere inferiore al 10% per l'intera durata del ciclo di prova.
- Integrità dielettrica: Assenza totale di fessurazioni visibili, delaminazioni del coverlay o distacchi dell'isolante al completamento del test.
Casi limite
- Statico contro Dinamico: Se il circuito viene piegato una sola volta durante l'assemblaggio [flex-to-install], sono ammessi rame elettrodeposto (ED) e raggi di curvatura più stretti [10 volte lo spessore]. Questa guida tratta specificamente l'impiego dinamico con rame laminato ricotto (RA) e raggi ampi [da 20 a 40 volte lo spessore].
- Semidinamico: Applicazioni con piegature sporadiche [come sportelli di servizio aperti una volta al mese] possono utilizzare tolleranze intermedie, ma è consigliabile adottare i criteri dinamici per prevenire cedimenti imprevisti.
Specifications to Define Upfront [Before You Commit]
La durata nel tempo di un circuito flessibile dinamico dipende strettamente dalla geometria delle piste e dal profilo del profilo degli strati [stackup]. È indispensabile specificare questi parametri nelle note di fabbricazione per evitare che il produttore di PCB flessibili adotti i processi standard previsti per applicazioni statiche.
Linee guida critiche per il routing
- Piste curvilinee: Evitare tassativamente curve a 45° o 90° nell'area dinamica. Utilizzare archi a raggio ampio per prevenire la concentrazione degli sforzi meccanici.
- Instradamento perpendicolare alla linea di piega: Le piste devono attraversare la linea di flessione con un angolo rigorosamente retto di 90°. Piste parallele o oblique tendono a torcersi e delaminare.
- Piste sfalsate [Eliminazione dell'effetto trave a I]: Su circuiti a doppia faccia, le piste dello strato superiore non devono essere allineate verticalmente con quelle dello strato inferiore. È necessario sfalsarle lateralmente per non creare una struttura rigida analoga a una trave profilata.
- Posizionamento sull'asse neutro: I conduttori devono trovarsi il più vicino possibile all'asse neutro meccanico [il piano centrale dello stackup]. Nelle flessioni dinamiche severe, un circuito a singolo strato con coverlay identico su ambo i lati offre le massime prestazioni.
- Raccordi a goccia [Teardrops]: Aggiungere raccordi a goccia su tutte le piazzole e vie di passaggio, specialmente al confine tra le zone flessibili e le parti rigide.
- Costanza della larghezza delle piste: Mantenere costante la larghezza dei conduttori lungo l'intera area di flessione; qualsiasi restringimento crea un punto di innesco per fessurazioni.
- Divieto di piani di rame continui: Escludere piani di massa continui nell'area mobile. Utilizzare retinature a griglia diagonale per preservare la flessibilità, oppure eliminare i piani se i vincoli EMI lo consentono.
- Distanze di sicurezza dalle zone di transizione: Nessuna via passante, componente o bordo di rinforzo [stiffener] deve trovarsi a meno di 2,5 mm dalla zona di flessione dinamica.
- Coverlay al posto del solder mask: Impiegare coverlay flessibile in poliimmide ed escludere il solder mask fotosensibile nelle zone di flessione. Il solder mask è fragile e si frammenta rapidamente con il movimento.
- Spessore ridotto del rame: Selezionare lamine sottili [ad esempio 1/3 oz oppure 12 µm]. Rame di spessore ridotto subisce minori allungamenti relativi durante la flessione.
- Direzione di laminazione: Orientare il verso di laminazione del rame laminato ricotto (RA) parallelamente all'asse delle piste e perpendicolarmente alla linea di curvatura.
- Rapporto del raggio di curvatura: Mantenere un raggio di curvatura di almeno 20:1 rispetto allo spessore totale per configurazioni a singolo strato e 40:1 per circuiti a doppio strato.
Tabella dei parametri principali
| Parametro | Standard [Statico] | Requisito dinamico | Motivazione tecnica |
|---|---|---|---|
| Tipo di rame | Elettrodeposto (ED) | Laminato ricotto (RA) | Il rame RA presenta una microstruttura lamellare allungata con elevata resistenza a fatica. |
| Spessore del rame | 1 oz [35 µm] | 1/3 oz [12 µm] o 1/2 oz [18 µm] | Rame più sottile riduce le sollecitazioni di trazione sul raggio esterno. |
| Raggio di flessione | Da 6x a 10x spessore | Da 20x a 100x spessore | Raggi più ampi abbattono le deformazioni plastiche per singolo ciclo. |
| Numero di strati flessibili | Da 1 a 6 strati | 1 strato [ideale] o 2 strati | Riduce lo spessore complessivo; 1 strato coincide perfettamente con l'asse neutro. |
| Isolamento superficiale | Solder mask o coverlay | Coverlay in poliimmide [Kapton] | Il coverlay è duttile; il solder mask è rigido e si frantuma sotto flessione continua. |
| Geometria delle piste | Angoli a 45° ammessi | Esclusivamente raccordi ad arco | Elimina concentratori di sforzo che fungono da innesco per la rottura. |
| Finitura superficiale | ENIG / HASL | Stagno chimico / OSP [fuori flessione] | Finiture con nichel duro infragiliscono la lamina; escluderle dall'area mobile. |
| Verso di laminazione | Casuale | Parallelo alle piste / Perpendicolare a piega | Allineare la grana trasversalmente alla flessione causa fessurazioni precoci. |
Key Risks [Root Causes, Early Detection, Prevention]
I guasti sui circuiti flessibili dinamici sono subdoli e ad azione ritardata, manifestandosi spesso dopo mesi di esercizio sul campo. La prevenzione richiede controlli rigorosi fin dalla progettazione.
1. Incrudimento del metallo e rottura a fatica
- Causa radice: Deformazione plastica ciclica del rame dovuta a un raggio di curvatura insufficiente o all'uso inadeguato di rame elettrodeposto anziché laminato ricotto.
- Rilevamento precoce: Aumento progressivo della resistenza di linea durante i collaudi ciclici; microfratture visibili al microscopio a 20 ingrandimenti.
- Prevenzione: Fissare raggi di curvatura minimi di 20 volte lo spessore e prescrivere contrattualmente rame RA nei disegni costruttivi.
2. Effetto trave a I [I-Beam Effect]
- Causa radice: Piste sui lati superiore e inferiore perfettamente sovrapposte, che irrigidiscono la struttura come una trave a doppio T.
- Rilevamento precoce: Eccessiva rigidezza riscontrabile alla flessione manuale; cedimenti precoci durante i test a due strati.
- Prevenzione: Sfalsare geometricamente le piste tra i due strati di una distanza pari ad almeno la larghezza della pista più l'isolamento minimo.
3. Concentrazione di sollecitazioni nella zona di transizione
- Causa radice: Discontinuità di rigidezza dove il circuito flessibile incontra un rinforzo rigido [stiffener] o la parte rigida del circuito.
- Rilevamento precoce: Delaminazione del coverlay o rottura delle piste esattamente in corrispondenza del bordo dello stiffener.
- Prevenzione: Applicare un cordone di resina epossidica elastica per lo scarico degli sforzi. Prolungare il coverlay sotto lo stiffener di 0,5 mm - 1,0 mm per evitare gradini netti.
4. Delaminazione del coverlay
- Causa radice: Microbolle d'aria intrappolate tra conduttori contigui per pressione di laminazione non uniforme o flusso insufficiente dell'adesivo.
- Rilevamento precoce: Chiazze biancastre [vuoti] nell'adesivo riscontrabili dopo shock termico o transito nel forno di rifusione.
- Prevenzione: Richiedere processi di laminazione sotto vuoto controllato e mantenere spazi minimi adeguati tra piste [almeno 5-10 mil] per consentire il deflusso del collante.
5. Discontinuità di impedenza
- Causa radice: I piani di riferimento retinati [usati per preservare l'elasticità] riducono la capacità distribuita rispetto ai piani in rame pieno.
- Rilevamento precoce: Degradazione dei fronti d'onda ad alta velocità; analisi TDR con picchi di disadattamento lungo il tratto flessibile.
- Prevenzione: Calcolare l'impedenza tenendo conto della percentuale esatta di retinatura [ad esempio 50% di rame] e verificare il modello con il produttore di circuiti stampati flessibili durante l'analisi DFM.
6. Cricche nei trattamenti superficiali
- Causa radice: Finiture metalliche rigide come il nichel del processo ENIG estese nell'area di flessione attiva. Il nichel è fragile sotto sforzo ciclico.
- Rilevamento precoce: Intermittenze elettriche che spariscono quando il circuito viene disteso in posizione piana.
- Prevenzione: Utilizzare placcature selettive per limitare nichel e oro esclusivamente ai pad di saldatura, mantenendo la zona mobile in rame nudo protetto da coverlay.
7. Risalita dello stagno per capillarità
- Causa radice: Lo stagno fuso risale lungo la pista sotto il coverlay durante la saldatura, rendendo il conduttore fragile e rigido.
- Rilevamento precoce: Esame visivo che mostra penetrazione di lega oltre la piazzola; piste rigide in prossimità dei terminali.
- Prevenzione: Definire aperture di coverlay rigorosamente confinate e realizzare dighe protettive adeguate prima della zona dinamica.
8. Instabilità dimensionale
- Causa radice: Il film di poliimmide presenta dilatazioni e contrazioni termiche superiori a quelle dei substrati rigidi in FR4.
- Rilevamento precoce: Disallineamento tra forature o finestre del coverlay e piazzole di rame.
- Prevenzione: Allargare gli anelli di rame residuo [+5 a +8 mil] e concordare tolleranze di registrazione realistiche [±0,2 mm] per il coverlay.
Validation & Acceptance [Tests and Pass Criteria]
La validazione dei circuiti flessibili dinamici comporta test distruttivi. È indispensabile allocare budget e campionature dedicate prima dell'avvio della fornitura.
Tabella dei criteri di accettazione
| Test | Metodo | Criterio di accettazione | Campionamento |
|---|---|---|---|
| Resistenza alla flessione ciclica | IPC-TM-650 2.4.3 [dispositivo MIT] | > 100.000 cicli con Δ R < 10% | 5 coupon per lotto |
| Resistenza allo spelamento [Peel] | IPC-TM-650 2.4.9 | > 0,8 N/mm dopo stress termico | 2 coupon per lotto |
| Esame visivo | IPC-6013 Classe 3 | Assenza di crepe, delaminazioni o bolle | 100% |
| Stabilità dimensionale | IPC-TM-650 2.2.4 | Variazione dimensionale < 0,15% | 3 pannelli per lotto |
| Controllo impedenza | Analisi TDR | Entro ±10% del target | 100% linee critiche |
| Saldabilità | J-STD-003 | Bagnabilità minima 95%, nessun ritiro | 2 coupon per lotto |
Protocollo di collaudo raccomandato
- Integrazione di coupon dedicati: Non distruggere circuiti completi ad alto costo; inserire sui bordi del pannello coupon di prova con lo stesso stackup, piste e spaziature della zona mobile.
- Monitoraggio a catena chiusa [Daisy Chain]: Collegare le piste in configurazione chiusa a catena per registrare la continuità elettrica in tempo reale durante la movimentazione.
- Rilevamento di micro-interruzioni: Utilizzare oscilloscopi o rivelatori veloci per catturare glitch di durata superiore a 1 µs che sfuggono ai comuni multimetri.
- Verifica geometrica del mandrino: Accertarsi che il dispositivo di prova impieghi esattamente il raggio di curvatura previsto a progetto.
- Corrispondenza cinematica: Riprodurre la traiettoria reale di lavoro; se il sistema subisce torsioni elicoidali, adottare un banco di prova per torsione ciclica.
- Analisi microsezionale post-test: Effettuare sezioni metallografiche sui campioni per stabilire se il cedimento è avvenuto per fatica duttile del rame o per rottura fragile.
Supplier Qualification Checklist [RFQ, Audit, Traceability]
Non tutti i produttori di PCB possiedono le competenze e gli impianti per la flessione dinamica. Utilizzare questa checklist per valutare i partner:
- Giacenze di materie prime: Il fornitore dispone a stock di rame laminato ricotto (RA) e laminati flessibili in poliimmide di primaria qualità [come DuPont Pyralux]?
- Accuratezza di laminazione: Garantisce tolleranze di registro per il coverlay selettivo pari a ±0,15 mm o migliori?
- Taglio laser UV: Utilizza sistemi laser UV per il taglio dei contorni e delle aperture del coverlay senza bave meccaniche?
- Controllo impedenza su retinato: Ha comprovata esperienza nel calcolo e nella verifica di linee ad alta frequenza su piani retinati?
- Incollaggio stiffener: Dispone di presse di termoformatura per applicare rinforzi con adesivi termoindurenti ad alta tenuta?
- Apparecchiature di collaudo: Possiede banchi interni per test di flessione continua [tipo tester MIT] per validare i coupon di produzione?
- Tracciabilità della laminazione: È in grado di certificare il verso di laminazione del rame dalla bobina d'origine fino al pannello finito?
- Consulenza DFM preventiva: Fornisce indicazioni mirate su raggi di curvatura e geometria dei conduttori in fase di preventivazione?
- Placcatura selettiva: È attrezzato per confinare la doratura ai soli pad, salvaguardando l'area dinamica da depositi rigidi di nichel?
- Certificazione di settore: Possiede la certificazione secondo lo standard IPC-6013 Classe 3 per circuiti stampati flessibili?
- Procedure di movimentazione: Impiega vassoi e dime dedicate per scongiurare piegature accidentali durante la lavorazione e l'imballo?
- Coverlay contro solder mask: Prescrive esplicitamente coverlay in poliimmide nelle aree di flessione? Se suggerisce solder mask per uso dinamico, escludere il fornitore.
How to Choose [Trade-Offs and Decision Rules]
Questa sezione schematizza i principali compromessi tecnici ed economici per indirizzare le decisioni di progetto nei circuiti flessibili dinamici.
Confronto: Rame laminato ricotto (RA) contro Rame elettrodeposto (ED)
| Parametro | Rame laminato ricotto (RA) | Rame elettrodeposto (ED) | Scelta ideale per | Compromesso |
|---|---|---|---|---|
| Microstruttura | Orizzontale / Lamellare | Verticale / Colonnare | RA: Flessione dinamica | Il rame RA è più costoso e ha adesione iniziale inferiore. |
| Resistenza a fatica | Altissima [milioni di cicli] | Modesta [migliaia di cicli] | ED: Montaggio statico | Il rame ED consente piste molto fitte ma cede sotto movimento. |
| Rugosità superficiale | Levigata | Rugosa [maggiore ancoraggio] | RA: Segnali ad alta frequenza | Il rame RA richiede trattamenti specifici per aderire all'adesivo. |
| Costo materiale | Superiore | Standard economico | ED: Applicazioni statiche a basso costo | Il rame RA può comportare tempi di approvvigionamento maggiori. |
| Reperibilità | Formati specialistici | Ampiamente disponibile | RA: Applicazioni critiche in movimento | Il rame ED è lo standard di riferimento per le schede rigide. |
| Definizione di incisione | Buona | Eccellente | ED: Piste ultrasottili [< 3 mil] | Il rame RA è più laborioso da incidere su geometrie fittissime. |
| Verso di laminazione | Fondamentale [da allineare] | Indifferente | RA: Flessione unidirezionale | Il verso di laminazione condiziona la pannellizzazione ottimale. |
| Elasticità e malleabilità | Elevata | Ridotta | RA: Raggi di curvatura stretti | Il rame RA è più morbido e richiede cautele contro i graffi. |
Matrice decisionale
| Priorità di progetto | Soluzione raccomandata | Motivazione tecnica |
|---|---|---|
| Massima vita operativa | Singolo strato con rame laminato ricotto (RA) | Colloca il rame sull'asse neutro; il rame RA offre massima duttilità a fatica. |
| Alta densità di montaggio | Rigido-flessibile con transizione selettiva | Circoscrive la flessione a 1 o 2 strati, relegando componenti e densità alle aree rigide. |
| Costo minimo | Rame elettrodeposto (ED) [solo statico] | Accettabile solo se il circuito non si muove dopo l'installazione iniziale. |
| Controllo dell'impedenza | Piani di riferimento retinati | Conserva la flessibilità fornendo al contempo un percorso di ritorno coerente. |
| Resistenza ai connettori | Rinforzi in poliimmide o FR4 | Conferisce lo spessore e la rigidezza calibrati per l'innesto in connettori ZIF. |
Regole decisionali [Se ... Allora scegli ...]
- Se l'applicazione deve sostenere oltre 10.000 cicli di flessione, scegli rame laminato ricotto (RA); altrimenti, il rame elettrodeposto (ED) è sufficiente per montaggi statici.
- Se instradi segnali veloci nel tratto flessibile, scegli piani retinati; altrimenti, elimina i piani nell'area mobile per massimizzare la morbidezza.
- Se il raggio di curvatura è molto compatto [< 10 volte lo spessore], scegli una struttura a singolo strato; altrimenti, un doppio strato con piste sfalsate è praticabile.
- Se progetti l'area di transizione, fai sormontare il coverlay di 0,5 mm sotto lo stiffener; altrimenti, rischi rotture localizzate sul bordo di separazione.
- Se prevedi componenti saldati nei pressi della zona mobile, scegli finiture selettive; altrimenti, il nichel fragile si propagherà nell'area dinamica.
- Se disegni piste attraverso la curva, scegli ampi raccordi circolari; altrimenti, spigoli a 45° innescheranno precoci rotture per fatica.
- Se definisci l'isolante esterno flessibile, scegli coverlay in poliimmide; altrimenti, il solder mask tenderà inevitabilmente a screpolarsi con il tempo.
- Se hai piste su entrambi i lati, sfalsale orizzontalmente; altrimenti, l'effetto trave a I renderà il circuito rigido portandolo al cedimento.
- Se occorre sostenere connettori o componenti pesanti, scegli rinforzi in FR4 o acciaio inox; altrimenti, impiega poliimmide per calibrare lo spessore nei connettori ZIF.
- Se il costo è prioritario e le pieghe sono rarissime, scegli Semi-Flex [FR4 fresato]; altrimenti, mantieni vera poliimmide per la massima affidabilità operativa.
FAQ [Cost, Lead Time, DFM Files, Materials, Testing]
D: Di quanto aumenta il costo del circuito adottando rame RA rispetto a rame ED? Il rame RA incrementa generalmente il costo della materia prima del 10-20% rispetto al rame ED. Tuttavia, sul costo finito del PCB l'impatto complessivo è quasi sempre inferiore al 5%, poiché le lavorazioni meccaniche, la foratura e la laminazione rappresentano la quota preponderante dei costi.
D: Quali sono i tempi di consegna tipici per PCB flessibili dinamici? I prototipi richiedono di norma 5-10 giorni lavorativi, mentre i lotti produttivi di serie necessitano di 3-4 settimane. Tempistiche più lunghe possono verificarsi qualora siano richiesti spessori particolari di rame RA [come 1/3 oz] o film dielettrici non presenti in magazzino.
D: È necessario trasmettere file separati per la sagomatura dei rinforzi [stiffeners]? Sì, il contorno e il posizionamento dei rinforzi vanno definiti su layer meccanici dedicati nei dati Gerber o ODB++. È importante specificare nelle note il materiale desiderato [FR4, poliimmide o metallo], lo spessore e il tipo di adesivo [termoindurente o acrilico a pressione].
D: È possibile impiegare solder mask al posto del coverlay per abbattere i costi? Non si deve mai usare solder mask sulle porzioni sottoposte a flessione dinamica; essendo rigido, si fessura rapidamente recidendo i conduttori sottostanti. Il solder mask è consentito solo sulle parti rigide di pannelli rigid-flex o in installazioni statiche con raggi di curvatura molto larghi.
D: Come si indica nei disegni la direzione di laminazione del rame RA? Inserire una nota specifica nella tavola di fabbricazione: La direzione di laminazione del rame RA deve essere orientata parallelamente alla direzione delle piste e perpendicolarmente alla linea di flessione dinamica. Il produttore disporrà i singoli circuiti sul pannello master nel verso corretto.
D: Cos'è l'asse neutro e perché riveste un'importanza fondamentale? L'asse neutro è il piano ideale all'interno dello stackup in cui le forze di trazione e di compressione si annullano durante la curvatura. Posizionando i conduttori esattamente lungo questo piano [di solito il baricentro di una struttura simmetrica], si eliminano le tensioni residue e si massimizza la resistenza a fatica.
D: Come si individua preventivamente l'effetto trave a I nel layout? Sovrapponendo i layer superiore e inferiore in un visualizzatore CAM: se le piste corrono perfettamente l'una sopra l'altra nella zona di piega, è necessario traslare lateralmente una delle due serie di piste per ottenere un profilo alternato.
D: Qual è il raggio di curvatura minimo consigliato per flessioni dinamiche? Per garantire elevata affidabilità, il raggio di curvatura raccomandato è pari a 20x - 40x lo spessore complessivo del circuito flessibile. Ad esempio, per un circuito flessibile spesso 100 µm, il raggio minimo ammissibile è compreso tra 2 mm e 4 mm.
Request a Quote / DFM Review for Flex PCB Trace Routing Guidelines for Dynamic Bending [What to Send]
Nell'inviare una richiesta di quotazione o revisione DFM per PCB a flessione dinamica, la completezza dei dati tecnici è essenziale per prevenire ritardi e garantire l'affidabilità del prodotto finito.
Quadro delle capacità produttive
| Parametro | Capacità standard | Capacità avanzata | Note tecniche |
|---|---|---|---|
| Strati flessibili | 1-2 strati | 3-6 strati | 1 strato garantisce le massime prestazioni a fatica. |
| Pista / Isolamento minimi | 4 mil / 4 mil | 3 mil / 3 mil | Piste più larghe sono preferibili nell'area flessibile. |
| Foratura meccanica minima | 0,2 mm [8 mil] | 0,15 mm [6 mil] | Microvie laser disponibili per alta densità. |
| Spessore del rame | Da 0,5 oz a 1 oz | 1/3 oz [12 µm] | Spessori ridotti sono ideali per flessioni dinamiche. |
| Bordo minimo coverlay | 10 mil [0,25 mm] | 4 mil [0,10 mm] | Prevedere spazio adeguato per il flusso dell'adesivo. |
Glossary [Key Terms]
| Termine | Definizione | Rilevanza pratica |
|---|---|---|
| DFM | Design for Manufacturability: regole di sbroglio che riducono difetti costruttivi. | Previene rilavorazioni, ritardi e aggravi di costo imprevisti. |
| AOI | Ispezione ottica automatizzata per identificare anomalie di rame e montaggio. | Incrementa la copertura dei controlli e intercetta difetti precoci. |
| ICT | Collaudo in-circuit per verificare aperture, cortocircuiti e valori dei componenti. | Test strutturale rapido ideale per produzioni su larga scala. |
| FCT | Collaudo funzionale per alimentare la scheda e verificarne il comportamento operativo. | Valida le funzionalità del sistema nelle effettive condizioni d'uso. |
| Flying Probe | Sistema di test a sonde mobili senza necessità di maschere ad aghi dedicate. | Ottimale ed economico per prototipi e piccole serie. |
| Netlist | Descrizione di connettività elettrica per confrontare il CAD con la scheda prodotta. | Intercetta cortocircuiti e circuiti aperti prima dell'assemblaggio. |
| Stackup | Composizione degli strati tra materiali dielettrici, rame, colle e coverlay. | Condiziona impedenza, flessibilità meccanica e affidabilità nel tempo. |
| Impedenza | Comportamento controllato delle linee per segnali veloci e RF [ad es. 50 Ω]. | Evita riflessioni e perdita di integrità del segnale. |
| ENIG | Finitura superficiale in nichel chimico e oro per immersione. | Molto complanare ma rigida; escluderla dalla zona di piega attiva. |
| OSP | Conservante organico di saldabilità applicato sul rame nudo. | Finitura economica e duttile; non apporta rigidezza all'area di flessione. |
Conclusion
Lo sbroglio delle piste per circuiti stampati flessibili sottoposti a flessione dinamica richiede di definire requisiti meccanici e protocolli di prova fin dalle primissime fasi progettuali, validandoli con analisi DFM e verifiche di laboratorio. Applicare con metodo i criteri geometrici, le regole sui materiali e i controlli descritti consente di ridurre i cicli di revisione e garantire rese stabili in serie. In presenza di incertezze sul comportamento a fatica di uno stackup, effettuare sempre prove su coupon fisici rappresentativi prima del congelamento definitivo della produzione.