
La saldatura senza flussante non è sinonimo di assemblaggio pulito, compatibile con il vuoto o qualificato per un sistema quantistico. È una famiglia di processi nella quale la funzione normalmente svolta dal flussante — rimuovere o limitare gli ossidi e favorire la bagnabilità — deve essere sostituita da superfici controllate, atmosfera riducente, profilo termico, materiali e manipolazione coerenti.
Per una PCBA sensibile ai residui, la decisione utile non è «flussante sì o no». Il team deve confrontare almeno tre alternative reali: processo convenzionale con pulizia validata, flussante no-clean con residuo accettato e processo realmente senza flussante. Ogni opzione richiede un criterio di accettazione, prove tracciabili e un confine chiaro tra ciò che dimostra il fornitore e ciò che deve qualificare il proprietario del prodotto.
Punti chiave
- Un flussante no-clean lascia comunque residui; la dicitura indica il comportamento previsto nel processo qualificato, non l'assenza di materiale sulla scheda.
- Un processo senza flussante deve definire come vengono controllati gli ossidi prima e durante la rifusione. Il nome dell'atmosfera o dell'impianto non è una specifica completa.
- La rifusione con acido formico, il forming gas e l'attacco eutettico di die o package sono processi distinti; le prove di uno non qualificano automaticamente gli altri.
- La pulizia ionica, l'ispezione a raggi X e lo screening di degassificazione rispondono a domande diverse. Nessun singolo risultato dimostra l'idoneità completa della PCBA.
- Il fornitore deve restituire evidenze legate a lotto, revisione, materiali e ricetta approvata. Il proprietario del prodotto resta responsabile delle prove nel vuoto, a temperatura criogenica e nel sistema finale.
- Un RFQ confrontabile specifica residui critici, superfici, lega e forma di apporto, atmosfera, profilo, campionamento, metodi di prova, criteri, report e regole di modifica.
In cosa questa guida differisce da una guida alla pulizia?
La pagina sulla pulizia dopo la saldatura aiuta a decidere quando inserire una fase di lavaggio e come controllarne l'efficacia. Questa guida affronta una decisione precedente: quale processo di giunzione scegliere e quali prove pretendere quando residui, vuoto, interfacce sensibili o temperature estreme rendono insufficiente una generica dichiarazione «no-clean».
Non viene proposto un unico processo per ogni PCB quantistico. Una scheda di controllo a temperatura ambiente, una PCBA montata vicino al criostato e un modulo posto nello stadio freddo hanno confini di materiali, pulizia e qualifica diversi. La posizione e la funzione dell'assieme devono essere definite prima di selezionare il processo.
No-clean, basso residuo e senza flussante significano la stessa cosa?
No. I tre termini descrivono condizioni differenti e non devono essere usati come equivalenti nel disegno o nell'ordine di acquisto.
| Termine | Che cosa descrive | Che cosa non dimostra | Informazione da richiedere |
|---|---|---|---|
| Flussante convenzionale con pulizia | il flussante partecipa alla bagnatura e i residui devono essere rimossi con un processo definito | che ogni area nascosta sia stata pulita o che il detergente sia compatibile con tutti i materiali | chimica, attrezzatura, accessibilità, risciacquo, asciugatura e prova di efficacia |
| Flussante no-clean | residui destinati a rimanere sulla scheda quando materiale e profilo operano nella finestra qualificata | assenza di residui, compatibilità con vuoto o immunità a umidità e alta impedenza | prodotto esatto, profilo, volume depositato, aree critiche e criterio di accettazione |
| Processo a basso residuo | obiettivo quantitativo o funzionale di ridurre il residuo rispetto a un processo di riferimento | che il limite sia adatto all'applicazione o misurato con il metodo corretto | definizione del residuo, metodo, campione, limite e posizione |
| Processo senza flussante | il flussante organico tradizionale non viene usato per attivare la giunzione | superficie priva di contaminanti, basso degassamento o affidabilità del prodotto | meccanismo di riduzione degli ossidi, materiali, atmosfera, profilo e prove |
La terminologia deve comparire insieme al codice del materiale, alla revisione della ricetta e al piano di prova. Una nota «saldare no-clean» o «zero flussante» non è sufficiente per produrre e accettare il lotto.
Quale processo di saldatura scegliere per una PCBA sensibile?
La scelta deve partire dal rischio del prodotto, dalla geometria reale e dalla capacità di verificare il risultato. La matrice seguente serve per una prima selezione, non sostituisce le prove sul prodotto.
| Percorso di processo | Quando può essere adatto | Rischio principale da chiudere | Evidenza minima da pianificare | Limite di applicazione |
|---|---|---|---|---|
| Flussante convenzionale + pulizia validata | residui non accettabili ma giunti e spazi sono accessibili al lavaggio e all'asciugatura | residuo intrappolato, detergente trattenuto, compatibilità dei materiali | parametri di pulizia, verifica locale e di lotto, ispezione delle zone nascoste | non adatto se la geometria impedisce la rimozione o il risciacquo |
| No-clean / basso residuo | residui caratterizzati e accettabili nel reale ambiente elettrico e ambientale | materiale non attivato, profilo errato, residuo vicino a nodi sensibili | dati del flussante, profilo misurato, campioni rappresentativi e prova legata al rischio | «no-clean» non equivale a vuoto o criogenia qualificati |
| Riduzione con acido formico | superfici, lega, componenti e impianto sono compatibili con una ricetta riducente controllata | concentrazione, esposizione, sottoprodotti, corrosione dell'impianto, sicurezza e ripetibilità | ricetta approvata, tracciabilità dei parametri, coupon o prima parte e verifica dei giunti | non trasferire una ricetta da package o die attach a una PCBA senza sviluppo specifico |
| Forming gas o altra atmosfera riducente | il processo e l'attrezzatura gestiscono in sicurezza la miscela e la riduzione richiesta | efficacia sugli ossidi, sicurezza dell'idrogeno, uniformità e compatibilità dei materiali | composizione e flusso controllati, interblocchi, profilo, prova di bagnatura e giunti | non è intercambiabile con acido formico o semplice azoto |
| Attacco specializzato di die/package con preforma | interfacce selezionate, superfici preparate e lega eutettica sono progettate come sistema | estendere conclusioni locali all'intera PCBA | preparazione superfici, preforma o deposito, atmosfera, profilo e metrologia del giunto | non è una qualifica della stampa pasta e rifusione SMT dell'intera scheda |
Se più percorsi sembrano possibili, confrontarli con campioni equivalenti e criteri uguali. Scegliere il processo soltanto perché il fornitore possiede un forno a vuoto o una funzione per acido formico confonde l'attrezzatura con la capacità dimostrata sul progetto.
Come assegnare il controllo di ossidi e residui?
Rimuovere il flussante sposta il lavoro, non lo elimina. La tabella di proprietà deve mostrare chi definisce ogni condizione, chi la registra e chi accetta il risultato.
| Oggetto di controllo | Dato da congelare | Evidenza del fornitore | Decisione del proprietario del prodotto |
|---|---|---|---|
| Finitura dei pad PCB | tipo, specifica, spessore o requisiti richiamati, stoccaggio e vita utile | certificato o record concordato, lotto e controllo in ingresso | compatibilità con lega, interfaccia e ambiente finale |
| Terminazioni dei componenti | metallizzazione, stato superficiale, MSD e manipolazione | tracciabilità, conservazione e preparazione eseguita | accettazione di componenti, finiture e sostituzioni |
| Lega e forma di apporto | pasta, preforma, deposito o lega preapplicata con codice e revisione | lotto, conservazione, preparazione e quantità controllata | idoneità metallurgica e affidabilità dell'interfaccia |
| Riduzione degli ossidi | flussante, acido formico, forming gas o altra strategia approvata | parametri reali, allarmi, manutenzione e deviazioni | adeguatezza del meccanismo per le superfici reali |
| Profilo termico | punti di misura, carico, orientamento e finestra del materiale scelto | profilo misurato sulla configurazione rappresentativa | margine per componenti, PCB e prestazione del prodotto |
| Pulizia o assenza di pulizia | chimica, sequenza, aree escluse, risciacquo e asciugatura | record di processo e campioni previsti | rischio residuo, compatibilità e criterio di prova |
| Verifica della pulizia | metodo, posizione, campione, condizionamento e limite | risultato grezzo e identificazione del lotto | correlazione con il meccanismo di guasto dell'applicazione |
| Qualifica del prodotto | vuoto, temperatura, cicli, bias, umidità e funzione | campioni e documenti di fabbricazione richiesti | metodo, accettazione e rilascio del sistema finale |
La matrice impedisce due errori frequenti: chiedere al produttore una garanzia di sistema che non può dimostrare e accettare un certificato generico che non identifica il processo realmente usato.
Come sviluppare e bloccare la finestra di processo?
Una finestra ripetibile nasce dalla combinazione specifica di PCB, componenti, lega, geometria, atmosfera e attrezzatura. Il percorso di sviluppo dovrebbe includere:
- definizione delle superfici e degli ossidi che il processo deve gestire;
- selezione della lega e della forma di apporto con dati del produttore;
- scelta dell'atmosfera e dei parametri controllabili dall'impianto;
- profilazione sulla scheda o su un campione termicamente rappresentativo;
- verifica di bagnatura, giunti visibili e giunti nascosti secondo il rischio;
- misura della pulizia o dei residui con un metodo coerente con le zone critiche;
- confronto con i criteri del prodotto prima di congelare ricetta e revisione;
- registrazione di allarmi, deviazioni e condizioni che richiedono riqualifica.
Per la scelta della pasta o della lega, consultare la guida sulla selezione della pasta saldante. I profili pubblicati da un produttore di materiali o di forni sono punti di partenza, non ricette trasferibili senza misura sulla configurazione reale.
Quali prove servono per accettare il processo?
Le prove devono essere costruite a livelli. Ogni livello chiude una domanda e ha un limite esplicito.
| Livello | Domanda | Evidenza possibile | Cosa non dimostra |
|---|---|---|---|
| Documenti in ingresso | sono stati usati materiali e revisioni approvati? | CoC, codici lotto, vita utile, schede materiali e record di conservazione | risultato fisico della giunzione |
| Record di processo | la ricetta approvata è stata eseguita entro i limiti? | profilo misurato, atmosfera, allarmi, carico e tracciabilità | bagnatura e integrità di ogni giunto |
| Ispezione della giunzione | i giunti visibili e nascosti soddisfano i criteri richiamati? | ispezione ottica, AOI, raggi X e sezione quando concordata | pulizia chimica o prestazione nel vuoto |
| Evidenza di pulizia | residui rilevanti sono sotto il criterio definito? | estrazione ionica, cromatografia ionica, SIR o analisi locale selezionata | integrità meccanica del giunto o degassamento completo |
| Screening di degassificazione | materiali/campioni rispondono al metodo e alle condizioni selezionate? | risultati ASTM E595 o dati NASA applicabili ai materiali identificati | comportamento pluriennale o qualifica dell'intera PCBA |
| Qualifica del prodotto | l'assieme funziona nell'ambiente reale? | prove sotto vuoto, cicli termici, bias, misure elettriche e test funzionali definiti | configurazioni o revisioni non provate |
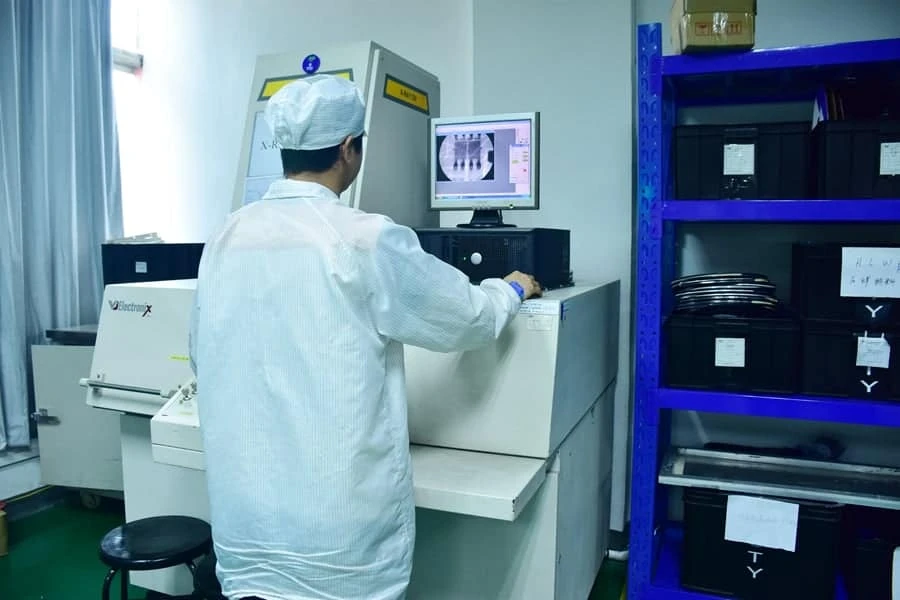
I raggi X per PCBA possono mostrare geometria, allineamento e anomalie interne dei giunti accessibili al metodo. Non rilevano automaticamente residui organici e non sostituiscono una prova di pulizia.
Come specificare la verifica della pulizia?
Una richiesta come «conforme alla pulizia ionica» è incompleta. Per ottenere risultati confrontabili, indicare:
- il meccanismo di rischio: corrosione, perdita su nodi ad alta impedenza, migrazione elettrochimica, degassamento o contaminazione di un'interfaccia;
- la zona o il componente da campionare, inclusi gli spazi sotto package quando rilevanti;
- il metodo, il liquido di estrazione o la tecnica locale, il condizionamento e il bianco;
- il numero di schede, coupon o aree per lotto e il momento della misura;
- l'unità, il limite e il trattamento dei risultati sotto il limite di quantificazione;
- l'azione in caso di superamento e il requisito per una nuova pulizia o un nuovo campione.
La guida alle prove di pulizia dei PCB confronta i metodi più comuni. Se è prevista una fase di lavaggio, la chimica di pulizia della PCBA deve essere verificata rispetto a componenti, marcature, adesivi, rivestimenti e zone che possono trattenere liquidi.
Cosa dimostrano ASTM E595 e i dati NASA?
ASTM E595 è uno screening di materiali in condizioni di vuoto e temperatura definite; misura perdita di massa totale e materiale volatile condensabile. Il documento precisa che il ciclo accelerato non predice anni di servizio. I dati NASA aiutano a confrontare materiali identificati, ma non includono automaticamente residui di processo, umidità assorbita, rilavorazioni o la combinazione completa della PCBA.
Per questo motivo il dossier deve distinguere:
- dati del materiale di base o del componente;
- risultati su coupon o campione processato;
- risultati sulla PCBA rappresentativa;
- prova del prodotto nella configurazione, nel vuoto e nella temperatura previsti.
Una PCBA destinata a uno stadio freddo richiede inoltre un piano separato per materiali, stress termomeccanico, connettori, componenti e comportamento elettrico. La guida al processo SMT per condizioni criogeniche aiuta a definire quel confine; non deve essere sostituita dalla sola dichiarazione «senza flussante».
Come confrontare i fornitori?
Confrontare i fornitori sulla capacità di definire e documentare il processo reale, non su slogan come «zero residui» o «rifusione sotto vuoto».
| Criterio | Domanda da porre | Risposta forte | Segnale di rischio |
|---|---|---|---|
| Confine del processo | quali famiglie di PCB, package, leghe e finiture sono state sviluppate? | il fornitore distingue SMT, preforme, die attach e casi da qualificare | una sola ricetta dichiarata adatta a ogni assieme |
| Controllo degli ossidi | quale meccanismo, parametro e allarme sono registrati? | ricetta, sensori, limiti e tracciabilità sono collegati al lotto | si cita soltanto il nome del gas o del forno |
| Profilazione | come viene rappresentato il carico reale? | punti e campione sono concordati e i dati grezzi sono disponibili | profilo generico senza scheda o configurazione |
| Pulizia | come vengono gestite zone nascoste e metodi di misura? | metodo, posizione, campionamento e criterio sono definiti | certificato «clean» senza dati e senza area |
| Ispezione | quali giunti sono visibili e quali richiedono raggi X o sezione? | il piano lega metodo e difetto ricercato | un'unica ispezione viene presentata come prova completa |
| Deviazioni | quali modifiche fermano il lotto e richiedono approvazione? | materiali, ricetta, sito e attrezzatura sono sotto controllo revisione | sostituzioni o adattamenti non vengono comunicati |
| Dossier di rilascio | quali file e record vengono consegnati? | formato, identificazione e conservazione sono definiti nel RFQ | solo dichiarazione di conformità generica |
Le linee guida DFM aiutano a preparare i dati geometrici, ma la DFM non sostituisce la qualifica della chimica e dell'ambiente di processo.
Quali fattori incidono su costo e tempo?
Il costo deriva soprattutto dal grado di separazione, sviluppo, prova e tracciabilità richiesto.
| Fattore | Possibile impatto | Come renderlo quotabile |
|---|---|---|
| Processo dedicato o atmosfera riducente | sviluppo ricetta, disponibilità impianto, gas, sicurezza e manutenzione | indicare configurazione, volumi, leghe e obiettivo del processo |
| Componenti e superfici eterogenei | più prove di bagnatura, profili o limitazioni | inviare BOM completa, finiture e alternative consentite |
| Zone difficili da pulire | attrezzatura, cicli, asciugatura e analisi locale | identificare package, distanze, aree critiche e metodo di verifica |
| Coupon, sezioni e analisi | pannello, campioni distruttivi, laboratorio e report | definire quantità, posizione, metodo e criterio |
| Prove di degassificazione o ambiente | campioni, tempi di laboratorio e configurazioni dedicate | separare screening materiale, campione processato e prodotto |
| Tracciabilità estesa | raccolta dati, identificazione e conservazione | elencare i campi e il periodo richiesto |
| Prima parte e approvazione | fermata prima del lotto e revisione tecnica | indicare campioni, caratteristiche e tempo di decisione |
Chiedere «saldatura senza flussante» senza specificare il dossier spinge ogni fornitore a quotare un contenuto diverso. Un RFQ strutturato riduce questa ambiguità prima del confronto commerciale.
Cosa includere nel RFQ?
Inviare almeno:
- funzione della PCBA, posizione nel sistema, ambiente di vuoto e intervallo termico definito dal prodotto;
- file di fabbricazione e assemblaggio con revisione, BOM e disegno delle finiture;
- terminazioni dei componenti, MSD, componenti sensibili alla pulizia e sostituzioni ammesse;
- lega, pasta, preforma o deposito richiesto, con codice materiale quando già selezionato;
- definizione di no-clean, basso residuo o senza flussante applicabile al progetto;
- strategia prevista per ossidi, atmosfera, rifusione, pulizia, risciacquo e asciugatura;
- zone critiche, package nascosti e superfici che non possono ricevere residui o liquidi;
- profilo richiesto, punti termocoppia e configurazione rappresentativa;
- ispezioni dei giunti, campioni, sezioni e criteri richiamati dal contratto;
- metodo di pulizia/contaminazione, aree, quantità, limiti e formato dei dati grezzi;
- eventuale screening di degassificazione con campione, metodo e responsabilità;
- prove funzionali, sotto vuoto o criogeniche incluse o escluse dall'offerta;
- contenuto del dossier di rilascio, tracciabilità e conservazione dei record;
- regole per deviazioni, sostituzioni, rilavorazione, cambio ricetta, impianto o sito.
Per proteggere la pulizia dopo il rilascio, specificare anche imballaggio, manipolazione, materiali di contatto e tempo massimo prima dell'integrazione. La guida all'imballaggio ultrapulito per applicazioni quantistiche tratta questa fase separatamente.
Quali modifiche richiedono una nuova valutazione?
Almeno i seguenti cambiamenti devono attivare un'analisi documentata e prove proporzionate al rischio:
| Modifica | Possibile impatto | Verifica da decidere |
|---|---|---|
| finitura PCB o terminazione componente | ossidi, bagnatura, intermetallici e conservazione | nuova compatibilità e campione di processo |
| lega, pasta, flussante o preforma | profilo, residuo, bagnatura e vuoti | profilazione e piano di prova aggiornati |
| concentrazione, gas o sequenza dell'atmosfera | efficacia di riduzione e ripetibilità | revisione ricetta, allarmi e prima parte |
| forno, linea, carico o sito | trasferimento termico e uniformità | correlazione del profilo e prove selezionate |
| chimica o attrezzatura di pulizia | rimozione, compatibilità e asciugatura | verifica locale e contaminazione residua |
| package, distanza dal PCB o underfill | accessibilità, materiale intrappolato e ispezione | campione rappresentativo e metodo adeguato |
| rilavorazione o riparazione | nuovo flussante, calore, solventi e contaminazione | record separato e ripetizione delle prove necessarie |
| requisito di vuoto o temperatura | degassamento, stress e prestazione | rivalutazione del piano di qualifica del prodotto |
Il risultato può essere una semplice verifica documentale o una riqualifica più ampia. La decisione e il motivo devono essere registrati prima di usare la modifica sul lotto.
Come preparare la revisione con APTPCB?
Invia file PCB e assemblaggio, BOM, finiture e terminazioni, lega prevista, aree sensibili, ambiente operativo e matrice delle prove. Indica se stai confrontando un processo con pulizia, no-clean o realmente senza flussante e quali dati devono essere restituiti con la prima parte e con ogni lotto.
APTPCB può verificare la producibilità del pacchetto, chiarire quali controlli di fabbricazione e PCBA possono essere inclusi e segnalare dove serve una qualifica del proprietario del prodotto. Per avviare la valutazione usa il modulo di contatto; evita di richiedere una generica «qualifica quantistica» senza configurazione, metodo e criterio.
Domande frequenti
Il flussante no-clean è uguale a una saldatura senza flussante?
No. Un prodotto no-clean contiene un sistema flussante e lascia residui progettati per restare quando il processo opera nella finestra qualificata. Un processo senza flussante usa un altro meccanismo per controllare gli ossidi.
Una PCBA senza flussante è automaticamente adatta al vuoto?
No. Devono essere valutati tutti i materiali, i residui di processo, l'umidità, la rilavorazione, l'imballaggio e il comportamento dell'assieme nelle condizioni di vuoto previste.
L'acido formico è sempre la scelta migliore?
No. Può essere adatto a specifiche combinazioni di superfici, leghe, geometrie e impianti. Sicurezza, controllo della concentrazione, sottoprodotti, compatibilità e ripetibilità devono essere dimostrati sul processo reale.
L'azoto rende il processo senza flussante?
No. L'azoto limita l'ossigeno ma non rimuove necessariamente gli ossidi esistenti. Il meccanismo di attivazione o riduzione deve essere definito per le superfici da saldare.
La rifusione sotto vuoto elimina i residui?
No. Il vuoto può influire sui gas e sui vuoti del giunto in un processo progettato, ma non rimuove automaticamente residui solidi, ionici o organici dalla PCBA.
I raggi X possono confermare che la scheda è pulita?
No. I raggi X verificano caratteristiche interne dei giunti compatibili con il metodo. La pulizia richiede una prova chimica, elettrica o locale scelta in base al rischio.
ASTM E595 qualifica una PCBA completa?
Non da solo. È uno screening in condizioni definite. Occorre identificare campione e materiali e collegare il risultato alla prova della PCBA e del prodotto nell'ambiente reale.
È necessario pulire un flussante no-clean?
Dipende dal rischio, dalla posizione del residuo, dai materiali e dall'ambiente. Se si decide di pulirlo, il processo deve essere validato perché una rimozione incompleta può essere peggiore di un residuo stabile e non disturbato.
Qual è il primo dato da inviare al fornitore?
Invia la funzione e la posizione della PCBA, le superfici e i package critici, la lega prevista, il motivo del controllo dei residui e il criterio con cui il risultato sarà accettato. Questi dati guidano la scelta del processo più del termine «flux-free».
Norme e fonti tecniche
- ASTM E595-15(2021), Standard Test Method for Total Mass Loss and Collected Volatile Condensable Materials from Outgassing in a Vacuum Environment — usare come screening nelle condizioni e con il campione dichiarati, non come previsione automatica della vita in servizio.
- NASA Goddard, Vacuum Outgassing Data for Selecting Spacecraft Materials — usare per il confronto di materiali identificati, senza estendere il risultato all'intera PCBA.
- IPC J-STD-001, Requirements for Soldered Electrical and Electronic Assemblies — specificare revisione, classe e requisiti contrattuali applicabili.
- IPC-A-610, Acceptability of Electronic Assemblies — richiamare criteri e revisione applicabili; l'accettabilità visiva non dimostra pulizia o idoneità al vuoto.
- IPC-TM-650 — selezionare il metodo effettivo, il campione, il condizionamento e il criterio; il solo nome della famiglia di metodi non costituisce accettazione.
- Schede tecniche del materiale di apporto e dell'attrezzatura realmente selezionati — usare codice prodotto e revisione per sviluppare profilo e atmosfera.
Autore e revisione tecnica
- Autore: redazione tecnica APTPCB.
- Revisione tecnica: team APTPCB per processo PCBA, pulizia, ispezione e DFM.
- Ultimo aggiornamento: 12 agosto 2026.