
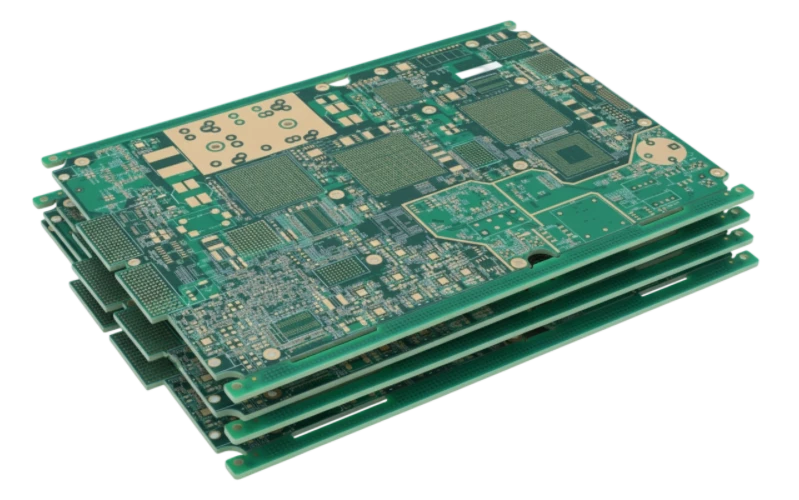
La movimentazione di un PCB o di una PCBA non è un semplice problema operativo: è una fase di processo che può introdurre guasti immediati o difetti latenti difficili da rilevare.
Una scheda può superare un collaudo elettrico e presentare comunque danni generati durante la produzione, come microfratture nei condensatori ceramici MLCC, cricche nelle saldature, danneggiamento dei pad, contaminazione delle superfici di contatto o degradazione causata dall’umidità.
La prevenzione efficace nasce dall’identificazione dei punti in cui la scheda viene:
- piegata,
- sostenuta in modo non corretto,
- serrata,
- separata dal pannello,
- sottoposta a pressione durante test o assemblaggio,
- esposta a cariche elettrostatiche o contaminanti.
Il criterio corretto non è chiedere che una scheda venga “maneggiata con attenzione”. È definire quali operazioni possono generare danno, quali controlli lo impediscono e quali prove dimostrano che il processo è stabile.
Dove si generano realmente i danni durante la produzione di PCB e PCBA?
Il rischio meccanico non nasce soltanto quando un operatore prende una scheda con le mani. Molti danni vengono introdotti durante operazioni apparentemente normali:
- separazione del pannello,
- inserimento nei fixture di test,
- collegamento di connettori,
- montaggio su carpenterie,
- applicazione di dissipatori,
- trasporto interno,
- imballaggio.
Lo standard IPC/JEDEC-9704A considera diverse operazioni produttive come potenziali fonti di deformazione da analizzare, inclusi depanelizzazione, movimentazione manuale, installazione connettori, test e assemblaggio meccanico.
Anche la protezione fisica del circuito stampato durante conservazione e movimentazione richiede una gestione dedicata secondo le indicazioni applicabili di IPC-1601A, considerando danni fisici, contaminazione, saldabilità, umidità ed ESD.
La domanda tecnica da porsi prima della produzione è:
Quale parte della scheda può subire il carico più critico e quale evidenza dimostra che quel carico rimane sotto controllo?
Quali caratteristiche del PCB aumentano il rischio di rottura o deformazione?
La sensibilità meccanica dipende dalla combinazione tra struttura della scheda, componenti montati e processo utilizzato.
| Condizione | Rischio principale | Controllo produttivo | Evidenza da richiedere |
|---|---|---|---|
| MLCC, BGA, LGA, QFN, sensori fragili o componenti rigidi vicino ai punti di separazione | Fratture componenti, cricche saldature, danni ai pad | Riduzione della flessione, revisione pannello e orientamento componenti, depanelizzazione controllata | Analisi deformazione quando necessaria; ispezione e test dopo processo |
| PCBA sottili, grandi o densamente popolate | Cedimento durante stampa, test o trasporto | Supporti adeguati, controllo serraggi e forze applicate | Revisione fixture e impostazioni processo |
| Circuiti flex e rigid-flex | Piegature permanenti, fatica del rame, danni nelle transizioni | Supporto nelle zone corrette e rispetto dei raggi di curvatura | Istruzioni operative e criteri di accettazione |
| Laminati RF delicati | Graffi, deformazioni superficiali, variazioni meccaniche | Controllo superfici di contatto e utensili | Revisione processo specifica materiale |
| MCPCB con anima metallica | Danni durante separazione e movimentazione del peso | Metodo di depanelizzazione compatibile con struttura metallica | Controllo bordi e approvazione processo |
| Assemblaggi sensibili ESD | Danni elettrici immediati o latenti | Programma ESD documentato | Verifica controlli ESD |
| Contatti esposti e superfici saldabili | Contaminazione, graffi, problemi elettrici | Manipolazione solo nelle aree consentite | Controllo pulizia superficiale |
| Componenti sensibili all’umidità | Delaminazione, danni termici | Gestione esposizione e condizioni di conservazione | Registrazioni MSL, HIC e condizioni di processo |
Questa valutazione è più efficace rispetto all’applicazione di una singola regola generica valida per ogni scheda.
Come progettare pannelli PCB che riducano il rischio di danno?
La prevenzione inizia prima della produzione.
La pannellizzazione deve creare aree sicure per trasporto, posizionamento e lavorazione senza obbligare operatori o macchine a esercitare pressione sulle zone popolate.
Le considerazioni principali includono:
- posizione delle linguette di separazione,
- geometria delle V-score,
- percorsi di fresatura,
- fori di riferimento,
- presenza di componenti fragili vicino ai bordi.
Un componente ceramico vicino alla linea di separazione può subire stress significativo anche senza essere toccato direttamente. Il rischio dipende da spessore PCB, struttura del laminato, orientamento componente, supporto disponibile e metodo di separazione.
Le linee guida DFM devono essere applicate prima della fabbricazione per evitare che la depanelizzazione diventi un problema scoperto soltanto in assemblaggio.
Per schede HDI o ad alta densità è inoltre necessario verificare che:
- le guide del pannello siano sufficienti per il trasporto automatico,
- i fixture possano sostenere la scheda,
- utensili e sistemi di taglio non interferiscano con componenti elevati.
Come cambiano le modalità di movimentazione tra FR-4, RF, MCPCB e rigid-flex?
Il materiale del circuito modifica completamente il comportamento meccanico.
PCB RF e microonde
I laminati RF possono avere caratteristiche meccaniche differenti rispetto al normale FR-4. Serraggi eccessivi, contatti non controllati o utensili non idonei possono modificare la geometria del circuito.
La scelta del materiale deve quindi considerare anche gli effetti produttivi descritti nella guida ai materiali Rogers e Teflon.
PCB con anima metallica
Le schede MCPCB in alluminio o rame hanno massa e rigidità diverse rispetto ai PCB standard.
La depannellizzazione di MCPCB deve essere valutata insieme a:
- spessore totale,
- tipo di metallo,
- geometria,
- vicinanza dei componenti,
- volume produttivo,
- utensili disponibili.
Una separazione manuale tramite flessione può trasferire forze elevate a LED, saldature e interfacce dielettriche.
Circuiti flex e rigid-flex
La flessibilità non elimina il rischio meccanico.
Durante produzione e integrazione devono essere controllati:
- piegature non previste,
- torsioni,
- trazioni sulle code flex,
- carichi concentrati sulle transizioni rigido-flessibile.
Quando necessario, supporti temporanei e fixture dedicati permettono di mantenere stabile il circuito durante stampa, montaggio, rifusione e test.
Quali operazioni richiedono il controllo della deformazione PCB?

Ogni fase che introduce forza deve essere valutata.
Durante la stampa della pasta saldante, un supporto insufficiente può provocare flessione del pannello. Durante il posizionamento componenti, una forza Z non correttamente regolata può creare carichi locali.
Anche i fixture di collaudo possono essere critici:
- sonde,
- sistemi vacuum,
- pin di supporto,
- morsetti.
Le operazioni di integrazione finale meritano la stessa attenzione:
- inserimento connettori,
- fissaggio dissipatori,
- montaggio su chassis,
- sistemi press-fit.
Un serraggio eccessivo vicino a fori o distanziali può deformare il PCB e creare guasti successivi.
Il controllo più efficace combina:
- supporto vicino al punto di applicazione della forza,
- utensili ripetibili,
- parametri controllati,
- verifica nelle condizioni peggiori realistiche.
Come scegliere il metodo corretto di depanelizzazione PCB?
La separazione dal pannello è spesso il momento con maggiore rischio meccanico.
La flessione manuale richiede che la scheda accumuli energia sufficiente per rompere linguette o score. Questo rende difficile controllare lo stress trasferito ai componenti.
Le principali tecnologie presentano caratteristiche diverse:
- fresatura CNC: adatta a geometrie complesse e riduce la necessità di piegare la scheda;
- taglio controllato: utile per geometrie compatibili;
- punzonatura: efficace su produzioni stabili ad alto volume;
- separazione V-score assistita: conveniente quando il progetto lo consente.
La scelta deve considerare la PCBA completa, non soltanto il circuito nudo.
Per prodotti sensibili è importante verificare:
- bordo finale,
- presenza di bave,
- danni al rame,
- cricche componenti,
- variazioni dimensionali.
Quando è utile eseguire una prova con strain gauge?
La misura della deformazione è utile quando l’ispezione visiva o il test elettrico non possono dimostrare che un processo sia sicuro.
IPC/JEDEC-9704A fornisce una metodologia per misurare strain e strain rate durante operazioni che provocano flessione della scheda.
Non esiste però un valore universale di microstrain valido per ogni combinazione PCB-componente. I limiti devono derivare da:
- specifiche cliente,
- dati del produttore componenti,
- piano di qualifica prodotto,
- criteri interni validati.
La caratterizzazione dello strain è particolarmente utile quando si modificano:
- metodo di depanelizzazione,
- fixture ICT o funzionali,
- connettori ad alta forza,
- supporti PCB,
- posizione di componenti critici.
Come separare controllo ESD, pulizia e gestione dell’umidità?
Questi rischi possono comparire durante la stessa operazione, ma richiedono controlli differenti.
La protezione ESD deve essere gestita tramite un programma strutturato secondo il livello di sensibilità dei dispositivi. ANSI/ESD S20.20 definisce requisiti per sviluppare e mantenere un sistema di controllo ESD.
La contaminazione riguarda invece superfici saldabili, contatti e affidabilità nel tempo.
Le attività di [pulizia e preparazione superficiale] devono essere definite in funzione del materiale, del processo successivo e dei requisiti del prodotto.
Il vecchio valore ROSE di 1.56 µg/cm² NaCl equivalente non deve essere utilizzato automaticamente come requisito universale moderno di qualificazione del processo. I requisiti devono essere collegati alla specifica applicabile.
La gestione dell’umidità segue un percorso separato. Per componenti classificati MSL devono essere applicati i requisiti J-STD-033, mentre IPC-1601 può essere rilevante per la gestione dell’umidità dei circuiti stampati.
Quali documenti deve chiedere un cliente prima di approvare un fornitore PCB?
Una qualifica efficace deve dimostrare il controllo dei punti realmente critici.
Checklist RFQ per prodotti con rischio di movimentazione:
Dati produzione:
- Gerber o ODB++,
- stackup,
- spessore PCB,
- materiali,
- pannellizzazione,
- disegni assemblaggio,
- BOM.
Informazioni rischio meccanico:
- componenti fragili,
- rigid-flex,
- parti press-fit,
- componenti pesanti,
- connettori bordo scheda,
- carichi meccanici.
Requisiti depanelizzazione:
- metodi vietati,
- requisiti bordo,
- limiti strain,
- criteri cliente.
Requisiti ESD e pulizia:
- standard applicabili,
- livelli di protezione,
- criteri accettazione.
Evidenze processo:
- dati strain,
- approvazione fixture,
- controlli visivi,
- tracciabilità,
- report qualità.
Per una panoramica più ampia sui servizi produttivi vedere PCB Manufacturing Services. I progettisti possono utilizzare anche il Visualizzatore Gerber prima del rilascio dei file.
Chi è responsabile della prevenzione dei danni PCB?
La responsabilità è condivisa.
Il produttore PCB/PCBA deve eseguire il processo concordato, mantenere i controlli definiti e fornire le evidenze richieste.
Il cliente e il produttore devono collaborare quando il progetto introduce:
- materiali speciali,
- componenti vulnerabili,
- limiti strain specifici,
- metodi di separazione particolari.
Il proprietario del prodotto rimane responsabile della qualifica finale del sistema e della conformità agli obiettivi di affidabilità.
FAQ sulla movimentazione delle schede elettroniche
Una scheda che supera il test elettrico dopo la depanelizzazione è sicuramente integra?
Non necessariamente. Alcuni danni meccanici possono essere intermittenti o manifestarsi dopo cicli termici e utilizzo prolungato.
Un sacchetto rosa antistatico equivale a un sacchetto schermante ESD?
No. La funzione del materiale deve essere coerente con il livello di protezione richiesto.
Gli operatori con messa a terra devono comunque usare guanti?
La messa a terra controlla il rischio ESD. I guanti possono essere necessari per contaminazione e protezione delle superfici.
Una crepa sul PCB può essere riparata?
Dipende da posizione, profondità, strutture coinvolte e requisiti di affidabilità. Una riparazione estetica non equivale a una qualifica tecnica.
Con quale frequenza devono essere verificati i controlli ESD?
La frequenza dipende dal piano ESD applicabile, dalle apparecchiature utilizzate, dal sistema qualità e dai requisiti cliente.
Quali informazioni servono per una valutazione del rischio di movimentazione PCB?
Per una richiesta di preventivo o revisione DFM è necessario fornire dati completi di produzione e assemblaggio.
Indicare sempre:
- posizione dei componenti sensibili,
- vincoli di pannellizzazione,
- materiali speciali,
- carichi meccanici,
- requisiti ESD,
- gestione umidità,
- criteri pulizia,
- limiti strain.
Il risultato più importante non è una dichiarazione generica di attenzione nella movimentazione.
È un piano produttivo dimostrabile che definisce dove può nascere il danno, come viene controllato e quali prove permettono di rilasciare la PCBA.