
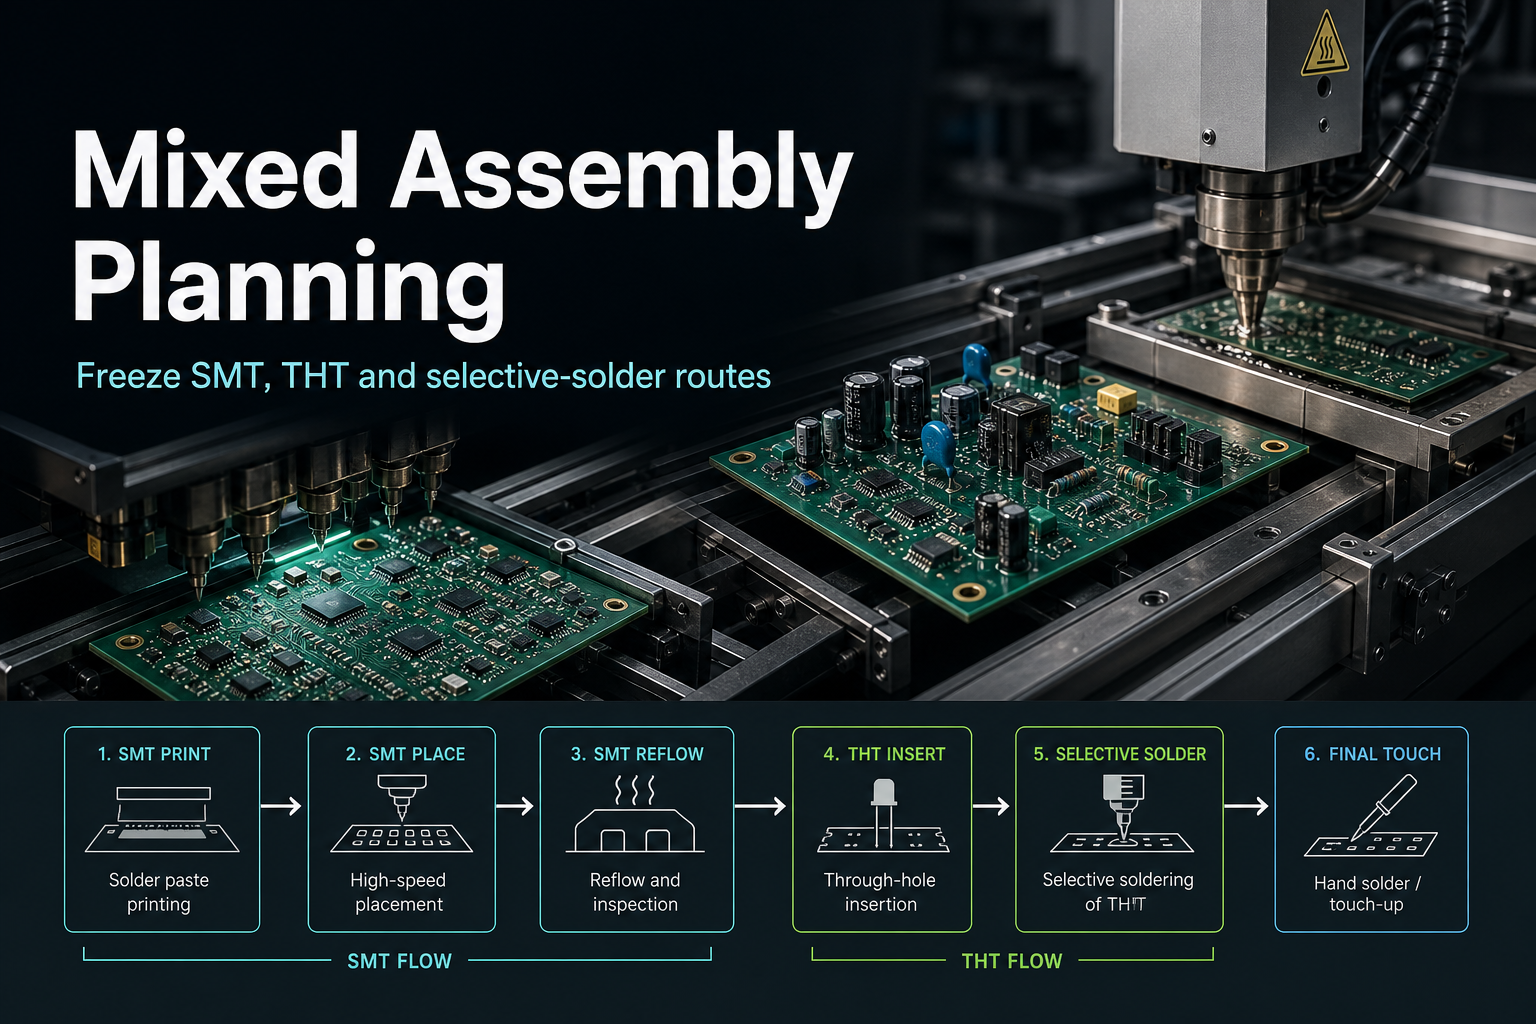
- La pianificazione dell'assemblaggio misto va trattata come un problema di definizione del flusso, non come un elenco vago di parole d'ordine di processo.
- Il confine più utile consiste nel separare il posizionamento SMT, l'inserimento a foro passante, i rami di saldatura selettiva o manuale e le fasi di ispezione o rilascio.
- Una scheda può avere una BOM corretta e creare comunque attrito NPI evitabile se il flusso di assemblaggio, il momento dell'inserimento o la gestione delle eccezioni non sono fissati con sufficiente chiarezza.
- La pianificazione dell'assemblaggio misto dovrebbe spiegare che cosa va deciso prima della prima produzione, invece di inventare numeri universali di pallet, gioco, capacità o throughput.
Risposta rapida La pianificazione dell'assemblaggio misto è più solida quando il team blocca il flusso in quest'ordine: quali parti appartengono all'SMT, quali parti vengono inserite più tardi, quali giunzioni richiedono trattamento selettivo o manuale e quali punti di controllo di ispezione o test elettrico si collocano tra quei rami. Prima che la scheda possa passare a una verifica e a un rilascio controllati, chiedere quale percorso di assemblaggio segue ogni famiglia di componenti.
Per la struttura più ampia che collega il controllo degli input di assemblaggio, l'ispezione, la pianificazione dei test e i punti di controllo di rilascio, partire dalla Guida ai Test e alla Qualità dell'Assemblaggio PCBA.
Indice
- Che cosa devono controllare prima gli ingegneri?
- Che cosa significa qui pianificazione dell'assemblaggio misto?
- Quali decisioni di flusso creano più in fretta rischio di rilascio?
- Come si collega la pianificazione dell'assemblaggio misto a BOM, disegno e verifica?
- Che cosa va fissato prima di RFQ, prima produzione o rilascio?
- Passi successivi con APTPCB
- FAQ
- Riferimenti pubblici
- Informazioni su autore e revisione
Che cosa devono controllare prima gli ingegneri?
Iniziare con ripartizione della popolazione, ordine del flusso, rami di processo speciale e responsabilità del rilascio.
Questo ordine conta perché pianificazione dell'assemblaggio misto è di solito il punto in cui una scheda smette di essere un layout generico e inizia a diventare un vero percorso di fabbricazione.
Le prime domande ingegneristiche sono di solito:
- Quali parti appartengono al flusso SMT principale e quali no?
- Quali parti vengono inserite dopo il reflow perché sono a foro passante, grandi dal punto di vista meccanico o sensibili al processo?
- Quali giunzioni devono essere trattate con saldatura selettiva, con un flusso orientato alla wave o con eccezioni di saldatura manuale?
- Quali fasi di ispezione o test elettrico devono avvenire prima che la scheda passi al ramo successivo del flusso?
- Il pacchetto rilasciato è abbastanza chiaro da non costringere la fabbrica a dedurre da sola il flusso?
| Confine di revisione | Cosa risponde | Cosa non dimostra |
|---|---|---|
| Ripartizione della popolazione | Quali famiglie di componenti appartengono a quale flusso | Che l'intero pacchetto di produzione sia già stabile |
| Ordine del flusso | Quando avviene ogni ramo di assemblaggio | Che ogni punto di controllo della qualità sia già chiuso |
| Ramo di processo speciale | Dove esiste ancora un trattamento selettivo o manuale | Che un flusso sia universalmente il migliore |
| Responsabilità del rilascio | Quale punto di controllo successivo mantiene la responsabilità di ispezione, test o conferma della prima produzione | Che la sola pianificazione del flusso rilasci la scheda |
Che cosa significa qui pianificazione dell'assemblaggio misto?
Qui, pianificazione dell'assemblaggio misto significa la definizione a livello di scheda di come vengono scalate le operazioni SMT, THT, di saldatura selettiva e di inserimento o saldatura manuale prima che la produzione entri in verifica controllata e rilascio.
Di solito include:
- separare il contenuto popolato in SMT dal contenuto a foro passante
- decidere quando connettori, terminali, schermi o altre parti inserite entrano nel flusso
- indicare quali aree richiedono saldatura selettiva o un altro trattamento locale
- identificare quali eccezioni restano manuali in questa fase di produzione
- allineare i checkpoint di ispezione e test elettrico con l'ordine del flusso
- assicurare che BOM e disegno descrivano lo stesso flusso
Non significa:
- una sequenza universale per ogni scheda
- una promessa su geometria del pallet, tempo di ciclo o throughput
- la prova che ogni scheda mista debba usare lo stesso ramo di saldatura
- la prova che il rilascio sia completo solo perché il flusso esiste sulla carta
Quel confine è importante perché gli articoli sull'assemblaggio misto spesso scivolano in affermazioni non supportate su finestre di processo o capacità delle attrezzature.
La regola più sicura è:
la pianificazione dell'assemblaggio misto deve spiegare la responsabilità del flusso e il momento dei rami prima di provare a spiegare i risultati di produzione.
Quali decisioni di flusso creano più in fretta rischio di rilascio?
I problemi più gravi compaiono di solito dove la popolazione dei componenti e il flusso scelto smettono di corrispondere in modo pulito.
1. Separazione tra SMT e inserimento dopo la rifusione
Il flusso dovrebbe rendere evidente quali parti appartengono al flusso SMT principale e quali aspettano fino a dopo quella fase.
Questo conta soprattutto per:
- connettori
- terminali
- schermi
- interfacce soggette a stress meccanico
- parti grandi o scomode che non appartengono alla stessa postura di manipolazione della popolazione SMT standard
Se la separazione resta vaga, i team NPI iniziano a fare domande di base sul flusso troppo tardi.
2. Ramo di saldatura selettiva contro saldatura manuale
Le schede con contenuto localizzato a foro passante spesso richiedono una decisione chiara su se quelle giunzioni rientrino in:
- un ramo di saldatura selettiva
- un altro ramo locale controllato di saldatura
- un percorso di eccezione manuale
L'obiettivo principale non è presentare un percorso come universalmente migliore. L'obiettivo principale è evitare che il pacchetto di rilascio nasconda il fatto che giunzioni diverse richiedono trattamenti diversi.
3. Quartieri di processo misto
Quando SMT denso e contenuto THT inserito in seguito sono molto vicini, la pianificazione del flusso dovrebbe esporre presto il rischio invece di trattarlo come una sorpresa di officina.
La revisione dovrebbe chiedere:
- quest'area supporta ancora con pulizia il ramo previsto?
- ci sono note di eccezione che dovrebbero essere visibili nel disegno di assemblaggio?
- l'ispezione successiva o la verifica elettrica dipenderanno da come viene costruito questo quartiere?
Una catena di guasto sgradevole appare quando una scheda compatta di assemblaggio misto posiziona parti SMT 0402 o persino 0201 a meno di un paio di millimetri dai pin di un connettore di potenza pesante a foro passante. Sulla carta, il quartiere sembra ancora instradabile. In saldatura selettiva, però, il team di processo viene spinto a un compromesso sbagliato. Una normale fontana di saldatura a oltre 260 C può lavare via o disturbare termicamente le piccole parti SMT vicine. Per proteggerle, la fabbrica viene spinta verso un pallet fortemente schermato o verso una finestra di ugello molto stretta.
Quella schermatura termica risolve un problema creandone un altro. Il trasferimento di calore nella giunzione a foro passante è ora limitato, la risalita capillare si indebolisce e il riempimento del barilotto può scendere ben al di sotto di una condizione di costruzione accettabile. Il pin del connettore può ancora mostrare continuità momentanea al test di fabbrica, ma la giunzione entra in campo come una connessione fredda ad alta resistenza. Sotto carico reale si riscalda, si degrada e può aprirsi in modo catastrofico. La pianificazione dell'assemblaggio misto non è quindi un esercizio da diagramma di flusso. È un compromesso fisico tra la distanza di esclusione SMT e la termodinamica della saldatura selettiva.
4. Tempistica di ispezione e test
La pianificazione dell'assemblaggio misto non riguarda solo il flusso di saldatura. Incide anche su quando la prova può essere considerata attendibile.
Per esempio:
- i problemi SMT visibili possono richiedere revisione prima che inizino i rami di inserimento successivi
- le operazioni successive a foro passante o di saldatura manuale possono cambiare che cosa la continuità o il controllo elettrico devono confermare dopo
- la documentazione della prima produzione può dover riflettere le eccezioni di flusso prima che il rilascio proceda
| Decisione di flusso | Perché conta | Cosa può andare storto quando resta vaga |
|---|---|---|
| Separazione SMT contro inserimento dopo la rifusione | Mantiene leggibile il flusso principale prima dell'inizio della produzione | La linea eredita domande evitabili sulla messa a punto |
| Ramo selettivo contro manuale | Rende esplicita la gestione delle eccezioni | Giunzioni diverse vengono trattate come se condividessero un solo flusso |
| Quartiere di processo misto | Espone presto i conflitti di flusso locali | La logica di ispezione, inserimento o rilavorazione deriva tardi |
| Tempistica di test e ispezione | Mantiene la verifica allineata con l'ordine del flusso | La prova viene raccolta nella fase sbagliata o interpretata fuori contesto |
Una catena di guasto comune nell'assemblaggio misto inizia quando i rami SMT, THT, selettivo e manuale sono solo parzialmente definiti. Un connettore o uno schermo viene ritenuto adatto a una successiva fase selettiva, ma il disegno e le note di flusso non rendono esplicita la separazione. A quel punto la messa a punto tratta il quartiere come se condividesse un solo ramo predefinito, l'ispezione avviene nel momento sbagliato e la prima produzione scopre che l'ordine di inserimento, il riscaldamento locale o l'accesso alla rilavorazione non corrispondono più al piano rilasciato. Il risultato a valle non è solo una questione documentale. È confusione di flusso, gestione tardiva delle eccezioni, rilavorazione e ritardo del rilascio causati da una sola decisione ambigua di ramo ripetuta sull'intero lotto.
Come si collega la pianificazione dell'assemblaggio misto a BOM, disegno e verifica?
La pianificazione dell'assemblaggio misto funziona solo quando il flusso è supportato dal resto del pacchetto di rilascio.
| Livello del pacchetto | Cosa controlla principalmente | Perché conta nell'assemblaggio misto |
|---|---|---|
| BOM | Identità dei componenti e ripartizione della popolazione | Il flusso non può essere fissato se le famiglie di pezzi restano ambigue |
| Disegno di assemblaggio | Note di flusso leggibili dall'uomo, contesto lato e eccezioni | Il trattamento speciale deve essere abbastanza visibile per la messa a punto e la revisione |
| Piano di ispezione | Responsabilità della revisione di giunzioni visibili e nascoste | I rami misti cambiano quando prove diverse di ispezione diventano significative |
| Piano di test elettrico | Postura di ICT, flying probe, continuità o test funzionale | Il flusso cambia quando deve avvenire la verifica elettrica e che cosa sta controllando |
Ecco perché la pianificazione dell'assemblaggio misto va trattata come un'attività di allineamento, non come una nota di processo isolata.
Pagine di supporto utili:
- Best practice BOM per assemblaggio
- Elementi essenziali del disegno di assemblaggio
- Checklist di design for assembly
- Test e qualità
- Ispezione primo articolo
Percorsi di servizio correlati:
Che cosa va fissato prima di RFQ, prima produzione o rilascio?
Prima di un RFQ serio, della prima produzione o del rilascio, fissare:
- la separazione tra rami SMT, THT, selettivi e manuali
- l'ordine previsto del flusso per ciascuna famiglia di componenti
- le note di eccezione che devono comparire nel disegno di assemblaggio o nel pacchetto di flusso
- i punti di ispezione e test elettrico che dipendono dal completamento del flusso
- l'allineamento tra BOM, disegno e aspettative della prima produzione
Se questi elementi sono ancora in movimento, la scheda può essere ancora tecnicamente fabbricabile, ma il flusso di assemblaggio non è ancora abbastanza stabile per comportarsi come un pacchetto di rilascio controllato.
Passi successivi con APTPCB
Se il vostro PCBA ad alta densità sta già forzando contenuti SMT e THT nella stessa zona stretta, se lo shock termico della saldatura selettiva minaccia componenti sensibili o se non siete sicuri che la strategia di pallet e ugello possa ancora garantire un vero riempimento del barilotto, non aspettate che il rendimento del lotto pilota risponda alla domanda.
Inviate il pacchetto Gerber o ODB++, la BOM, il disegno di assemblaggio e la vostra intenzione preliminare di distanza di esclusione a [email protected], oppure avviate il processo tramite la pagina di preventivo. Il team di processo PCBA e di ingegneria DFM di APTPCB restituirà una Revisione del flusso a processo misto e del gioco di saldatura entro 24 ore.
Questa revisione è costruita per intercettare i conflitti di flusso prima che vengano sprecati soldi nella produzione di prova: trappole di gioco per la saldatura selettiva, sovraschermatura del pallet, rischio di riempimento debole del barilotto e quartieri che in CAD sembrano puliti ma non sopravvivono al vero ramo termico senza compromettere il rendimento. L'obiettivo è bloccare un flusso che non costringa la fabbrica a scegliere tra componenti SMT trascinati e giunzioni a foro passante riempite in modo insufficiente.
Se avete bisogno di approfondire prima, consultate:
FAQ
La pianificazione dell'assemblaggio misto riguarda solo l'uso insieme di componenti SMT e a foro passante?
No. Riguarda anche quando quei componenti entrano nel flusso, quali rami restano localizzati e quali fasi di ispezione o test devono avvenire tra di loro.
Ogni scheda mista richiede lo stesso processo selettivo o manuale?
No. Il flusso deve seguire la popolazione reale e la postura di rilascio della scheda, non una regola generica copiata da un altro programma.
Perché il disegno di assemblaggio conta così tanto nelle costruzioni miste?
Perché le eccezioni di flusso e il momento dell'inserimento spesso dipendono da note che la BOM da sola non comunica con sufficiente chiarezza durante la messa a punto e la prima produzione.
La pianificazione del flusso può essere separata dalla pianificazione della verifica?
Non in modo sicuro. I rami misti influenzano il momento in cui l'ispezione visibile, il controllo elettrico e la conferma della prima produzione diventano significativi.
Quando la pianificazione dell'assemblaggio misto è completa?
È completa solo quando la ripartizione della popolazione, l'ordine del flusso, le note di eccezione e i punti di verifica sono abbastanza stabili da non richiedere alla fabbrica di dedurre il flusso da input incompleti.
Riferimenti pubblici
Indice di IPC-7525C Ancoraggio pubblico di norma per il contesto delle linee guida stencil e del controllo upstream della stampa.
Indice di IPC-A-610H Ancoraggio pubblico di norma per il contesto della qualità di esecuzione dell'assemblaggio.
Indice di IPC J-STD-001J Ancoraggio pubblico di norma per il contesto dei requisiti per gli assemblaggi saldati.
Guida ai Test e alla Qualità dell'Assemblaggio PCBA Pagina complementare per il quadro a strati che collega la pianificazione del flusso di assemblaggio ai punti di controllo di ispezione, test e rilascio.
Assemblaggio SMT e THT Contesto di supporto per schede che combinano contenuti a montaggio superficiale e a foro passante.
Informazioni su autore e revisione
- Autore: team contenuti di pianificazione dell'assemblaggio misto di APTPCB
- Revisione tecnica: team di pianificazione del flusso SMT, THT e NPI
- Ultimo aggiornamento: 2026-05-13