

Utilizzare gli standard IPC-A-610 per l'ispezione visiva/raggi X (AOI), raggi X, ICT, FCT: definizione, ambito e a chi è rivolta questa guida
Definire un piano di controllo qualità robusto è il primo passo per prevenire guasti sul campo, e questa guida analizza i quattro pilastri dell'ispezione moderna. Una strategia di test PCBA: AOI, raggi X, ICT, FCT completa combina la verifica visiva, strutturale, elettrica e funzionale per garantire una produzione a zero difetti.
- AOI (Ispezione Ottica Automatica): Utilizza telecamere per controllare la presenza dei componenti, la polarità e la qualità delle saldature sugli strati superficiali.
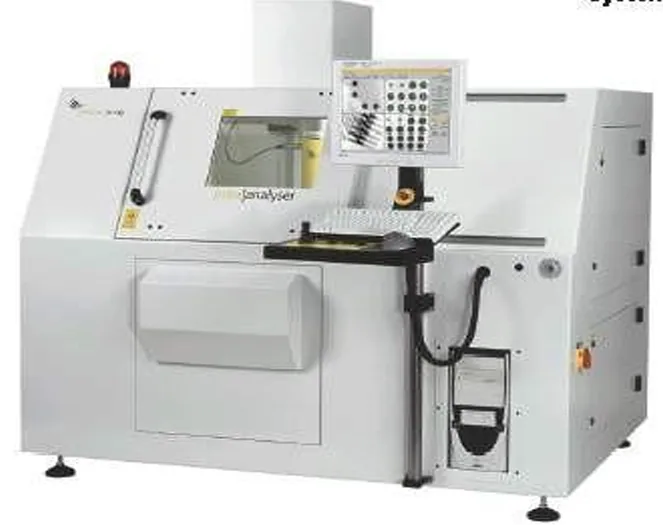
- Raggi X (AXI): Penetra gli strati del PCB per ispezionare le saldature nascoste, come quelle sotto BGA, QFN o LGA.
- ICT (Test In-Circuit): Utilizza un dispositivo a "letto di aghi" per sondare elettricamente i singoli componenti per resistenza, capacità e cortocircuiti/aperture.
- FCT (Test Funzionale): Simula l'ambiente operativo finale per verificare che la scheda esegua le sue funzioni logiche e di alimentazione previste.
Questo playbook è progettato per i responsabili degli acquisti e gli ingegneri hardware che devono bilanciare la copertura dei test con i costi. Ti aiuta a definire i requisiti per APTPCB (APTPCB PCB Factory) o altri fornitori, assicurandoti di pagare solo per il rigore di test richiesto dalla tua classe di prodotto.
Utilizzare gli standard IPC-A-610 per l'ispezione visiva/raggi X (AOI), raggi X, ICT, FCT (e quando un approccio standard è migliore)
Una volta comprese le definizioni, la prossima sfida consiste nel determinare quale combinazione di test si applica al vostro specifico volume di produzione e livello di affidabilità.
Una strategia completa di test PCBA: AOI, raggi X, ICT, FCT è essenziale per settori ad alta affidabilità come l'automotive, il medicale o l'aerospaziale, ma potrebbe essere eccessiva per semplici prototipi consumer.
- Utilizzare la suite completa (AOI + Raggi X + ICT + FCT) quando:
- I costi di guasto sul campo sono estremamente elevati (es. supporto vitale medico, sicurezza automobilistica).
- Il design include BGA complessi (richiede raggi X) e un'alta densità di componenti (richiede AOI).
- I volumi di produzione giustificano il costo NRE (Non-Recurring Engineering) delle fixture ICT.
- Utilizzare una strategia ridotta (AOI + Raggi X + FCT) quando:
- I volumi sono bassi o medi (sotto le 1.000 unità), rendendo le fixture ICT troppo costose.
- La scheda ha componenti nascosti (BGA) che richiedono raggi X, ma una logica semplice che l'FCT può coprire senza ICT.
- Utilizzare una strategia minima (AOI + Accensione da banco) quando:
- Siete nella fase iniziale di prototipazione.
- Il budget è il vincolo principale e accettate un rischio maggiore di debug manuale in seguito.
Utilizzare gli standard IPC-A-610 per l'ispezione visiva/raggi X (AOI), raggi X, ICT, FCT (materiali, stackup, tolleranze)
Dopo aver selezionato il giusto mix di ispezione, è necessario definire le specifiche tecniche che il produttore utilizzerà per eseguire il piano. Specifiche chiare prevengono l'ambiguità; ecco i parametri chiave da definire per una strategia di test PCBA: AOI, raggi X, ICT, FCT:
- Risoluzione AOI: Specificare la risoluzione della telecamera (ad es. <10µm/pixel) per componenti 0201 o 01005.
- Copertura AOI: Definire le zone critiche (ad es. "ispezione al 100% di tutte le polarità IC e dei raccordi di saldatura SMT").
- Percentuale di vuoti ai raggi X: Impostare la massima percentuale di vuoti consentita per i BGA (tipicamente IPC Classe 2 <25% o Classe 3 <20%).
- Punti di test ICT: Assicurarsi che il design includa piazzole di test (diametro min. 0,8 mm preferito) con accesso al 100% della rete, se possibile.
- Tipo di fixture ICT: Specificare i requisiti per fixture a lato singolo o doppio in base alla distribuzione dei punti di test.
- Logica Pass/Fail FCT: Definire intervalli di tensione esatti, limiti di consumo di corrente e uscite di stato LED.
- Tempo di ciclo: Impostare un tempo di test target per unità (ad es. <60 secondi) per evitare colli di bottiglia nella produzione di massa.
- Registrazione dati: Richiedere l'archiviazione dei log di test (numero di serie, stato pass/fail, dati parametrici) per la tracciabilità.
- Politica di ritest: Definire quante volte una scheda può essere ritestata prima di essere messa in quarantena.
- Tasso di falsi positivi: Impostare un obiettivo per i falsi positivi AOI (ad es. <500 ppm) per prevenire l'affaticamento dell'operatore.
Utilizzare gli standard IPC-A-610 per l'ispezione visiva/raggi X (AOI), raggi X, ICT, FCT rischi di produzione (cause profonde e prevenzione)
Anche con specifiche chiare, specifici rischi di produzione possono compromettere l'efficacia del vostro piano di test se non gestiti attivamente. Una strategia di test PCBA: AOI, raggi X, ICT, FCT implementata male può portare a "fughe" (schede difettose che passano) o "cumuli di scarti" (schede buone che falliscono); ecco come mitigare questi rischi:
- Rischio: Ombreggiatura in AOI
- Causa: Componenti alti bloccano la visuale della telecamera su parti adiacenti più piccole.
- Rilevamento: Revisione del programma AOI durante l'Ispezione del Primo Articolo (FAI).
- Prevenzione: Utilizzare sistemi AOI 3D o ottimizzare il layout dei componenti durante il DFM.
- Rischio: BGA Head-in-Pillow (HiP)
- Causa: Scarsa bagnatura tra sfera e pasta, spesso invisibile ai raggi X 2D.
- Rilevamento: Guasti intermittenti in FCT o nell'uso sul campo.
- Prevenzione: Richiedere ispezione a raggi X 5D o ad angolo obliquo e ottimizzare i profili di rifusione.
- Rischio: Danno della Sonda ICT
- Causa: Pressione eccessiva della sonda o disallineamento danneggia i pad di test o le tracce.
- Rilevamento: Ispezione visiva dei punti di test dopo il test.
- Prevenzione: Utilizzare test con estensimetri sul dispositivo e limitare la forza della sonda.
- Rischio: Falsi Passaggi FCT
- Causa: Tolleranza allentata nello script di test consente il passaggio di schede marginali.
- Rilevamento: Analisi Cpk dei dati di test.
- Prevenzione: Eseguire studi di Gauge R&R (Ripetibilità e Riproducibilità) sul banco di prova.
- Rischio: Copertura di test incompleta
- Causa: Affidarsi esclusivamente all'FCT lascia difetti strutturali (come saldature deboli) non rilevati.
- Rilevamento: Guasti sul campo dovuti a vibrazioni/urti.
- Prevenzione: Applicare il ciclo completo della pcba testing strategy: aoi xray ict fct, garantendo l'integrità strutturale (AOI/Raggi X) prima del test elettrico.
- Rischio: Disallineamento della versione del firmware
- Causa: L'FCT carica un firmware errato o esegue test con parametri sbagliati.
- Rilevamento: Fallimento della verifica del checksum.
- Prevenzione: Implementare la scansione automatizzata di codici a barre per selezionare il programma di test corretto.
pcba testing strategy: aoi xray ict fct validazione e accettazione (test e criteri di superamento)
Per garantire che i rischi sopra menzionati siano controllati, è necessario convalidare il processo di test stesso prima dell'inizio della produzione completa.
La validazione dimostra che la vostra pcba testing strategy: aoi xray ict fct è affidabile e ripetibile; utilizzate questi passaggi per l'accettazione:
- Obiettivo: Verificare l'accuratezza della libreria AOI
- Metodo: Eseguire una "Golden Board" (nota come buona) e una "Defect Board" (nota come difettosa) attraverso l'AOI.
- Criteri: Il sistema deve rilevare il 100% dei difetti introdotti (componente mancante, polarità errata) con zero falsi positivi sulla Golden Board.
- Obiettivo: Convalidare la sensibilità ai raggi X
- Metodo: Ispezionare un BGA con vuoti o cortocircuiti noti.
- Criteri: La chiarezza dell'immagine deve consentire al software di calcolare automaticamente la percentuale di vuoti con una precisione di ±2%.
- Obiettivo: Analisi della deformazione del fixture ICT
- Metodo: Posizionare estensimetri sul PCB durante il ciclo di pressatura.
- Criteri: La microdeformazione deve rimanere al di sotto del limite di frattura del materiale del PCB (tipicamente <500 µε).
- Obiettivo: R&R del calibro FCT
- Metodo: Testare 10 schede, 3 volte ciascuna, da 3 operatori diversi.
- Criteri: La variazione di misura (GR&R) deve essere <10% della banda di tolleranza.
- Obiettivo: Rapporto di copertura del test
- Metodo: Generare un rapporto che confronti i componenti della distinta base con i nodi testati.
- Criteri: Confermare una copertura dei nodi elettrici >90% (o giustificare le esclusioni).
- Obiettivo: Verifica del tempo di ciclo
- Metodo: Cronometrare il processo end-to-end per un lotto di 50 unità.
- Criteri: Il tempo medio deve soddisfare la produttività richiesta per il volume annuale.
- Obiettivo: Controllo dell'integrità dei dati
- Metodo: Tracciare un numero di serie specifico nel database del fornitore.
- Criteri: La cronologia completa (immagini AOI, valori ICT, risultato FCT) deve essere recuperabile in <5 minuti.
- Obiettivo: Ispezione del primo articolo (FAI)
- Metodo: Controllo dimensionale e funzionale completo delle prime 5 unità.
- Criteri: Conformità al 100% con tutti i disegni e le specifiche di test.
Utilizzare gli standard IPC-A-610 per l'ispezione visiva/raggi X (AOI), raggi X, ICT, FCT (RFQ, audit, tracciabilità)
Una volta che hai un piano di validazione, usa questa checklist per valutare i fornitori e assicurarti che possano eseguire la tua strategia.
Questa checklist ti aiuta a verificare potenziali partner come APTPCB per confermare che possiedono l'hardware e i processi necessari per una strategia di test PCBA completa: AOI, raggi X, ICT, FCT.
Input RFQ (Cosa invii)
- Distinta base (BOM) completa con elenco fornitori approvati (AVL).
- File Gerber (RS-274X) e dati Pick & Place (XY).
- Mappa di localizzazione dei punti di test (per ICT).
- Procedura di test funzionale (logica passo-passo).
- Binari e checksum del firmware (hex/bin).
- Disegni meccanici per attrezzature personalizzate.
- Utilizzo annuale stimato (EAU) per ammortizzare i costi delle attrezzature.
- Standard di limite di qualità accettabile (AQL).
Prova di Capacità (Cosa forniscono)
- Elenco delle macchine AOI (capacità 2D vs 3D).
- Specifiche della macchina a raggi X (risoluzione per BGA a passo fine).
- Fabbricazione interna di attrezzature ICT vs esternalizzata.
- Capacità di costruire rack/box FCT personalizzati.
- Esperienza nel vostro settore specifico (es. automobilistico, medico).
- Esempio di rapporto DFM per la testabilità (DFT).
Sistema Qualità e Tracciabilità
- Certificazioni ISO 9001 / IATF 16949 / ISO 13485.
- Implementazione del MES (Manufacturing Execution System).
- Tracciamento tramite codice a barre/QR per PCB.
- Procedura per la gestione del "Bonepile" (schede difettose).
- Registri di calibrazione per le apparecchiature di test.
- Piano di controllo ESD per l'area di test.
Controllo delle Modifiche e Consegna
- Processo di gestione degli ordini di modifica ingegneristica (ECO).
- Sistema di controllo delle revisioni del firmware.
- Archiviazione sicura per le attrezzature di test del cliente.
- Programma di manutenzione per le sonde di test (pogo pin).
- Piano di ripristino di emergenza per i dati di test.
Utilizzare gli standard IPC-A-610 per l'ispezione visiva/raggi X (AOI), raggi X, ICT, FCT (compromessi e regole decisionali)
Con un fornitore qualificato, il passo finale è prendere decisioni di compromesso basate sui vincoli specifici del vostro prodotto.
Non tutti i prodotti necessitano di ogni test; utilizzate queste regole decisionali per personalizzare la vostra strategia di test PCBA: AOI, raggi X, ICT, FCT:
- Se date priorità al costo unitario più basso: Scegliete AOI + FCT. Saltate l'ICT per risparmiare sui costi NRE del fixture e sul tempo di test per unità, ma accettate un tempo di debug più elevato per i guasti.
- Se date priorità all'affidabilità a zero difetti (automotive/medicale): Scegliete AOI + Raggi X 3D + ICT + FCT. La ridondanza garantisce l'assenza di difetti non rilevati, anche se costa di più.
- Se avete un elevato numero di BGA: Dovete assolutamente scegliere i raggi X. L'AOI non può vedere sotto il package e l'FCT potrebbe non rilevare i giunti di saldatura marginali che falliscono in seguito.
- Se avete >5.000 unità/anno: Scegliete l'ICT. Il costo iniziale del fixture (2.000-5.000 $) viene rapidamente recuperato grazie alla velocità e alla precisione diagnostica dell'ICT rispetto al debug manuale.
- Se avete frequenti modifiche di design: Evitate l'ICT. Ogni modifica del layout richiede un nuovo fixture o una modifica costosa. Attenetevi al Flying Probe o all'FCT.
- Se dovete individuare parti contraffatte: Scegliete test elettrici (ICT/FCT) + raggi X. L'AOI visivo spesso non riesce a distinguere i falsi die interni.
Utilizzare gli standard IPC-A-610 per l'ispezione visiva/raggi X (AOI), raggi X, ICT, FCT FAQ (costo, tempi di consegna, file DFM, materiali, test)
Perfezionare la vostra strategia solleva spesso domande specifiche su logistica e prezzi; ecco le risposte.
D: In che modo il costo della strategia di test PCBA (AOI, raggi X, ICT, FCT) influisce sul prezzo unitario totale? R: Tipicamente, una suite di test completa aggiunge il 5-10% al costo unitario della PCBA. Tuttavia, consente di risparmiare significativamente sui costi di RMA e riparazione sul campo, che possono essere 100 volte superiori per unità.
D: Qual è il tempo di consegna per lo sviluppo di un fixture ICT o FCT personalizzato? R: Lo sviluppo del fixture richiede solitamente 2-4 settimane. Questo processo si svolge in parallelo alla fabbricazione del PCB, quindi raramente ritarda l'assemblaggio finale se ordinato in anticipo.
D: Quali file DFM sono necessari per ottimizzare la strategia di test PCBA (AOI, raggi X, ICT, FCT)? R: Fornite file ODB++ o Gerbers con un layer di "Test Point" definito. Ciò consente agli ingegneri di verificare l'accesso delle sonde prima dell'inizio della produzione.
D: L'ispezione a raggi X può essere eseguita su tutte le schede in produzione di massa? R: Sì, l'AXI automatizzata in linea è possibile ma lenta. Per l'efficienza dei costi, la maggior parte delle strategie utilizza il campionamento (ad esempio, 10%) o si concentra solo su specifiche regioni BGA.
D: In che modo i materiali influenzano la precisione della strategia di test PCBA (AOI, raggi X, ICT, FCT)? R: Le maschere di saldatura ad alta riflettività (come il bianco) possono confondere le telecamere AOI più vecchie. Le finiture opache sono preferite per la precisione dell'ispezione ottica.
D: Qual è la differenza tra i test ICT e Flying Probe? R: L'ICT utilizza un "letto di aghi" fisso per la velocità (secondi), mentre il Flying Probe utilizza bracci mobili (minuti). Il Flying Probe è migliore per i prototipi; l'ICT è migliore per il volume. D: Come definisco i criteri di accettazione per la strategia di test PCBA: AOI, raggi X, ICT, FCT? R: Utilizzare gli standard IPC-A-610 per l'ispezione visiva/raggi X (AOI) e un "Documento di Specifiche di Test" dettagliato per i parametri elettrici (ICT/FCT).
D: Il FCT sostituisce la necessità dell'ICT? R: Non del tutto. Il FCT conferma se funziona, mentre l'ICT ti dice perché ha fallito (ad esempio, "R45 è aperto"). L'ICT accelera significativamente la riparazione.
Utilizzare gli standard IPC-A-610 per l'ispezione visiva/raggi X (AOI), raggi X, ICT, FCT (pagine e strumenti correlati)
Per affinare ulteriormente il vostro piano qualità, esplorate queste capacità e linee guida specifiche.
- Test e Controllo Qualità: Una panoramica dei sistemi di qualità integrati utilizzati per mantenere un'elevata resa.
- Servizi di Ispezione AOI: Approfondimento su come l'ispezione ottica rileva difetti superficiali come il tombstoning e gli errori di polarità.
- Ispezione a Raggi X (AXI): Scoprite come i raggi X verificano l'integrità dei giunti di saldatura BGA e QFN invisibili ad occhio nudo.
- ICT (In-Circuit Test): Dettagli sui test a letto di aghi per l'efficienza della produzione ad alto volume.
- FCT (Functional Test): Come i test funzionali personalizzati simulano le prestazioni nel mondo reale prima della spedizione.
- Linee guida DFM: Consigli di progettazione per garantire che il layout della scheda supporti i punti di test e l'accesso per l'ispezione.
Utilizzare gli standard IPC-A-610 per l'ispezione visiva/raggi X (AOI), raggi X, ICT, FCT (revisione DFM + prezzi)
Pronto a implementare un piano di test sicuro? Contatta APTPCB per ottenere una revisione DFM completa e un preventivo trasparente che includa le tue specifiche esigenze di test.
Per ottenere un preventivo accurato, si prega di preparare:
- File Gerber & Distinta Base (BOM): Per la determinazione del prezzo dell'assemblaggio di base.
- Piano di Test: Indicare se sono necessari AOI, raggi X, ICT o FCT.
- Volume: L'EAU ci aiuta a determinare se l'attrezzatura fissa (fissaggi ICT) è conveniente.
- Disegni: Eventuali vincoli meccanici per i fissaggi di test funzionale.
Utilizzare gli standard IPC-A-610 per l'ispezione visiva/raggi X (AOI), raggi X, ICT, FCT – prossimi passi
Una strategia di test PCBA: AOI, raggi X, ICT, FCT ben eseguita fa la differenza tra un lancio di prodotto affidabile e un richiamo costoso. Combinando la velocità superficiale dell'AOI, la profondità dei raggi X, la precisione diagnostica dell'ICT e la validazione nel mondo reale dell'FCT, si crea una rete di sicurezza che rileva i difetti prima che lascino la fabbrica. Utilizzare la checklist e le specifiche in questa guida per allinearsi con il proprio fornitore, garantendo che l'investimento nei test si traduca direttamente in qualità del prodotto.
Tutte queste fasi di ispezione sono eseguite in linea nel nostro flusso di servizi di assemblaggio elettronico.