
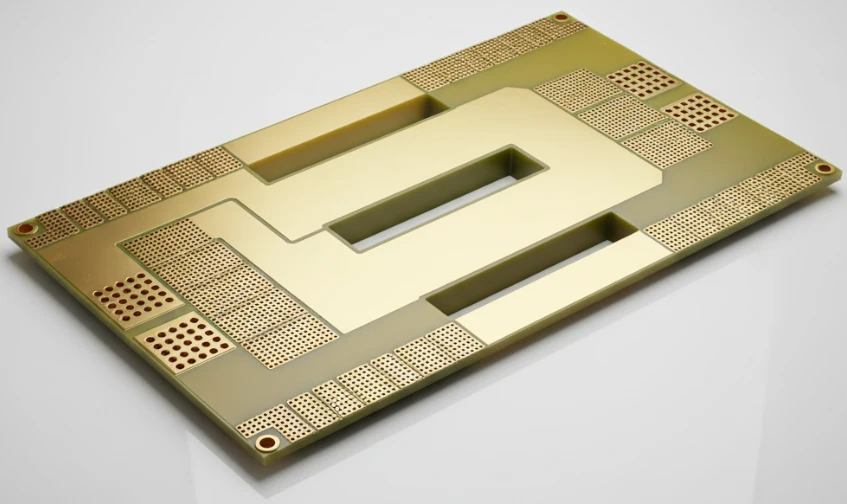
Che cos’è un backplane PSU ridondante e perché è un componente critico?
Un backplane PSU ridondante è il circuito stampato che distribuisce l’energia proveniente da più unità di alimentazione verso il carico di un sistema ad alta disponibilità. A differenza di una semplice scheda di distribuzione della potenza, questo componente deve integrare più alimentatori in configurazioni come N+1 o N+N, mantenere la continuità durante la sostituzione a caldo degli alimentatori e gestire contemporaneamente linee di potenza e segnali di controllo come PMBus.
Nei server, nei sistemi storage, nelle apparecchiature medicali e nelle infrastrutture telecom, il backplane PSU rappresenta spesso il vero punto critico dell’architettura. La presenza di alimentatori ridondanti non elimina il rischio se la scheda che distribuisce la potenza presenta problemi di isolamento, surriscaldamento, deformazione meccanica o difetti nascosti nella laminazione.
Questa guida è pensata per progettisti hardware, responsabili engineering e team di acquisto che devono definire specifiche tecniche, valutare capacità produttive e scegliere un partner PCB in grado di gestire correnti elevate e requisiti di affidabilità industriale.
La progettazione corretta non riguarda soltanto lo schema elettrico. Un backplane PSU deve essere progettato considerando contemporaneamente:
- capacità di trasporto della corrente;
- gestione termica;
- stabilità meccanica dei connettori;
- controllo delle tolleranze;
- qualità della laminazione;
- ripetibilità produttiva.
Molti problemi emergono durante la produzione, non durante il disegno CAD. Per questo motivo il collegamento tra progettista e fabbrica PCB è una fase determinante.
Quando conviene progettare un backplane PSU ridondante personalizzato?
La scelta di un backplane PSU dedicato deve essere guidata dai requisiti del sistema, non soltanto dalla disponibilità di alimentatori multipli.
Una soluzione personalizzata è indicata quando il sistema richiede continuità operativa elevata e il fermo macchina genera costi significativi.
| Requisito del sistema | Indicazione progettuale |
|---|---|
| Disponibilità continua | Server, storage, apparecchiature medicali e telecomunicazioni richiedono architetture ridondanti |
| Corrente elevata | Carichi superiori a 50A–100A possono richiedere rame pesante da 3oz a 6oz o busbar integrate |
| Manutenzione senza spegnimento | I connettori hot-swap richiedono precisione meccanica elevata |
| Spazio meccanico vincolato | Formati personalizzati possono superare i limiti delle schede ATX o OCP standard |
| Gestione intelligente alimentazione | Linee I2C e PMBus devono convivere con le reti di potenza |
Per sistemi con basso consumo, applicazioni consumer o apparecchiature dove il costo è il fattore principale, una distribuzione tramite cablaggio tradizionale può essere più semplice.
Quando la corrente rimane inferiore a 20A, un PCB standard con rame da 1oz può spesso essere sufficiente. La complessità del backplane ridondante diventa realmente vantaggiosa quando affidabilità, densità di potenza e manutenzione sono requisiti prioritari.
Quali specifiche PCB servono per un backplane PSU ad alta corrente?
La definizione delle specifiche iniziali determina gran parte del risultato finale. Un errore nello stackup o nella selezione del materiale può causare modifiche costose dopo l’avvio della produzione.
Materiale PCB e temperatura di esercizio
Per backplane sottoposti a stress termico elevato è consigliabile utilizzare FR-4 High Tg con Tg ≥ 170°C o materiali equivalenti.
I materiali standard con Tg 135°C possono degradarsi più rapidamente quando sono sottoposti continuamente al calore generato da alimentatori ad alta potenza.
Per linee ad alta tensione, ad esempio 48V o 400V DC, è importante considerare anche un CTI (Comparative Tracking Index) ≥ 600V (PLC 0) per ridurre il rischio di scariche superficiali.
Peso del rame e distribuzione della corrente
Il peso del rame deve essere definito per ogni strato interno ed esterno.
Valori tipici:
- 3oz;
- 4oz;
- 6oz.
Per correnti superiori a 50A, il dimensionamento delle piste deve essere verificato secondo IPC-2152 e non soltanto con formule generiche. Il calcolatore di larghezza piste PCB dà una prima stima secondo IPC-2221.
La scelta tra PCB heavy copper e busbar dipende dalla corrente:
| Corrente applicazione | Soluzione tipica |
|---|---|
| Inferiore a 100A | PCB heavy copper 3oz–4oz |
| Superiore a 150A | Busbar integrate o fissate meccanicamente |
L’utilizzo di rame estremamente spesso, come 6oz o superiore, aumenta i costi produttivi e può limitare il routing dei segnali a passo fine.
Quale spessore e stackup scegliere per un backplane PSU?
I backplane per alimentazione sono generalmente più spessi rispetto ai PCB standard.
Valori tipici:
- spessore PCB: 2.0mm–6.0mm;
- tolleranza standard: ±10%;
- tolleranze più strette, circa ±5%, quando sono presenti connettori press-fit.
Uno stackup comune varia da 6 a 14 strati.
La distribuzione degli strati deve essere bilanciata per evitare deformazioni:
- bow;
- twist;
- disallineamento dei connettori.
Gli strati dedicati alla potenza e alla massa permettono di ridurre l’induttanza e migliorare la stabilità elettrica.
Quali sono i principali modi di guasto di un backplane PSU?
| Modalità di guasto | Causa principale | Effetto sul sistema |
|---|---|---|
| Disallineamento strati interni | Movimento durante laminazione ad alta pressione | Collegamenti errati o riduzione affidabilità |
| Vuoti nella resina | Prepreg con insufficiente contenuto di resina | Corti e perdita isolamento |
| Crepe nei fori metallizzati | Espansione Z del PCB spesso | Interruzione alimentazione |
| Danni ai press-fit | Foro fuori tolleranza o supporto insufficiente | Connettore non affidabile |
| Hotspot termici | Percorso termico insufficiente | Degrado o bruciatura PCB |
| Undercut rame pesante | Incisione laterale durante etching | Aumento resistenza elettrica |
| Bow e twist | Distribuzione rame non bilanciata | Problemi inserimento PSU |
| CAF | Migrazione elettrochimica interna | Corti dopo mesi di funzionamento |
La prevenzione nasce dalla combinazione tra progettazione corretta e controllo produttivo.
Per esempio, i problemi di resin starvation tra piste in rame spesso richiedono prepreg ad alto contenuto di resina o più strati di prepreg per riempire completamente gli spazi.
Come validare un backplane PSU prima della produzione in serie?
Un controllo visivo non è sufficiente. Un backplane ridondante deve essere sottoposto a verifiche elettriche, termiche e meccaniche.
Test elettrico al 100%
Obiettivo:
Verificare assenza di corti e circuiti aperti.
Metodo:
- flying probe;
- bed-of-nails.
Criterio:
- superamento completo del test;
- resistenza isolamento > 100 MΩ a 250V/500V.
Test Hi-Pot
Obiettivo:
Controllare la rigidità dielettrica tra alimentazione e massa chassis.
Metodo:
Applicazione di 1500V DC per 60 secondi.
Criterio:
Corrente di dispersione < 1mA o secondo specifica; nessuna scarica o arco elettrico.
Analisi microsezione
Obiettivo:
Verificare stackup, plating e qualità interna.
Criteri:
- rame secondo specifica, ad esempio 3oz ±10%;
- metallizzazione foro >25µm;
- assenza di delaminazioni.
Test termico sotto carico
Obiettivo:
Confermare la capacità reale di trasporto corrente.
Metodo:
Alimentazione al massimo carico nominale con monitoraggio tramite camera termica.
Criterio:
Aumento temperatura < 30°C o limite definito dal progetto.
Verifica meccanica primo articolo
Il primo pezzo deve essere provato con i connettori reali e un alimentatore simulato.
Il sistema deve garantire:
- inserimento regolare;
- nessun attrito anomalo;
- corretto ingaggio dei pin guida.
Come scegliere un fornitore per un backplane PSU ridondante?
Un produttore PCB standard potrebbe non avere esperienza sufficiente con rame pesante, grandi spessori e tolleranze meccaniche critiche.
Checklist RFQ per qualificare il fornitore
Documentazione tecnica richiesta
- File Gerber RS-274X o X2 con stackup completo.
- Disegno di fabbricazione con classe IPC 2 o 3.
- Tabella fori con distinzione tra PTH e NPTH.
- Netlist IPC-356 per verifica elettrica.
- Specifiche peso rame per ogni strato.
- Tabella controllo impedenza quando necessaria.
Capacità produttive da verificare
- Esperienza con PCB Heavy Copper.
- Produzione PCB spessi fino a 6mm o oltre.
- Assemblaggio press-fit interno quando richiesto.
- Certificazione UL 94V-0 per il materiale utilizzato.
- AOI compatibile con piste in rame spesso.
- Ispezione X-Ray per registrazione multilayer.
Sistema qualità
- ISO 9001.
- Tracciabilità materiali.
- Rapporti controllo qualità in uscita.
- Report microsezione per lotto.
- Registri calibrazione strumenti.
Quale finitura superficiale usare: ENIG o altre alternative?
Per contatti affidabili e lunga durata, ENIG è generalmente preferibile.
Vantaggi:
- buona resistenza all’ossidazione;
- superficie uniforme;
- compatibilità con press-fit.
La finitura HASL può creare problemi con connettori a passo fine o fori press-fit perché presenta una planarità inferiore.
FAQ sulla progettazione backplane PSU ridondante
Quanto incide il peso del rame sul costo?
L’aumento del rame aumenta il costo per tre motivi:
- laminati più costosi;
- tempi di incisione maggiori;
- maggiore quantità di resina necessaria durante laminazione.
Qual è il tempo medio di produzione?
Per prototipi:
15–20 giorni lavorativi.
Per produzione:
20–25 giorni.
Materiali High Tg e rame pesante possono richiedere tempi aggiuntivi di approvvigionamento. Test complessi come Hi-Pot e controllo impedenza possono aggiungere 1–2 giorni.
È possibile utilizzare FR-4 standard?
È tecnicamente possibile, ma per sistemi critici aumenta il rischio.
FR-4 standard presenta Tg inferiore e CTE maggiore. Con carichi termici elevati può favorire problemi come:
- cricche nei barrel;
- danneggiamento pad;
- deformazioni.
Quale tolleranza serve per fori press-fit?
La tolleranza tipica è ±0.05mm.
La metallizzazione interna deve essere uniforme con minimo 25µm di rame nel barrel.
Risorse correlate per progettare un sistema affidabile
- Produzione PCB Backplane: approfondimento sui processi produttivi dei backplane multilayer.
- Capacità PCB Heavy Copper: criteri di progettazione per rame spesso e alte correnti.
- Materiali PCB High Tg: proprietà termiche dei materiali per schede di potenza.
- Linee guida DFM: indicazioni per rendere il progetto pronto alla produzione.
- Sistema qualità PCB: standard e controlli per proteggere la catena di fornitura.
Richiedi una valutazione DFM per il tuo backplane PSU ridondante
Portare un progetto di backplane PSU dalla fase concettuale alla produzione richiede una verifica preventiva delle criticità.
APTPCB supporta la revisione DFM concentrandosi su:
- larghezza e spaziatura piste heavy copper;
- bilanciamento stackup;
- gestione termica;
- scelta materiali.
Richiedi un preventivo e ricevi una risposta tecnica entro 24 ore.
Conclusione: il backplane PSU è il cuore dell’affidabilità del sistema
Un backplane PSU ridondante non è soltanto una scheda che collega alimentatori e carichi. È il punto dove elettricità, meccanica e produzione devono funzionare insieme.
Una progettazione efficace nasce dalla definizione precisa dei materiali, dalla valutazione dei rischi produttivi e dalla selezione di un fornitore capace di dimostrare competenze reali su PCB ad alta corrente.
Considerare il backplane come elemento strategico dell’affidabilità permette di costruire sistemi capaci di operare continuamente per anni in ambienti server, industriali e infrastrutturali.