
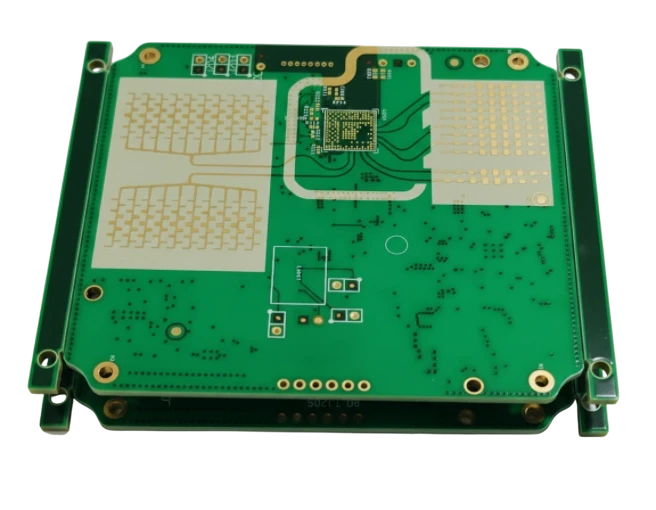
Che cos'è uno schermo metallico RF su un circuito stampato?
Uno schermo metallico RF (noto anche come involucro di schermatura EMI o schermatura a livello di scheda) è un piccolo involucro metallico saldato o fissato con clip su una sezione sensibile del circuito stampato. Insieme a un anello continuo di rame collegato a terra sul PCB e a vie di schermatura mediante via stitching collegate al piano di massa interno, forma una gabbia di Faraday locale. Questa struttura impedisce al rumore a radiofrequenza, ai segnali di clock e alle armoniche di commutazione di propagarsi all'esterno o di disturbare i circuiti ricevitori ad alta sensibilità. Una progettazione efficace si concentra soprattutto sul lato scheda: larghezza dell'anello di massa, passo dei fori di terra, aperture della lamina per pasta saldante, franchigie di sicurezza e accessibilità per l'ispezione ottica.
Quale tecnica di schermatura scegliere: confronto tra tipologie di RF can
| Tipologia di schermo | Metodo di fissaggio | Ambito ideale | Compromessi ingegneristici |
|---|---|---|---|
| Schermo monoblocco saldato | Saldato direttamente sull'anello di massa in forno di rifusione | Produzione di serie in cui non è richiesto accesso successivo | Altezza minima e costi ridotti; la riparazione comporta la dissaldatura completa |
| Schermo in due pezzi con telaio e coperchio | Telaio saldato a rifusione; coperchio rimovibile a scatto | Circuiti che richiedono collaudo, taratura o manutenzione | Altezza leggermente superiore; la forza di tenuta del coperchio va specificata |
| Montaggio su clip superficiali SMT | Clip saldate in SMT; lo schermo si inserisce a pressione | Prototipi, laboratorio di debug e test frequenti | Più punti di contatto da monitorare; rischio di allentamento sotto vibrazione |
| Schermo multicompartimento | Singolo telaio con paratie interne saldate su piste di terra | Integrazione di più stadi RF o moduli radio su una sola scheda | Le pareti interne richiedono piste e vie dedicate; elevata massa termica |
| Schermatura conforme o per polverizzazione | Strato conduttivo applicato sul package del modulo SiP | Moduli miniaturizzati con profilo ultraripido | Eseguita a livello di packaging; costo unitario sensibilmente superiore |
Nelle applicazioni a onde millimetriche e microonde, la posizione dello schermo interagisce con le linee di trasmissione RF. Per dettagli su stack-up e substrati, consultare la nostra pagina sulla fabbricazione di PCB a microonde.
Progettazione di RF shield can per PCB: obiettivi e destinatari
Le interferenze elettromagnetiche e le interferenze a radiofrequenza sono cause primarie di degrado nei sistemi wireless. Per ingegneri hardware e responsabili degli acquisti, l'integrazione di schermi metallici a livello di circuito stampato è la soluzione più economica per superare le certificazioni normative e garantire l'integrità del segnale. Questa guida si concentra sull'integrazione strutturale dello schermo nell'architettura del circuito stampato, superando la semplice selezione a catalogo.
Il documento è rivolto a progettisti hardware, sbrogliatori PCB e procurement manager che realizzano schede RF ad alta affidabilità. Tralasciamo la trattazione teorica per concentrarci sulla fattibilità industriale: definizione di quote costruttive realizzabili, individuazione dei rischi di scarto in assemblaggio e protocolli di validazione. Dai sensori IoT compatti agli apparati di telecomunicazione di potenza, i cardini restano invariati: isolamento, messa a terra a bassa impedenza e corretta gestione termica.
In APTPCB produciamo ogni anno centinaia di progetti a radiofrequenza. La differenza tra una produzione regolare e costose rilavorazioni risiede nella chiarezza con cui l'interfaccia dello schermo viene definita nel pacchetto dati iniziale.
Quando adottare la schermatura a livello di scheda e quando evitarla
Comprendere le conseguenze produttive della scelta di schermatura è il primo passo prima di finalizzare il layout del circuito stampato.
Quando utilizzare la schermatura a livello di scheda:
- Elevata densità di integrazione: Quando più moduli radio come Wi-Fi, Bluetooth o GPS condividono la stessa scheda e si deve prevenire la diafonia.
- Conformità normativa: Quando occorre superare i test di emissione FCC o CE senza riprogettare il contenitore esterno del dispositivo.
- Circuiti analogici sensibili: Quando amplificatori a basso rumore sono posizionati vicino ad alimentatori switching rumorosi o bus digitali veloci.
- Architettura modulare: Quando si desidera montare o omettere lo schermo in base alla versione commerciale del prodotto senza modificare la scheda base.
Quando evitarla o preferire soluzioni alternative:
- Limiti estremi di altezza: Se lo spazio utile lungo l'asse verticale è inferiore a 1,5 mm, un involucro metallico standard potrebbe non entrare; in tal caso si impiegano resine conduttive o sputtering.
- Forte dissipazione termica interna: Se i componenti sotto lo schermo generano molto calore e non possono essere dissipati dal lato inferiore del PCB, un contenitore chiuso fungerà da trappola termica.
- Fase preliminare di prototipazione: Saldare uno schermo fisso nelle prime fasi di sviluppo ostacola il debug e i rilievi oscillografici; è preferibile utilizzare clip o coperchi a scatto.
Specifiche e requisiti tecnici prima del preventivo
Per ottenere una quotazione accurata e un'analisi DFM affidabile, è necessario definire con precisione i parametri di interazione tra metallo e substrato.
Specifiche meccaniche e del materiale:
- Materiale dello schermo: Alpacca (ottima saldabilità e naturale resistenza all'ossidazione) o acciaio stagnato (più economico ma con peso superiore).
- Spessore della lamiera: Intervallo tipico da 0,15 mm a 0,30 mm. Spessori ridotti alleggeriscono la scheda ma rischiano imbarcamenti in rifusione; spessori maggiori offrono rigidità ma complicano la piegatura.
- Tolleranza di planarità: Requisito di complanarità non superiore a 0,10 mm sul telaio per garantire che tutti i punti tocchino la pasta saldante.
- Ventilazione: Indicare se il tetto dello schermo richiede fori di aerazione per lo sfogo dei gas e il raffreddamento, ad esempio fori da 1,5 mm con il 30 % di area aperta.
Layout del circuito stampato e stack-up:
- Larghezza della pista di massa: Definire una traccia continua di rame scoperto tra 0,8 mm e 1,0 mm per alloggiare il perimetro dello schermo e formare menischi di saldatura solidi.
- Passo delle vie di cucitura: Distanza massima tra le vie di schermatura collegate ai piani interni, ad esempio una via ogni 2,0 mm lungo l'intero perimetro.
- Apertura del solder mask: Espansione dell'apertura rispetto alla piazzola in rapporto 1:1 oppure con 0,05 mm di tolleranza.
- Distanza di sicurezza dai componenti: Applicare una rigorosa regola di keep-out con almeno 0,5 mm di spazio libero tra le pareti interne dello schermo e i componenti montati.
Assemblaggio e affidabilità:
- Metodo di montaggio: Scelta esplicita tra clip SMT, telaio con coperchio rimovibile o schermo monoblocco saldato.
- Profilo termico: Per schermi ad alta massa termica, richiedere un profilo di rifusione dedicato che garantisca la fusione senza surriscaldare i circuiti integrati interni.
- Confezionamento: Fornitura in bobina per montaggio automatico pick-and-place o in vassoi per posizionamento manuale.
- Manutenibilità: Specificare se lo schermo deve poter essere rimosso per riparazioni sul campo.
Rischi occulti di produzione e metodi di prevenzione
Anche in presenza di disegni dettagliati, in produzione di massa emergono problematiche tipiche:
1. Effetto ombra termico nel forno di rifusione
- Rischio: Le superfici metalliche estese schermano il calore per convezione, lasciando i giunti interni o perimetrali al di sotto della temperatura di liquidus.
- Rilevamento: Malfunzionamenti intermittenti sotto pressione meccanica; aspetto granulare ai raggi X.
- Prevenzione: Introdurre fori di ventilazione e prolungare la fase di soak nel profilo termico.
2. Galleggiamento e sollevamento dello schermo
- Rischio: Depositi disomogenei di pasta saldante o leggere deformazioni della lamiera provocano il sollevamento o la rotazione dello schermo a causa della tensione superficiale dello stagno fuso.
- Rilevamento: Ispezione visiva che mostra angoli sollevati o disallineati.
- Prevenzione: Utilizzare aperture della lamina serigrafica segmentate anziché una traccia continua.
3. Cortocircuiti interni da flessione
- Rischio: In seguito a urti o prove di caduta, la copertura metallica flette e tocca i terminali di componenti alti o connettori RF.
- Rilevamento: Cortocircuito immediato a massa nel collaudo funzionale.
- Prevenzione: Garantire margini verticali adeguati in CAD o applicare nastro isolante in Kapton all'interno del coperchio.
4. Surriscaldamento per accumulo termico
- Rischio: Lo schermo funge da barriera termica; gli amplificatori di potenza all'interno si surriscaldano causando deriva di frequenza o rottura.
- Rilevamento: Valori elevati rilevati dai sensori termici interni.
- Prevenzione: Inserire thermal pad conduttivi tra il chip e la lamiera oppure intensificare le vie termiche verso il lato opposto del circuito stampato.
5. Zone d'ombra nell'ispezione ottica automatica AOI
- Rischio: Le telecamere dei sistemi AOI non possono ispezionare i componenti collocati sotto uno schermo monoblocco già saldato.
- Rilevamento: Componenti mancanti o ruotati scoperti solo al collaudo funzionale.
- Prevenzione: Adottare schermi in due pezzi per eseguire l'ispezione AOI prima dell'aggancio del coperchio, oppure ricorrere a raggi X tridimensionali.
6. Deformazione da costampaggio a bassa pressione
- Rischio: Se la scheda viene sottoposta a costampaggio protettivo, la pressione di iniezione può schiacciare le lamiere sottili.
- Rilevamento: Deformazioni visibili o rottura delle saldature perimetrali.
- Prevenzione: Prevedere nervature di rinforzo nello stampo della lamiera se è previsto il processo di stampaggio.
7. Drenaggio di stagno causato da fori aperti sulle piazzole
- Rischio: Fori aperti all'interno dell'anello di massa risucchiano lo stagno fuso per capillarità, lasciando poca lega per trattenere lo schermo.
- Rilevamento: Giunto meccanico fragile; distacco dello schermo nei test di impatto.
- Prevenzione: Tappare le vie con solder mask sul lato opposto o utilizzare fori riempiti e metallizzati.
8. Disadattamento di dilatazione termica
- Rischio: Il diverso coefficiente di dilatazione termica tra lamiera metallica e substrato FR-4 provoca fessurazioni nelle saldature durante i cicli termici prolungati.
- Rilevamento: Guasti sul campo dopo mesi di funzionamento.
- Prevenzione: Utilizzare clip elastiche per schermi molto grandi o garantire un volume di menisco adeguato.
Piano di validazione per la qualifica del prodotto
Un piano di validazione rigoroso assicura la tenuta meccanica ed elettrica per la produzione su larga scala:
1. Ispezione della pasta saldante SPI
- Obiettivo: Verificare volume e altezza del deposito di pasta sull'anello di massa.
- Metodo: Sistema automatico SPI tridimensionale dopo la serigrafia.
- Criterio: Volume compreso tra l'80 % e il 120 % del valore teorico; assenza di corti.
2. Ispezione a raggi X del primo articolo
- Obiettivo: Controllare la bagnabilità sotto il telaio e verificare l'assenza di pallini di stagno all'interno.
- Metodo: Raggi X bidimensionali o tomografia sulle prime 5-10 schede assemblate.
- Criterio: Oltre il 75 % di superficie di saldatura priva di vuoti lungo l'anello; zero microsfere interne.
3. Test di strappo e resistenza meccanica
- Obiettivo: Dimostrare la tenuta meccanica dell'ancoraggio dello schermo.
- Metodo: Trazione verticale distruttiva su campioni dedicati.
- Criterio: La rottura deve verificarsi nella lamiera o nel substrato e non all'interfaccia di saldatura; forza minima oltre 50 N.
4. Shock e cicli termici
- Obiettivo: Verificare la resistenza allo stress termomeccanico differenziale.
- Metodo: 500 cicli da -40 °C a +85 °C o +125 °C.
- Criterio: Assenza di crepe visibili; resistenza verso massa inferiore a 0,1 ohm.
5. Verifica di attenuazione in camera schermata
- Obiettivo: Misurare la reale efficacia di attenuazione delle emissioni radiate.
- Metodo: Scansione delle emissioni con e senza schermo installato.
- Criterio: Attenuazione minima di 20 dB nelle bande di frequenza critiche.
6. Mappatura termica sotto carico operativo
- Obiettivo: Escludere surriscaldamenti anomali dei componenti interni.
- Metodo: Termocoppie collegate ai circuiti integrati operanti alla massima potenza con schermo montato.
- Criterio: Temperatura di giunzione mantenuta almeno 10 °C al di sotto del valore limite di progetto.
7. Test di vibrazione
- Obiettivo: Accertare che non vi siano allentamenti né contatti elettrici anomali.
- Metodo: Profilo di vibrazione casuale conforme a standard automotive o industriali.
- Criterio: Nessun disallineamento e assenza di micro-cortocircuiti transitori.
8. Prova di rilavorazione e riparabilità
- Obiettivo: Dimostrare che la scheda può essere riparata senza subire danni.
- Metodo: Dissaldatura e reinstallazione dello schermo con utensili ad aria calda standard.
- Criterio: Nessun distacco di piazzole; componenti adiacenti intatti; nuovo schermo perfettamente planare.
Checklist per il fornitore e domande di audit
Utilizzare questa lista di controllo per qualificare il fornitore di circuiti stampati e assemblaggio:
Gruppo 1: Documentazione per la richiesta di offerta
- File Gerber completi: Layer specifici per lamina di saldatura e solder mask dello schermo.
- Modello 3D STEP: Geometria accurata dell'involucro per la verifica delle interferenze.
- Disegno di montaggio: Indicazione chiara dell'orientamento e delle aree di rispetto.
- Schema dello stack-up: Evidenza del piano di massa di riferimento immediatamente sottostante.
- Distinta base (BOM): Codici precisi dello schermo metallico e delle clip di ancoraggio.
- Specifiche di collaudo: Criteri di accettazione per il collaudo funzionale RF.
- Stima dei volumi annui: Base per la scelta tra stampi pilota e tranciatura progressiva industriale.
- Tipo di confezionamento: Scelta tra bobina per pick-and-place o vassoi dedicati.
Gruppo 2: Competenze produttive del fornitore
- Progettazione lamine: Esperienza nella definizione di aperture segmentate per piazzole di massa.
- Accuratezza di posizionamento: Idoneità delle macchine montatrici per dimensioni e massa dello schermo.
- Esperienza di profilatura termica: Gestione documentata di assorbimenti termici consistenti.
- Rete di stampaggio lamiera: Collaborazioni collaudate con partner specializzati nella formatura di metalli.
- Competenze su segnali RF: Precedenti esperienze su linee ad alta frequenza e connettori coassiali su PCB.
- Stoccaggio dei componenti: Misure di protezione dall'ossidazione per particolari in alpacca.
Gruppo 3: Qualità e tracciabilità
- Disponibilità di raggi X: Sistemi di radioscopia in linea o fuori linea per il controllo delle saldature coperte.
- Metodologia AOI: Ispezione ottica programmata prima dell'inserimento dei coperchi metallici.
- Soglie di vuoti ammissibili: Percentuale massima di vuoti consentita nelle saldature di massa.
- Controllo scariche elettrostatiche: Protezione ESD scrupolosa nella manipolazione dei gusci metallici.
- Tracciabilità dei lotti: Possibilità di correlare il lotto di schermi alla matricola della scheda.
Gruppo 4: Gestione modifiche e logistica
- Gestione degli stampi: Definizione contrattuale della proprietà e della manutenzione delle matrici.
- Procedura di modifica tecnica: Tempi di risposta in caso di variazioni geometriche del footprint.
- Tempi di approvvigionamento: Sincronizzazione tra realizzazione degli stampi e produzione dei circuiti.
- Imballaggio antistatico: Vassoi sagomati dedicati a preservare la planarità durante il trasporto.
Guida alle decisioni e compromessi ingegneristici
Ogni scelta di schermatura richiede un bilanciamento tra prestazioni, ingombri e costi:
1. Schermo monoblocco rispetto a telaio con coperchio
- Priorità al Costo: Scegliere lo schermo monoblocco. Richiede un unico stampo di tranciatura e un solo ciclo macchina.
- Priorità a Ispezione e Riparazione: Scegliere il telaio con coperchio. Consente di ispezionare visivamente la scheda prima della chiusura.
2. Clip SMT rispetto ad anello continuo saldato
- Priorità allo Spazio: Scegliere l'anello continuo saldato. Occupa meno area superficiale rispetto alle clip.
- Priorità alla Flessibilità: Scegliere le clip SMT. Assorbono meglio le dilatazioni termiche e permettono la rimozione senza apporto termico.
3. Lamiera forata rispetto a lamiera continua
- Priorità alla Dissipazione termica: Scegliere la lamiera forata. I fori favoriscono la convezione e l'evacuazione del calore.
- Priorità alla Massima attenuazione: Scegliere la lamiera continua. A frequenze molto elevate qualsiasi apertura può provocare dispersioni.
4. Schermo su misura rispetto a componenti commerciali a catalogo
- Priorità a Tempi rapidi e piccole serie: Scegliere componenti a catalogo. Nessun costo di stampo e disponibilità immediata.
- Priorità all'Ottimizzazione degli spazi: Scegliere componenti su misura. Sagomatura precisa sulle dimensioni del circuito e costo unitario contenuto sui grandi volumi.
5. Alpacca rispetto ad acciaio stagnato
- Priorità alla Saldabilità e resistenza a corrosione: Scegliere l'alpacca. Non necessita di trattamenti galvanici successivi e salda perfettamente.
- Priorità al Costo materiale: Scegliere l'acciaio stagnato. Più economico ma con peso superiore e potenziale ossidazione sui bordi tranciati.
6. Pin passanti rispetto a montaggio superficiale
- Priorità alla Robustezza meccanica: Scegliere i pin passanti. Ancorano stabilmente la lamiera contro sollecitazioni e vibrazioni estreme.
- Priorità alla Densità di sbroglio: Scegliere il montaggio superficiale. Lascia liberi i canali di routing sui layer interni.
Domande frequenti
Qual è la distanza minima tra la parete dello schermo e i componenti interni? Raccomandiamo un franco minimo di 0,5 mm. Questa misura assorbe le tolleranze di posizionamento dei componenti, quelle dello schermo e lo spessore della lamiera. Distanze inferiori aumentano sensibilmente il rischio di cortocircuiti da contatto.
Come impostare l'apertura della lamina per l'anello di massa? Evitare aperture continue prive di interruzioni. Si consiglia un tracciato a segmenti alternati, ad esempio 6 mm di pasta e 2 mm di spazio vuoto. Questo accorgimento contrasta il galleggiamento e facilita l'espulsione dei volatili del flussante.
È consentito posizionare vie direttamente sulla piazzola di saldatura dello schermo? Sì, purché siano opportunamente trattate. Fori aperti drenano la pasta saldante causando giunti aridi. È consigliabile adottare vie chiuse e metallizzate. Se i fori sono aperti, posizionarli sul bordo interno della traccia.
In che modo l'altezza dello schermo influisce sul connettore coassiale RF? Una parete metallica troppo vicina al conduttore centrale della transizione RF introduce capacità parassita alterando l'impedenza di 50 ohm. È indispensabile prevedere un'asola o una sagomatura nella lamiera attorno al pin di segnale.
È opportuno saldare lo schermo manualmente oppure in forno di rifusione? La rifusione in forno è la scelta raccomandata per ripetibilità e qualità costante. La saldatura manuale produce riscaldamenti asimmetrici e può compromettere i componenti adiacenti; va limitata a riparazioni eccezionali su prototipi.
Cosa considerare se il circuito stampato deve essere sovrastampato con resina? È indispensabile impiegare schermi con nervature di rinforzo strutturale. Le lamiere convenzionali collassano sotto la pressione dell'iniezione. Inoltre la lega saldante deve avere una temperatura di fusione superiore a quella del costampaggio.
Come smaltire il calore dei circuiti integrati posti sotto lo schermo? Sfruttare il circuito stampato come dissipatore primario realizzando una fitta matrice di vie termiche sotto i chip caldi. Se necessario, inserire un cuscinetto termico conduttivo tra il componente e il tetto metallico dello schermo.
Come realizzare uno schermo RF a compartimenti multipli su un circuito stampato? Considerare ogni parete divisoria interna alla stregua di una parete perimetrale: predisporre una piazzola di massa continua dedicata, vie di schermatura col medesimo passo e aperture della lamina segmentate. I segnali tra comparti vanno sbrogliati sui layer interni sotto le pareti.
Pagine e strumenti correlati
- Fabbricazione di PCB ad alta frequenza – Substrati Rogers e materiali a bassa perdita per applicazioni RF avanzate.
- Servizi di assemblaggio SMT e THT – Procedure di montaggio automatizzato e collaudo ottico di schermi metallici.
- Progettazione dello stack-up – Configurazione dei piani di riferimento per l'isolamento dai disturbi.
- Linee guida DFM – Regole su distanze e tolleranze per evitare blocchi in produzione.
- Richiedi un preventivo – Invia i file di progetto per una revisione tecnica approfondita.
Conclusione
La corretta progettazione di schermi RF su circuito stampato rappresenta il punto di incontro fondamentale tra requisiti elettromagnetici e concretezza costruttiva. Non è sufficiente definire un profilo metallico nel CAD: occorre pianificare un'interfaccia compatibile con i processi industriali, calcolando il flusso della pasta, la dilatazione termica e l'accessibilità per i controlli. Stabilendo specifiche rigorose, prevenendo gli effetti ombra in rifusione e adottando un piano di validazione completo, i dispositivi wireless possono essere prodotti su larga scala con rese elevate.
In APTPCB trasformiamo layout complessi in circuiti stampati affidabili. Inviateci file Gerber, disegni meccanici e specifiche dello stack-up per ottimizzare la vostra schermatura prima della produzione.