
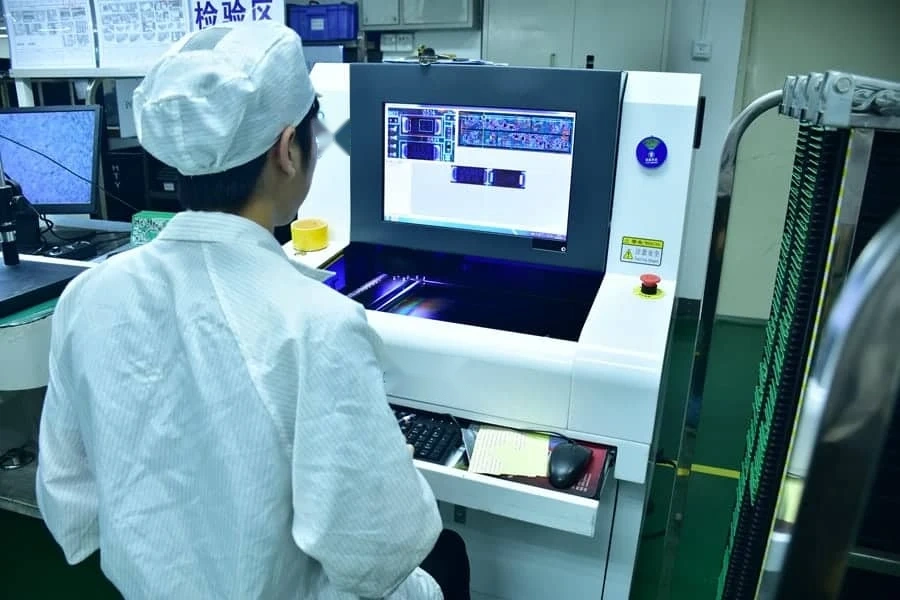
SPI e AOI ispezionano fasi diverse della produzione PCBA.
SPI (Solder Paste Inspection) controlla i depositi di pasta saldante dopo la stampa e prima del posizionamento. AOI (Automated Optical Inspection) controlla caratteristiche visibili programmate dopo il posizionamento o la saldatura.
Scegli le ispezioni in base ai rischi di ogni fase e alle verifiche necessarie in seguito.
Un flusso tipico di ispezione SMT è:
Stampa della pasta saldante → SPI → posizionamento dei componenti → AOI pre-rifusione facoltativa → rifusione → AOI post-rifusione → raggi X/test elettrico/funzionale secondo necessità
Un esito SPI positivo indica che i depositi misurati hanno rispettato i limiti del programma. Restano possibili errori di misura, copertura incompleta o condizioni non rilevate. Il risultato non dimostra il corretto caricamento dei componenti, la qualità dei giunti saldati, l'integrità dei giunti nascosti o il funzionamento elettrico.
Un esito AOI positivo indica che il programma non ha segnalato anomalie sulle caratteristiche ispezionate. Non garantisce il rilevamento di ogni difetto visibile e non dimostra la qualità dei collegamenti nascosti, il funzionamento del circuito o la qualifica del prodotto.
Per il piano complessivo di ispezione e test, consulta Test e qualità PCBA. Per definizioni e configurazione AOI, consulta le basi dell'ispezione AOI.
SPI o AOI: quale controllo eseguire per primo?
Parti dal rischio di difetto e dalla fase di produzione in cui può essere ispezionato.
| Rischio di produzione | Ispezione da valutare | Evidenza possibile | Verifica ancora necessaria |
|---|---|---|---|
| Pasta saldante assente, eccessiva, insufficiente o spostata | SPI | Misure di depositi selezionati prima del posizionamento | Ispezione del montaggio e dei giunti saldati |
| Sospetta deriva di allineamento o variazione ripetuta di stampa | SPI e revisione del processo | Misure utili per analizzare una tendenza | Confermare registrazione, causa ed effetti a valle |
| Componente assente, errato, ruotato o fuori posizione | AOI | Indicazioni sulle caratteristiche visibili programmate | Esaminare gli esiti e aggiungere verifiche elettriche o altre se necessario |
| Ponti visibili, tombstoning o terminali sollevati | AOI post-rifusione | Indicazioni sulle caratteristiche visibili nel programma convalidato | Ispezione o test aggiuntivi in base al rischio prodotto |
| BGA, LGA, QFN o interfacce saldate nascoste | Raggi X o metodo idoneo | Evidenza di alcune caratteristiche nascoste secondo la tecnica | Definire copertura residua dei giunti, test elettrici e funzionali |
| Circuiti aperti, corti, valori errati o problemi di funzionamento | ICT, flying probe o FCT | Risultati elettrici o funzionali selezionati entro la copertura del test | Altri controlli elettrici, visivi o funzionali se necessari |
Assegna ogni modalità di guasto importante a una fase adatta, considerando accesso e copertura disponibile. Un controllo anticipato può guidare la risposta al processo, ma non sostituisce necessariamente verifiche successive.
Che cosa misura SPI nella produzione PCBA?
SPI è posizionata dopo la stampa della pasta saldante e prima del posizionamento dei componenti. Controlla i depositi quando un problema di stampa può ancora essere indagato. In base all'apparecchiatura e al programma, una SPI 3D può misurare:
- volume della pasta;
- altezza;
- area;
- posizione;
- uniformità della forma.
SPI è utile perché i problemi della pasta diventano spesso più difficili da diagnosticare dopo il montaggio e la saldatura.
Un esito negativo può indicare possibili problemi relativi a:
- progetto dello stencil;
- pulizia dello stencil;
- rilascio della pasta;
- supporto della scheda;
- allineamento della stampante;
- parametri di processo.
I risultati SPI descrivono caratteristiche misurate entro il campo dell'ispezione; non garantiscono che ogni deposito sia accettabile.
SPI non dimostra:
- che verranno caricati i componenti corretti;
- che la polarità sarà corretta;
- che la rifusione produrrà giunti saldati accettabili;
- che i giunti nascosti siano accettabili;
- che l'assemblaggio finito funzioni elettricamente.
Per approfondire questa fase, consulta Ispezione della pasta saldante SPI.
Che cosa controlla AOI dopo il posizionamento e la rifusione?
AOI usa telecamere, illuminazione, elaborazione delle immagini e, in alcuni sistemi, misurazioni 3D per ispezionare caratteristiche visibili dell'assemblaggio. Il punto di installazione dipende dall'obiettivo produttivo.
AOI pre-rifusione
Dopo il posizionamento e prima della rifusione, AOI può valutare condizioni visibili come:
- presenza dei componenti;
- orientamento;
- polarità;
- posizione;
- errori evidenti di posizionamento.
AOI post-rifusione
Dopo la saldatura, AOI può valutare caratteristiche visibili come:
- componenti mancanti o spostati;
- ponti di saldatura visibili;
- tombstoning;
- anomalie visibili di saldatura;
- terminali sollevati o difetti visivi dei package.
La visibilità è necessaria, ma non garantisce il rilevamento. Illuminazione, risoluzione, programma e geometria delle caratteristiche influenzano la copertura; verifica le prestazioni con esempi rappresentativi.
Un sistema AOI basato su telecamera non può ispezionare direttamente i giunti sotto i package. Per pianificare AOI, consulta Ispezione AOI e Cosa controlla AOI nella PCBA.
Ogni PCBA deve richiedere sia SPI sia AOI?
La risposta dipende dal rischio del prodotto e dal processo produttivo.
SPI è particolarmente utile quando l'assemblaggio include:
- dispositivi SMT a passo fine;
- pattern di pasta saldante densi;
- componenti con terminali inferiori;
- lotti NPI;
- processi in cui le variazioni di stampa possono causare costosi difetti a valle.
AOI diventa più importante quando i rischi includono:
- molti tipi di componenti;
- componenti sensibili alla polarità;
- requisiti di posizionamento complessi;
- dubbi sulla qualità visibile delle saldature;
- produzione ad alta varietà.
Molte linee usano entrambe per controllare fasi diverse:
- SPI misura la stampa prima del posizionamento; il team indaga e gestisce le indicazioni;
- AOI controlla caratteristiche visibili selezionate dopo il posizionamento o la saldatura.
Il valore deriva dall'usare ogni metodo nella fase in cui fornisce un riscontro utile.
Perché una PCBA può superare SPI e AOI ma avere ancora un problema?
Perché la copertura dell'ispezione non equivale alla verifica completa del prodotto. SPI e AOI non sostituiscono tutti i test a valle.
Una scheda può superare SPI e AOI e fallire successivamente perché:
- è stato caricato un componente errato;
- si è verificato un errore di posizionamento;
- un giunto nascosto è difettoso;
- una connessione elettrica è aperta o in corto;
- firmware, alimentazione o comportamento del sistema non sono corretti.
Per esempio, i giunti BGA sono nascosti sotto il package. L'ispezione ottica della superficie non può esaminare direttamente queste interfacce. Il piano può includere un'ispezione a raggi X, che ha comunque limiti di copertura.
I requisiti elettrici richiedono metodi distinti. Integra SPI e AOI nel processo definito di test e qualità PCBA.
IPC-A-610 può essere specificato per l'accettazione visiva degli assemblaggi elettronici. Conferma la revisione applicabile, la classe del prodotto e i requisiti cliente; i criteri visivi non sostituiscono tutte le ispezioni o qualifiche.
Come scegliere SPI, AOI, raggi X e test elettrici durante un progetto NPI?
Una decisione NPI pratica parte dai guasti potenzialmente più costosi.
| Domanda tecnica | Possibile decisione d'ispezione |
|---|---|
| La capacità del processo di stampa è incerta? | Aggiungere SPI dopo la stampa e analizzare le tendenze di misura |
| Gli errori di posizionamento sono un rischio importante? | Definire la copertura AOI dopo il posizionamento o la rifusione |
| Sono presenti giunti saldati nascosti? | Valutare i requisiti di raggi X |
| Occorre verificare continuità, programmazione, accensione o funzionamento? | Definire ICT, flying probe o test funzionale |
| I programmi d'ispezione stanno ancora cambiando? | Controllare le revisioni prima di usare i risultati come evidenza di rilascio |
Per package densi e design a passo fine, pianifica l'ispezione insieme alla definizione del processo di assemblaggio, prima dell'avvio della produzione. Consulta Assemblaggio BGA/QFN a passo fine.
Quali evidenze d'ispezione dovrebbe fornire un fornitore PCBA?
La presenza di un'apparecchiatura non dimostra da sola la copertura o le prestazioni dell'ispezione. Definisci i registri necessari per valutare il processo concordato.
Un pacchetto di rilascio dovrebbe rispondere a queste domande:
- È stata ispezionata la revisione corretta del PCB?
- È stata usata la revisione corretta del programma SPI o AOI?
- I limiti di accettazione erano definiti e controllati?
- Gli esiti d'ispezione non conformi sono stati esaminati e gestiti?
- Quali rischi residui restano a raggi X, test elettrici o funzionali?
Per progetti che richiedono tracciabilità, chiedi evidenze adeguate, ad esempio:
- rapporti d'ispezione;
- immagini dei difetti;
- dati di misura;
- registri delle revisioni di programma;
- disposizioni dei difetti;
- tracciabilità di lotto o pannello.
Questi registri aiutano a capire cosa è stato controllato e come sono state gestite le indicazioni. Concorda l'ambito e le evidenze prima della produzione.
Cosa includere in una RFQ PCBA per SPI e AOI?
La RFQ dovrebbe definire il risultato d'ispezione richiesto, non solo elencare le apparecchiature.
Fornisci:
- dati di produzione Gerber o ODB++;
- disegni di assemblaggio;
- BOM con codici produttore;
- dati di posizionamento pick-and-place;
- informazioni sui package BGA, QFN, LGA, BTC e altri componenti sensibili all'ispezione;
- requisiti di qualità e lavorazione;
- requisiti di test elettrico;
- requisiti di tracciabilità;
- rapporti o immagini d'ispezione richiesti.
Chiedi al fornitore una dichiarazione di copertura che spieghi:
- che cosa misura SPI;
- che cosa ispeziona AOI;
- quali aree hanno visibilità ottica limitata;
- dove è necessaria la verifica dei giunti nascosti;
- come vengono gestiti gli esiti non conformi.
Così è possibile confrontare i fornitori sulla strategia d'ispezione e sulla qualità delle evidenze, non soltanto sull'elenco delle macchine.
Chi è responsabile dell'ispezione produttiva e della qualifica del prodotto?
Il produttore PCBA è responsabile del processo produttivo concordato e delle fasi d'ispezione comprese nell'ambito di produzione.
Cliente e produttore definiscono i requisiti di accettazione specifici del progetto tramite disegni controllati, specifiche, documenti d'acquisto e accordi qualità.
La sufficienza di una sequenza SPI/AOI proposta dipende da:
- progetto PCB;
- mix di package;
- processo produttivo;
- accessibilità per l'ispezione;
- requisiti del prodotto;
- test a valle.
L'ispezione produttiva non qualifica automaticamente il prodotto finito rispetto a requisiti normativi, di sicurezza, affidabilità o applicazione, a meno che il piano di qualifica non definisca esplicitamente tale relazione.
Prossimo passo RFQ con APTPCB
Per valutare se l'assemblaggio richiede SPI, AOI, entrambi o verifiche aggiuntive, invia il pacchetto di produzione tramite la pagina per la richiesta di preventivo.
Includi Gerber o ODB++, BOM, dati di posizionamento, rischi dei package, requisiti di accettazione ed evidenze d'ispezione attese.
Discuti con APTPCB il flusso d'ispezione proposto e le verifiche aggiuntive prima di confermare l'ordine. Conferma copertura, rapporti e requisiti di accettazione per lo specifico assemblaggio.
Per informazioni più ampie sulle capacità di assemblaggio, consulta assemblaggio turnkey.
FAQ
L'AOI 3D è sempre migliore dell'AOI 2D?
No. La capacità 3D può fornire ulteriori informazioni di misura, ma l'utilità dipende anche dal difetto, dalla visibilità, dalla programmazione, dalla calibrazione e dai requisiti di accettazione.
SPI e AOI sono la stessa cosa?
No. SPI misura i depositi di pasta prima del posizionamento. AOI controlla caratteristiche visibili dell'assemblaggio dopo il posizionamento o la rifusione.
Superare l'AOI significa che una PCBA è stata testata completamente?
No. AOI controlla le caratteristiche visibili programmate entro la propria copertura. I giunti nascosti e i requisiti elettrici o funzionali richiedono metodi separati adeguati.
Ogni fornitore PCBA deve fornire registrazioni SPI e AOI?
Le evidenze richieste dipendono dal piano qualità e dal contratto. Per produzioni con requisiti di rilascio critici, definisci rapporti e conservazione dei dati già nella RFQ.
SPI o AOI possono sostituire i test elettrici?
No. Ispezione ottica e test elettrici rispondono a domande diverse. ICT, flying probe e test funzionali restano metodi separati quando necessari.
In che modo SPI e AOI supportano il controllo del processo SMT?
SPI misura i depositi di pasta dopo la stampa. AOI controlla caratteristiche visibili nella fase scelta. Esamina i risultati e conferma la causa prima di modificare il processo a monte, poi verifica la correzione.
Public references
Lo studio ospitato da IPC Solder Paste Inspection Technologies: 2D-3D Correlation confronta metodi di misurazione SPI in un esperimento limitato. Non è uno standard di accettazione del prodotto.