
Domande frequenti
Che cos'è la saldatura a onda nell'assemblaggio PCB?
La saldatura a onda è un processo industriale di assemblaggio di circuiti stampati in cui lo stagno fuso viene spinto a formare un'onda continua che lambisce la faccia inferiore della scheda. Questo genera giunti di saldatura robusti sui terminali dei componenti. È il metodo ideale per componenti a foro passante (THT) e schede a tecnologia mista.
Qual è la differenza tra saldatura a onda e rifusione?
La saldatura a rifusione fonde la pasta saldante precedentemente depositata sui pad di montaggio superficiale ed è lo standard per i componenti SMD. La saldatura a onda è specificamente concepita per i giunti passanti e può saldare anche componenti SMD incollati sulla faccia inferiore della scheda.
Come si prevengono i ponti di stagno nella saldatura a onda?
La prevenzione dei cortocircuiti e dei ponti di saldatura richiede una spaziatura adeguata tra i reofori, una maschera di saldatura priva di fessurazioni tra i pad, la regolazione precisa dell'altezza dell'onda e un tempo di contatto ottimale. Un corretto progetto DFM rappresenta la prima linea di difesa.
Che cos'è la saldatura selettiva?
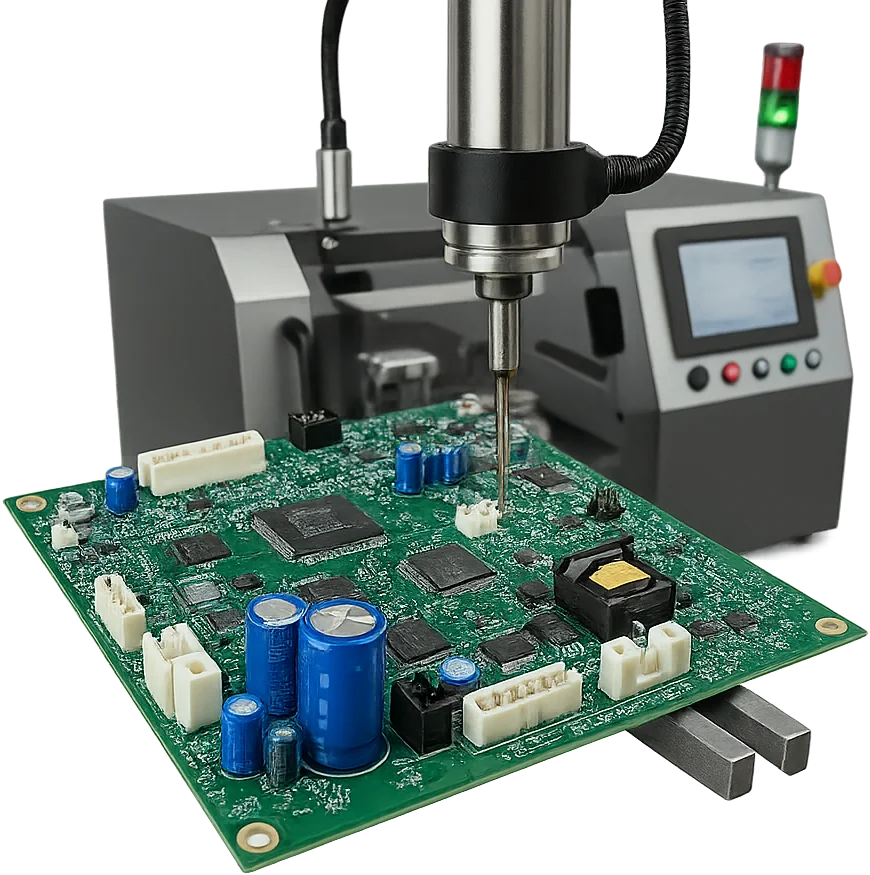
La saldatura selettiva utilizza un mini-ugello programmabile per erogare stagno fuso in modo localizzato sui singoli reofori passanti di schede miste, evitando di esporre a calore critico i componenti SMD termosensibili adiacenti.
Qual è il diametro minimo del foro per la saldatura a onda?
La saldatura a onda può riempire fori da circa 0,3 mm a 3,2 mm di diametro, ma un riempimento affidabile richiede un gioco anulare calibrato tra reoforo e parete metallizzata. La norma di buona progettazione raccomanda che il foro finito sia di almeno 0,3 mm superiore al diametro del terminale.
La saldatura Through-Hole (THT) realizza una connessione meccanica ed elettrica ad altissima tenuta inserendo i reofori dei componenti attraverso fori metallizzati (PTH) e formando un giunto strutturale tra pin, corona di rame e canotto metallico. Rimane indispensabile per connettori di bordo, relè, trasformatori, semiconduttori di potenza e morsettiere, dove le forze di inserzione o le correnti elevate richiedono un ancoraggio solido attraverso la scheda.
Un assemblaggio THT di successo poggia su tre decisioni cardine:
- Quale processo di saldatura è più idoneo alla geometria della scheda e ai volumi di produzione?
- Quali parametri costruttivi del circuito stampato devono essere controllati prima della fabbricazione?
- Quali evidenze di collaudo garantiscono la conformità agli standard qualitativi IPC?
Punti chiave
- Selezionare saldatura manuale, a onda o selettiva in base ad accessibilità, massa termica, mix produttivo e severità dei controlli.
- Definire tolleranze foro-reoforo, larghezza dell'anello anulare, connessioni termiche di alleggerimento e accessibilità per l'ispezione.
- Validare il processo di saldatura su schede reali con la specifica lega, il flussante e i componenti definitivi.
- Specificare nel pacchetto RFQ gli standard applicabili come IPC-A-610, la tracciabilità e i protocolli di collaudo.
- Valutare la qualità dei giunti mediante ispezioni ottiche e radiografiche, senza limitarsi alla sola risalita superficiale dello stagno.
Indice dei contenuti
- Che cos'è un PCB Through-Hole?
- Through-hole vs SMD: quale tecnologia scegliere?
- Quando utilizzare componenti a foro passante?
- Quale processo di saldatura THT scegliere?
- Quali verifiche DFM sono indispensabili per l'assemblaggio THT?
- Come si qualifica un processo di saldatura THT?
- Come devono essere controllati i giunti di saldatura THT?
- Quali difetti possono verificarsi nella saldatura THT?
- Cosa deve includere una richiesta di preventivo RFQ per assemblaggio THT?
Che cos'è un PCB Through-Hole?
Un circuito stampato Through-Hole è progettato per componenti i cui reofori attraversano fori trapanati e metallizzati (PTH) e vengono saldati sulla faccia opposta. La tecnologia THT ha rappresentato il fondamento storico dell'elettronica. Oggi la grande maggioranza delle schede adotta una configurazione mista: i componenti a montaggio superficiale (SMD) massimizzano la densità di integrazione, mentre i componenti a foro passante garantiscono ancoraggio meccanico e portata di corrente dove necessario.
Through-hole vs SMD: confronto tecnologico tra SMT e THT
| Criterio | Tecnologia Through-Hole (THT) | Montaggio superficiale (SMD / SMT) |
|---|---|---|
| Modalità di attacco | I reofori attraversano i fori metallizzati e si saldano sulla faccia opposta | I terminali poggiano su pad superficiali e vengono saldati in forno a rifusione |
| Componenti tipici | Connettori, relè, trasformatori, condensatori elettrolitici, morsettiere | Circuiti integrati, passivi discreti, BGA, QFN e package moderni |
| Area e densità | I fori sottraggono spazio utile su tutti gli strati interni del PCB | Massima densità di tracciamento; entrambi i lati sono utilizzabili |
| Resistenza meccanica | Ottima tenuta a forze di inserzione, trazione, urti e vibrazioni | Dipende dall'adesione delle piazzole; parti pesanti richiedono staffe ausiliarie |
| Metodo di saldatura | Manuale, saldatura a onda, selettiva o pasta nel foro | Stampa serigrafica di pasta saldante e forno continuo di rifusione |
| Costo di assemblaggio | Richiede frequentemente passaggi manuali o postazioni dedicate | Processo interamente automatizzato ad altissima cadenza su linee SMT |
Per le connessioni soggette a elevate sollecitazioni meccaniche o termiche, la tecnologia THT costituisce tuttora la soluzione insostituibile.
Quando utilizzare componenti a foro passante?
La tecnologia passante è opportuna quando la conformazione del componente, l'interfaccia meccanica o i parametri elettrici richiedono terminali reofori:
- Connettori di bordo soggetti a ripetute forze di accoppiamento e disaccoppiamento.
- Relè elettromeccanici e commutatori con carichi di azionamento.
- Moduli di potenza e trasformatori con elevata dissipazione termica.
- Componenti destinati alla manutenzione o sostituzione agevole sul campo.
Negli assemblaggi ibridi è essenziale verificare i limiti termici dei componenti SMD circostanti e l'accessibilità visiva per l'ispezione. Approfondite nella nostra guida al flusso di produzione SMT e THT.
Quale processo di saldatura THT scegliere?
La scelta del metodo di saldatura ottimale dipende dalla complessità del layout, dai volumi di lotto e dai vincoli di accesso:
| Processo | Applicazione ottimale | Vincoli principali | Presidi di qualifica |
|---|---|---|---|
| Saldatura manuale | Prototipi, rilavorazioni, piccoli lotti, piazzole inaccessibili | Variabilità dell'operatore, cadenza ridotta | Istruzioni operative, stazioni saldanti tarate, patentini operatori |
| Saldatura a onda | Volumi medi ed elevati, lato saldatura libero | Maschere di protezione o pallet dedicati, rischio di cortocircuiti | Profilatura termica, controllo flussaggio, verifica usura pozzetto |
| Saldatura selettiva | Schede miste con componenti SMD sul lato inferiore | Tempo ciclo più lungo per singolo punto rispetto all'onda | Programmazione traiettorie, atmosfera di azoto, distanze di sicurezza |
| Rifusione pasta nel foro | Schede miste compatibili con il normale forno a rifusione | Calcolo meticoloso del volume di pasta e tenuta termica dei corpi | Lamine serigrafiche a gradino, tolleranze rigorose sui fori |
La saldatura selettiva garantisce la massima affidabilità per schede a tecnologia mista, schermando i componenti SMD sensibili.
Quali verifiche DFM sono indispensabili per l'assemblaggio THT?
Un'attenta revisione DFM armonizza la progettazione del master con le caratteristiche degli impianti di saldatura:
| Parametro DFM | Requisito di progetto | Impatto sulla produzione |
|---|---|---|
| Gioco foro-reoforo | Diametro finito superiore da 0,2 mm a 0,5 mm rispetto al reoforo | Permette la risalita capillare dello stagno e il completo riempimento |
| Anello anulare | Rispetto delle larghezze minime previste da IPC Classe 2 o Classe 3 | Impedisce rotture dell'anello e garantisce menischi regolari |
| Alleggerimenti termici | Connessione termica a raggiera verso i piani continui di rame | Previene la dispersione eccessiva di calore e le saldature fredde |
| Distanza da pad SMD | Distanza libera minima di almeno 3 mm dall'area di saldatura selettiva | Protegge i componenti superficiali da surriscaldamento e schizzi |
Richiedete una valutazione preliminare DFM per schede elettroniche prima del lancio in produzione.
Come si qualifica un processo di saldatura THT?
Un processo produttivo robusto viene sviluppato su prototipi rappresentativi anziché su parametri generici di macchina:
- Validazione della lega saldante e del tipo di flussante.
- Compatibilità con la finitura superficiale della scheda (ENIG, HASL, OSP).
- Rispettare i limiti massimi di temperatura ammessi dai datasheet dei componenti.
- Valutazione dello spessore della scheda e dell'assorbimento termico del rame interno.
- Riscontro della saldabilità su pin collegati a estesi piani di massa.
Il controllo periodico monitora la composizione chimica del pozzetto, l'applicazione del flussante e l'efficienza degli ugelli.
Come devono essere controllati i giunti di saldatura THT?
I controlli si basano sui criteri di accettabilità definiti dalle norme IPC-A-610 e J-STD-001:
| Metodo di controllo | Campo di impiego | Limiti |
|---|---|---|
| Ispezione visiva ottica | Bagnatura, menischi, assenza di cortocircuiti e posizionamento | Non rileva il riempimento interno del canotto metallizzato |
| Radioscopia 2D a raggi X | Verifica della percentuale di riempimento del foro metallizzato | Sovrapposizioni geometriche complesse in schede multistrato |
| Tomografia 3D a raggi X | Misurazione volumetrica dello stagno e rilevazione delle porosità | Tempi di scansione più lunghi e costi superiori |
| Sezioni metallografiche | Analisi distruttiva della struttura intermetallica interna | Distruzione irreversibile del campione testato |
Quali difetti possono verificarsi nella saldatura THT?
I difetti di saldatura devono essere analizzati correlando posizione, profilo termico e tipologia di componente:
| Difetto | Cause probabili | Ambito di verifica |
|---|---|---|
| Riempimento incompleto | Gioco stretto, preriscaldo insufficiente, debole attività del flussante | Rivedere dimensioni fori, profilo termico e alleggerimenti termici |
| Ponti di saldatura | Passo ridotto tra pin, orientamento errato, eccesso di stagno | Angolo di distacco dalla lama di stagno e inertizzazione con azoto |
| Vuoti e bolle di gas | Umidità nel dielettrico, imperfezioni nella metallizzazione | Cottura preventiva dei circuiti e qualità della ramatura nei fori |
| Palline di stagno | Schizzi dovuti all'ebollizione violenta dei solventi del flussante | Regolare temperatura e durata della fase di preriscaldo |
Cosa deve includere una richiesta di preventivo RFQ per assemblaggio THT?
Un fascicolo tecnico completo consente di formulare un preventivo rapido e accurato:
Dati di progetto e componenti
- File master in formato Gerber RS-274X, ODB++ o IPC-2581.
- Disegni di assemblaggio con altezze di piegatura e orientamenti dei componenti.
- Distinta base (BOM) con codici produttore approvati.
- Requisiti di mascheratura per saldatura a onda o pozzetto selettivo.
- Livello qualitativo secondo IPC-A-610 di Classe 2 o Classe 3.
Un fascicolo dettagliato permette al nostro team di assemblaggio completo chiavi in mano di definire con precisione attrezzature e cicli di produzione.
Standard e limiti di responsabilità
I riferimenti normativi fondamentali includono:
- IPC-A-610 — Criteri di accettabilità degli assemblaggi elettronici.
- J-STD-001 — Requisiti per gli assemblaggi elettrici ed elettronici saldati.
- IPC-2221 — Standard generale di progettazione di circuiti stampati.
- IPC-2222 — Standard per la progettazione di circuiti stampati rigidi.
APTPCB verifica i file di fabbricazione, i vincoli di montaggio e i piani di collaudo e testing per PCBA prima di formalizzare l'offerta.
Domande frequenti sulla saldatura Through-Hole
Che cos'è la saldatura Through-Hole?
La saldatura Through-Hole unisce meccanicamente ed elettricamente i pin dei componenti a fori metallizzati mediante riempimento con lega saldante fusa.
La tecnologia THT offre una tenuta meccanica superiore a SMT?
Sì, per connettori di potenza e componenti pesanti l'ancoraggio nel foro metallizzato garantisce una resistenza a sollecitazioni e vibrazioni nettamente superiore alle piazzole superficiali.
In quali contesti si adotta la saldatura manuale?
La saldatura manuale trova impiego per prototipi, rilavorazioni, lotti ridotti o punti inaccessibili alle apparecchiature automatiche.
Quando conviene la saldatura a onda?
La saldatura a onda è ideale per le produzioni di serie con montaggio concentrato su un solo lato e accesso diretto alla faccia inferiore.
Quali vantaggi presenta la saldatura selettiva rispetto all'onda?
Consente di saldare i connettori passanti su schede miste senza surriscaldare i componenti SMD vicini e senza richiedere costosi telai protettivi.
Richiedi una revisione DFM e una quotazione per assemblaggio THT
Un assemblaggio THT impeccabile inizia con la scelta appropriata del processo, un master PCB concepito per la producibilità e regole di collaudo concordate. Inviate i file di progetto e la distinta BOM per una revisione DFM qualificata e un preventivo dedicato.