

Una lista di controllo per l'ispezione visiva dei PCB costituisce il primo presidio contro i difetti di fabbricazione nell'assemblaggio di schede elettroniche. Se i collaudi elettrici accertano la conformità funzionale, l'ispezione ottica garantisce l'affidabilità a lungo termine intercettando saldature fredde, componenti disallineati o danneggiamenti superficiali prima che il lotto lasci la linea produttiva. In APTPCB integriamo queste liste di riscontro in ogni fase produttiva per assicurare la totale conformità agli standard IPC Classe 2 e Classe 3.
Risposta rapida in 30 secondi
Per progettisti hardware e responsabili qualità, una lista di controllo visiva deve verificare rigorosamente i seguenti punti cardine:
- Conformità normativa: Riscontro rispetto ai criteri IPC-A-610 per la classe di destinazione richiesta 1, 2 o 3.
- Intervallo di ingrandimento ottico: Da 1,75x a 4x per l'osservazione panoramica; da 10x a 20x per l'analisi dettagliata di componenti a passo fine.
- Illuminazione della postazione: Luce bianca fredda superiore a 1000 lux con illuminatore anulare privo di ombre per valutare la bagnabilità della saldatura.
- Angolo di visuale: Ispezione inclinata a 45 gradi per individuare piazzole sollevate e menischi del tallone non visibili dall'alto.
- Metodo di scansione: Percorso sistematico a Z o ripartizione a zone per non tralasciare alcuna porzione della scheda.
- Registrazione dei difetti: Indicazione puntuale di ogni non conformità con il relativo identificatore circuitale come R12 o U4 anziché note generiche.
Cos'è l'ispezione visiva dei PCB?
L'ispezione visiva manuale dei PCB è l'esame ottico di un circuito nudo o assemblato condotto da un operatore specializzato, con o senza ausilio di ingrandimenti ottici, confrontato con specifici criteri formali di accettazione. Per le schede assemblate, tali requisiti derivano dalla norma IPC-A-610 Criteri di accettabilità degli assemblaggi elettronici nella classe concordata. L'esame copre l'aspetto dei giunti di saldatura per bagnabilità, menischi, cortocircuiti e palline di stagno, presenza, orientamento e polarità dei componenti, riempimento dei fori metallizzati, sporgenza dei reofori, pulizia superficiale e assenza di danni su piste e maschera di saldatura. Poiché non consente di esaminare giunti nascosti, viene sempre affiancata da AOI, ispezione a raggi X e collaudi elettrici.
Quando si applica una lista di controllo per l'ispezione visiva manuale e quando no
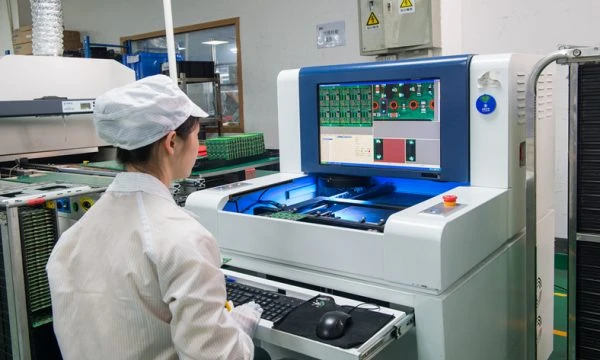
L'ispezione visiva è flessibile ma presenta limiti fisici insuperabili. Comprendere chiaramente quando affidarsi al controllo manuale e quando ricorrere all'automazione è fondamentale per l'efficienza economica.
Quando la lista di controllo visiva manuale è insostituibile:
- Campionature e prototipazione rapida: Indispensabile sui primi 1-50 esemplari per ottimizzare i parametri di saldatura e individuare vincoli di assemblaggio.
- Verifica post-rilavorazione: Quando un componente viene sostituito manualmente, un operatore deve validare la bontà dell'intervento.
- Componenti tradizionali through-hole voluminosi: Connettori pesanti e trasformatori schermano frequentemente gli angoli di ripresa dei sistemi ottici automatici, richiedendo controllo laterale umano.
- Valutazione estetica e conformità ottica: Controllo di graffi, variazioni cromatiche del solder mask o allineamento di etichette che i software automatici possono classificare impropriamente.
- Componenti con forme fuori standard: Dispositivi con package atipici non presenti nelle librerie standard dei sistemi di ispezione ottica.
Quando il controllo manuale non basta e richiede sistemi AOI o raggi X:
- Produzione in serie su larga scala: L'affaticamento visivo riduce l'accuratezza dopo una o due ore continuative; l'ispezione ottica automatica AOI garantisce una costanza assoluta.
- Giunti di saldatura nascosti sotto i package: Dispositivi BGA, QFN e LGA presentano interconnessioni sotto il corpo plastico che richiedono l'esame a raggi X.
- Difetti negli strati interni: L'ispezione a vista non può rilevare delaminazioni o interruzioni di tracce interne ai multistrato.
- Integrità dei segnali ad alta frequenza: La verifica visiva accerta la presenza del componente ma non misura impedenze caratteristiche o parametri elettrici.
Criteri di ispezione visiva per PCB: regole e specifiche

Una lista di controllo standardizzata fa riferimento a parametri fisici quantificabili. La tabella seguente illustra i criteri primari adottati in APTPCB per valutare la qualità dell'assemblaggio:
| Parametro di verifica | Valore o intervallo consigliato | Rilevanza per l'affidabilità | Metodo di riscontro | Rischio in caso di omissione |
|---|---|---|---|---|
| Bagnabilità della saldatura | Angolo di contatto inferiore a 90° con menisco concavo | Assicura un legame intermetallico solido. | Microscopio con inclinazione a 45°. | Saldature fredde, contatti intermittenti. |
| Polarità dei componenti | Tacca o punto allineato con la serigrafia | Evita guasti irreversibili all'accensione. | Confronto contrassegno corpo e serigrafia. | Danneggiamento scheda, cortocircuiti. |
| Allineamento dei componenti | Sporgenza laterale inferiore al 25 % della piazzola | Mantiene isolamento elettrico e tenuta meccanica. | Vista dall'alto a 4 ingrandimenti. | Saldatura fragile, rischio di contatto. |
| Ponti di saldatura | 0 % ammesso tra conduttori isolati | Elimina cortocircuiti elettrici diretti. | Retroilluminazione o luce radente anulare. | Mancato funzionamento alla prima accensione. |
| Palline di stagno | Nessuna particella libera superiore a 0,13 mm | Possono muoversi con le vibrazioni e cortocircuitare. | Scansione ad alto ingrandimento, spazzolatura. | Guasti sul campo causati da vibrazioni. |
| Riempimento fori passanti | Oltre il 75 % in altezza per la Classe 2 | Garantisce la solidità meccanica del reoforo. | Vista laterale o controllo a raggi X. | Rottura del pin sotto sollecitazione meccanica. |
| Sporgenza dei reofori | Tipicamente da 1,5 mm a 2,5 mm | Esclude contatti contro involucri metallici. | Calibro a corsoio o dima di riscontro. | Interferenze e cortocircuiti con il telaio. |
| Superficie del circuito | Nessun rame scoperto o abrasioni profonde | Preserva le piste da ossidazione e corrosione. | Ispezione a vista e lente 2x. | Corrosione a lungo termine, correnti di dispersione. |
| Residui di flussante | Minimi per no-clean, assenti per idrosolubili | Impedisce la crescita dendritica tra tracce. | Ispezione con lampada a raggi ultravioletti. | Dispersioni parassite, corrosione galvanica. |
| Altezza dei componenti | Conforme alle quote del disegno meccanico | Assicura l'inserimento nel contenitore finale. | Calibro di profondità o dima passa-non-passa. | Impossibilità di chiudere l'involucro finale. |
Limiti di sporgenza dei reofori secondo IPC-A-610 Classe 2
Per i componenti montati tramite fori metallizzati, la norma IPC-A-610 prescrive valori minimi e massimi per l'estensione del terminale oltre la piazzola. Il requisito minimo per tutte le classi impone che l'estremità del reoforo sia chiaramente distinguibile nel menisco di saldatura. La lunghezza massima generalmente applicata è pari a 2,5 mm per la Classe 2 e a 1,5 mm per la Classe 3, mentre per la Classe 1 il vincolo primario è evitare contatti con conduttori adiacenti. Specifiche di disegno più restrittive possono essere indicate dal cliente.
| Classe IPC | Sporgenza minima | Sporgenza massima abituale |
|---|---|---|
| Classe 1 | Estremità visibile nella saldatura | Nessun rischio di alterare le distanze di isolamento |
| Classe 2 | Estremità visibile nella saldatura | 2,5 mm |
| Classe 3 | Estremità visibile nella saldatura | 1,5 mm |
Lista di controllo stampabile per l'ispezione delle schede PCBA
- Revisione del circuito stampato corretta ed etichetta di lotto presente
- Nessun componente mancante, in eccesso o errato rispetto alla distinta base BOM
- Polarità e pin 1 conformi per circuiti integrati, diodi e condensatori polarizzati
- Allineamento dei componenti e sporgenza laterale entro le tolleranze di classe
- Bagnabilità ottimale con menischi concavi senza evidenza di demagnabilità
- Totale assenza di ponti di stagno, bave o palline di saldatura libere
- Riempimento verticale dei fori metallizzati e lunghezza reofori conformi alle specifiche
- Nessuna piazzola sollevata, pista incisa o superficie di rame non protetta
- Livello di pulizia e residui di flussante entro i limiti prefissati
- Finitura meccanica: inserimento connettori, viteria, quote limite e franchigie
- Registrazione formale delle difettosità con sigla circuitale e codice anomalia
Fasi operative per l'implementazione del controllo visivo
Un flusso di lavoro strutturato è la base per un controllo visivo costante e ripetibile. Si raccomanda di seguire questa sequenza operativa in reparto:
- Allestimento della postazione: Predisporre idonea protezione antistatica con polsino collegato a terra e tappetino conduttivo. Regolare l'illuminazione a oltre 1000 lux e pulire gli obiettivi del microscopio.
- Posizionamento della scheda di riferimento: Collocare un campione master privo di difetti Golden Board accanto all'esemplare in collaudo come termine di paragone immediato per orientamento e collocazione.
- Scansione visiva d'assieme: Osservare la scheda a distanza di braccio per individuare difformità evidenti, curvature del laminato, bruciature o parti voluminose mancanti.
- Ispezione sistematica dei giunti: Esaminare la scheda al microscopio con ingrandimento da 4x a 10x seguendo un tracciato a Z, valutando i menischi secondo gli standard di qualità PCB.
- Verifica dei componenti attivi: Controllare marcatura laser e orientamento di circuiti integrati, diodi e condensatori confrontandoli con lo schema di montaggio.
- Ricerca di corpi estranei e impurità: Verificare l'interlinea tra pin a passo fine per scongiurare presenze di sfere di stagno vaganti, frammenti metallici o eccessi di flussante.
- Segnalazione e tracciamento difetti: Marcare le posizioni non conformi con frecce adesive amovibili e registrare il codice guasto nel report di controllo, come U12 ponte di saldatura.
- Approvazione finale: In assenza di difetti, apporre il timbro o bollino di conformità qualità sulla scheda di lavorazione o sul bordo del circuito.
Tipologie di difetti e azioni correttive
Associare il difetto visibile alla sua causa di processo permette di intervenire sull'origine del problema evitando riparazioni ripetitive:
Difetto: Effetto tomba o sollevamento del componente
- Causa: Riscaldamento asimmetrico o piazzole con masse termiche sbilanciate che creano tensioni superficiali disomogenee.
- Verifica: Verificare la geometria dei pad e il volume di pasta depositato.
- Rimedio: Rilavorare manualmente a saldatore il terminale sollevato.
- Prevenzione: Applicare le linee guida DFM per bilanciare termicamente le connessioni sulle piazzole.
Difetto: Ponti di saldatura
- Causa: Eccessivo volume di pasta, scarsa tensione della lamina del foil o pressione di posizionamento troppo elevata.
- Verifica: Verificare la riduzione percentuale delle aperture del foil, di norma tra il 10 e il 15 %.
- Rimedio: Asportare lo stagno superfluo con treccia dissaldante.
- Prevenzione: Intensificare i cicli di pulizia dello stencil e regolare la pressione della racla.
Difetto: Saldatura fredda
- Causa: Temperatura insufficiente durante il profilo di rifusione o scuotimenti della scheda durante il raffreddamento.
- Verifica: Verificare la curva termica e il tempo sopra il punto di fusione dello stagno.
- Rimedio: Applicare flussante e ripassare con saldatore a temperatura controllata.
- Prevenzione: Ottimizzare il profilo termico del forno di rifusione.
Difetto: De-bagnabilità
- Causa: Piste contaminate o reofori dei componenti ossidati.
- Verifica: Verificare il periodo di giacenza a magazzino e la qualità della finitura superficiale.
- Rimedio: Pulire i reofori, impiegare flussante maggiormente attivo e risaldare.
- Prevenzione: Migliorare le condizioni ambientali di stoccaggio delle schede e dei componenti.
Difetto: Componente disallineato
- Causa: Imprecisione dell'alimentatore pick and place o accelerazioni brusche del nastro prima del forno.
- Verifica: Correggere le coordinate di posizionamento nella macchina di montaggio.
- Rimedio: Riposizionare con getto d'aria calda se il contatto elettrico risulta compromesso.
- Prevenzione: Ricalibrare il sistema di visione ottica della macchina di assemblaggio SMD.
Difetto: Saldatura insufficiente
- Causa: Apertura dello stencil parzialmente ostruita o pasta essiccata.
- Verifica: Controllare lo stato di pulizia dello stencil e la fluidità della crema di stagno.
- Rimedio: Aggiungere manualmente filo di stagno con saldatore.
- Prevenzione: Adottare il controllo automatico tridimensionale della pasta saldante 3D SPI.
Regole di sbroglio per agevolare l'ispezione
L'efficienza del collaudo visivo si costruisce a partire dallo sbroglio del circuito stampato:
- Disposizione ordinata dei componenti: Raggruppare i componenti passivi in file parallele ordinate per consentire una scansione continua senza salti.
- Contrassegni di polarità visibili: Posizionare le serigrafie di orientamento all'esterno dell'ingombro del componente affinché non risultino coperte dopo il montaggio.
- Spazio visivo sgombro: Evitare di collocare componenti alti immediatamente a ridosso di circuiti integrati a passo fine per non proiettare ombre all'angolo di 45 gradi.
- Punti fiduciali dedicati: Riferimenti ottici netti agevolano l'orientamento rapido degli ispettori umani su layout complessi e densi.
- Dimensione caratteri leggibile: Impiegare tratti serigrafici di almeno 0,15 mm per i riferimenti circuitali affinché siano leggibili senza ingrandimenti estremi.
Domande frequenti (FAQ)
L'ispezione visiva può sostituire il collaudo elettrico? No. L'ispezione visiva valida la conformità costruttiva e l'integrità dei giunti di saldatura. Non è in grado di rilevare guasti interni ai semiconduttori, versioni errate di firmware o microfratture nelle tracce interne. Deve sempre essere associata a controlli finali di qualità come ICT o FCT.
Qual è la differenza tra IPC Classe 2 e Classe 3 nell'ispezione visiva? La Classe 2 ammette lievi imperfezioni estetiche purché non pregiudichino la funzionalità nel tempo. La Classe 3 richiede requisiti molto più severi: ad esempio, il riempimento dei fori passanti deve raggiungere almeno il 75 %, contro il 50 % che può risultare ammesso in determinate condizioni nella Classe 2.
Quanto tempo deve richiedere l'ispezione visiva di una scheda? Per una scheda standard di media complessità occorrono da 2 a 5 minuti. Durate maggiori causano affaticamento nell'operatore e provocano un calo dell'accuratezza nella rilevazione dei difetti.
È indispensabile l'uso del microscopio per ogni controllo? Non sempre. Le verifiche generali di corretto montaggio si svolgono con lampade a lente d'ingrandimento 3x. Tuttavia, componenti in package 0402, circuiti QFP a passo fine e l'individuazione di micro-palline di stagno richiedono uno stereomicroscopio con ingrandimento 10x-20x.
Come si esaminano visivamente i componenti BGA? È possibile osservare solo la corona perimetrale esterna di sfere impiegando prismi o specchi inclinati. I contatti interni sono inaccessibili alla vista e richiedono necessariamente un'ispezione mediante raggi X.
Cos'è una Golden Board? È un esemplare di scheda certificato e privo di difetti, conservato come unità campione. Gli ispettori lo consultano per chiarire dubbi su orientamenti, serigrafie o varianti di montaggio.
Con quale frequenza gli ispettori visivi devono fare pause? L'ispezione ottica affatica la vista. Si raccomanda di effettuare una pausa di riposo visivo di 5-10 minuti ogni ora di attività continuativa per preservare la capacità di concentrazione.
Un sistema AOI è superiore all'ispezione visiva manuale? Nella produzione seriale ad alti volumi, l'AOI è più rapido e perfettamente ripetibile. Nelle piccole serie, per geometrie non standard o per valutare aspetti qualitativi soggettivi, l'esperienza del controllore umano rimane preziosa.
Quali prerequisiti occorrono per programmare un'isola AOI? Sono necessari file CAD completi di coordinate xy, librerie geometriche consolidate e definizione dei parametri ottici in funzione delle finiture superficiali.
Come si archiviano i risultati dell'ispezione visiva? I dati vengono inseriti nel software MES aziendale o trascritti sul cartellino di lavorazione, specificando matricola della scheda, codice anomalia e identificatore del componente difettoso.
Cosa deve riportare un verbale di ispezione visiva? Codice prodotto, indice di revisione, numero di lotto o seriale, standard e classe applicati, ingrandimento, dimensione del campione, elenco delle difettosità con coordinate circuitali, firma dell'operatore e data.
Risorse e pagine correlate
- Standard di qualità dei circuiti stampati: Approfondimento sulle classi IPC e criteri di accettazione.
- Ispezione ottica automatica AOI: Criteri per passare dal controllo visivo manuale alla visione artificiale.
- Linee guida DFM per circuiti stampati: Indicazioni progettuali per semplificare montaggio e collaudo.
Glossario dei termini fondamentali
| Termine | Definizione |
|---|---|
| Menisco di saldatura | Superficie concava di lega formata tra il terminale del componente e la piazzola del circuito. |
| Menisco libero | Curvatura superficiale dello stagno fuso che attesta la corretta bagnabilità delle superfici. |
| Effetto tomba | Dispositivo a due terminali sollevato in posizione verticale a causa di forze di tensione asimmetriche. |
| Saldatura fredda | Unione difettosa con lega intermetallica incompleta, riconoscibile dall'aspetto opaco o rugoso. |
| Ponte di saldatura | Cortocircuito conduttivo indesiderato generato da un eccesso di stagno tra tracce contigue. |
| Vuoti e porosità | Bolle gassose o sacche vuote intrappolate nella massa della lega saldante. |
| Complanarità | Allineamento geometrico di tutti i terminali di un componente sullo stesso piano orizzontale. |
| De-bagnabilità | Condizione in cui lo stagno liquido bagna inizialmente il metallo per poi ritirarsi in gocce irregolari. |
| Difetto testa su cuscino | Anomalia BGA in cui la sfera tocca la pasta saldante senza fondersi in una massa continua. |
| Sigla circuitale | Codice alfanumerico serigrafato come R1 o C5 che individua univocamente il componente. |
| IPC-A-610 | Standard normativo internazionale che fissa i criteri di accettabilità degli assemblaggi elettronici. |
| Golden Board | Scheda campione certificata priva di anomalie impiegata come termine di riscontro visivo. |
Richiedi un preventivo: analisi DFM e fabbricazione
Siete pronti a trasferire i vostri prototipi nella produzione di serie? APTPCB mette a disposizione un'analisi DFM approfondita e rigorosi protocolli di controllo qualità, compresi AOI e raggi X, per garantire che le vostre schede soddisfino ogni requisito della lista di controllo visiva.
Per richiedere un preventivo dettagliato vi invitiamo a inviarci:
- File Gerber in formato RS-274X o ODB++.
- Distinta base BOM completa di codici produttore ufficiali.
- Disegni di assemblaggio con indicazioni speciali per il collaudo.
- Classe di accettazione richiesta IPC Classe 2 o Classe 3.
Conclusione
Una lista di controllo per l'ispezione visiva dei PCB ben concepita è uno strumento fondamentale per eliminare difetti costruttivi e salvaguardare l'affidabilità dei prodotti elettronici. Combinando il controllo manuale accurato sui lotti pilota con sistemi di ispezione automatizzati nella produzione di serie, i costruttori mantengono standard qualitativi eccellenti. In APTPCB applichiamo questi rigorosi protocolli a ogni commessa per garantirvi schede pronte a lavorare senza intoppi sul campo.