
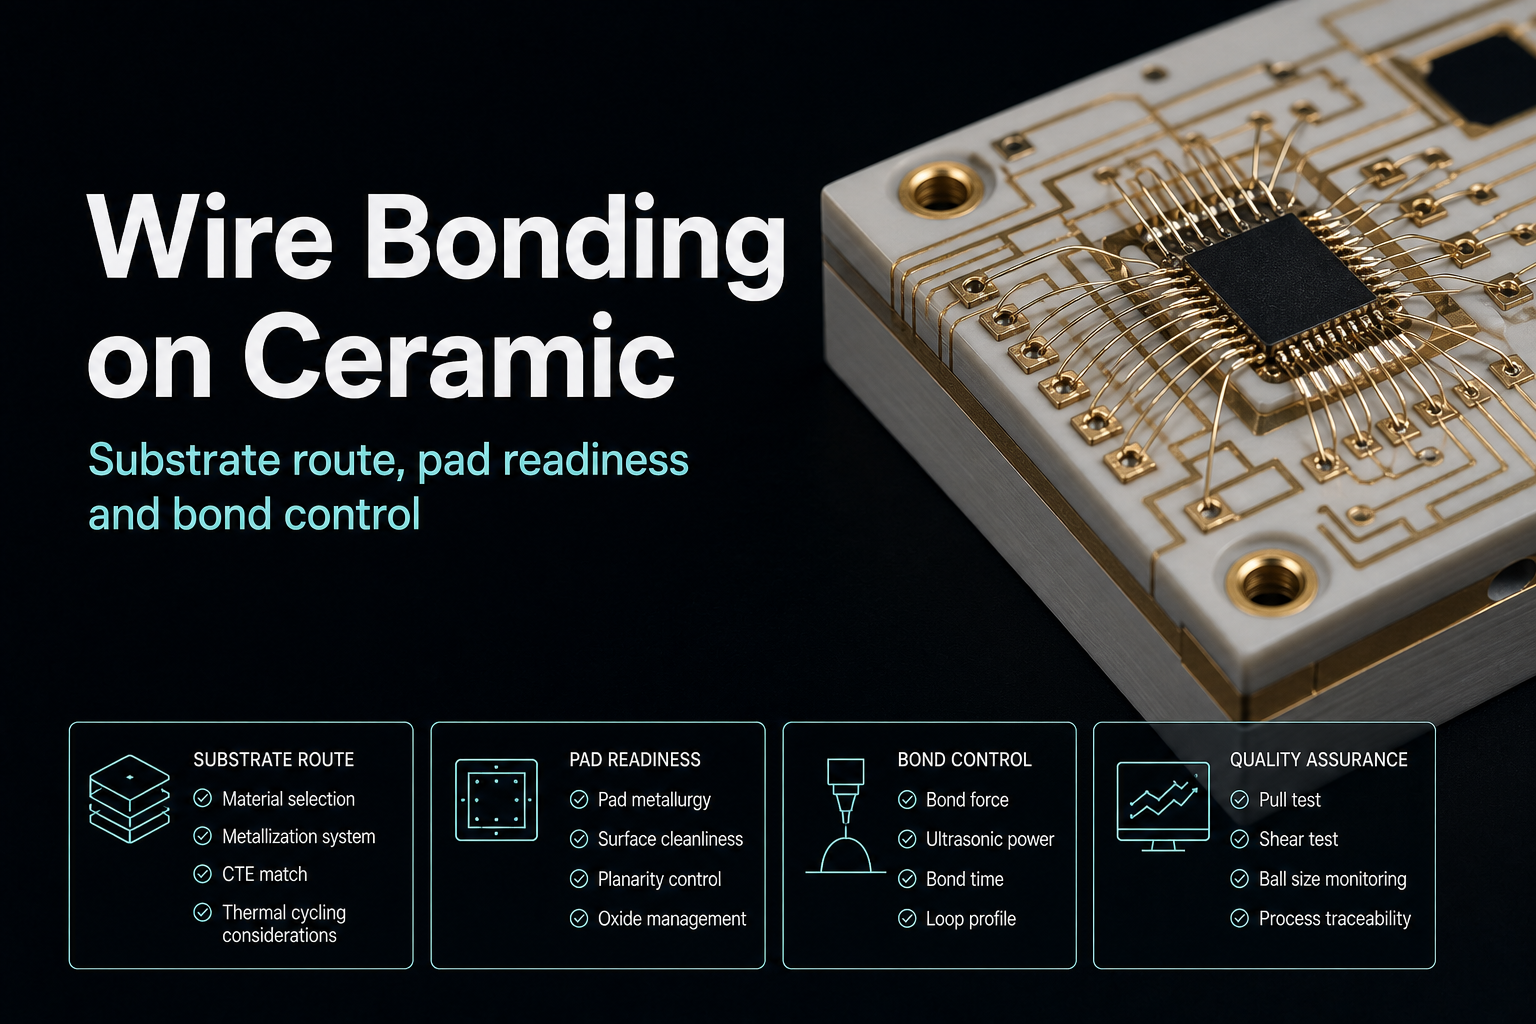
- Il wire bonding su ceramica dipende meno da una singola impostazione della macchina e più da una catena controllata: percorso del substrato, finitura del pad, pulizia, disciplina del die attach e validazione del bond.
- La ceramica deve essere trattata come una categoria autonoma di substrato, non come una semplice estensione del linguaggio di assemblaggio FR-4.
- La domanda più importante prima del rilascio è spesso:
Il pad è realmente pronto per il processo di bonding previsto?
Risposta rapida Il wire bonding su ceramica funziona meglio quando, prima del rilascio, il team fissa il percorso ceramico, la metallizzazione o finitura dei pad, il metodo di pulizia, il confine del die attach e il piano di validazione del bond. Questa guida resta sul livello pratico del rilascio e non trasforma indicazioni generali sui substrati ceramici in numeri di processo universali non dimostrati.
Per il contesto generale sui materiali, consulta la guida ai materiali e substrati PCB avanzati. Per le pagine APTPCB correlate, vedi PCB ceramico e finiture superficiali PCB.
Indice
- Cosa va deciso per primo?
- Cosa intendiamo qui per wire bonding su ceramica?
- Perché percorso del substrato e finitura vanno esaminati insieme
- Cosa blocca per prima la bondabilità
- Come strutturare la validazione del processo
- Cosa va fissato prima del rilascio?
- Dove indirizzare la revisione successiva
- Prossimi passi con APTPCB
- FAQ
Cosa va deciso per primo?
Prima di discutere forza di bonding, potenza ultrasonica o forma del loop, definisci questi confini:
- il percorso del substrato ceramico;
- il flusso di assemblaggio intorno ai pad di bonding;
- la strategia di finitura o metallizzazione dei pad;
- le regole di pulizia e manipolazione;
- il metodo di validazione del bonding.
L'ordine è importante perché molti guasti del bond iniziano a monte. Una superficie del pad debole, un'area di bonding contaminata o un die attach non controllato possono rendere inutile la successiva regolazione della macchina.
| Confine della revisione | A quale domanda risponde | Cosa non dimostra |
|---|---|---|
| Percorso ceramico | A quale famiglia di substrati e contesto di processo appartiene la scheda | Che ogni finitura o geometria di pad sia valida |
| Flusso di assemblaggio | Cosa avviene prima e dopo il wire bonding | La robustezza finale del bond |
| Finitura o metallizzazione | Se il pad è previsto per il metodo di bonding | Compatibilità universale con ogni tipo di filo |
| Disciplina di pulizia | Se il rischio di contaminazione viene controllato attivamente | Che il processo finale sia già qualificato |
| Metodo di validazione | Come verrà verificato il processo di bonding | Le prestazioni per tutta la vita in ogni condizione d'impiego |
Cosa intendiamo qui per wire bonding su ceramica?
Qui il wire bonding su ceramica è un tema di pianificazione del processo all'interno della categoria dei substrati ceramici.
La guida copre:
- inquadramento del substrato ceramico e del percorso di assemblaggio;
- preparazione dei pad e scelta della finitura;
- rischi di contaminazione e manipolazione;
- validazione del processo e controlli in ingresso o in uscita.
Non dimostra:
- impostazioni di bonding universali per tutti i programmi ceramici;
- un unico valore numerico di temperatura, forza o resistenza a trazione per ogni tipo di filo;
- che ogni scheda ceramica sia automaticamente pronta al wire bonding;
- che
ENIGedENEPIGsiano intercambiabili in ogni processo di bonding.
Le indicazioni APTPCB sulle finiture presentano ENIG ed ENEPIG come famiglie che ricorrono nelle discussioni sul wire bonding. La compatibilità finale dipende comunque dal filo effettivo, dal progetto del pad e dal pacchetto di qualifica del processo.
Perché percorso del substrato e finitura vanno esaminati insieme
Il wire bonding su ceramica non è solo una scelta di finitura superficiale. Il percorso del substrato e quello di assemblaggio cambiano il significato della decisione sulla finitura.
Le domande da tenere collegate sono:
- Il substrato è una scheda ceramica destinata al die attach e ai pad di bonding, oppure si sta parlando in modo più generale di gestione termica senza aver ancora giustificato il wire bonding?
- Il progetto usa i pad di bonding come interconnessione principale o solo in una sezione locale del modulo?
- La finitura viene scelta per la saldabilità, per la bondabilità o per entrambe?
- Il flusso di assemblaggio esporrà i pad a contaminazione prima del bonding?
Per questo è più utile smettere di chiedere Qual è la finitura migliore per il wire bonding? e chiedere invece Quale percorso di finitura e pad è coerente con questo flusso di assemblaggio ceramico?
Cosa blocca per prima la bondabilità
I primi problemi sono spesso semplici e prevenibili.
1. Contaminazione del pad
Residui di stoccaggio, manipolazione, die attach o lavorazioni vicine possono far apparire instabile una ricetta di bonding anche quando la geometria del pad è corretta.
2. Finitura scelta senza un responsabile del processo di bonding
Una finitura può essere adeguata in un contesto di assemblaggio e inadatta in un altro. La decisione deve restare legata al tipo di filo e al metodo di bonding previsti.
3. Geometria del pad che ignora il percorso del capillare
Il pad può sembrare sufficiente nel layout ma creare problemi di accesso o di atterraggio quando si considerano insieme percorso del capillare, strutture vicine e direzione del loop.
4. Bleed-out del die attach ed effetti termici locali
Se il die attach contamina i pad vicini o modifica il comportamento meccanico locale, il wire bonding successivo è un sintomo a valle e non la causa principale.
Il problema meno visibile sul piano di fabbrica è spesso il bleed-out della resina, non il filetto argentato che si osserva al microscopio. Nel microassemblaggio ceramico, il die nudo viene spesso fissato con epossidico conduttivo all'argento o con un altro adesivo per die attach. Se il volume di dosaggio è eccessivo o il profilo di cura è errato, la frazione trasparente della resina può separarsi e avanzare oltre il bordo previsto del die. Questo bleed-out, indicato anche come RBO, può formare una pellicola polimerica sottile e quasi invisibile sui pad dorati adiacenti, mentre il giunto principale del die attach sembra ancora accettabile.
Quando il capillare scende, può quindi tentare di formare un wire bond su una superficie che appare come oro pulito ma è coperta da una pellicola contaminante. Il bond può superare la prova di trazione in uscita perché la presa iniziale è appena sufficiente a evitare il rifiuto immediato. Il guasto può comparire più tardi, dopo cicli termici ripetuti su un modulo RF ceramico, un assieme LED ad alta potenza o un package per sensori ad alta temperatura. Se la formazione intermetallica non è avvenuta su un pad pulito, il bond può sollevarsi dalla superficie e il filo d'oro può staccarsi. Per questo la revisione del wire bonding ceramico non può fermarsi al confronto ENIG contro ENEPIG: pulizia al plasma, controllo del bleed-out del die attach e disciplina rigorosa della contaminazione superficiale sono vincoli di processo da verificare.
5. Validazione iniziata troppo tardi
Se trazione, taglio, criteri visivi e analisi dei modi di guasto vengono definiti solo dopo i problemi di resa, la finestra di processo è già debole.
Come strutturare la validazione del processo
Descrivi i livelli di validazione invece di pubblicare una ricetta generica.
| Livello di validazione | A quale domanda dovrebbe rispondere |
|---|---|
| Revisione del substrato in ingresso | Superficie ceramica, condizione del pad e stato della finitura sono accettabili per il bonding? |
| Revisione della pulizia prima del bonding | L'area di bonding è rimasta pulita dopo manipolazione a monte e die attach? |
| Validazione del bonding sul primo articolo | La ricetta scelta forma un bond accettabile sulla struttura di pad rilasciata? |
| Controlli distruttivi e visivi | I modi di guasto sono compresi, invece di essere ridotti a un semplice superato/non superato? |
| Revisione del controllo delle modifiche | Quali cambiamenti di finitura, substrato, filo o processo a monte richiedono una riqualifica? |
Gli elementi di accettazione utili comprendono in genere:
- formazione visiva del bond;
- metodo di trazione o taglio appropriato al processo;
- analisi del modo di guasto, non solo della forza misurata;
- uniformità del loop quando la sua geometria è critica;
- evidenza che la pulizia dei pad a monte sia sotto controllo.
Questi controlli sono più solidi di una ricetta copiata perché collegano il processo alla scheda e al percorso di assemblaggio effettivi.
Cosa va fissato prima del rilascio?
Prima di rilasciare la costruzione per il wire bonding su ceramica, fissa:
- il percorso del substrato ceramico e l'uso previsto dei pad;
- la sequenza intorno a die attach, pulizia, bonding e successive fasi di protezione;
- la finitura o metallizzazione collegata al processo di wire bonding previsto;
- geometria, accesso e keep-out locale dei pad;
- regole di manipolazione e stoccaggio delle superfici bondabili;
- responsabilità per la validazione del primo articolo e l'ispezione continuativa;
- condizioni che fanno scattare la riqualifica in caso di modifica dei materiali o dei passaggi a monte.
Se questi elementi sono ancora in movimento, il programma può essere gestito come NPI e fase di apprendimento, ma non è ancora un rilascio stabile del wire bonding.
Le pagine APTPCB sulla ceramica e sulle finiture aiutano a indirizzare la discussione verso la categoria corretta di substrato e finitura. La bondabilità finale deve comunque essere verificata sul substrato reale, sulla struttura reale della finitura e sul flusso di assemblaggio effettivo.
Dove indirizzare la revisione successiva
Scegli il passo successivo in base alla decisione ancora aperta:
- Se il team sta ancora decidendo se la scheda debba essere ceramica, consulta PCB ceramico e la guida ai materiali e substrati PCB avanzati.
- Se il substrato è definito ma resta aperta la finitura dei pad o il controllo dell'interfaccia saldatura-bonding, consulta finiture superficiali PCB.
- Se la domanda riguarda il percorso ceramico a monte per substrati di potenza, consulta bonding del rame DBC/AMB su ceramica.
Prossimi passi con APTPCB
Se stai sviluppando un modulo RF ceramico, un package LED ad alta potenza o un assieme per sensori ad alta temperatura, e non sai se la superficie ENIG o ENEPIG sia realmente pronta al bonding o se il bleed-out del die attach possa ridurre la resa prima di essere rilevato, tratta il tema come una revisione del rischio di microassemblaggio già in fase NPI.
Invia il pacchetto Gerber o ODB++, la mappa di posizionamento del die, il diagramma del wire bonding, la finitura prevista e i requisiti di pulizia tramite la pagina di preventivo PCB. La revisione può restituire le ipotesi di fabbricazione, i punti aperti di preparazione del pad, i controlli da concordare e le evidenze necessarie per il progetto.
L'obiettivo è intercettare i problemi che spesso emergono quando il modulo è già costoso: zone di bleed-out attorno al die, finiture che sembrano adatte alla saldatura ma non sono state validate per il bonding e percorsi di contaminazione che riducono la resistenza prima del distacco del filo in esercizio. Il risultato atteso è un percorso di microassemblaggio ceramico più pulito e stabile, con responsabilità e criteri di accettazione espliciti prima della serie.
Letture correlate:
FAQ
La ceramica è automaticamente migliore dell'FR-4 per il wire bonding?
No, non come regola generale. La ceramica appartiene a una categoria diversa di substrato, ma il successo del bond dipende comunque dalla condizione del pad, dalla finitura scelta e dal controllo del processo.
ENEPIG è sempre necessaria per il wire bonding su ceramica?
No. ENEPIG è una possibile famiglia di finitura nelle applicazioni di wire bonding, ma la scelta corretta dipende dal processo di bonding e dal flusso completo di assemblaggio.
Posso qualificare il processo di bonding usando solo le impostazioni della macchina?
No. Preparazione dei pad a monte, stato della finitura, controllo della contaminazione e disciplina del die attach influenzano tutti la bondabilità.
Die attach e wire bonding devono essere esaminati separatamente?
Possono essere analizzati come fasi distinte, ma il pacchetto di rilascio deve considerarli collegati: contaminazione o stress locale generati dal die attach possono indebolire il bonding.
Qual è l'errore di rilascio più comune?
Indicare una finitura e un substrato ceramico lasciando indefiniti il metodo di validazione, le regole di manipolazione e i controlli di pulizia a monte.
Quando va riqualificato il processo?
La riqualifica va valutata quando cambiano percorso del substrato, struttura della finitura, tipo di filo o condizioni di assemblaggio a monte in modo da poter influire sulla formazione del bond.
Riferimenti tecnici
- IPC-4556 e MIL-STD-883 Method 2011: riferimenti rispettivamente per il sistema ENEPIG e per il quadro della prova di trazione dei wire bond, da richiamare con revisione e criteri applicabili al progetto.
- Pagina APTPCB PCB ceramico: contesto del substrato ceramico e dei relativi confini di fabbricazione.
- Pagina APTPCB Finiture superficiali PCB: contesto delle famiglie di finitura quando prontezza del pad e scelta della superficie influenzano la bondabilità.
- Pagina APTPCB Bonding del rame DBC/AMB su ceramica: decisione sul percorso ceramico a monte quando il wire bonding dipende dal substrato e dal processo del rame.
Informazioni su autore e revisione
- Autore: team contenuti APTPCB per ceramica, packaging e DFM
- Revisione tecnica: team di ingegneria per substrati ceramici, pad di bonding e validazione dell'assemblaggio
- Ultimo aggiornamento: 2026-08-19